أبحاث المواد
أين تذهب عيوب الألومينا المطبوعة ثلاثيًّا أثناء التلبيد؟
قد تنكمش المسام بينما تبقى عيوب بين الطبقات. قراءة بحثية لنتائج التصوير المقطعي ونافذة التلبيد والانكماش الاتجاهي في الطباعة الضوئية للسيراميك.
قراءة بحثية وليست مواصفة لمواد KUNWU. تُنسب التفاصيل العددية إلى التقرير التقني المقدم، وقد طوبقت هوية الورقة وخلاصاتها الأساسية مع ملخص الناشر وأقسامه المتاحة. الرسومات توضيحية أصلية وليست صورًا مجهرية أو إعادة بناء مقطعية.
1 · التلبيد يغيّر العيوب ولا يمحو تاريخ القطعة
قد تحافظ القطعة الخزفية على شكلها الخارجي مع وجود مسام أو انفصالات رقيقة بين الطبقات. بحثت دراسة نشرها Zhang وزملاؤه عام 2026 تطور هذه العيوب عند تلبيد الألومينا المطبوعة بالبلمرة الضوئية في حوض. والخلاصة العملية أن الكثافة والمقاومة وحدهما لا تكشفان نوع العيوب المتبقية. يجب النظر إلى إعداد المعلّق والتعريض والترابط بين الطبقات وإزالة الرابط مع البرنامج الحراري كعملية مترابطة.
يصف التقرير التقني المقدم عينات للتصوير المقطعي بالأشعة السينية بحجم 4 × 4 × 4 mm، وفوكسل معاد البناء قدره 2.4 μm، ودرجات حرارة من 1500 إلى 1650 °C، وأزمنة تثبيت من ساعة إلى أربع ساعات. يكمل التصوير الحجمي فحص السطح والكسر. ولا تساوي نسبة حجم العيوب المكتشفة المسامية الكلية؛ فقد لا تُحتسب العيوب الأصغر من دقة التصوير أو عتبة الفصل الرقمي.
2 · المسام والانفصال الطبقي يتطوران بصورة مختلفة
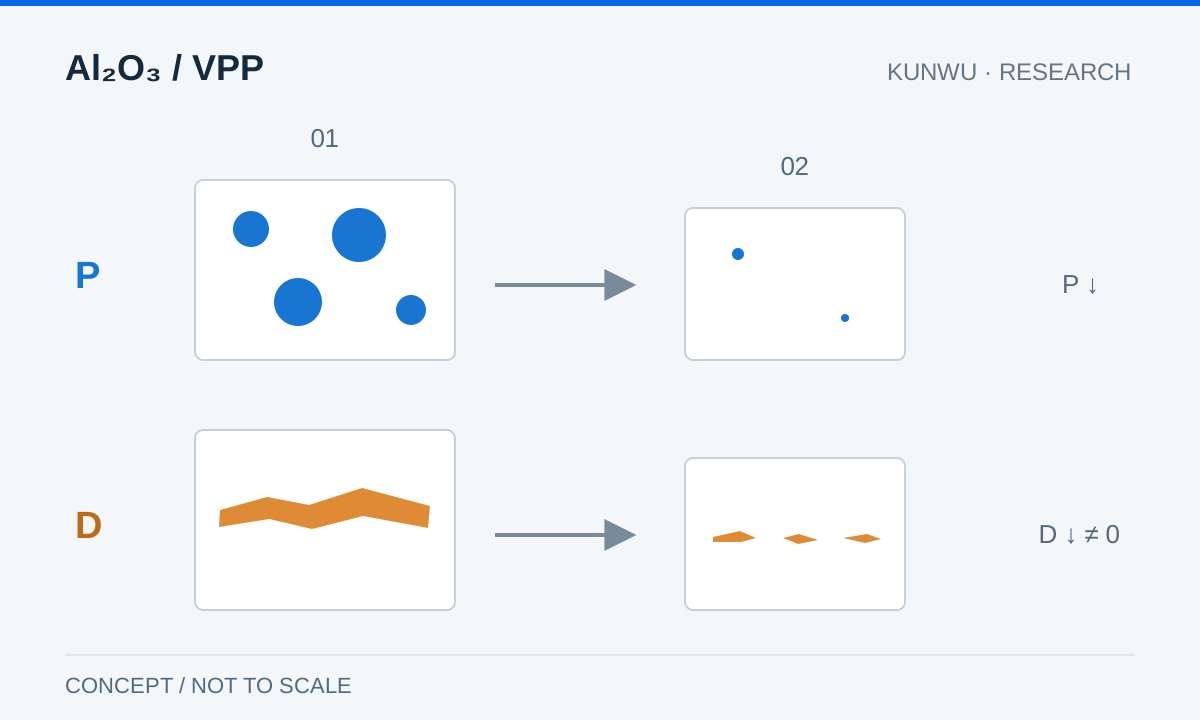
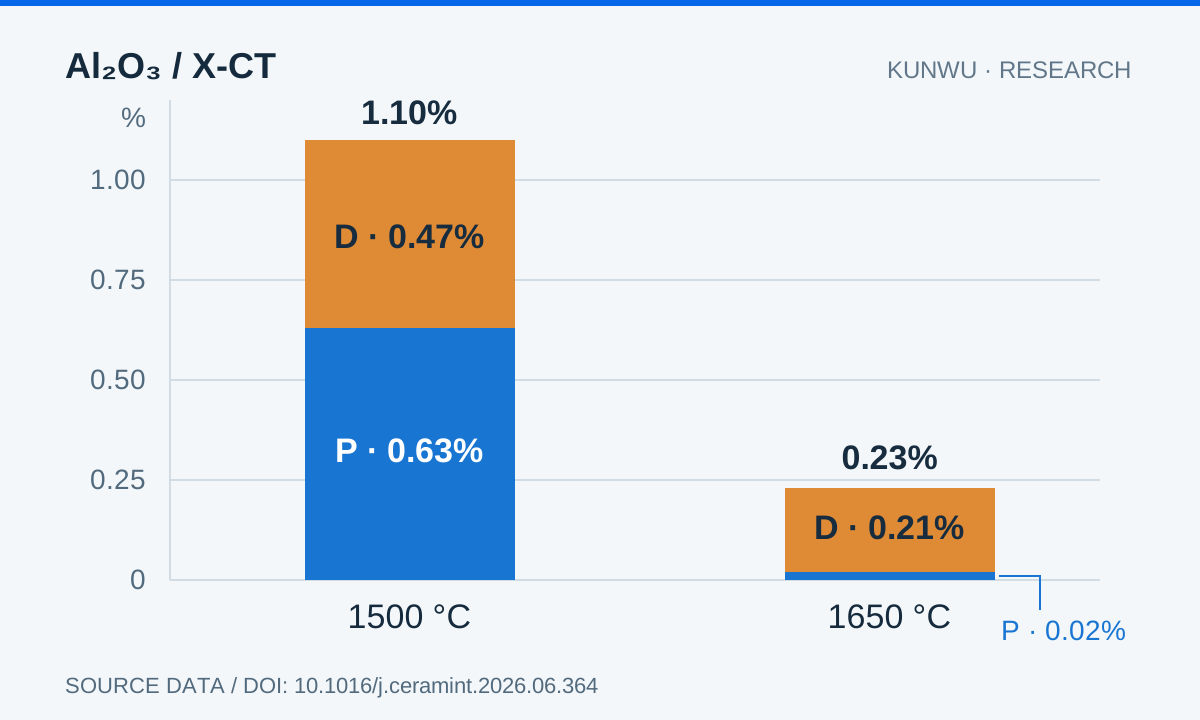
في المقارنة الحرارية الواردة بالتقرير، انخفضت نسبة العيوب المكتشفة من 1.10% إلى 0.23%. وانخفضت المسام من 0.63% إلى 0.02%، بينما انخفض الانفصال الطبقي من 0.47% إلى 0.21%. أي إن نحو 91% من حجم العيوب المكتشفة عند الطرف الأعلى حرارة ظل انفصالًا طبقيًا؛ وهي نسبة محسوبة من 0.21 ÷ 0.23. لذا قد تخفي نسبة العيوب الإجمالية المنخفضة مشكلة مستمرة بين الطبقات.
تصف الدراسة تقلص عيوب الانفصال وتقسمها واختفاءها. فقد تنغلق الفجوات الصغيرة والمتجانسة نسبيًا، بينما تنقسم الفجوات الكبيرة وغير المنتظمة إلى عيوب أصغر يبقى بعضها. وهذا وصف للعينات المدروسة، وليس قاعدة بأن كل مسام تختفي أو أن كل انفصال يستحيل إصلاحه. عمليًا، منع عيب كبير بين الطبقات أفضل من افتراض أن رفع حرارة الفرن سيعالجه.
| حجم العيوب المكتشفة | 1500 °C | 1650 °C |
|---|---|---|
| المسام | 0.63% | 0.02% |
| الانفصال الطبقي | 0.47% | 0.21% |
| المجموع | 1.10% | 0.23% |
3 · نافذة حرارية وليست وصفة عامة
لهذه التركيبة، كان أفضل شرط مذكور هو 1650 °C لمدة 3 h، مع مقاومة انحناء 350.37 ± 13.18 MPa وكثافة نسبية 96.63%. وسُجلت مقاومة 112 ± 5.04 MPa عند 1500 °C. ولم يؤد تمديد التثبيت عند أعلى حرارة إلى 4 h إلى تحسين المقاومة في المقارنة المعروضة. لذلك لا تعني المدة الأطول نتيجة أفضل دائمًا؛ إذ يجب تقييم نمو الحبيبات والمسام المتبقية وتغير الأبعاد أيضًا.
احتوى المعلّق على 50% حجميًا من المواد الصلبة، ومزيج من مسحوق ألومينا خشن وناعم، وإضافات MgO وTiO₂ للتلبيد. وقد تغيّر نافذة التشغيلَ تركيبةُ المسحوق أو الرابط أو الإضافات أو سماكة الجدار أو تحميل الفرن. ولا تمثل مقاومة 350 MPa أو حرارة 1650 °C ضمانًا لأجهزة KUNWU. كما أن التحسن المبلغ عنه بنحو الضعف يخص مقارنة تحسين العملية، وليس نسبةً مباشرة بين أي نقطتين حراريتين.
4 · تعويض الانكماش حسب الاتجاه
عند 1650 °C لمدة 3 h، يورد التقرير انكماشًا خطيًا مختلفًا على المحاور x وy وz، حيث يمثل z اتجاه البناء. ويتجاهل معامل تكبير واحد هذا الاختلاف الاتجاهي. إذا كان الانكماش s محسوبًا نسبةً إلى أبعاد الجسم الأخضر، فإن معامل التكبير المثالي هو 1 / (1 − s)، وليس 1 + s. القيم أدناه حسابات من المتوسطات المذكورة وليست إعدادات معايرة لطابعة أخرى.
تحقق من التعويض بعينات مطبوعة بالاتجاه المقصود ومعالجة بالدعامة والدورة الحرارية المقصودتين. سجّل أبعاد الجسم الأخضر والقطعة الملبدة في المواضع نفسها. فقد تسبب الجدران الرقيقة والقنوات الطويلة واحتكاك الدعامة وعدم تجانس التسخين تشوهًا لا يصححه معامل تكبير شامل.
| المحور | الانكماش الخطي | معامل التكبير المحسوب |
|---|---|---|
| x | 18.91 ± 0.15% | ≈ 1.233 |
| y | 19.52 ± 0.16% | ≈ 1.243 |
| z | 21.52 ± 0.20% | ≈ 1.274 |
5 · قراءة المقاومة مع شروط الاختبار
يورد التقرير عينات انحناء ثلاثي النقاط بأبعاد 3 × 4 × 36 mm، وباع اختبار 30 mm، وسرعة تحميل 0.5 mm/min، وعشر عينات لكل مجموعة. وكان اتجاه البناء على امتداد الارتفاع البالغ 3 mm. يؤثر اتجاه البناء والتحميل في إجهاد عيوب الطبقات؛ ولذلك لا تثبت نتيجة اتجاه واحد أداءً متساويًا في كل الاتجاهات. يجب مقارنة عينات وطرق تحميل متكافئة عند تأهيل تطبيق جديد.
6 · تحويل النتيجة إلى خطة تحقق
في التجربة العملية، افصل أربعة سجلات: إعداد المعلّق وإزالة الهواء؛ وتشكيل الطبقات وترابطها؛ وإزالة الرابط وخروج الغازات؛ والتلبيد وتغير الأبعاد. إذا غلب الانفصال الطبقي المتبقي، فراجع المراحل السابقة بدلًا من رفع الحرارة وحدها. قارن الشكل الخارجي والكثافة والانكماش الاتجاهي وسلوك الكسر والعيوب الداخلية حين تبررها أهمية القطعة، واختر دقة تصوير مناسبة لحجم العيب المطلوب كشفه.
لمناقشة معدات أو عينات مع KUNWU، أرسل نظام المواد وأبعاد القطعة التقريبية وأقل سماكة جدار أو حجم قناة والخواص المطلوبة وحجم الدفعة المتوقع. تساعد هذه المعلومات على تحديد تجربة ممثلة ومعايير قبول قبل اختيار المعدات. يقدم المقال قراءة هندسية لبحث منشور، ولا يعتمد عملية إنتاج ولا يضمن تحقيق قيم الدراسة في قطعة العميل.
المصادر
الورقة الأصلية · DOI
Keqiang Zhang, Qiaoyu Meng, Zhaoliang Qu, Rujie He. Defect evolution in vat photopolymerization additive manufactured Al2O3 ceramics during sintering: Correlation with microstructure and mechanical properties. Ceramics International (2026). DOI: 10.1016/j.ceramint.2026.06.364.