أبحاث المواد
BaTiO₃ من حجم الجسيمات إلى التلبيد
يؤثر حجم الجسيمات في الريولوجيا وتشتت الضوء ثم عمق التصلب وعيوب القطعة الخضراء وتطور الخواص أثناء التلبيد.
أُعدت هذه المذكرة التحريرية من KUNWU استنادًا إلى المصدر التقني المقدم. وتخص النتائج الدراسة أو العينة الموصوفة وليست مواصفات لمعدات KUNWU.
المحتوى الصلب واللزوجة وتشتت الضوء
لصنع سيراميك BaTiO₃ كثيف، يجب زيادة المحتوى الصلب في الملاط الحساس للضوء قدر الإمكان: وذلك لأنه كلما زاد عدد المسام المتبقية بعد الانحلال الحراري للراتنج الحساس للضوء، زاد معدل الانكماش بعد التلبيد. ومع ذلك، فإن زيادة المحتوى الصلب تعني ارتفاع اللزوجة، ومعامل الانكسار لـ BaTiO₃ مرتفع للغاية (n ≈ 2.4). يؤدي عدم تطابق معامل الانكسار مع الراتينج الحساس للضوء إلى تشتت الضوء فوق البنفسجي بعنف عند السطح البيني للراتنج الخزفي، مما يضعف بشدة عمق اختراق الضوء (عمق المعالجة). وفي الوقت نفسه، يؤدي إلى التوسع الجانبي للمنطقة المعالجة ويقلل من دقة الأبعاد. وهذا يخلق حلقة مفرغة من "المحتوى الصلب العالي -> اللزوجة العالية + التشتت القوي -> عيوب الطباعة".
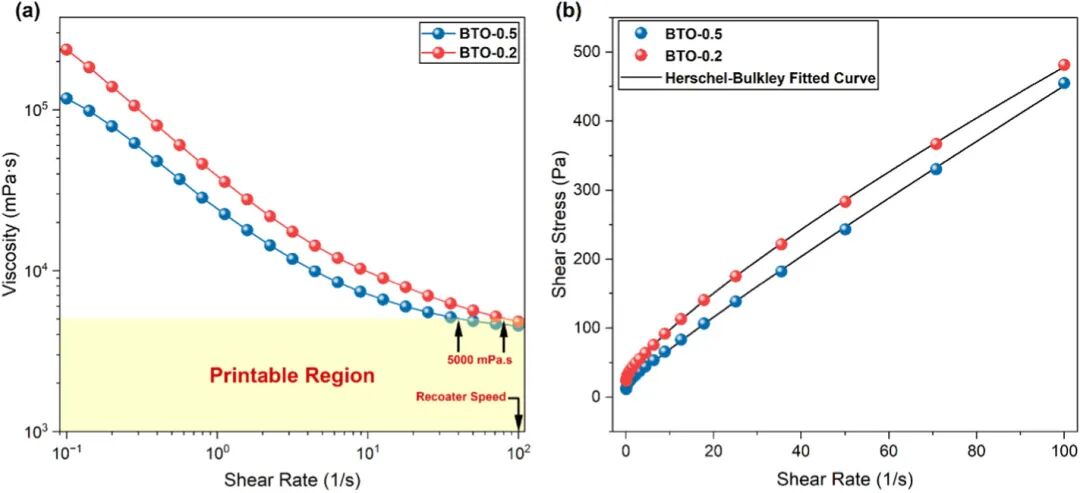
الخطوة الأولى لكسر هذا الوضع هي اختيار حجم الجسيمات. تم اختيار حجمين من الجسيمات للدراسة: BTO-0.2 (0.2 ميكرومتر، مساحة سطح محددة 5.01 متر مربع/جم) وBTO-0.5 (0.5 ميكرومتر، مساحة سطح محددة 2.07 متر مربع/جم)، وتم تحضير الملاط الحساس للضوء بنفس المحتوى الصلب بنسبة 80٪ بالوزن (جزء الكتلة). أظهرت النتائج أنه كلما كان حجم الجسيمات أصغر، زادت كثافة أسطح التلامس بين الجزيئات وزادت قوة بنية الشبكة بين الجزيئات، وهو ما يتجلى في ارتفاع إجهاد الخضوع وخصائص ترقق القص الأقوى. مُجهزًا بنموذج Herschel-Bulkley، يبلغ ضغط الخضوع BTO-0.2 26.10 Pa ومؤشر التنقل n = 0.8؛ في حين أن إجهاد الخضوع لـ BTO-0.5 يبلغ 16.74 Pa فقط و n = 0.92. الأول يعني قدرة أقوى على الاحتفاظ بالشكل العمودي: ترسب أقل واحتفاظ جيد بالشكل؛ وهذا الأخير يعني سيولة أفضل، ولكن صلابة هيكلية غير كافية عند تركها واقفة.
ومع ذلك، فإن تأثير حجم الجسيمات على المعالجة الضوئية هو عكس ذلك تمامًا. عمق المعالجة لـ BTO-0.5 أعلى بكثير من BTO-0.2. وذلك لأنه كلما كان حجم الجسيمات أصغر، زاد عدد الجسيمات لكل وحدة حجم، وكلما زادت كثافة مواقع تشتت الضوء، مما يؤدي إلى توهين أسرع لاختراق الضوء. وبعبارة أخرى، فإن المزايا الريولوجية لحجم الجسيمات الدقيقة تأتي على حساب المعالجة بالضوء. اختبرت الورقة عمق المعالجة للملاطتين في حدود 2-10 ثوانٍ. أظهرت النتائج أن عمق المعالجة لـ BTO-0.5 كان دائمًا أعلى من عمق المعالجة لـ BTO-0.2 في نفس وقت التعرض، في حين أن وقت التعرض البالغ 8-10 ثوانٍ سمح لكلا الملاط بالحصول على مورفولوجيا طبقة ناعمة وموحدة.
حقن المعلق من نقاط متعددة لتجاوز قيود اللزوجة
اللزوجة العالية وحدها لا تكفي، بل يجب أيضًا أن تكون قابلة للدهن. تعتمد طابعات DLP التقليدية على أداة إعادة طلاء الشفرة لنشر الملاط عبر منصة الطباعة بأكملها، وهو أمر جيد للأنظمة منخفضة اللزوجة. ومع ذلك، فإن الملاط عالي اللزوجة سوف "ينقلب" أمام الشفرة: يتم تثبيت الطرف الأمامي للملاط على نفسه تحت ضغط الشفرة، وتتضمن الفقاعات، مما يؤدي إلى عيوب وعدم استواء داخل الطبقة. الإستراتيجية المعتمدة في الورقة هي "الحقن متعدد النقاط": يتم تثبيت فوهات الملاط المتعددة فوق طبقة الطباعة، ويتم توزيع الملاط عالي اللزوجة أولاً مسبقًا على مناطق مختلفة، ثم يتم استخدام مكشطة لتسوية المسافة القصيرة.
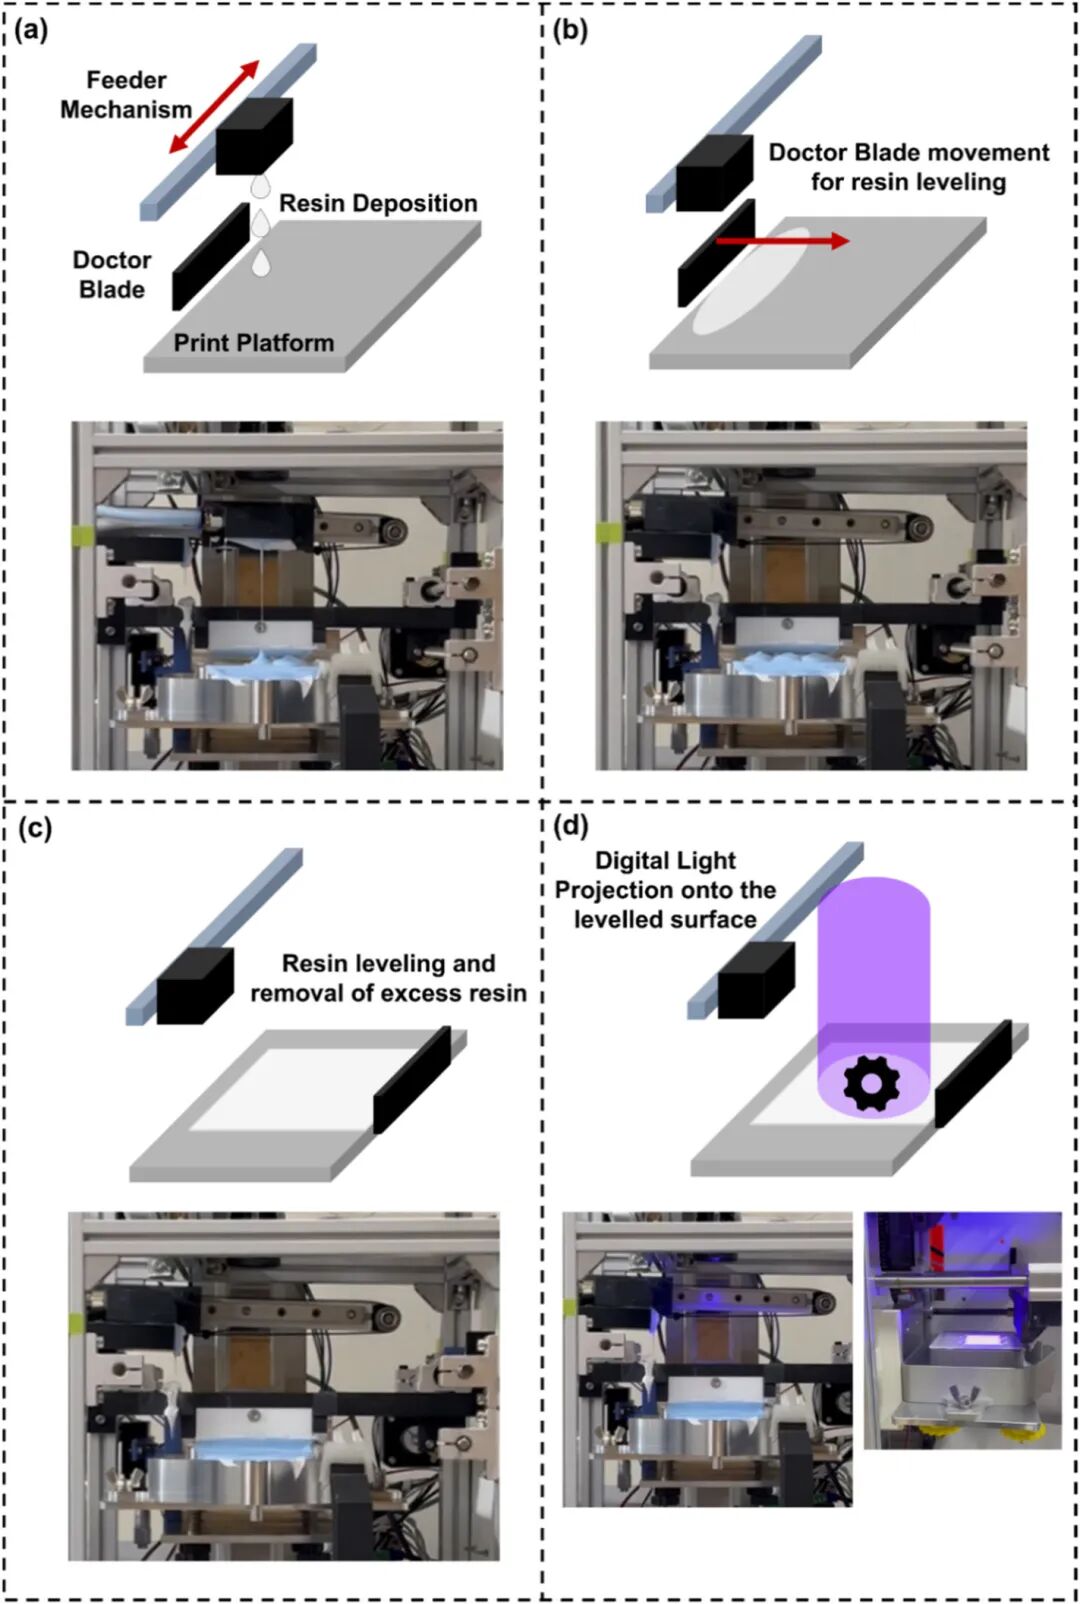
ويبدو أن هذا التغيير بسيطا في الواقع يحل مشكلة مادية أساسية: وهو يقلل من مسافة التدفق القصوى للزجاجة من " الاستعراض المطبوع الكامل " إلى " حيز الأصابع المجاورة " ويتفادى تدفقها وفقاعاتها من المصدر. وهذا يجعل من الممكن تحقيق الاستقرار في الطباعة حتى مع ارتفاع كبير جدا في معدل الطبع البالغ 80 درجة مئوية، دون الاعتماد على التسويات المعقدة في مجال التدفئة، وتعديل التركيبات. وثمة تصميم آخر لا يمكن إغفاله هو راتنج تبديل المياه: فاستبدال الإيزوبروبانول التقليدي أو الأسيتون بالتنظيف فوق الصوتي المغشوش للمياه يتجنب المخاطر البيئية والآمنة للمذيبات العضوية المتقلبة، فضلاً عن خطر النسيج المصغر الناجم عن التأثير المذيب.
أثر حجم الجسيمات في حركية التلبيد والبنية المجهرية
يحتاج الجسم الأخضر المطبوع إلى الخضوع للمعالجة الحرارية من خطوتين لإزالة الشحوم والتلبيد. يوضح تحليل TGA أن المكونات العضوية تخضع لتحلل حراري مركز في نطاق 300-550 درجة مئوية، مع الحد الأقصى لفقد الوزن عند 370 درجة مئوية، وتظهر كالوريمتر المسح الضوئي التفاضلي (DSC) ذروة طاردة للحرارة قوية عند 468.7 درجة مئوية. نطاق درجة الحرارة هذا هو "منطقة الخطر". إذا ارتفعت درجة الحرارة بسرعة كبيرة، فسوف يتسرب الغاز بشكل حاد، وسيحدث تركيز الإجهاد، وسيحدث التشقق أو التصفيح. لذلك، في مرحلة إزالة الشحوم، يتم رفع درجة الحرارة ببطء عند 1 درجة مئوية/دقيقة، ويتم الحفاظ على درجة الحرارة عند 300، 400، 500، و600 درجة مئوية لمدة 30 دقيقة لكل منها لضمان الهروب السلس للمكونات العضوية.
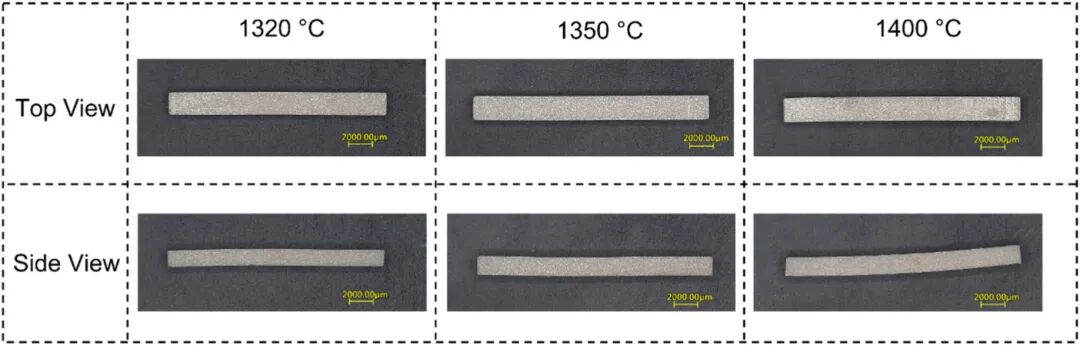
تمت دراسة مرحلة التلبيد عند ثلاث نقاط درجة حرارة: 1320، 1350، و1400 درجة مئوية. تُعد نتائج قياس الكثافة أول دليل رئيسي في سلسلة حجم الجسيمات وبنيتها وأدائها: يبلغ متوسط كثافة الحجم لـ BTO-0.2 5.8 جم/سم مكعب، وهو ما يعادل كثافة نسبية تبلغ 96.34%؛ يبلغ BTO-0.5 5.513 جم/سم مكعب فقط، بكثافة نسبية تبلغ 91.58%. السبب الجذري لهذه الفجوة يكمن في تأثير حجم الجسيمات على حركية التلبيد: حجم الجسيمات الدقيقة له مساحة سطح محددة أكبر، مما يوفر قوة دافعة ديناميكية حرارية أقوى لتعزيز الانتشار الذري، في حين أن التعبئة الضيقة تجعل الكثافة الخضراء الأولية أعلى.
أكد صقل XRD (صقل Rietveld) أن كلا المجموعتين من الأجسام الملبدة عبارة عن طور رباعي تيتانات الباريوم بدون مراحل شوائب. النتيجة الرئيسية هي: كلما كان حجم الجسيم أصغر، كلما ارتفعت الرباعية (c/a): BTO-0.2 لديه c/a قدره 1.0106، وBTO-0.5 يساوي 1.0075 فقط. وهذا يعني أن أيونات Ti⁴⁺ بعد تلبيد حجم الجسيمات الدقيقة لها إزاحة أكبر على طول المحور c وتنتج استقطابًا تلقائيًا أقوى، وهو أمر بالغ الأهمية لأداء الاقتران الكهروميكانيكي للأجهزة الكهرضغطية. كشفت مراقبة SEM عن نمط خشونة الحبوب مع زيادة درجة حرارة التلبيد: كان متوسط حجم الحبوب BTO-0.2 42.99 ميكرومتر عند 1350 درجة مئوية، وخشن إلى 54.61 ميكرومتر عند 1400 درجة مئوية. يمكن أيضًا رؤية آثار واضحة لترتيب الطبقات في البنية المجهرية بعد التلبيد، مما يشير إلى أن البنية ذات الطبقات المودعة طبقة تلو الأخرى بواسطة DLP لا تزال محفوظة جزئيًا بعد التلبد بدرجة حرارة عالية.
مقاومة الانحناء والصلادة
تظهر نتائج الخواص الميكانيكية ظاهرة متشابكة كلاسيكية بين القوة والصلابة. بالنسبة لقوة الانحناء ثلاثية النقاط، وصلت كلتا مجموعتي الصيغ إلى قيمة الذروة عند 1350 درجة مئوية: 38.24 ميجا باسكال لـ BTO-0.2 و36.64 ميجا باسكال لـ BTO-0.5. ومع ذلك، بعد ارتفاع درجة الحرارة إلى 1400 درجة مئوية، تنخفض قوة الانثناء بشكل حاد: تنخفض BTO-0.2 إلى 16.26 ميجا باسكال، وتنخفض BTO-0.5 إلى 23.56 ميجا باسكال. والسبب هو أن النمو المفرط للحبوب يقلل من مساحة حدود الحبوب، وهي هياكل مجهرية رئيسية تعيق الاضطرابات.
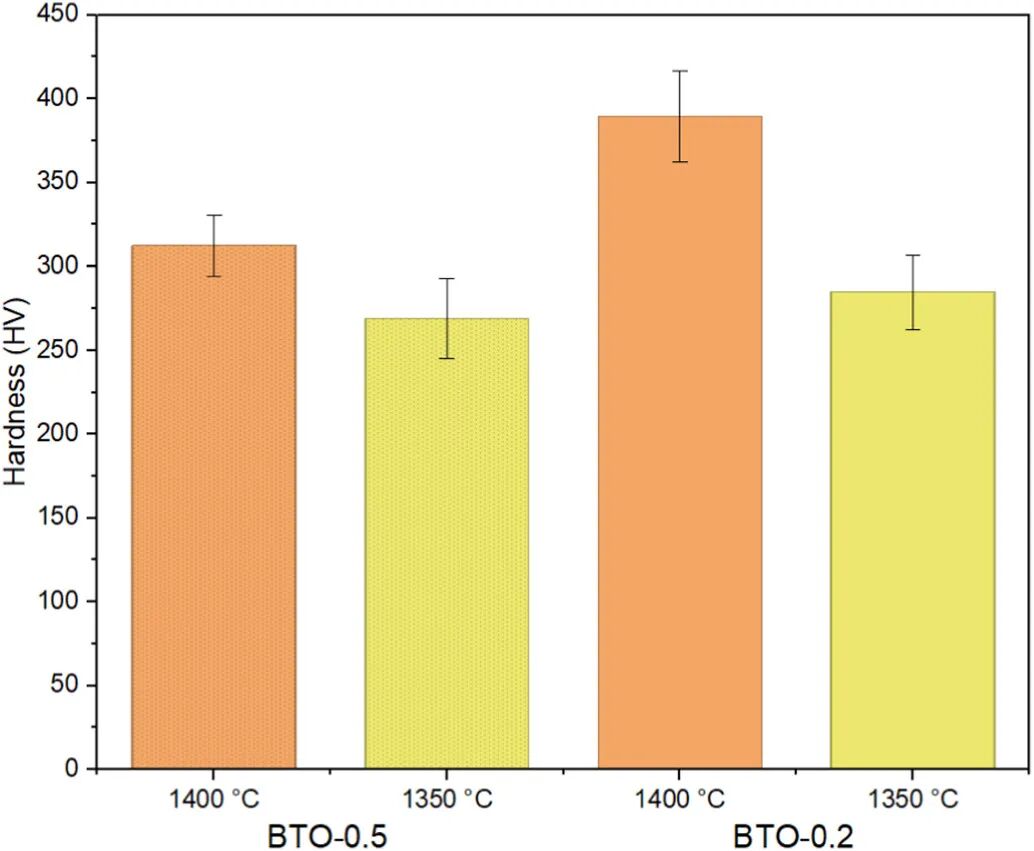
إن اتجاه صلابة فيكرز هو عكس ذلك تمامًا: حيث تزداد صلابة مجموعتي الصيغ مع زيادة درجة حرارة التلبيد. يصل BTO-0.2 إلى أعلى صلابة تبلغ 389.3 فولت عند 1400 درجة مئوية و284.8 فولت عند 1350 درجة مئوية. وذلك لأن الحبوب الكبيرة لديها مقاومة أقوى للمسافة البادئة المحلية، ولكن الحبوب السميكة جدًا تؤدي أيضًا إلى انخفاض في قوة الترابط الحدودي للحبيبات، وهو ما يتجلى في انخفاض قوة الانحناء بشكل مجهري. لا تتطابق درجات حرارة التلبيد المثالية لقوة الانثناء والصلابة: فالأولى تنظر إلى كثافة حدود الحبوب، والأخيرة تنظر إلى مقاومة المسافة البادئة للحبيبات الفردية. في المشاريع الفعلية، يجب تحديد معلمات التلبيد وفقًا لنمط الإجهاد للأجزاء: 1350 درجة مئوية للمكونات التي يهيمن عليها إجهاد الانحناء، و1400 درجة مئوية للمناسبات التي تكون فيها مقاومة تآكل السطح هي الاهتمام الرئيسي.
| الخاصية | BTO-0.2 (0.2 μm) | BTO-0.5 (0.5 μm) |
|---|---|---|
| إجهاد الخضوع (Pa) | 26.10 | 16.74 |
| معامل الترقق بالقص n | 0.80 | 0.92 |
| الكثافة النسبية (%) | 96.34 | 91.58 |
| التشوه الرباعي c/a | 1.0106 | 1.0075 |
| مقاومة الانحناء عند 1350 °C (MPa) | 38.24 | 36.64 |
| صلادة فيكرز عند 1400 °C (HV) | 389.3 | 312.5 |
الجدول 1 · مقارنة شاملة بين BTO-0.2 وBTO-0.5 بأبعاد مختلفة
الخلاصة
وبالنظر إلى هذا البحث، فإن مساهمته الأساسية هي ترقية "حجم الجسيمات" من مشكلة اختيار المواد الخام البسيطة إلى سلسلة معرفية كاملة للانسيابية التسلسلية، والمعالجة الضوئية، وحركية التلبيد، وبنية الطور، والخواص الميكانيكية.
أولاً، حجم الجسيمات هو نقطة شد الحبل بين "اللزوجة والاحتفاظ بالشكل". يوفر المسحوق ذو الحبيبات الدقيقة ترققًا أقوى وإجهاد إنتاجية أعلى، بحيث لا تترسب الطبقة المطبوعة أو تتشوه عند تركها واقفة، ولكن على حساب زيادة تشتت الضوء وتقليل عمق المعالجة، الأمر الذي يتطلب وقت تعريض أطول للتعويض. يضع هذا التشابك الأساس للتشابك المتأصل بين "قابلية الطباعة وقابلية المعالجة" في أنظمة الملاط الخزفي عالي المحتوى الصلب.
ثانيًا، يمكن لتحسينات العملية تجاوز القيود المادية للمواد نفسها. لا تغير إستراتيجية الحشو متعدد النقاط صيغة الملاط، ولكنها تغير مسار تسليم الملاط، والذي يتجنب فعليًا اللف وسحب الهواء للملاط عالي اللزوجة أثناء عملية الكشط. وهذا يدل على أنه في تصنيع المواد المضافة الخزفية، فإن تحسين هيكل المعدات وتحسين صيغة المواد لهما نفس القدر من الأهمية: عندما لا يمكن تجاوز القيود المادية للمادة (معامل الانكسار، اللزوجة)، يمكن أن يوفر مسار العملية طريقة أخرى للخروج.
ثالثًا، تنظم درجة حرارة التلبيد قوة الانحناء والصلابة في اتجاهين متعاكسين. 1350 درجة مئوية هي النقطة المثالية لقوة الانحناء، لأن حدود الحبوب قد تم تطويرها بالكامل ولكنها ليست خشنة بشكل مفرط في هذا الوقت؛ تصل الصلابة إلى أعلى مستوياتها عند 1400 درجة مئوية، لكن خشونة الحبيبات يؤدي إلى انخفاض قوة الترابط الحدودي للحبيبة، وبدلاً من ذلك تقل قوة الانحناء. وهذا يعني أن استراتيجية اتباع درجة حرارة تلبيد عالية للحصول على كثافة عالية وصلابة عالية ليست مضمونة ويجب أن يتم وزنها وفقًا لحالة الإجهاد الفعلية.
الأوراق المرجعية
براجاباتي إم جيه، لي بي كيه، لياو إكس، ليو واي، جينغ جي واي، ماسيك دبليو، جيانغ سي بي التصنيع الإضافي القائم على خصائص البنية العملية لسيراميك BaTiO₃ من خلال تطوير الراتنج القابل للغسل في الماء وعملية DLP للحقن متعدد النقاط. سيرام. كثافة العمليات. 52 (2026) 30714-30726. دوى: 10.1016/j.ceramint.2026.05.109