التطبيقات
مسارات كهربائية على أسطح سيراميكية ثلاثية الأبعاد
يتيح الجمع بين السيراميك المطبوع والتنشيط بالليزر والترسيب الكيميائي إنشاء مسارات موصلة على قطع ثلاثية الأبعاد.
أُعدت هذه المذكرة التحريرية من KUNWU استنادًا إلى المصدر التقني المقدم. وتخص النتائج الدراسة أو العينة الموصوفة وليست مواصفات لمعدات KUNWU.
تمتاز الركائز السيراميكية بخواص جيدة، لكن تشكيل دوائر على أسطحها ثلاثية الأبعاد صعب. نشرت مجموعة جامعة جنوب شرق الصين في Advanced Materials طريقة تجمع طباعة السيراميك بتقنية DLP مع التنشيط بالليزر والطلاء الكيميائي الانتقائي، لتكوين مسارات نحاسية بعرض 60 μm مباشرة على السطح السيراميكي المعقد، بما يتيح مسارًا قابلًا للتخصيص للإلكترونيات السيراميكية.
سيراميك جيد ودوائر ثلاثية الأبعاد صعبة
في مجال الطيران واتصالات 5G/6G والرادار وغيرها من المجالات، كان LTCC (السيراميك المشترك في درجة حرارة منخفضة) دائمًا الركيزة الرئيسية لأجهزة الميكروويف ذات التردد الراديوي نظرًا لقوته العالية وثباته الحراري العالي وتردده العالي وفقدانه المنخفض للعزل الكهربائي.
ومع ذلك، يعتمد تصنيع LTCC التقليدي على عملية التصفيح "الصب ← الحفر ← الشاشة الحريرية ← التصفيح ← إطلاق النار المشترك"، والتي لها قيدان لا مفر منهما:
- قيد الهندسة المسطحة: يكدس التصفيح التقليدي طبقات ثنائية الأبعاد ويصعّب التكامل المعقد ثلاثي الأبعاد.
- قيد حجم الدفعة: الاستثمارات الكبيرة ودورات الإنتاج الطويلة ترفع تكلفة التخصيص بكميات صغيرة والنماذج السريعة.
تسمح الطباعة ثلاثية الأبعاد للسيراميك بتكوين هياكل معقدة ثلاثية الأبعاد في وقت واحد، لكن طباعة الشكل ليست سوى الخطوة الأولى. إن كيفية صنع دوائر معدنية عالية الدقة على سطح السيراميك ثلاثي الأبعاد هي النقطة الشائكة الحقيقية: فالتوصيل لمعجون الفضة المشترك في التسخين منخفض؛ تعتمد عمليات الترسيب مثل PVD وDPC على نقش الطباعة الحجرية الضوئية، وهو بطبيعته مناسب فقط للأسطح المسطحة.
ردًا على هذا التناقض، اقترح فريق المختبر الرئيسي للـ MEMS التابع لوزارة التعليم في جامعة جنوب شرق البلاد طريقًا للتصنيع المضاف الهجين (HAM): الطباعة ثلاثية الأبعاد للسيراميك DLP + الطلاء الانتقائي للتنشيط بالليزر (LASELP). ونشرت النتائج في مجلة "المواد المتقدمة" الرائدة في علوم المواد.
الطباعة والتنشيط بالليزر والطلاء الكيميائي
يمكن تلخيص سلسلة العملية بأكملها في ست خطوات (الشكل 1):
- 1. المعلق: مزج مسحوق LTCC ومحفز ATO (أكسيد القصدير والأنتيمون) والراتنج الضوئي لإنتاج مادة قابلة للطلاء الانتقائي.
- 2. الطباعة: تشكل بلمرة DLP الجسم السيراميكي الأخضر طبقة بعد طبقة.
- 3. إزالة الرابط والتلبيد: تثبيت ساعتين عند 850 °C للحصول على ركيزة كثيفة.
- 4. التنشيط: يرسم ليزر قريب من تحت الأحمر بطول 1064 nm النمط ويحول Sn IV إلى بذور طلاء محفزة من Sn II في المناطق المنشّطة.
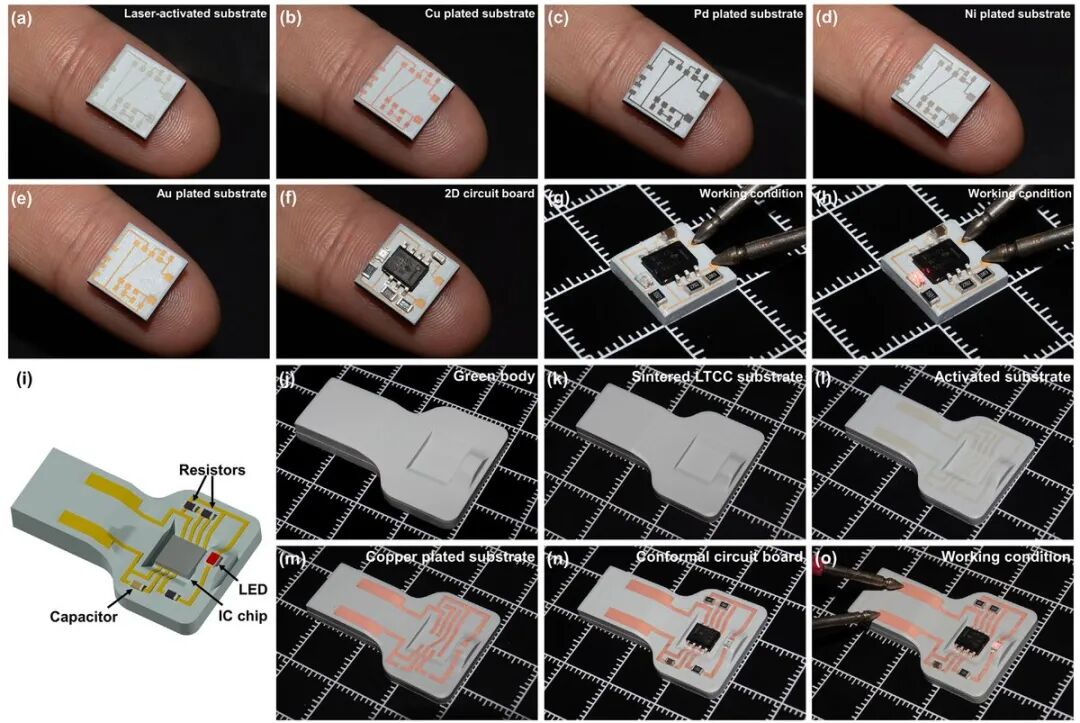
- 5. الطلاء: يترسب النحاس انتقائيًا في المناطق المنشّطة، ثم تضيف ENIG طبقتي نيكل وذهب للحماية.
- 6. التجميع: لحام المكونات للحصول على الجهاز الإلكتروني السيراميكي ثلاثي الأبعاد.
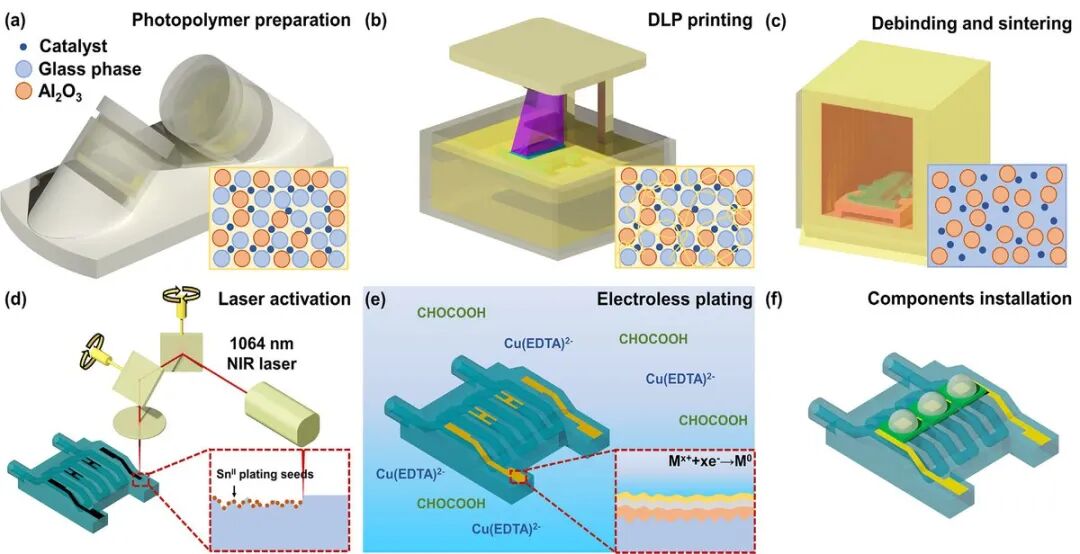
الشيء الذكي حول هذا الطريقِ ذلك الحفازاتِ مُقَرَّبة مسبقاً إلى السيراميكاتِ، والليزر سَيَسْئَلُ فقط إلى مناطقِ "الوعي" التي تَحتاجُ إلى المعدنِ -
معلق قابل للطباعة والتمعدن الانتقائي
لجعل "الطباعة" و"القابل للطلاء" متوافقين، فإن صيغة الملاط هي الصعوبة الأولى. تتميز المحفزات العادية التي يتم تنشيطها بالليزر (مثل Cu₂(OH)PO₄، PdCl₂، وما إلى ذلك) بدرجات حرارة تحلل منخفضة، كما أن ارتفاع درجة حرارة تلبيد السيراميك سوف يتسبب في "تعطيلها" مسبقًا؛ في حين أن المحفزات المقاومة للحرارة مثل CuCr₂O₄ سوف تمتص الضوء فوق البنفسجي بقوة، مما يؤدي إلى تدمير دقة المعالجة للطباعة DLP.
اختار الفريق أخيرًا ATO (أكسيد قصدير الأنتيمون) كمحفز واستخدم TiO₂ لتعزيز امتصاص الأشعة تحت الحمراء للمصفوفة. كانت نسبة المواد الخام الخزفية في الصيغة 96% بالوزن LTCC + 3% بالوزن ATO + 1% بالوزن TiO₂. يلبي هذا الاختيار ثلاثة قيود صعبة في وقت واحد:
- الثبات الحراري: يبين XPS بقاء Sn IV مستقرًا في ATO بعد التلبيد عند 850 °C مع الحفاظ على قابلية التنشيط اللاحق بالليزر.
- التوافق الضوئي: امتصاص ATO المحدود للأشعة فوق البنفسجية يسمح بعمق تصلب ودقة طباعة مناسبين.
- قابلية الطباعة: عند 1.5 wt% مشتت تبلغ اللزوجة الدنيا نحو 1500 mPa·s. يعطي تعريض 180 mJ/cm² عمق تصلب يقارب 100 μm مناسبًا لطبقات 50 μm.
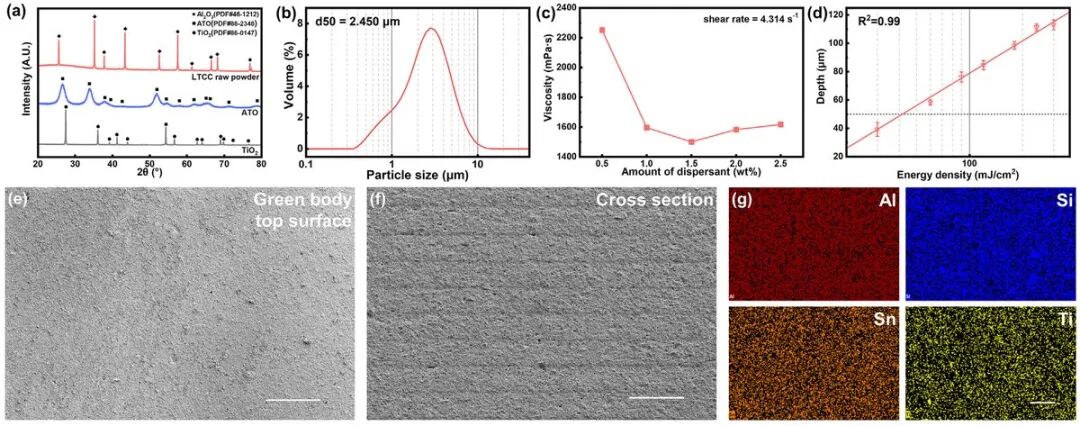
تمت إزالة الشحوم من الجسم الأخضر بسرعة منخفضة للغاية وتكلس عند 850 درجة مئوية لمدة ساعتين للحصول على سيراميك كثيف باللون الأزرق الرمادي بكثافة 3.25 جم / سم مكعب، وقوة انحناء ثلاثية النقاط تبلغ 302.3 ميجا باسكال، وفقدان عازل قدره 0.0133 فقط عند 25 جيجا هرتز. أدائها الشامل يمكن مقارنته بمنتجات LTCC التجارية.
كيف يتيح التنشيط بالليزر الطلاء؟
هناك سؤال علمي رئيسي واحد فقط في التكنولوجيا بأكملها: ما الذي يفعله الليزر بالضبط بسطح السيراميك؟
أعطى تحليل XPS الإجابة: بعد التلبيد، يكون عنصر Sn في ATO مستقرًا في حالة SnIV (طاقة الربط 487.1 فولت)؛ وبعد تشعيع الليزر بطول 1064 نانومتر، تظهر ذروة مميزة جديدة لـ SnII (486.1 فولت) في منطقة التنشيط - يقلل الليزر من SnIV المستقر في الموقع إلى SnII النشط تحفيزيًا، وهو "البذرة" الكلاسيكية لطلاء النحاس اللاكهربائي.
التلويح الكيميائي اللاحق هو "رد فعل مقطعي" "أيون النحاس ينخفض إلى جزيئات نحاسية بذرة "سن إيه" و الجسيمات النحاسية تُستخدم كنقطة خنق ذاتي للحفاظ على طبقة البلاستيك و التراكم وقد وثقت حركة العدل والمساواة بوضوح النمو: ثلاث دقائق من الجسيمات النانوية النحاسية، وعشر دقائق من طبقات النحاس المشرقة، و30 دقيقة من الغطاء المعدني.
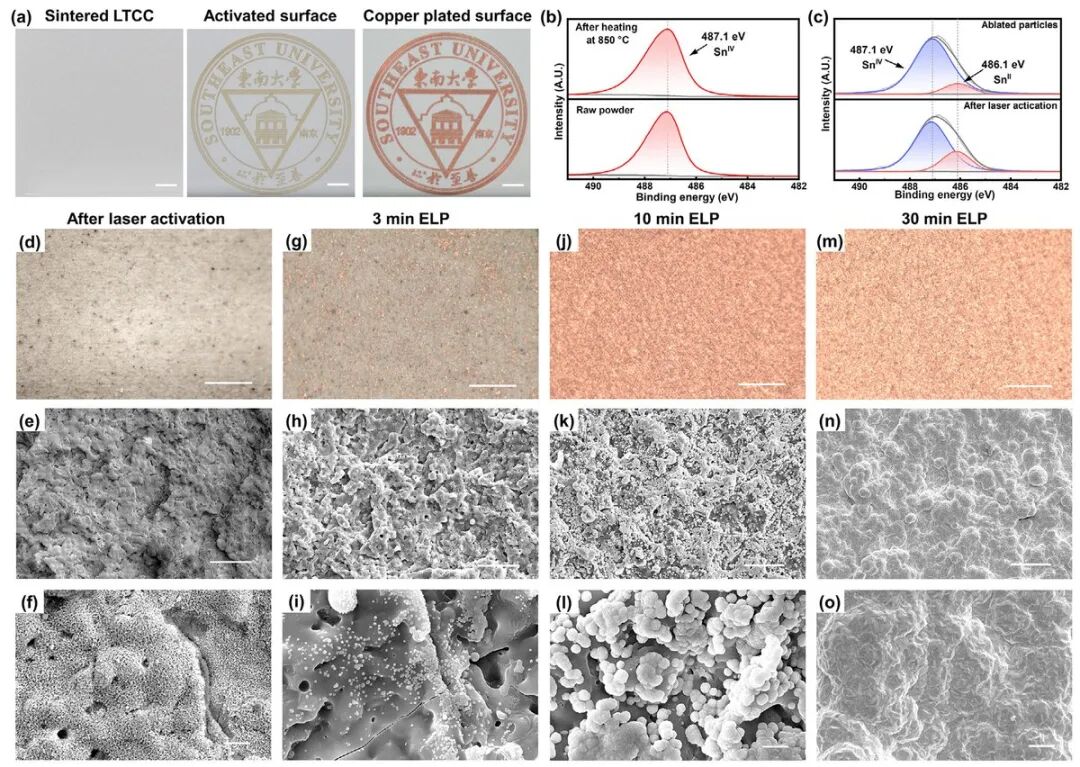
في الشكل 3(a) غُطي نمط شعار جامعة جنوب شرق الصين المنشّط بالليزر بالنحاس بالكامل، بينما بقيت المناطق غير المنشّطة دون طلاء. أعطت إعدادات 8 W و1000 mm/s أقل مقاومة ضمن المجموعة المختبرة؛ فالقدرة القليلة لا تكفي للتنشيط والعالية تسبب استئصال السطح.
مسارات 60 μm و88% من ناقلية النحاس النقي
تعتمد جودة العملية في النهاية على البيانات. نتائج التوصيف المنهجي للفريق لطبقة طلاء النحاس اللاكهربائي هي كما يلي:
| الخاصية | النتيجة المقاسة | ملاحظة |
|---|---|---|
| أقل عرض مسار | 60 μm | أقل فجوة 70 μm؛ 28 زوج أقطاب متداخلة دون قصر |
| سمك النحاس | ~11 μm بعد 4 h طلاء | يلبي متطلب عمق الجلد المذكور فوق 0.1 GHz |
| الناقلية | 5.1 × 10⁷ S/m | ~88% من النحاس النقي |
| نقاوة النحاس | >99 wt% | لم يكشف XRD أطوار CuO/Cu₂O ثانوية |
| الالتصاق | ASTM D3359 الفئة 5B | لا انفصال باختبار الشريط |
| خشونة السطح | Sa 1.41 μm | مماثلة لرقائق النحاس منخفضة النتوء لدوائر التردد العالي |
| الثبات الحراري لـENIG | مقاومة مستقرة بعد 2 h عند 500 °C | تأكسد النحاس العاري إلى دائرة مفتوحة عند 300 °C |
الجدول 1 · ملخص مؤشرات الأداء الرئيسية لطبقة النحاس LASELP
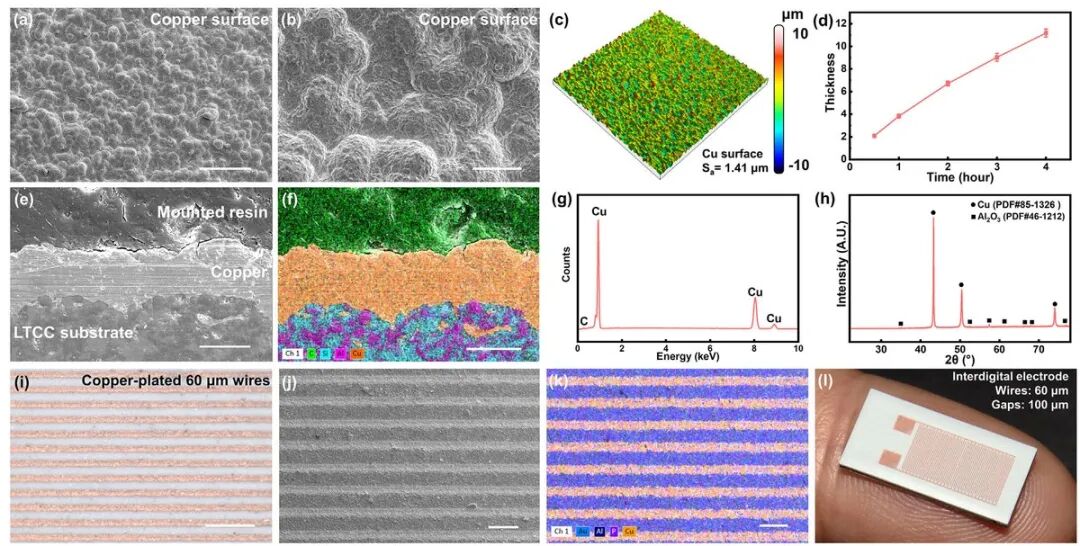
عرض الخط 60 ميكرومتر قريب من مستوى الإنتاج الضخم لثنائي الفينيل متعدد الكلور الدقيق، وهو أفضل بكثير من 100-200 ميكرومتر من معجون الفضة المشترك، ويتم تحقيقه على الأسطح ثلاثية الأبعاد ذات الشكل الحر. تعد خشونة السطح التي تقل عن 2 ميكرومتر أمرًا بالغ الأهمية بشكل خاص للأجهزة عالية التردد، حيث ستؤدي الأسطح الخشنة إلى زيادة فقدان الموجات الدقيقة بشكل كبير. يقيس هذا العمل بشكل مباشر رقائق النحاس PCB التجارية عالية التردد.
للظروف القاسية أضاف الفريق عملية ENIG، أي النيكل الكيميائي والذهب بالغمر، لتكوين طلاء Cu/Ni-P/Au ثلاثي الطبقات. تعيق طبقة النيكل الانتشار ويحسن الذهب قابلية اللحام ومقاومة الأكسدة. في الاختبار المبلغ عنه بقيت مقاومة عينات ENIG مستقرة بعد ساعتين عند 500 °C، بينما انقطعت المسارات النحاسية العارية عند 300 °C.
ثلاثة عروض للإلكترونيات السيراميكية
دوائر وميض على ركائز مسطحة ومطابقة للشكل
أنتج الفريق دائرة ENIG بعرض خط يبلغ 150 ميكرومترًا على ركيزة خزفية بحجم ظفر الإصبع. بعد تركيب المكونات، يومض مؤشر LED بثبات عند حوالي 1.5 هرتز. تم أيضًا "نقل" نفس الدائرة إلى ركيزة امتثالية ثلاثية الأبعاد بانحدار 45 درجة - وهذا تصميم متكامل للهيكل والوظيفة لا يمكن تحقيقه بواسطة التكنولوجيا المستوية.
تبريد مائي لمصباح LED عالي القدرة
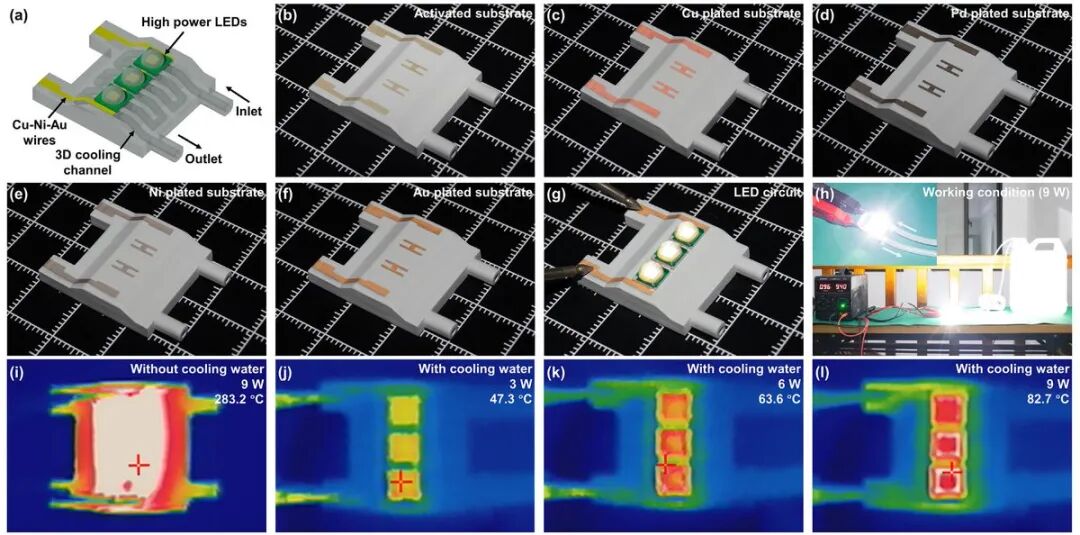
الإدارة الحرارية هي شريان الحياة للإلكترونيات عالية الطاقة. قام الفريق مباشرة بدمج قناة تبريد مياه متوافقة داخل الركيزة الخزفية LED، وكانت مقارنة الصور الحرارية بالأشعة تحت الحمراء مؤثرة للغاية: عندما يتم استخدام 9 واط بدون تبريد، ترتفع الشريحة إلى 283.2 درجة مئوية وتحترق في 15 ثانية؛ بعد مرور 60 مل/دقيقة من ماء التبريد، تصل درجة حرارة التشغيل الكامل للطاقة إلى 82.7 درجة مئوية فقط.
مستشعر UV ثلاثي الأبعاد يحدد الاتجاه
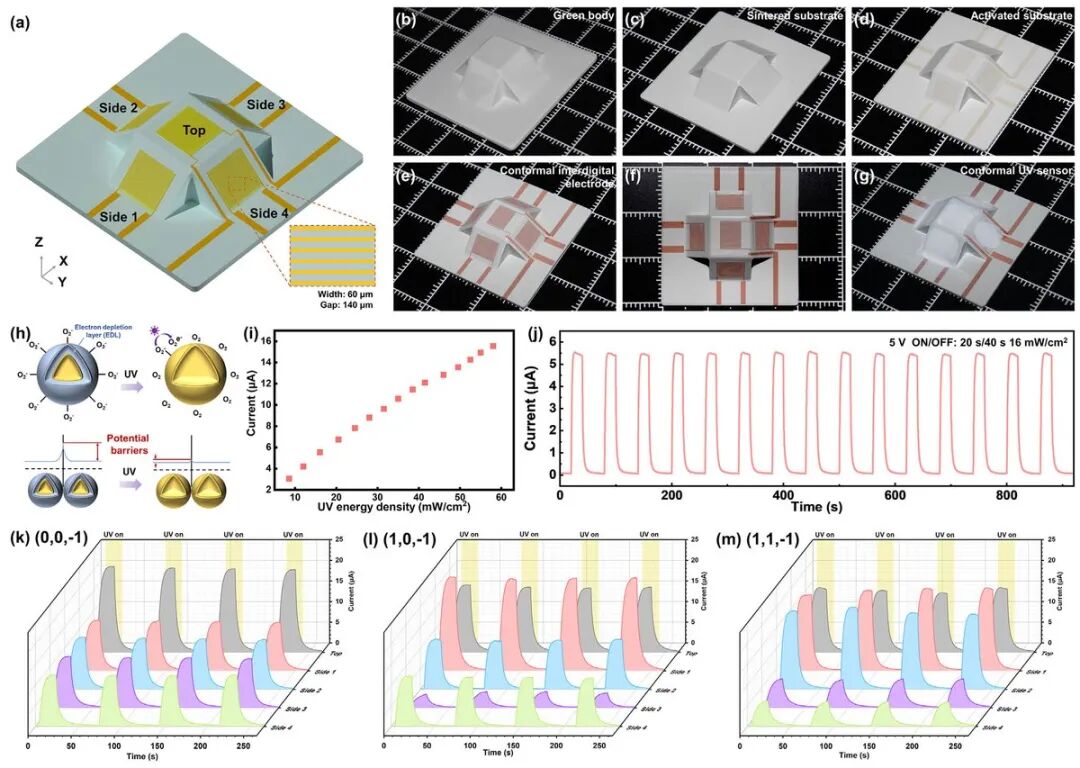
The most imaginative demonstration is a 3D UV sensor: five fork finger electrode units are placed on top of the base plate and four 45° slopes, with Zno dripping as a sensor. والكهرباء في اتجاهات مختلفة، مع 22.4 ميكروتا و3.9 ميكروتا فقط في الجانب الخلفي، ويمكن للخوارزميات مجتمعة أن تعكس الـ 3D إلى ناقل الضوء هذه مهمة لا يمكن لأجهزة استشعار الطائرة القيام بها بشكل طبيعي
ثلاث دلالات للتصنيع الإضافي للسيراميك
أولاً، التصميم المادي هو مصدر الإنجازات الوظيفية. الجوهر ليس معدات جديدة، ولكن براعة المواد في "الدمج المسبق" للمحفز في الملاط - التوازن بين مقاومة حرارة ATO ونفاذية الضوء يحدد بشكل مباشر نجاح العملية أو فشلها. تعتمد الاختراقات في صناعة السيراميك الوظيفي بشكل متزايد على "تركيبة الملاط".
ثانيا، التصنيع الهجين هو السبيل الوحيد للأجهزة. يثبت النموذج الهجين المتمثل في "الطباعة + الليزر + الطلاء الكيميائي" أن خيال الطباعة ثلاثية الأبعاد للسيراميك يكمن في دمجها مع العمليات النهائية الناضجة، بدلاً من استبدال كل شيء.
ثالثًا، تسمح الدوائر ثلاثية الأبعاد للإلكترونيات الخزفية بالعودة إلى "الهيكل هو الوظيفة". تعمل قنوات التبريد المطابقة ومصفوفات الاستشعار الاتجاهي على تحويل الحرية الهيكلية مباشرة إلى أداء الجهاز - وهذه هي القيمة الأساسية للطباعة ثلاثية الأبعاد للسيراميك.
الأوراق المرجعية: Wang P، Chen Li (المختبر الرئيسي لـ MEMS، وزارة التعليم، جامعة الجنوب الشرقي)