هندسة العمليات
DIW: المادة والريولوجيا والأداء
يربط الاستعراض تحضير المعجون والبثق وثبات الخيط والتجفيف والمعالجة الحرارية في خريطة عملية واحدة للكتابة المباشرة.
أُعدت هذه المذكرة التحريرية من KUNWU استنادًا إلى المصدر التقني المقدم. وتخص النتائج الدراسة أو العينة الموصوفة وليست مواصفات لمعدات KUNWU.
أظهرت الكتابة بالحبر المباشر (DIW)، باعتبارها تقنية تصنيع مضافة بتكلفة منخفضة ومرونة عالية وقدرة واسعة على التكيف مع المواد، إمكانات تطبيقية كبيرة في مجالات السيراميك والبوليمرات والمواد المركبة والمواد الطبية الحيوية وغيرها من المجالات في السنوات الأخيرة. بالمقارنة مع تقنيات الطباعة ثلاثية الأبعاد الأخرى للسيراميك، تتمتع DIW بمزايا فريدة: يمكنها استخدام ملاط سيراميك عالي المحتوى الصلب، وتتطلب كمية صغيرة جدًا من المادة الرابطة، ويمكنها تحضير أجسام ملبدة عالية الكثافة، ومناسبة للمساحيق الدقيقة <10 ميكرومتر، ولها تكاليف معدات منخفضة، ولها نافذة معالجة واسعة.
قامت المراجعة المكونة من 22 صفحة والتي نشرها فريق المعهد الهندي للتكنولوجيا في التقدم في العلوم الهندسية بتمشيط نظام المواد ومعايير التصميم الريولوجي والتحكم في معلمات الطباعة وتوصيف الأداء الميكانيكي واتجاهات التطوير المستقبلية لتقنية DIW بشكل منهجي، ووضع إطار معرفي كامل لتكوين المواد - الخصائص الريولوجية - أداء الطباعة - الأداء الميكانيكي، وتوفير إرشادات منهجية لتطوير المواد وتحسين عملية تكنولوجيا DIW.
DIW: الدور والمزايا
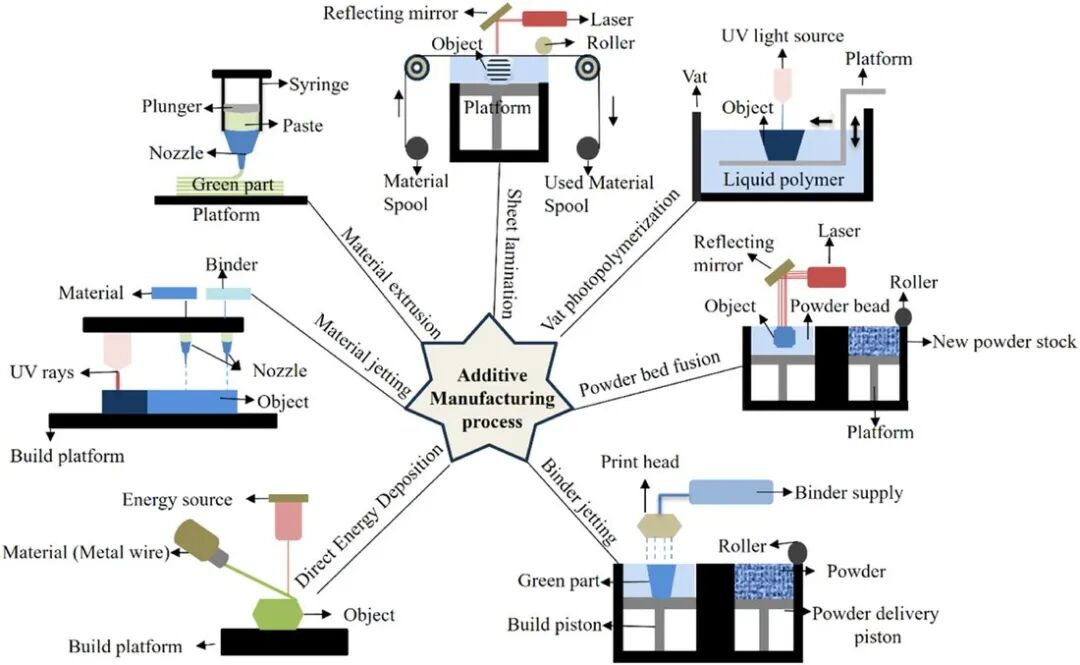
مزايا مقارنة بعمليات تصنيع السيراميك الإضافية الأخرى
يواجه نفث المادة الرابطة (BJ) ودمج طبقة المسحوق (PBF) صعوبة في معالجة المساحيق الدقيقة <10 ميكرومتر، مما يؤدي إلى أسطح خشنة ومسامية عالية وكثافة تلبيد منخفضة. يتطلب العلاج بالضوء (VPP) أن يكون مسحوق السيراميك شفافًا بالنسبة لمصدر الضوء، مما يحد بشدة من اختيار المواد. تستخدم DIW ملاطًا سيراميكيًا عالي المحتوى الصلب ومحتوى رابطًا منخفضًا، والذي يمكنه تحضير أجسام ملبدة عالية الكثافة دون متطلبات خاصة لحجم جسيمات المسحوق والخصائص البصرية.
خصائص عملية DIW
تقوم DIW بقذف الملاط عالي اللزوجة من خلال فوهة وتجميعه طبقة بعد طبقة. يخضع الملاط لترقق القص في الفوهة (تقل اللزوجة لتسهيل البثق). بعد الترسيب، تستعيد اللزوجة ويحافظ إجهاد الخضوع على الشكل. هذه الخاصية الثلاثية المتمثلة في التعافي الهيكلي للإجهاد الناتج عن ترقق القص هي جوهر تصميم ملاط DIW.
مجالات التطبيق
تم استخدام DIW على نطاق واسع في الطب الحيوي (سقالات العظام، وهندسة الأنسجة)، والأجهزة البصرية، والعزل الإلكتروني، ومعالجة مياه الصرف الصحي، والمواد المقاومة للحرارة وغيرها من المجالات. توسعت الأبحاث الحديثة بشكل أكبر لتشمل حصاد الطاقة الكهرضغطية وأجهزة تخزين الطاقة الكهروكيميائية. من خلال التحكم الدقيق في البنية المسامية وتحميل المواد النشطة، تم تحقيق أداء ممتاز مثل جهد الخرج 33.2 فولت ومحتوى مرحلة بيتا بنسبة 86.15%.
مكونات حبر DIW
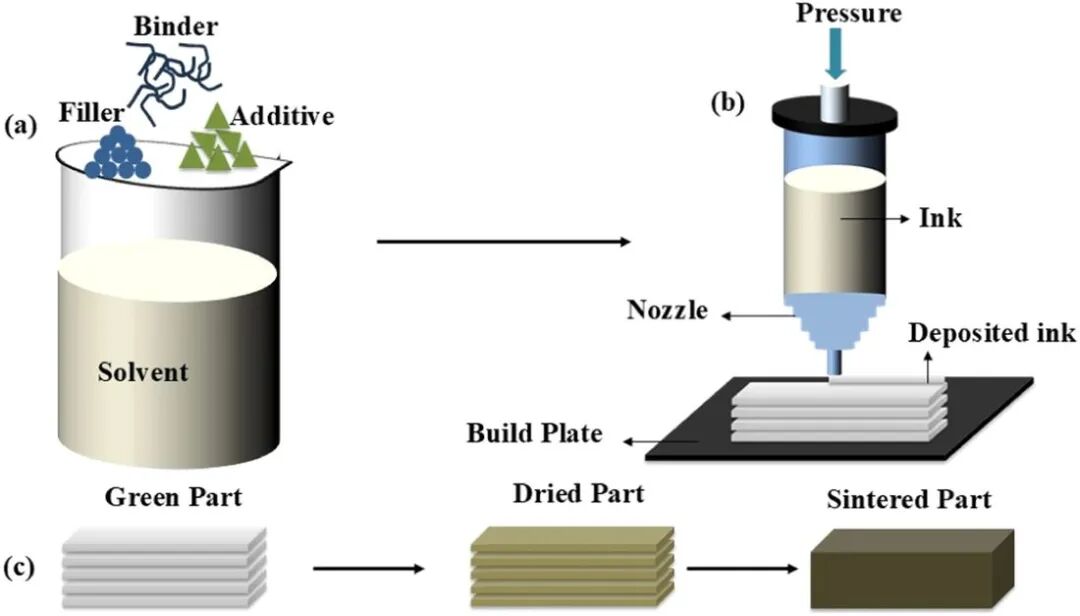
مواد الحشو
الحشوات هي المادة السائبة للمنتج النهائي وتشمل:
- حشوات سيراميكية: الألومينا والزركونيا وكربيد السيليكون والهيدروكسي أباتيت؛ أحجام جسيمات نموذجية 0.1–10 μm.
- مساحيق معدنية: الحديد والفولاذ والنحاس والتيتانيوم للمركبات المعدنية السيراميكية.
- حشوات كربونية: الغرافين والأنابيب النانوية وأسود الكربون للمركبات الموصلة.
- بوليمرات حيوية: الجيلاتين وألجينات الصوديوم والكيتوسان للسقالات الحيوية.
يؤثر حجم الجسيمات، والتشكل، ومساحة السطح المحددة للحشو بشكل مباشر على سلوك الريولوجيا والتلبيد للملاط. تتمتع الجسيمات الكروية بسيولة جيدة وكثافة تعبئة عالية، لكن الحشوات الليفية والقشارية يمكن أن تعطي المواد المركبة خصائص متباينة الخواص.
المواد الرابطة
توفر المجلدات القدرة على اللدونة والحفاظ على الشكل للملاط وتشمل:
- روابط قابلة للذوبان في الماء: ميثيل السليلوز وHPMC وكحول البولي فينيل PVA.
- روابط للمذيبات العضوية: بولي فينيل بوتيرال PVB وإيثيل السليلوز.
- روابط ضوئية التصلب: الأكريلات وتركيبات الإيبوكسي القابلة للتصلب بالأشعة فوق البنفسجية.
عادة ما يكون محتوى المادة الرابطة 2-10% من الوزن الصلب. إذا كانت عالية جدًا، فسيكون من الصعب إزالة الشحوم وسيحدث تلوث بالكربون المتبقي. إذا كانت منخفضة جدًا، فستكون القوة غير كافية وسيكون الاحتفاظ بالشكل ضعيفًا.
الإضافات
تتحكم المواد المضافة في تشتت واستقرار وسلوك المعالجة للطين:
- تخفض المشتتات التكتل وتتيح محتوى صلبًا أعلى، مثل بولي أكريلات الأمونيوم PAA-NH₄ وDarvan 811.
- تضبط معدلات الريولوجيا اللزوجة وإجهاد الخضوع، ومنها Pluronic F-127 الحساس للحرارة والكاربومر.
- تبدأ إضافات التصلب المعالجة الضوئية أو الحرارية؛ وIrgacure 819 مثال على بادئ ضوئي.
المذيبات
تعمل المذيبات على ضبط لزوجة الملاط وتطايره:
- الماء منخفض التكلفة وأفضل بيئيًا، لكن انكماش التجفيف والتشقق قد يكونان كبيرين.
- يتبخر الإيثانول سريعًا ويقصر التجفيف، مما يدعم التماسك السريع.
- يذيب التولوين بوليمرات عضوية مناسبة جيدًا، لكنه يتطلب احتياطات سلامة ملائمة.
قواعد التصميم الريولوجي لأحبار DIW
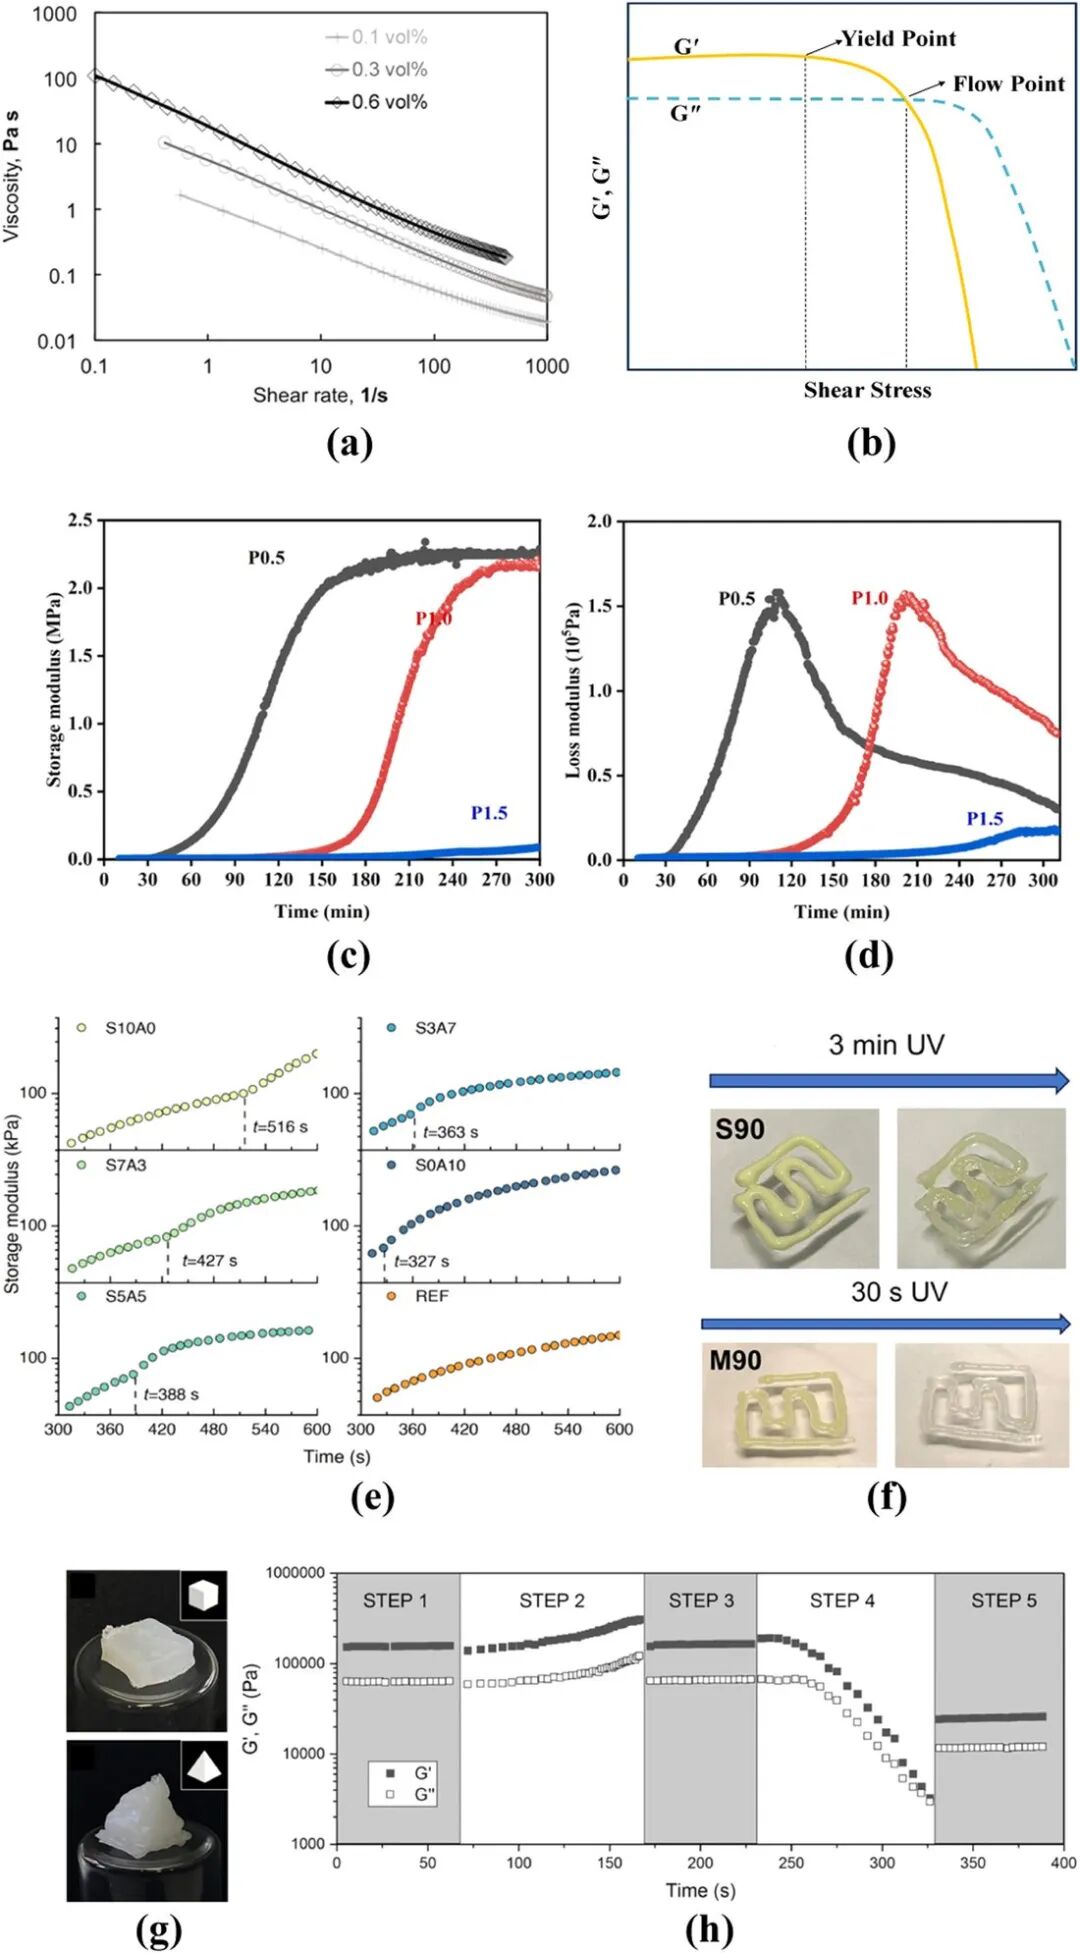
سلوك الترقق بالقص
يتمتع الملاط المثالي بلزوجة منخفضة (<10 Pa·s) بمعدلات قص عالية لتسهيل البثق من خلال فوهة دقيقة؛ لزوجة عالية (> 100 باسكال · ثانية) بمعدلات قص منخفضة للحفاظ على ثبات الشكل بعد الترسيب. يمكن وصف سلوك ترقق القص هذا بواسطة نموذج هيرشل-بولكلي أو نموذج قانون القوى:
τ = τ₀ + K·γ̇ⁿ (نموذج هيرشل-بولكلي)
تمثل τ إجهاد القص، وτ₀ إجهاد الخضوع، وK معامل القوام، وγ̇ معدل القص، وn معامل سلوك الجريان؛ وتشير n<1 إلى الترقق بالقص. تذكر الدراسة أن n ضمن 0.3–0.7 غالبًا ما يرتبط بقابلية طباعة جيدة في الأنظمة المدروسة.
إجهاد الخضوع
يعد إجهاد الخضوع معلمة أساسية للملاط للحفاظ على شكله. إذا كان منخفضًا جدًا، فسوف ينهار التدفق بعد الترسيب؛ إذا كان مرتفعًا جدًا، فسيكون البثق صعبًا وسيتم حظر الفوهة بسهولة. تظهر الأبحاث أن إجهاد الخضوع يتطلب عادةً ما بين 50 إلى 500 باسكال، اعتمادًا على مدى تعقيد وحجم البنية المطبوعة.
التكسوتروبية وسرعة استرداد البنية
يحدد معدل استعادة اللزوجة للملاط بعد القص قدرة الترابط بين الطبقات. إذا كان التعافي بطيئًا جدًا، فلن تتمكن الطبقة السفلية من دعم الطبقة العليا وسينهار الهيكل؛ إذا كان الاسترداد سريعًا جدًا، فسيكون الترابط بين الطبقات ضعيفًا وسهل التقسيم. تقوم نقطة التقاطع G'/G'' في اختبار التذبذب بتقييم الانسيابية.
المحتوى الصلب
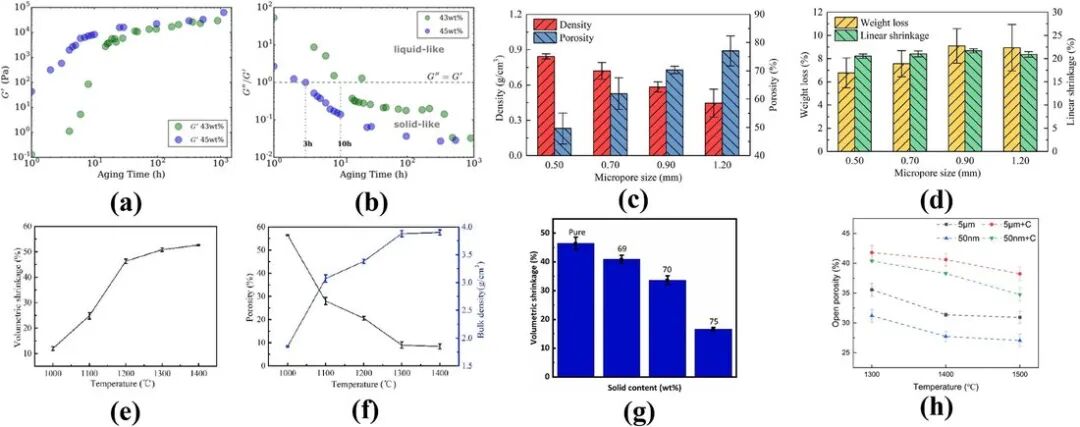
يعد المحتوى الصلب العالي (> 50 حجمًا٪) مفيدًا للتلبيد والتكثيف، لكن اللزوجة تزداد ويكون البثق صعبًا. من خلال تحسين تدرج الجسيمات (التوزيع ثنائي النسق)، وإضافة المشتت، وضبط نسبة المذيبات، يمكن الحفاظ على اللزوجة القابلة للطباعة عند المحتوى الصلب العالي.
التماسك والمعالجة اللاحقة
التماسك بتبخر المذيب
بعد الترسيب، يتبخر المذيب بسرعة، وترتفع لزوجة الملاط بشكل حاد، ويتصلب الملاط. مناسبة للملاط المعتمد على الماء والإيثانول. وتتمثل عيوبه في أنه ينكمش بشكل كبير أثناء التجفيف ويكون عرضة للتشقق، لذلك يجب التحكم في الرطوبة البيئية ودرجة الحرارة.
التصلب الضوئي
تتم إضافة المبدئ الضوئي والراتنج الحساس للضوء إلى الملاط، ويتم معالجة الأشعة فوق البنفسجية بعد الترسيب. تتمثل المزايا في سرعة المعالجة السريعة والاحتفاظ بالشكل الجيد، ولكن العيوب هي تركيبة الملاط المعقدة والتكلفة العالية.
التصلب الحراري
أضف بوليمر حساس لدرجة الحرارة (مثل Pluronic F-127) إلى الملاط، والذي يصبح سائلًا عند درجات حرارة منخفضة ويتحول إلى حالة هلامية عند درجات حرارة مرتفعة. مناسب للمناسبات التي تتطلب معالجة سريعة.
التماسك في حمام التخثير
يتم ضغط الملاط في حمام تخثر يحتوي على كاتيونات عالية التكافؤ (Ca²⁺، Ba²⁺)، ويتم ربطها وتصلبها بشكل متقاطع أيوني. مناسب للأنظمة ذات الشحنة السالبة مثل ألجينات الصوديوم وأكسيد الجرافين. الميزة هي المعالجة الموحدة والانكماش الصغير.
المعالجة اللاحقة
تتطلب طباعة الجسم الأخضر ثلاث خطوات ما بعد المعالجة: التجفيف ← إزالة الشحوم ← التلبيد. يجب التحكم في معدل التجفيف لمنع التشقق؛ يجب تسخين عملية إزالة الشحوم ببطء (<3 درجات مئوية/دقيقة) لتجنب التشققات الناتجة عن الانحلال الحراري السريع للبوليمر؛ يتم تحسين معلمات التلبيد وفقًا لنظام المواد.
العوامل المؤثرة في الخواص الميكانيكية
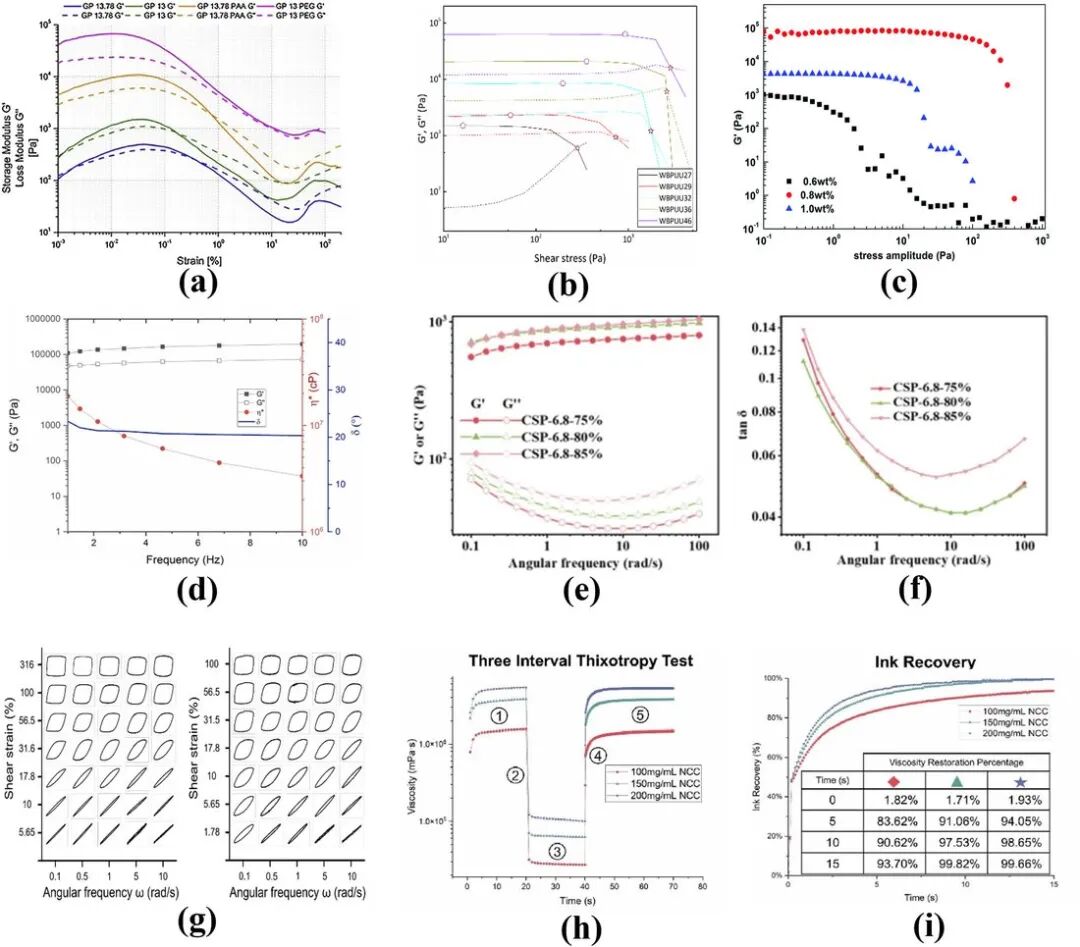
أثر معاملات الطباعة
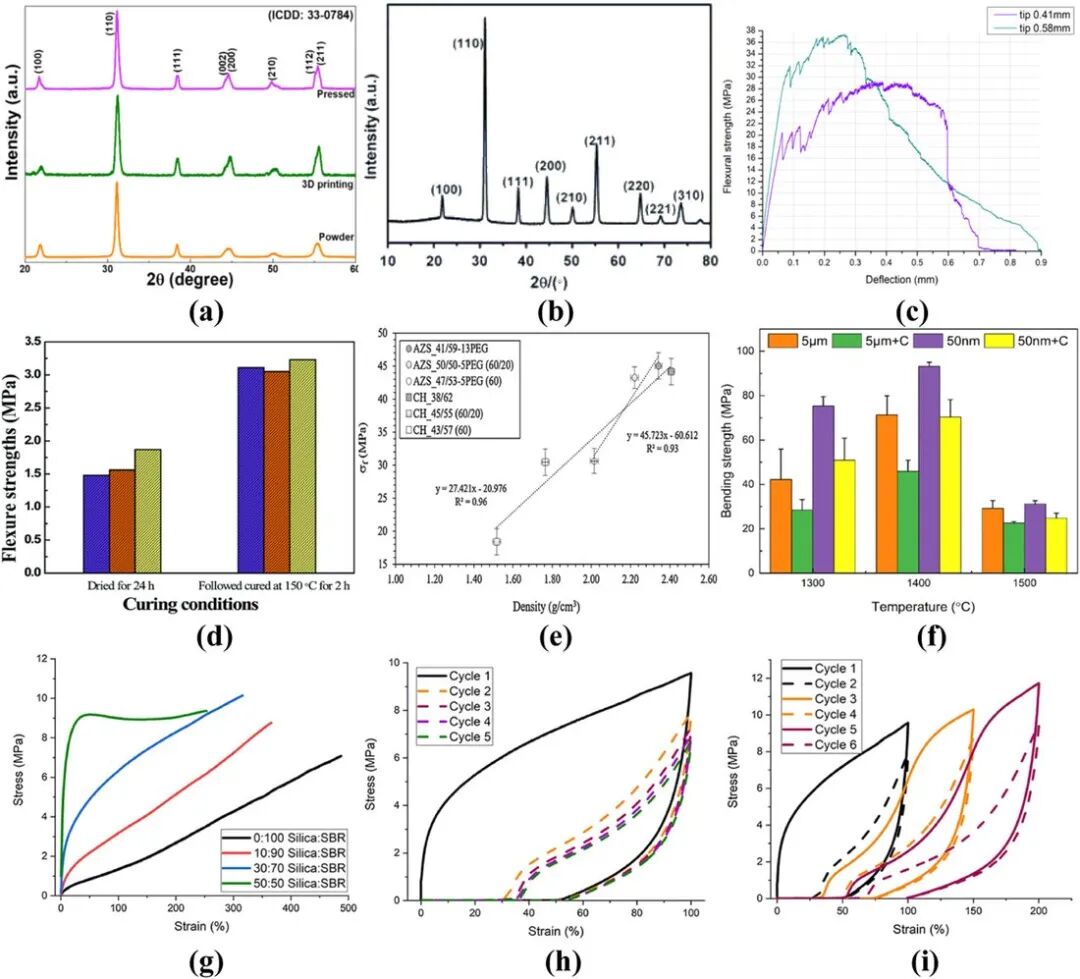
سمك الطبقة: يمكن أن يؤدي تقليل سمك الطبقة إلى تحسين الدقة وجودة السطح، ولكن سيتم تمديد وقت الطباعة وقد يصبح الترابط بين الطبقات أضعف. يبلغ سمك الطبقة عادةً 50-80% من قطر الفوهة.
سرعة الطباعة: إذا كانت السرعة سريعة جدًا، فلن يكون البثق كافيًا وسيكون الهيكل متقطعًا؛ إذا كانت السرعة بطيئة جدًا، فسوف يتراكم الملاط ويتشوه. يجب أن تتوافق السرعة المثالية مع معدل البثق.
ضغط البثق: إذا كان الضغط منخفضًا جدًا، فلن يكون البثق كافيًا وسوف ينكسر السلك؛ إذا كان الضغط مرتفعًا جدًا، فسوف يتناثر الملاط وسيصبح الحجم خارج نطاق السيطرة. ضغط الهواء عادة ما يكون 0.5-3 بار.
قطر الفوهة: القطر الصغير يعني دقة عالية ولكن من السهل انسدادها؛ القطر الكبير يعني طباعة سريعة ولكن بدقة منخفضة. أقطار شائعة الاستخدام هي 0.2-1.0 ملم.
أثر المعالجة اللاحقة
التجفيف: يؤدي التجفيف السريع إلى إجهاد الشعيرات الدموية مما يؤدي إلى التشقق. التحكم في تدرجات الرطوبة والتجفيف البطيء يمكن أن يقلل من العيوب.
إزالة الشحوم: يؤدي الانحلال الحراري للمادة الرابطة إلى إنتاج الغاز. إذا كان المعدل سريعًا جدًا، فسوف يتراكم الضغط الداخلي ويتشقق. يمكن تحسين التدفئة التدريجية وحماية الجو الخامل.
التلبيد: تحدد درجة حرارة التلبيد ووقت التثبيت ومعدل التسخين الكثافة وحجم الحبوب. ارتفاع درجة الحرارة وكثافة التلبيد على المدى الطويل مرتفعة ولكن الحبوب تكون خشنة.
أثر البنية المجهرية
المسامية: يؤدي تقليل المسامية إلى زيادة القوة، ولكنه قد يضحي بالوظيفة (مثل النفاذية والتوافق الحيوي). يمكن للكثافة التي تزيد عن 95% تحقيق خواص ميكانيكية قريبة من خصائص المواد السائبة.
الترابط بين الطبقات: الواجهة البينية هي الحلقة الضعيفة. يمكن تعزيز الترابط بين الطبقات من خلال تحسين الانسيابية ودرجة حرارة الطباعة وارتفاع الفوهة.
اتجاه الجسيمات: يتم توجيه الحشوات الليفية والرقائقية أثناء عملية البثق، مما يؤدي إلى تباين ميكانيكي. عادة ما تكون القوة المتعامدة مع اتجاه الطباعة أقل بنسبة 20-40% من الاتجاه الموازي.
أنظمة حبر خالية من الرابط
وتتعرض السلحفات اللامعة التقليدية لفترات طويلة من التشهير وتلوث الكربون المتبقي. وفي السنوات الأخيرة، وُضع نظام غير مكثف من أجل تحقيق الطابعة من خلال التفاعل بين الجسيمات والجسيمات وتنظيم المذيبات:
- التجمع الذاتي للجسيمات النانوية: تشكل الجسيمات عالية المساحة السطحية شبكات هلامية بقوى فان دير فالس والتآثر الكهروستاتيكي دون رابط بوليمري.
- ضبط المذيب: تعدل القطبية وpH تجاذب الجسيمات وتنافرها لتحقيق إجهاد خضوع وترقق بالقص.
- فوائد الأنظمة الخالية من الرابط: لا مرحلة لإزالة البوليمر، ونقاوة أعلى بعد التلبيد وعملية أبسط.
- التحديات: ثبات محدود للحبر ونافذة ريولوجية ضيقة وحساسية لخصائص الجسيمات.
الطباعة متعددة المواد والتدرجات الوظيفية
إن قدرة التبديل متعددة الفوهات التي تتميز بها DIW تمنحها مزايا فريدة في مجال الطباعة متعددة المواد:
المواد المتدرجة وظيفيًا
من خلال تغيير تركيبة المادة طبقة تلو الأخرى، يتم تحقيق توزيع تدرج الأداء. على سبيل المثال، تتمتع المواد المتدرجة المصنوعة من السيراميك والمعدن بقوة عالية ومقاومة لدرجة الحرارة العالية في أحد طرفيها، وموصلية حرارية وكهربائية عالية في الطرف الآخر، وطبقة انتقالية في المنتصف لتخفيف الضغط الحراري.
الهياكل المتكاملة غير المتجانسة
دمج مواد وظيفية مختلفة في نفس المكون، مثل الطبقة الهيكلية + الطبقة الوظيفية (موصلة، مغناطيسية، نشطة بيولوجيًا)، الطبقة الصلبة + الطبقة الناعمة (المواد المركبة الإلكترونية).
التحديات الرئيسية
يجب أن تتطابق الخصائص الريولوجية لملاط المواد المختلفة، وإلا فإن ترابط الواجهة سيكون ضعيفًا وسيكون التشوه غير متناسق. يجب أيضًا مراعاة مشكلات مثل تفاعلات الواجهة وعدم التطابق الحراري.
التحديات الحالية والاتجاهات المستقبلية
التحديات الحالية
تطوير الملاط: غالبًا ما تكون النافذة الريولوجية لنظام المواد الجديد غير معروفة وتتطلب تحسينًا مكثفًا للتجربة والخطأ. هناك نقص في المبادئ التوجيهية العالمية لتصميم الملاط.
دقة الطباعة: محدودة بقطر الفوهة والخصائص الريولوجية للملاط، ومن الصعب تحقيق هياكل دقيقة أقل من 100 ميكرومتر.
تأثير الحجم: أداء العينات صغيرة الحجم في المختبر ممتاز، ولكن مشاكل التشوه والتشقق تكون بارزة عند تكبيرها إلى مكونات كبيرة الحجم.
مراقبة الجودة: عدم كفاية طرق الكشف والتحكم عن العيوب (المسام، الشقوق، التصفيح) أثناء عملية الطباعة.
التقييس: هناك نقص في الطرق الموحدة لتوصيف الملاط ومعايير معلمات الطباعة ومواصفات اختبار الأداء.
التطوير المستقبلي
طريقة الجينوم المادي: إنشاء قاعدة بيانات لتكوين المواد - الخصائص الريولوجية - أداء الطباعة لتحقيق الفحص السريع وتحسين صيغ الملاط.
المساعدة في التعلم الآلي: استخدم التعلم الآلي للتنبؤ بالسلوك الريولوجي للملاط، وتحسين معلمات الطباعة، ومراقبة جودة الطباعة وتنظيمها في الوقت الفعلي.
طباعة مواد متعددة: تطوير أنظمة ملاط متوافقة مع المزيد من مجموعات المواد لتحقيق مواد معقدة متدرجة وظيفيًا وهياكل متكاملة غير متجانسة.
المراقبة في الموقع والتحكم في ردود الفعل: دمج أجهزة الاستشعار الريولوجية والمراقبة البصرية وأنظمة ردود الفعل القسرية لتحقيق المراقبة في الوقت الحقيقي والتحكم التكيفي في عملية الطباعة.
تصنيع مكونات كبيرة الحجم: تطوير معدات طباعة كبيرة الحجم، وتحسين نظام تلبيد التجفيف وإزالة الشحوم، وحل مشكلة التكسير الإجهادي الناتج عن توسيع الحجم.
التطبيق الصناعي: من المختبر إلى الإنتاج على نطاق واسع، إنشاء نظام لمراقبة الجودة، وخفض التكاليف، وتحسين الموثوقية.
الآثار المترتبة على البحث والتطوير في DIW:
أولاً، تعتبر الخصائص الريولوجية جوهر تصميم ملاط DIW. يجب تحسين ترقق القص وإجهاد الخضوع والتغير المتغير بشكل تعاوني، وكل منها لا غنى عنه.
ثانيًا، هناك علاقة معقدة بين تكوين المواد - الخواص الريولوجية - أداء الطباعة - الخواص الميكانيكية، الأمر الذي يتطلب تصميمًا تجريبيًا منهجيًا وتحليل البيانات لإنشاء علاقة كمية.
ثالثًا، تعتبر مرحلة ما بعد المعالجة (التجفيف وإزالة الشحوم والتلبيد) لا تقل أهمية عن عملية الطباعة نفسها. العديد من مشكلات جودة الطباعة تنتج في الواقع عن المعالجة اللاحقة غير الصحيحة.
رابعًا، تعد الطباعة متعددة المواد والمواد المصنفة وظيفيًا من المزايا الفريدة لشركة DIW وتستحق استثمارًا مركزًا.
خامسًا، ستعمل أساليب التعلم الآلي والأساليب المعتمدة على البيانات على تسريع عملية تطوير الملاط وتحسين العمليات، وهي اتجاهات مهمة للتنمية المستقبلية.
الأوراق المرجعية: Kumar P، Ray R، Kumar S، Powar S، Doddamani M. مراجعة حول الكتابة بالحبر المباشر والطباعة ثلاثية الأبعاد: المواد والخصائص والتطورات المستقبلية. التقدم في العلوم الهندسية. 2026;3:100241. DOI: 10.1016/j.pes.2026.100241 المؤلف المقابل: مريتيونجاي دوداماني (mrityunjay@iitj.ac.in)