هندسة العمليات
واجهة طقم أسنان متعدد المواد
يتطلب التشكيل المشترك لتراكيب مختلفة ضبط وضوح الواجهة والترابط البيني وتوافق الانكماش أثناء التلبيد المشترك.
أُعدت هذه المذكرة التحريرية من KUNWU استنادًا إلى المصدر التقني المقدم. وتخص النتائج الدراسة أو العينة الموصوفة وليست مواصفات لمعدات KUNWU.
تعتمد الأسنان الاصطناعية وقاعدة أطقم الأسنان القابلة للإزالة تقليديًا على غراء معالج بالضوء لربط الجزأين المطبوعين بشكل منفصل معًا. ميكروفويدات، مونومرات غير مبلمرة بشكل كاف، ونقاط تركيز الإجهاد تبقى حتمًا في الطبقة اللاصقة. فهي عرضة للتفكك والكسر تحت أحمال المضغ طويلة المدى أو الدورات الحرارية، والتي تعد واحدة من المخاطر الرئيسية لإعادة العمل السريري.
استخدمت كلية طب الأسنان بجامعة قوانغتشو الطبية والفرق الأخرى طابعة ADT-3D-MT-48-25 متعددة المواد DLP لتشكيل الأسنان والقواعد الاصطناعية في وقت واحد. تم نشر النتائج ذات الصلة في "مواد طب الأسنان" (2026) تحت عنوان "طباعة DLP متعددة المواد لمواد أطقم الأسنان: دراسة خصائص السطح، والخصائص الفيزيائية الميكانيكية، والتوافق الخلوي"، وتم التحقق بشكل منهجي من المؤشرات الرئيسية مثل قوة الواجهة، وامتصاص الماء وسلوك الذوبان، والسمية الخلوية. أظهرت النتائج أنه بالمقارنة مع مجموعة الربط التقليدية، زادت قوة القص السطحي لمجموعة التشكيل المتكاملة متعددة المواد من 7.96 ميجا باسكال إلى 17.78 ميجا باسكال، وأظهرت 100% فشلًا متماسكًا - لم تعد الواجهة أضعف نقطة في الهيكل.
صفحة عنوان الورقة · مواد طب الأسنان 2026
لماذا تُطبع أطقم الأسنان المتحركة كوحدة متكاملة؟
اسمحوا لي أن أطرح سؤالاً بسيطًا أولاً: أطقم الأسنان القابلة للإزالة متوفرة في كل مكان، لماذا يجب "تشكيلها دفعة واحدة" بدلاً من طباعتها بشكل منفصل ومن ثم ربطها؟ المفتاح هو موثوقية الواجهة. تحتاج الأسنان الصناعية إلى صلابة عالية ومقاومة للتآكل؛ تحتاج القاعدة إلى صلابة ومرونة كافية. من أجل تلبية هاتين الخاصيتين، فإن الفكرة التقليدية هي "الطباعة بشكل منفصل ثم لصقهما معًا"، ولكن واجهة الترابط هي في الأساس منطقة انتقالية بين مادتين وبلمرتين، ومن السهل ترك المونومرات غير المتفاعلة والفجوات الدقيقة ونقاط تركيز الإجهاد.
ومن المقلق أكثر أن تصبح هذه العيوب مصدرا للشقوق في حمولات المضغ أو دورات الحرارة. وخلص التقييم الذي أجرته المنظمة الدولية لتوحيد المقاييس 20795-1، أي إيزو 6872، في جملة أمور، إلى أن الوصلة البينية بين مجموعة الروابط التقليدية لم تكن سوى 7.96 MPa وأن نمط التدمير كان مهيمناً على ضرر متصاعد ومختلط - وهو الواجهة التي ظلت أضعف وصلة في الهيكل.
الطباعة: حوضان وتقطيع متعدد المواد
من أجل استكمال الأسنان الاصطناعية والقاعدة على نفس المعدات، تم استخدام طابعة ADT-3D-MT-48-25 متعددة المواد DLP في الدراسة. يمكن تلخيص منطق عملها في جملة واحدة: حوض مزدوج + تنظيف تلقائي + دمج الشرائح.
تتحرك منصة البناء بين Vat 1 (الراتنج الأساسي) وVat 2 (راتنج الأسنان الاصطناعي)، ويقوم الأخدود الإسفنجي بكشط الراتينج الزائد، وتقوم الآلة الخفيفة بكشف الشرائح طبقة بعد طبقة. عندما تحتوي نفس الطبقة على مادتين في نفس الوقت، فإن النظام سوف يكمل المعالجة في أحواض مختلفة، ومن ثم يدمج الطبقتين في مقطع عرضي كامل. تعتبر هذه الخطوة حاسمة لأن المعالجة غير المتناسقة عند تقاطع الراتنجات ستترك عيوبًا في الواجهة التي يمكن أن تكون مصدرًا لقضايا القوة والسلامة الحيوية اللاحقة.
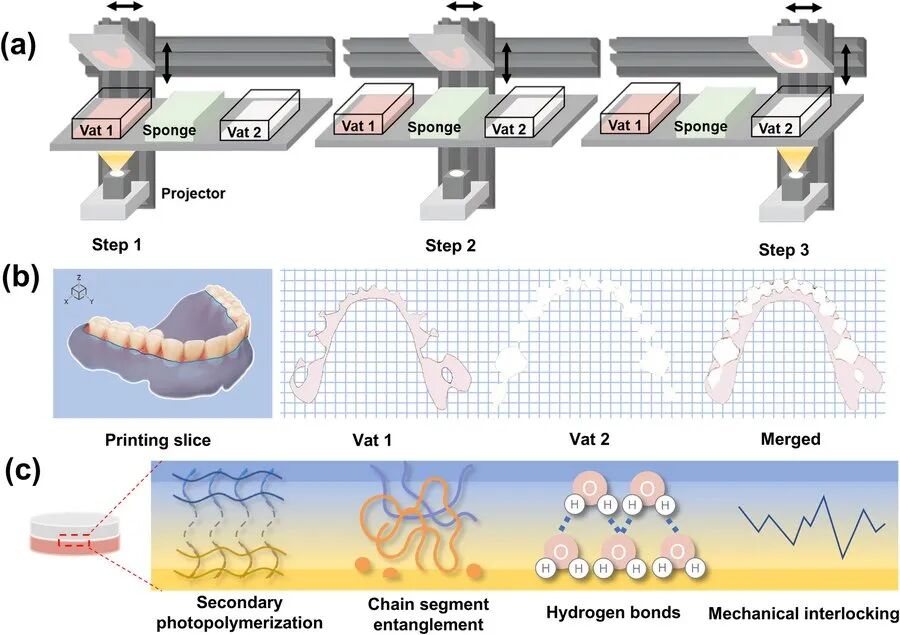
بالمقارنة مع العملية التقليدية المتمثلة في "الطباعة ← التنظيف ← المحاذاة ← الترابط ← إعادة التصلب"، فإن القولبة متعددة المواد لمرة واحدة تدمج تصنيع الأسنان والقواعد الاصطناعية في نفس منصة البناء. من الناحية النظرية، يمكن أن يؤدي ذلك إلى إزالة طبقات الترابط المنفصلة والسماح للراتنجات بتكوين بنية أكثر استمرارية في الواجهة من خلال البلمرة الضوئية الثانوية، والتشابك القطاعي، والترابط الهيدروجيني، والتشابك الميكانيكي الدقيق.
مقاومة الواجهة: الربط مقابل الطباعة المتكاملة
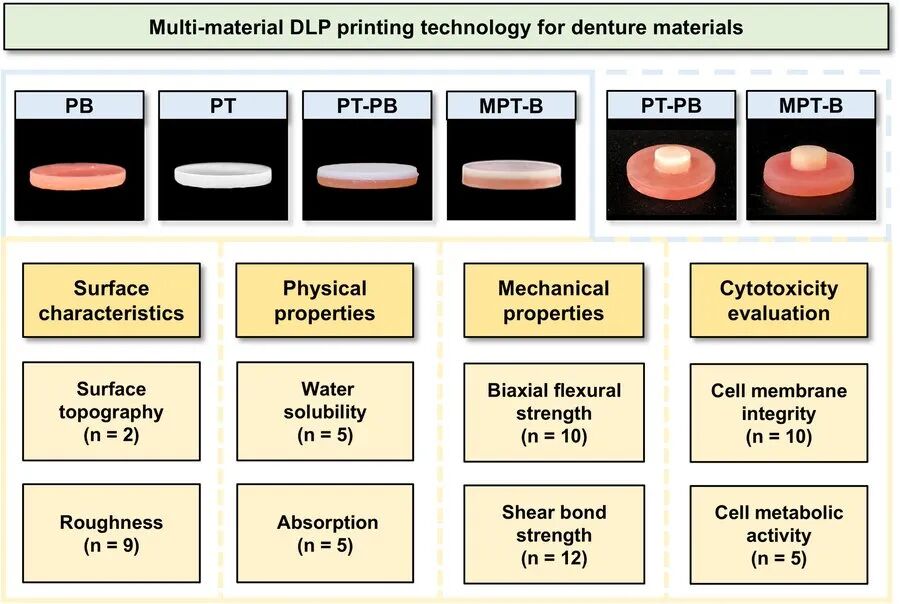
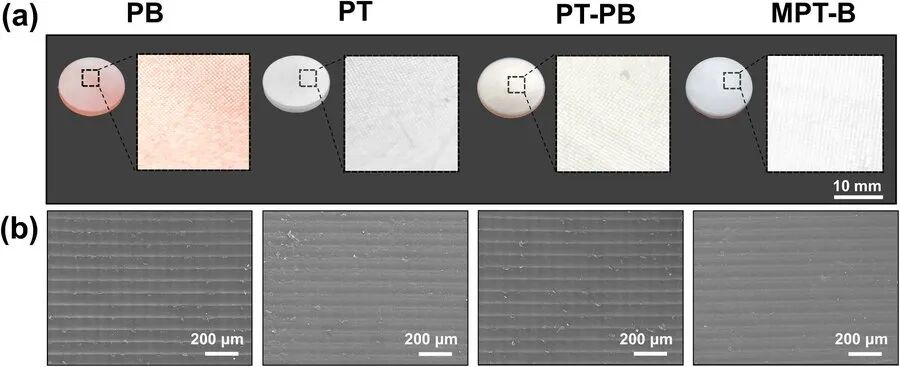
يثبت النموذج الأولي أيضًا أن "الواجهة أصبحت أقوى بالفعل". أجرت الدراسة تقييماً منهجياً لخصائص السطح وامتصاص/ذوبان الماء والانحناء ثنائي المحور وقوة رابطة القص لأربع مجموعات من العينات.
من حيث قوة ترابط القص، تبلغ مجموعة الترابط التقليدية PT-PB 7.96 ± 2.03 ميجا باسكال، في حين تصل مجموعة الصب ذات الطلقة الواحدة متعددة المواد MPT-B إلى 17.78 ± 3.22 ميجا باسكال، بزيادة قدرها حوالي 123٪ (p <0.0001). والأهم من ذلك، أن MPT-B أظهرت جميعها فشلًا متماسكًا - فقد حدث الكسر داخل المادة الأساسية، مما يشير إلى أن الواجهة لم تعد أضعف نقطة في الهيكل؛ بينما لا يزال PT-PB يُظهر فشل الترابط بشكل أساسي والفشل المختلط.
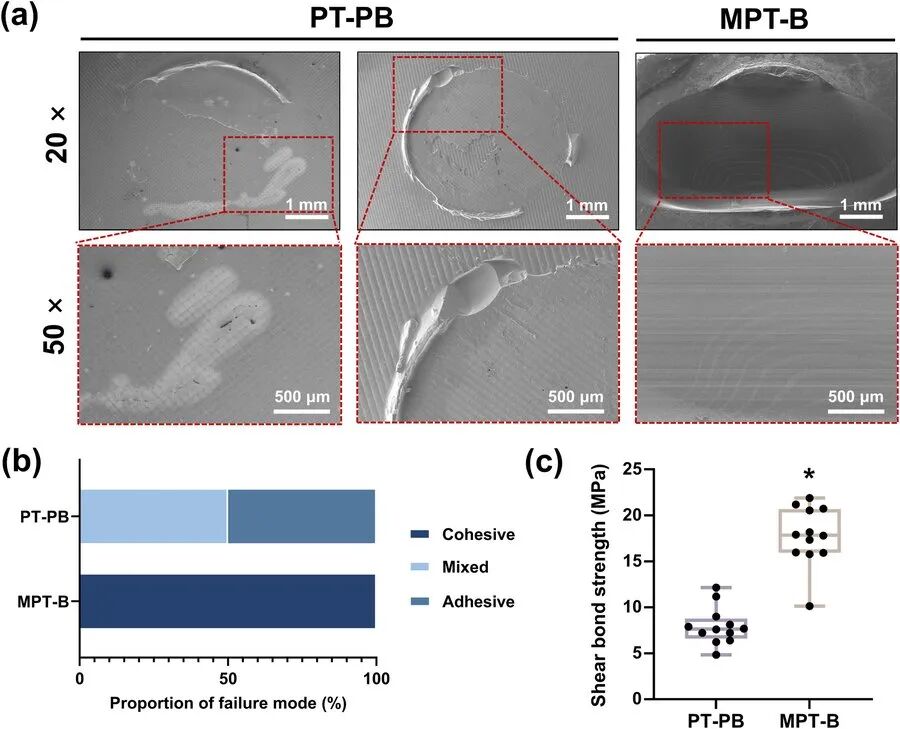
وتؤكد أبعاد امتصاص الماء والذوبان ذلك أيضًا. معدل امتصاص الماء لـ MPT-B هو 5.86 ± 0.68 ميكروجرام/مم³، وهو أقل من 9.81 ± 2.99 ميكروجرام/مم³ من PT-PB؛ من حيث القابلية للذوبان، MPT-B هو -4.07 ± 0.81 ميكروغرام/مم مكعب (القيم السلبية تعني أن زيادة الوزن ترجع بشكل رئيسي إلى امتصاص الماء وأقل ذوبان)، في حين أن PT-PB هو 0.78 ± 0.37 ميكروغرام/مم مكعب (تشير القيم الإيجابية إلى وجود مكونات أكثر قابلية للذوبان في الواجهة). الواجهة أكثر استمرارية، كما أن ثبات الأبعاد على المدى الطويل وراحة الارتداء أكثر ضمانًا.
السلامة الحيوية: اختبار السمية الخلوية
بالنسبة لأطقم الأسنان التي تدخل الفم، فإن "تقوية الواجهة" لا يكفي، بل يجب إثبات أن المادة نفسها آمنة. أجرت الدراسة تقييم السمية الخلوية على كل مجموعة من العينات وفقًا للمواصفة ISO 10993-5: كان النشاط الأيضي النسبي لجميع المجموعات أعلى من عتبة 70%، وكان إطلاق LDH أقل من عتبة 30%. أظهر تلطيخ Calcein-AM/PI شكلًا طبيعيًا للخلايا وعدم وجود سمية خلوية واضحة.
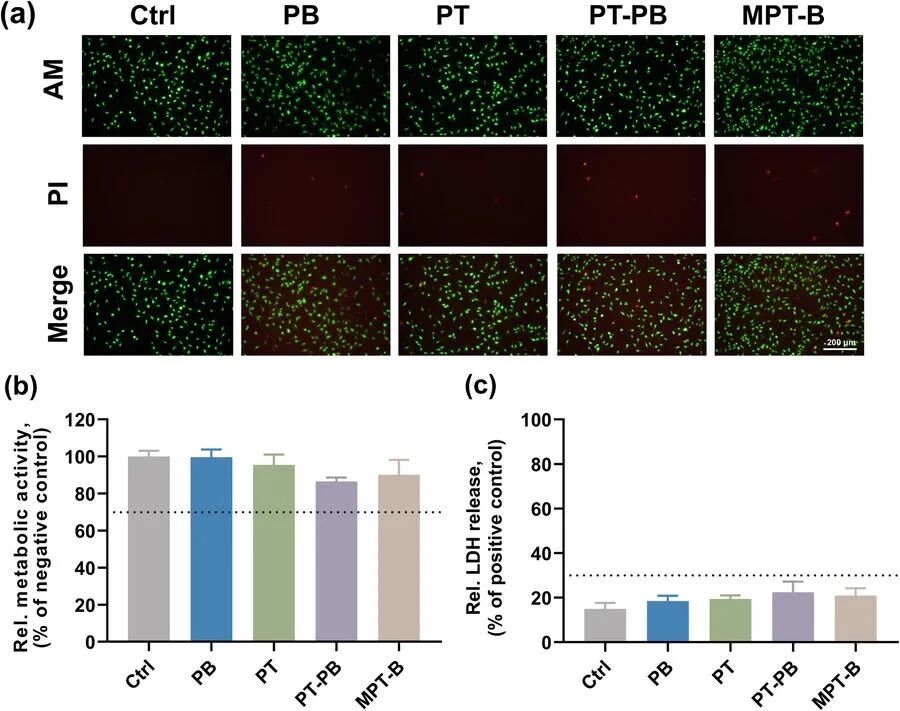
تشير نتائج الاختبارات المبلغ عنها إلى أن راتنجات أطقم الأسنان المطبوعة بتقنية DLP متعددة المواد، مع تصلب لاحق مناسب، حسّنت الأداء الميكانيكي دون خفض التوافق الخلوي المختبر. هذه نتيجة للدراسة المحددة، وليست إثباتًا بمفردها لاستيفاء جميع متطلبات السلامة أو اعتماد جهاز طبي.
هل يبسط التصنيع سير عمل أطقم الأسنان؟
بعد بناء الهيكل، لا يزال يتعين إثبات أنه "يمكن تنفيذه بالفعل". لا يجلب قولبة المواد المتعددة لمرة واحدة تحسنًا في بعض المؤشرات فحسب، بل يؤدي أيضًا إلى إعادة بناء سير العمل: فهو يلغي خطوات التنظيف، والتجفيف، واللصق، والمحاذاة، والمعالجة الثانوية بالضوء بين الأسنان الاصطناعية والقواعد، مما يحول "تجميع الترابط" إلى "قولبة قطعة واحدة". تتغير قوة الواجهة من "الاعتماد اللاصق" إلى "القولبة المتكاملة للمواد"، ويهيمن الفشل المتماسك على وضع الكسر، وتكون المخاطر السريرية أكثر قابلية للتحكم؛ وفي الوقت نفسه، يتم تحديد الترتيب المكاني للأسنان والقواعد الاصطناعية بشكل مباشر من خلال النموذج ثلاثي الأبعاد، ويمكن تحقيق الأسطح الإطباقية المعقدة والسماكة المحلية أو الهياكل المجوفة بحرية أكبر.
من الأداء في درجة حرارة الغرفة إلى السلامة الحيوية، فإن هيكل طقم الأسنان المطبوع هذا لا تشوبه شائبة بشكل أساسي - وهذا هو أقوى دليل على أن "الأشياء المصنوعة بحرفية يمكن أن تصمد أمام التحقق من الأداء"، وهي أيضًا خطوة أساسية لتنفيذ طباعة DLP متعددة المواد في طب الأسنان.
خلاصة: من التجميع باللصق إلى التشكيل المتكامل
وبالعودة إلى الورق نفسه، فإن قيمته لا تكمن فقط في طقم أسنان قابل للإزالة بواجهة أقوى وسلامة بيولوجية، ولكن أيضًا في توفير مسار تصنيع كامل بدءًا من تقطيع المواد المتعددة إلى قولبة القطعة الواحدة القابلة للتكرار ولها معلمات يجب اتباعها. بدءًا من تبديل الخزان المزدوج (ضريبة القيمة المضافة 1 / ضريبة القيمة المضافة 2)، ودمج الشرائح، إلى البلمرة الضوئية الثانوية في الواجهة، وتشابك أجزاء السلسلة والتشابك المجهري، كل رابط هو متغير يحدد الأداء النهائي. قيمة أطقم الأسنان عالية الأداء نصفها في التصميم ونصفها الآخر في التصنيع.
بالنسبة للفريق الذي يقوم بأبحاث وتطوير الأجهزة الرقمية، فإن هذه الورقة بحد ذاتها عبارة عن "كتاب مرجعي لعملية التصنيع" يمكن استخدامه كمرجع. الهياكل غير المتجانسة مثل الأسنان الاصطناعية + القواعد هي بالضبط النوع الذي تجيد طباعة DLP متعددة المواد تشكيله. نرحب أيضًا بالأصدقاء المهتمين بتكنولوجيا الطباعة ثلاثية الأبعاد متعددة المواد للتواصل مع KUNWU، ويمكننا معًا تحويل "تصميم يمكن" إلى "يمكن صنعه".