هندسة العمليات
نجاح الطباعة لا يعني نجاح القطعة الملبدة
قد تظهر العيوب فقط أثناء إزالة الرابط والتلبيد، لذلك يجب أن تشمل معايير النجاح الكثافة النهائية والشقوق والتشوه والأبعاد.
أُعدت هذه المذكرة التحريرية من KUNWU استنادًا إلى المصدر التقني المقدم. وتخص النتائج الدراسة أو العينة الموصوفة وليست مواصفات لمعدات KUNWU.
التصلب الضوئي وحده لا يضبط سلسلة العملية كاملة
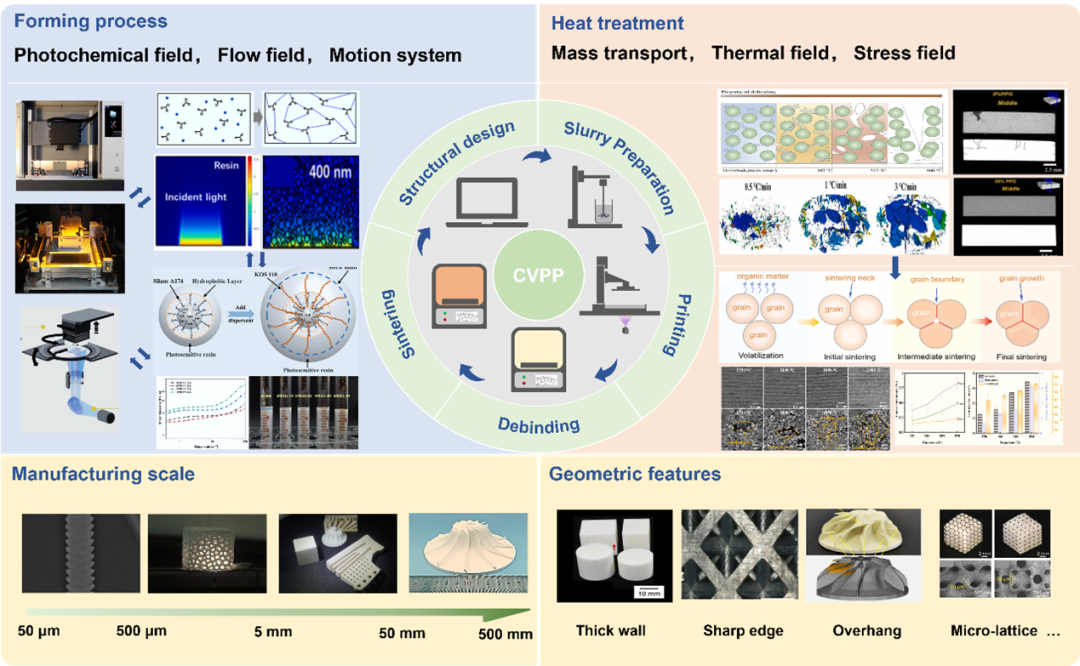
يبدو منطق البلمرة الضوئية الخزفية (VPP) بسيطًا: يقوم ضوء الأشعة فوق البنفسجية بإشعاع الملاط الحساس للضوء الذي يحتوي على مسحوق السيراميك طبقة تلو الأخرى، ويربط الراتنج بشكل متقاطع "بتجميد" الجزيئات في مكانها، وتكديسها في أجسام خضراء، ثم إزالة الشحوم منها وتلبيدها إلى أجزاء سيراميك كثيفة. دقة القولبة يمكن أن تصل إلى مستوى ميكرون، وحرية التصميم الهيكلي أعلى بكثير من قولبة الحقن التقليدية وقولبة حقن الجل.
لكن "التشكيل بنجاح" هو مجرد البداية. الاختبار الحقيقي هو في مرحلة المعالجة الحرارية: إزالة الشحوم تتطلب حرق نسبة كبيرة من المادة الرابطة العضوية التي تمثل حجم الجسم الأخضر، والتلبيد يتطلب تكثيف الجزيئات في درجات حرارة عالية. ويرافق كلتا الخطوتين انكماش شديد في الحجم وإعادة توزيع الضغط. مظهر الجسم الأخضر سليم، ولكن بعد التلبيد، فإنه يتشقق، ويتشوه، وتنهار الجدران الرقيقة - هذه المعضلة، التي لخصتها الصناعة بأنها "قابلة للطباعة ولكن غير قابلة للتلبيد" (قابلة للطباعة ولكن غير قابلة للتلبيد)، هي عنق الزجاجة الأول الذي يعيق تصنيع المعالجة الخزفية بالضوء.
أصل المشكلة هو أن المعالجة الضوئية الخزفية تمتد على مسافة كبيرة من المساحيق النانوية إلى المكونات ذات الحجم السنتيمتري. تقترن أربعة أنواع من المجالات الفيزيائية، بما في ذلك الحقول الضوئية، وحقول السوائل، والحقول الحرارية، وحقول الإجهاد، طوال العملية بأكملها. سوف تستمر العيوب الصغيرة في أي رابط في التراكم والتضخم خطوة بخطوة على طول سلسلة العملية. وهذا يعني أن تحسين عملية معينة عند نقطة واحدة (مثل ضبط صيغة الملاط فقط، وتحسين منحنى التلبيد فقط) غالبًا ما يعالج الأعراض ولكن ليس السبب الجذري.
الخاتم يستحق أن يتم تطويره لوحده وحالما يختلط الراتنج في الجسيمات الخزفية، لم يعد الوضع بسيطاً مثل التثبيت النقي للصور: فكلما زاد معدل الارتداد للسيراميين، كلما زاد الفرق بين الاثنين، كلما زاد تفريق ضوء المدخلات على سطح الجسيمات. In the typical photo fixation bands (365 to 405 nm) and common powder particle sizes (100 nm to 10 nm), the main occurrence of ceramic suspended liquids is the dispersion of mi. وينشر الضوء على الجانب، ويتراجع عمق التوطيد انخفاضاً هائلاً، واتباع التوطيد هو "التوسع"، مما يؤدي إلى استقرار جزئي وإلى انخفاض مباشر في دقة الأبعاد الأفقية البيولوجية. This is the physical root of high-precision ceramics, which are hard to hit than pure resins, and of many process optimizations (e.g. reduction of solid content, matching of refraction rates, adaptation of exposure compensation) around it.
أربعة عيوب أصلية وتأثيراتها المشتركة
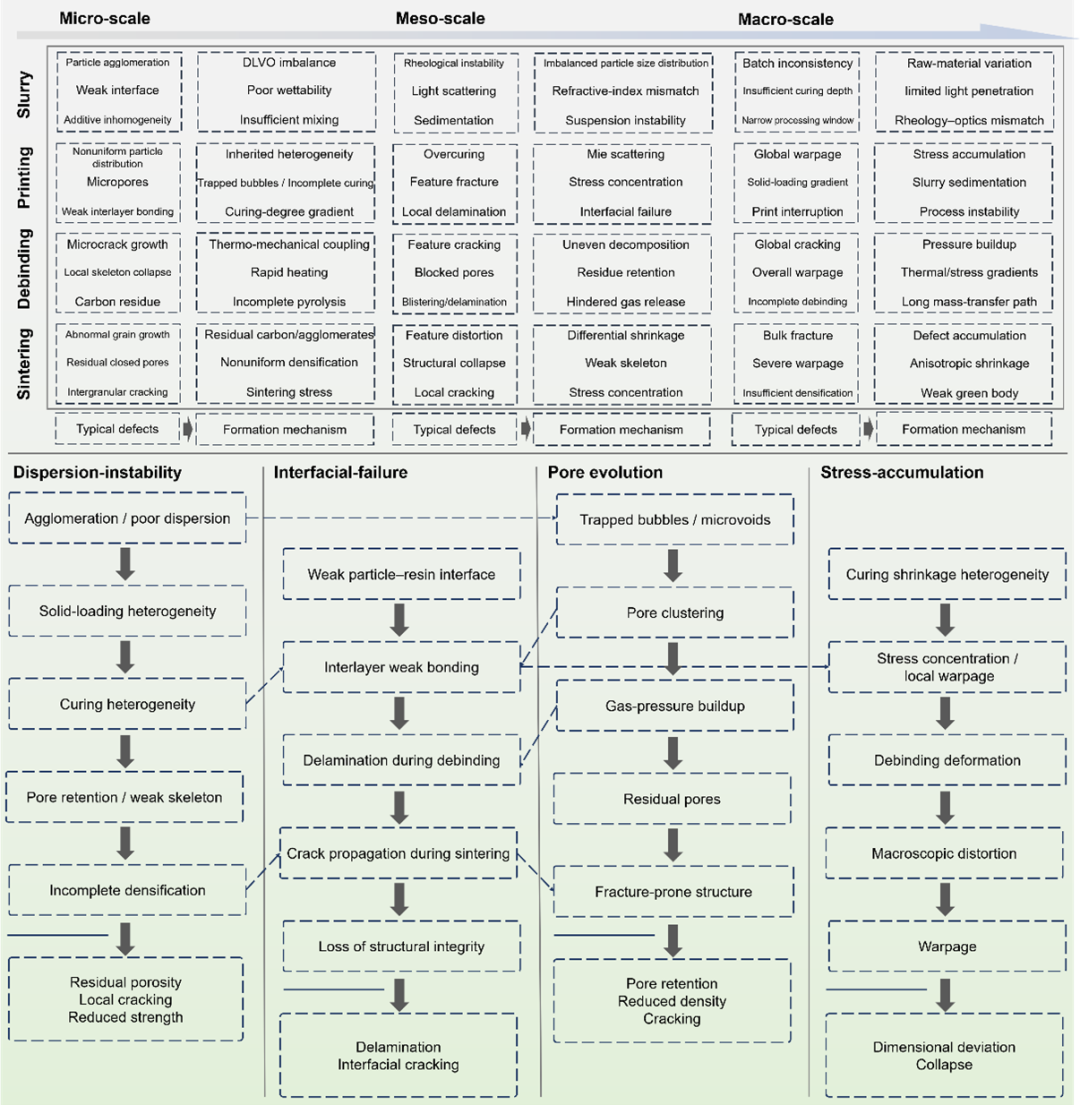
لكي نفهم سبب فشل عملية التلبيد، يجب علينا أولاً أن نتعرف على مصدر العيوب. صنفت مراجعة منهجية حديثة نشرت في "التقدم في علم المواد" العيوب الأصلية للمعالجة الضوئية للسيراميك إلى أربع فئات. إنهم ليسوا مستقلين عن بعضهم البعض، بل يقترنون ببعضهم البعض ويعززون بعضهم البعض.
أولا، يتم توزيع المسحوق بشكل غير متساو. إذا تم تكتل جزيئات السيراميك في الراتينج وتم توزيع المحتوى الصلب المحلي بشكل غير متساو، فستحدث اختلافات التصلب الإقليمية أثناء مرحلة الطباعة؛ خلال مراحل إزالة الشحوم والتلبيد، ستتطور هذه المناطق غير المستوية إلى مسام مغلقة وهياكل عظمية فضفاضة، مما يقلل بشكل مباشر من الكثافة والخصائص الميكانيكية.
ثانيا، مزيج الواجهة ضعيف. قوة الترابط بين مسحوق السيراميك والراتنج الحساس ضعيفة بالفعل. بالإضافة إلى ذلك، نظرًا لعدم كفاية الترطيب بين طبقات الطباعة والمعالجة المحلية غير الكاملة، فإن قوة الترابط بين الطبقات الخضراء تكون غير كافية بطبيعتها. من السهل فصل الطبقات وإزالة الترابط أثناء إزالة الشحوم، وتتوسع الشقوق بسرعة على طول الواجهة الضعيفة أثناء التلبيد، مما يؤدي في النهاية إلى التصفيح الشامل.
ثالثا، عيوب الثغور. إن تحريك الملاط ووضع المكشطة سيؤدي إلى احتجاز فقاعات صغيرة؛ خلال مرحلة إزالة الشحوم، تتحلل المادة العضوية وتطلق الغاز. إذا تم حظر التفريغ، فإن ضغط الهواء الداخلي سوف يستمر في الارتفاع وسيتم تشكيل ثقوب دائمة. أثناء التلبيد، تصبح المسام مصدرًا لتركيز الإجهاد وتستمر في توليد الشقوق المجهرية.
رابعا، تراكم الضغوط. إن تأثير الاقتران الحراري والميكانيكي لانكماش حجم المعالجة بالضوء، وفرق الانكماش بين الطبقات، وارتفاع وانخفاض درجة الحرارة سوف يؤدي إلى تراكم الضغط المحلي بشكل مستمر أثناء عملية الطباعة بأكملها، وإزالة الشحوم، والتلبيد. في المرحلة الأولية، لا يوجد سوى تشوه طفيف. بعد التضخيم المستمر، سيظهر التزييف العام وانحراف الأبعاد. في الحالات الشديدة، سوف ينهار المكون مباشرة.
والنقطة هي أن هذه الأنواع الأربعة من أوجه القصور لا تنشأ بصورة مستقلة. ويزيد ثقوب الهواء من تركيز الإجهاد، الذي يدمر بدوره التكامل البيني، ويتسبب التفاوت في تفريق المسحوق في ثقوب الغضب المتزامنة والعيوب البينية. إنهم يتشاركون في التخدير، ويشكلون سلسلة تكبير من نوع كرة الثلج. This is the root cause of the failure to remedy sintering by optimizing single processes.
إطار: المقاومة والمنع والتخفيف والاستفادة
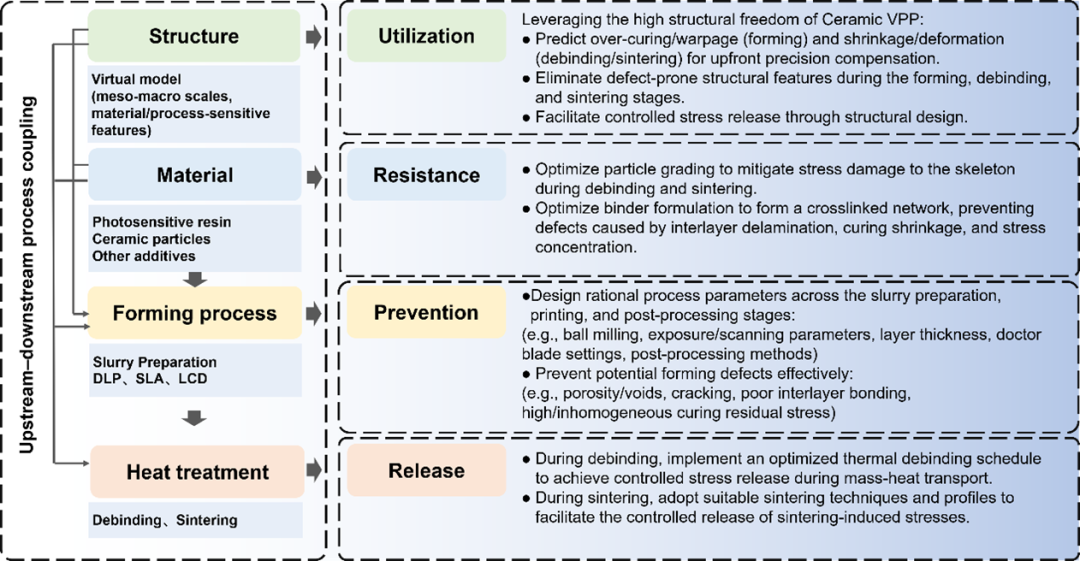
وبما أن العيوب تتطور بشكل متزامن عبر العمليات، فيجب أن يغطي الحل سلسلة العمليات الكاملة. تقترح هذه المراجعة استراتيجية "التحسين التعاوني للعملية الكاملة ذات أربعة مستويات"، والتي تتوافق مع الروابط الأربعة للملاط والقولبة والمعالجة الحرارية والتصميم الرقمي.
| المرحلة | الاستراتيجية | الوسائل | العيوب المستهدفة |
|---|---|---|---|
| المعلق | المقاومة | توزيع أحجام المسحوق يرفع المحتوى ويخفض اللزوجة؛ راتنج منخفض الانكماش يقلل الإجهاد؛ مساعدات التلبيد تخفض حرارة التكثيف | تشتت مسحوق غير متجانس |
| التشكيل | المنع | مواءمة التعريض والطبقة مع البصريات؛ التدرج الرمادي يقلل تفاوت التصلب؛ الدعامات غير التلامسية تحد من شد الجدران | المسام وضعف الواجهات |
| المعالجة الحرارية | التخفيف | إزالة رابط تدريجية تخفف ضغط الغاز؛ تثبيت متعدد يجانس الكثافة؛ التلبيد مدفونًا في مسحوق يجانس حرارة الجدران السميكة | تراكم الإجهاد والتقوس |
| التصميم | الاستفادة | تعويض انكماش اتجاهي؛ تدوير الزوايا الرقيقة؛ قنوات نافذة لخروج غازات إزالة الرابط | أخطاء الأبعاد والشقوق |
الجدول 1 · استراتيجية التحسين التعاونية ذات المستويات الأربعة لسلسلة عمليات المعالجة الضوئية للسيراميك بأكملها
يقع المستوى الأول من "المقاومة" على طرف الملاط. تمر خصائص المسحوق خلال العملية بأكملها بدءًا من القولبة وحتى التلبيد، وهي الأساس لمقاومة التلف. لا يؤدي التدرج متعدد المقاييس (مطابقة الجزيئات الكبيرة والصغيرة) إلى زيادة معدل تعبئة المواد الصلبة فحسب، بل يقلل أيضًا من لزوجة الملاط ويحسن إمكانية الطباعة؛ استخدام نظام راتنج حساس مع انخفاض انكماش البلمرة لإضعاف الإجهاد البينية من المصدر؛ ثم قم بتكييف مساعدات التلبيد لتقليل درجة الحرارة المطلوبة للتكثيف وتخفيف التشوه الناتج عن درجات الحرارة العالية. يمكن للمسحوق المنتشر بشكل موحد أيضًا أن يمنع تركيز الإجهاد المحلي أثناء مرحلة إزالة الشحوم.
المستوى الثاني من "الوقاية" يحتوي على عيوب في المصدر أثناء مرحلة الطباعة. يجب أن تتطابق جرعة التعرض وسمك الطبقة المفردة مع خصائص الامتصاص البصري للملاط، وإيجاد توازن بين دقة القولبة وقوة الترابط بين الطبقات؛ يمكن أن يؤدي تعرض قسم التدرج الرمادي إلى القضاء على الفرق في معالجة التدرج بين الطبقات؛ يمكن أن يؤدي تكييف نظام الكاشطة ودعم عدم الاتصال إلى تقليل أضرار السحب للجدران الرقيقة والهياكل المجهرية؛ يمكن أن يؤدي دعم عمليات التنظيف إلى إزالة الملاط المتبقي وتجنب المخاطر الخفية للمسام.
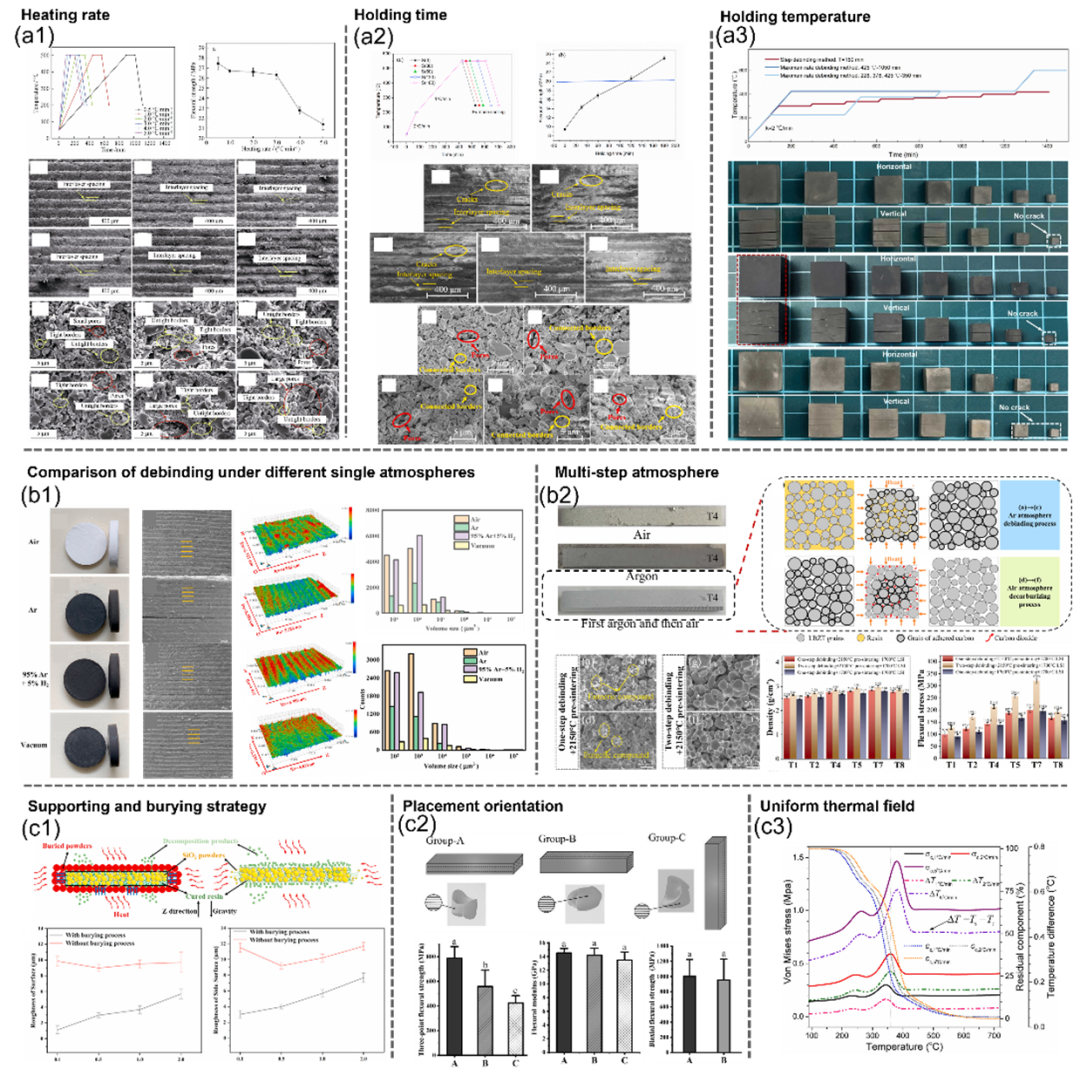
المستوى الثالث "يطلق" الضغط في عملية المعالجة الحرارية. لا تتم عملية إزالة الشحوم دفعة واحدة. يجب تصميم برنامج تسخين متدرج يعتمد على منحنى التحلل الحراري للراتنج للسماح بتفريغ منتجات التحلل العضوي ببطء لتجنب الارتفاع المفاجئ في ضغط الهواء الداخلي وتشقق المكونات. يتم إعداد مناطق عزل متعددة المراحل للتلبيد لتعزيز التكثيف الموحد للجسيمات وتقليل اختلافات الانكماش الإقليمية. بالنسبة للأجزاء ذات الجدران الكبيرة والمسامية والمعقدة، يجب استخدام عملية دفن المسحوق لموازنة مجال درجة الحرارة العالمية وقمع الالتواء الشامل.
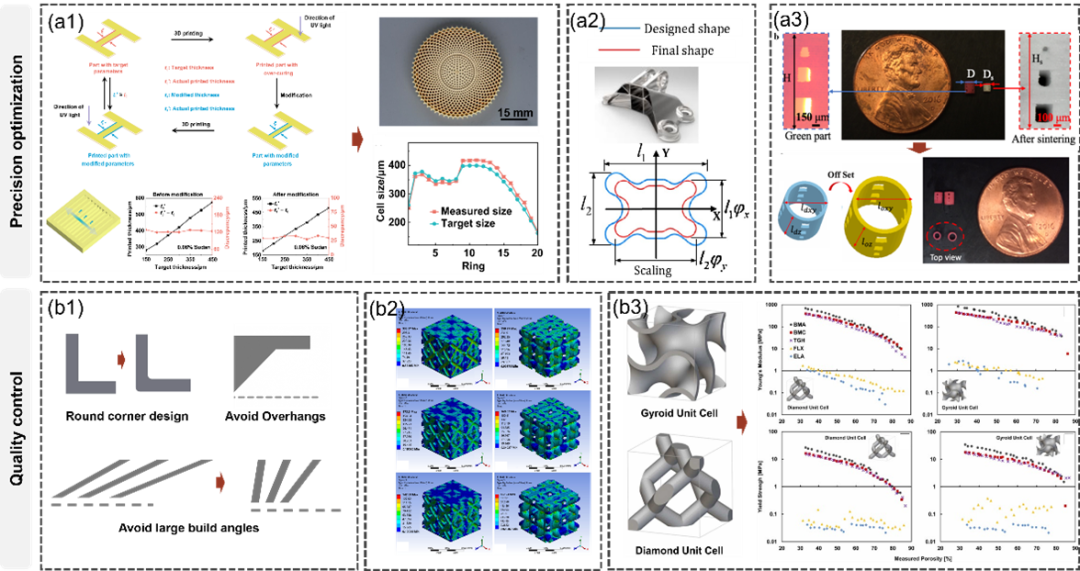
المستوى الرابع من "الاستخدام" يضع الجهد في مرحلة التصميم. هذه هي الميزة الأكثر تفردًا للمعالجة الضوئية للسيراميك - نظرًا لأنه يمكن طباعة أي هيكل معقد، يجب التنبؤ مسبقًا بالانكماش وتركيز الإجهاد الناجم عن التلبيد أثناء النمذجة ثلاثية الأبعاد. تصميم زوايا مستديرة وتدعيم موضعي لمناطق تركيز الضغط مثل الزوايا الحادة والجدران الرقيقة؛ تعيين معاملات تعويض الانكماش المختلفة لسمك الجدار ومناطق المسام المختلفة؛ تصميم قنوات مستمرة من النوع لترك مسار هروب سلس لإزالة الشحوم من الغاز. لا يتم إصلاح العيوب بعد الحرق، ولكن يتم تجنبها أثناء النمذجة.
أربعة اتجاهات تطبيق وأولويات عملية مختلفة
This whole chain synergetic framework is widely applied. ويتم تقاسم السلسلة الرئيسية لحرق طباعة المركبات عبر تطبيقات مختلفة، ولكن تركيز العملية يختلف.
يعد الاستخدام الطبي الحيوي أحد أسرع الاتجاهات نموًا في المعالجة الضوئية للسيراميك. تتطلب سقالات إصلاح العظام القائمة على الكالسيوم والفوسفور (HAP، TCP) تحكمًا دقيقًا في حجم المسام وشكلها وترابطها لتتناسب مع نمو الأنسجة العظمية. تتطلب تيجان الزركونيا الخزفية للأسنان كثافة عالية وصلابة عالية للكسر. تكمن الصعوبة هنا في وجود تعارض طبيعي بين البنية المسامية والتكثيف. كلما كانت المسام أكثر ارتباطًا، أصبح من الأسهل بالنسبة للانهيار المحلي للتلبيد - يعد "الاستخدام" (تصميم المسام) و"التحرير" (التلبد المجزأ) في الإطار المكون من أربعة مستويات أمرًا بالغ الأهمية بشكل خاص.
يركز الفضاء الجوي على مكونات كبيرة الحجم، ذات جدران رقيقة، ومقاومة لدرجات الحرارة العالية، والألومينا وكربيد السيليكون هي المواد الرئيسية. يتم تشويه الأجزاء ذات الجدران الرقيقة بسهولة بسبب وزنها وضغطها أثناء إزالة الشحوم، وتعتمد على "الوقاية" (دعم عدم الاتصال) و"التحرير" (مجال درجة الحرارة المتوازنة المحترق المدفون) للتعامل مع هذه المشكلة. درجة حرارة التلبيد لهذا النوع من السيراميك المقاوم للحرارة العالية مرتفعة بشكل عام، وتوحيد مجال درجة الحرارة هو مفتاح النجاح.
يولي تبديد الحرارة الإلكترونية والطاقة الجديدة مزيدًا من الاهتمام للقولبة الدقيقة للقنوات الصغيرة والهياكل الوظيفية المسامية. تتطلب الأجزاء الخزفية المسامية للبطاريات وخلايا الوقود هياكل مسام دقيقة ويمكن التحكم فيها، كما أن القنوات الدقيقة الإلكترونية لتبديد الحرارة حساسة للغاية لتوحيد سمك الجدار. غالبًا ما تكون مثل هذه الهياكل ذات سماكة جدار رقيقة للغاية وأحجام ميزات صغيرة للغاية، مما يضع متطلبات أعلى على ريولوجيا الملاط ("المقاومة") ودقة التعرض ("المنع").
من تحسين عامل منفرد إلى تنسيق السلسلة كاملة
مع معالجة السيراميك بالضوء اليوم، لم تعد المنافسة الحقيقية هي "من لديه دقة أعلى" أو "من لديه طبقات أسرع"، ولكن من يستطيع حقًا ربط الروابط الخمسة للملاط والطباعة وإزالة الشحوم والتلبيد والتصميم. بغض النظر عن مدى كمال الجسم الأخضر، طالما فشل في اجتياز مرحلة التلبيد، سيتم إعادة ضبط جميع القوالب الدقيقة السابقة إلى الصفر.
هذا هو المنطق بالضبط لانضمام وحدة الأسلحة النووية إلى البرنامج المتكامل لـ "إكويب + المواد + عملية ستيم" ومن أكسيد الألومنيوم، والتأكسد إلى حجر الجير الفوسفاتي الهيدروكسيلي، وكاربيد السيليكون، تحقق من منصة طباعة السيراميات التي تستخدمها إدارة مكافحة التصحر 3D في وحدة الأسلحة الكيميائية في KUNWU من أكثر من 30 نظاما ماديا، مع حزمة موحدة من البارامترات ذات الحساسية الخفيفة والناضجة لعملية التداخل، مما يتيح لكل طابعة من المواد الخزفية 3D لتصدير النهائي غير الدقيق أيضا.
وعلى مدى السنوات الثلاث القادمة، فإن نقطة الانطلاق الأكثر أهمية لتوطيد الضوء الهرم ربما ليست تعديلا طفيفا في بارامترات عملية معينة، بل مزيجا من مستويات استخدام استخدام وقف إطلاق النار لأغراض الوقاية، بحيث لا يعود الطباعة والحرق من الجزر المنعزلة، بل هو سلسلة من العمليات ذات الصلة والقابلية للتنبؤ بها والتي يمكن إعادة استخدامها.
المراجع
يي واي، تيان زي، جياو سي، وآخرون. البلمرة الضوئية لوعاء السيراميك: منظور متعدد النطاقات. التقدم في علم المواد، 2026. DOI: 10.1016/j.pmatsci.2026.101767