Производственный пример
Теплообменные детали из Al₂O₃: внутренние каналы от печати до спекания
Шесть фотографий с локально удалёнными логотипами и четыре стоп-кадра: закрытые каналы, патрубки, печать, очистка и загрузка в печь.
Разрешённая адаптация производственного примера, а не протокол испытаний KUNWU. Логотипы поставщика удалены локальной реконструкцией изображения; восстановленная текстура иллюстративна и не является исходным измерением. Линейки и пиксели вне зон правки сохранены. Четыре GIF заменены стоп-кадрами. Квалификационные данные давления, герметичности, теплообмена и ресурса не приведены.
1 · Каналы внутри корпуса
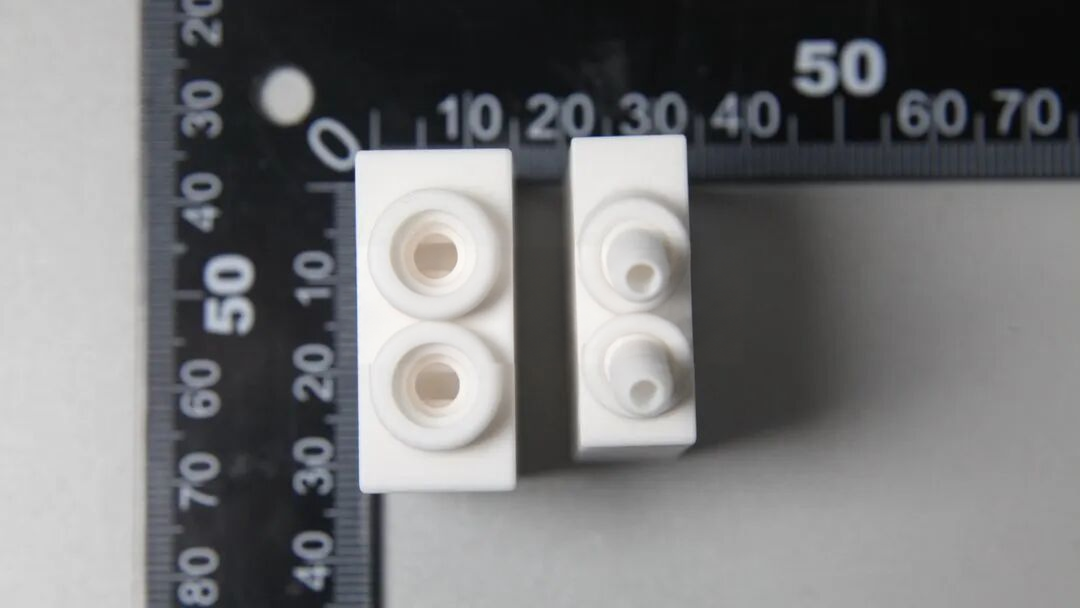
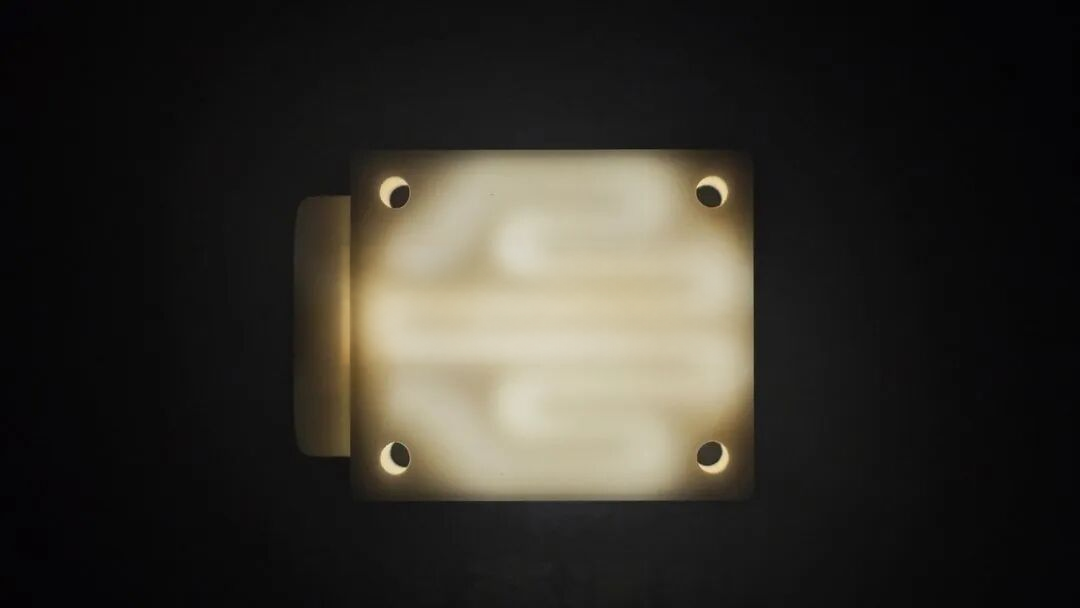
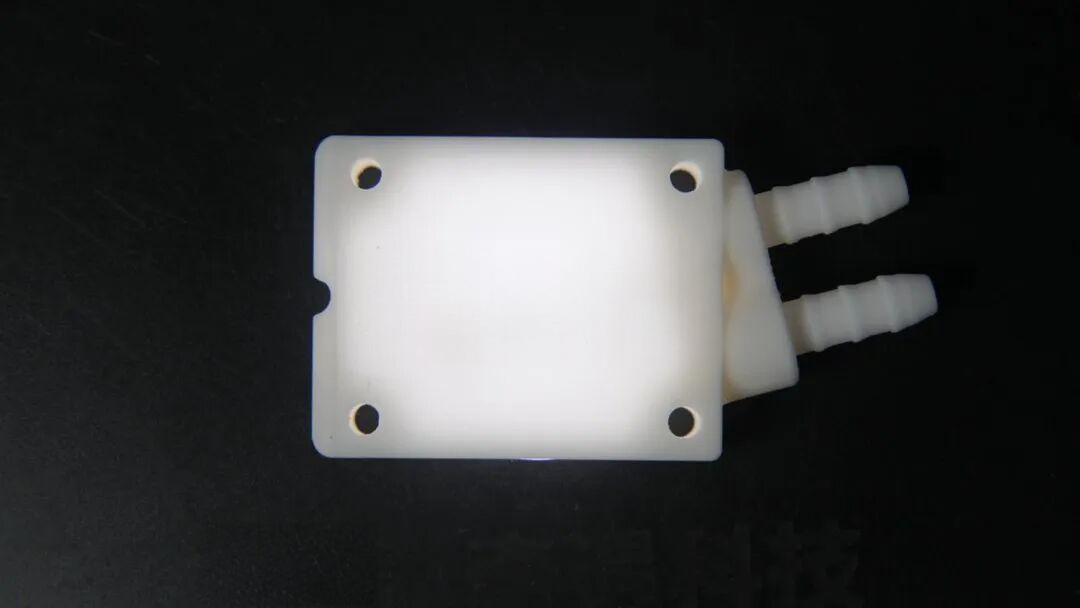
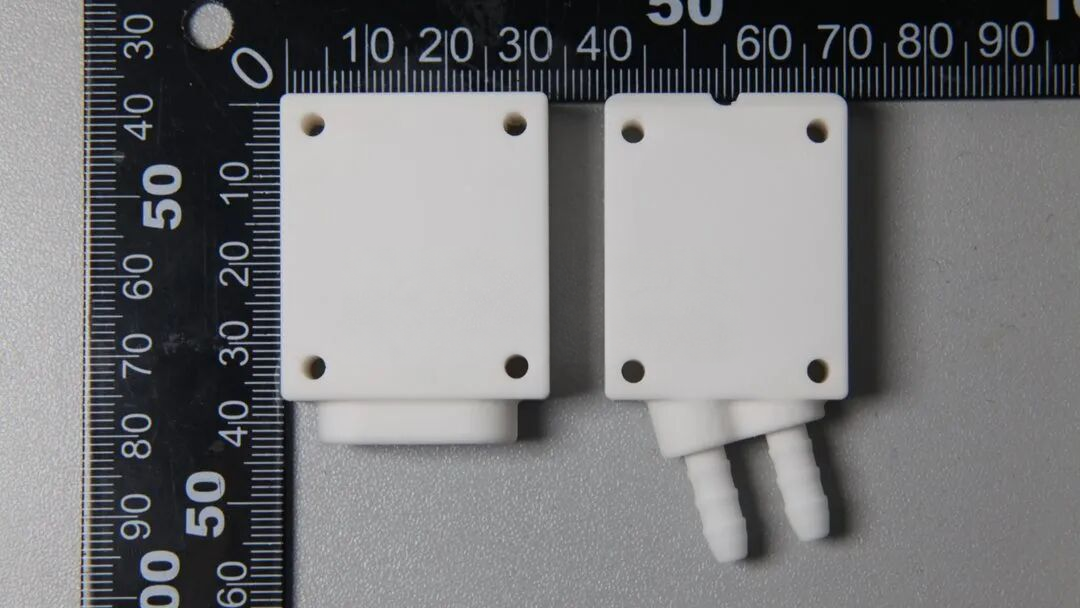
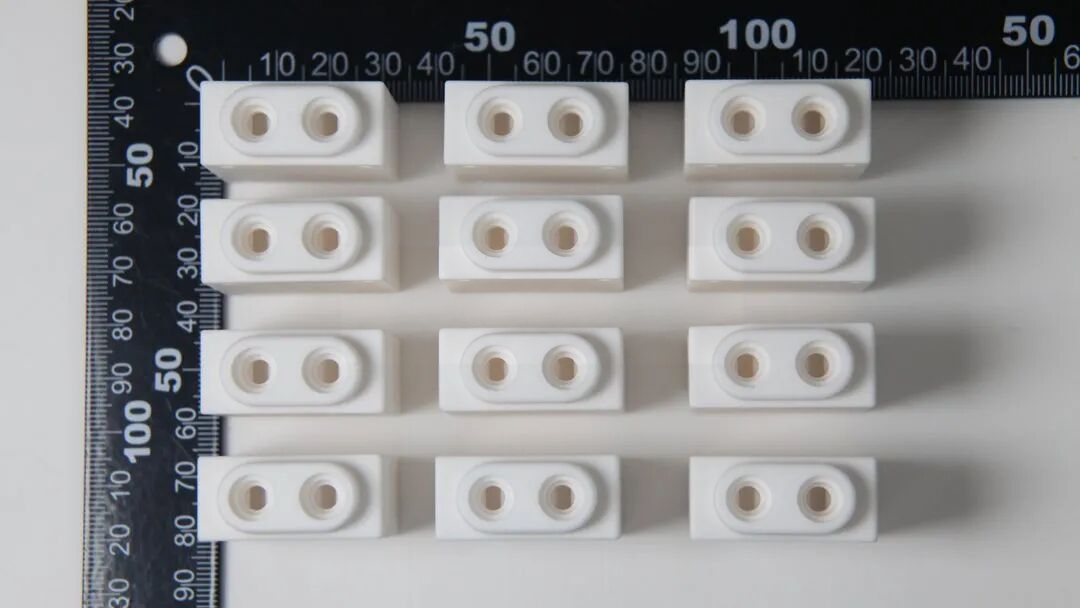
В примере показаны пластинчатые детали Al₂O₃ с двумя вариантами подключения: гладкие отверстия и штуцеры-«ёлочки». Подсветка через тонкие стенки выявляет закрытые каналы и перегородки. Из таких полостей трудно извлечь обычную форму; наружная механическая обработка потребовала бы иной сборочной схемы. Послойная фотополимеризация формирует корпус и каналы совместно.
2 · Патрубки и групповое изготовление
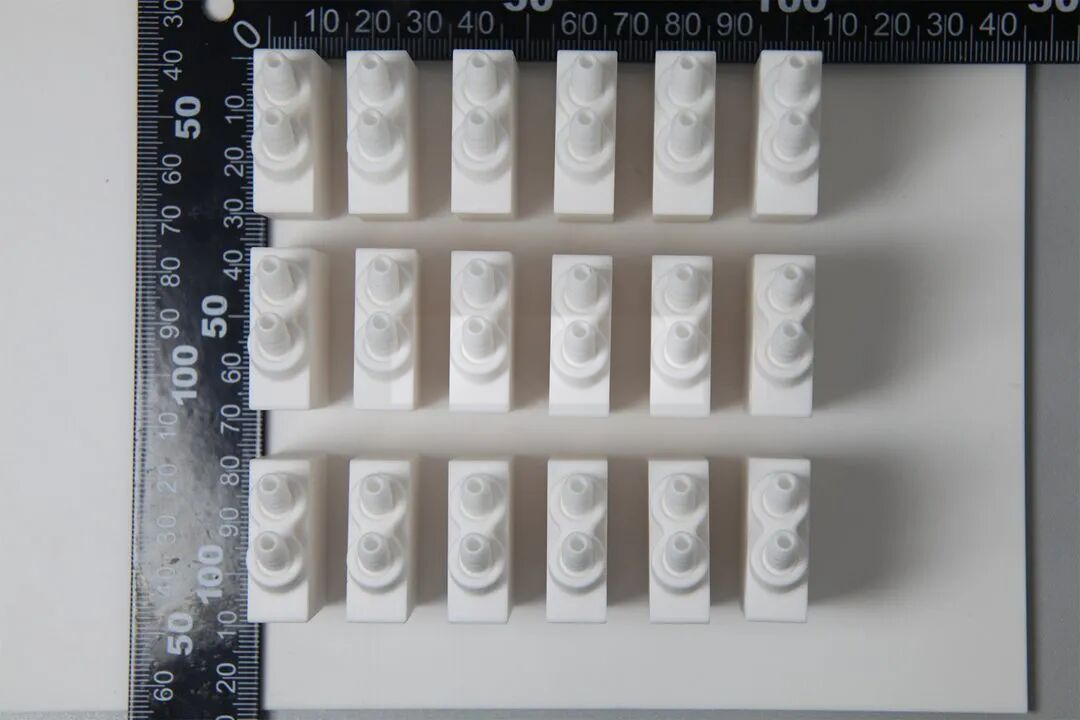
Штуцеры и четыре угловых монтажных отверстия выполнены заодно. Меньше приклеенных деталей — меньше операций и потенциальных стыков утечки, но это ещё не доказательство герметичности. Al₂O₃ обладает электроизоляцией и стойкостью к нагреву, износу и многим агрессивным средам; пригодность зависит от жидкости, температуры и поверхности. Массив одинаковых цифровых моделей даёт несколько деталей за построение. Показаны партии обоих вариантов, но не статистика размеров или выхода годных.
3 · Совместная печать канала и корпуса
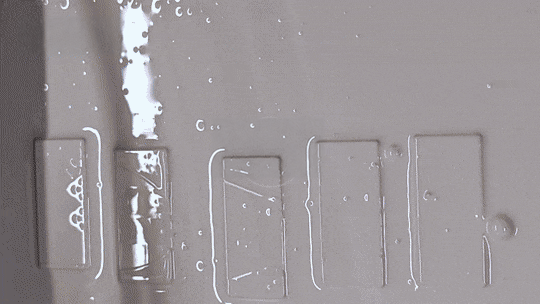
Каждая маска слоя экспонирует суспензию Al₂O₃. Последовательные слои воспроизводят наружную геометрию и внутренние проходы; на платформе размещают несколько деталей. Этап показан стоп-кадром предоставленной анимации с локально удалёнными логотипами. Это демонстрация поставщика, а не доказательство изготовления детали на одной из двух приоритетных исследовательских моделей.
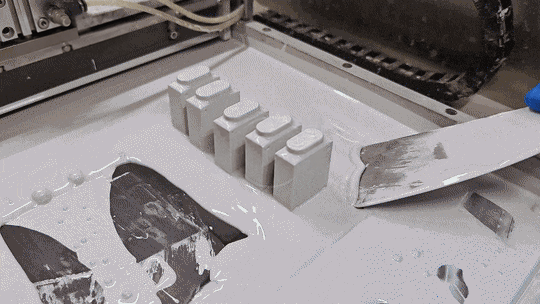
4 · Снятие хрупкой заготовки
Платформа поднимает заготовки из суспензии. На них остаётся неотверждённый материал, а прочность ещё невысока. При снятии защищают тонкие стенки и выступающие трубки от изгиба и сколов. Второй стоп-кадр иллюстрирует этот этап, а не всю последовательность движения.
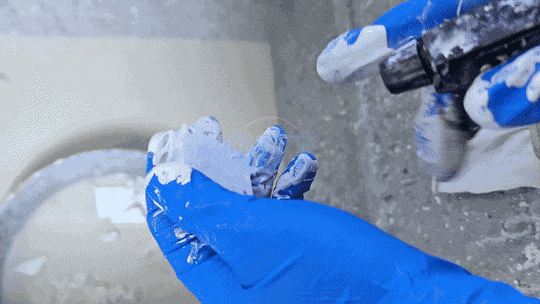
5 · Очистка закрытых каналов
Струйная очистка удаляет суспензию снаружи и из каналов. Неполный слив или промывка оставляет закупорки и создаёт дефекты при удалении связующего. До утверждения геометрии определяют доступ, совместимую промывочную среду, сушку и метод контроля. Чистая наружная поверхность не подтверждает чистоту внутри.
6 · Термообработка и квалификация
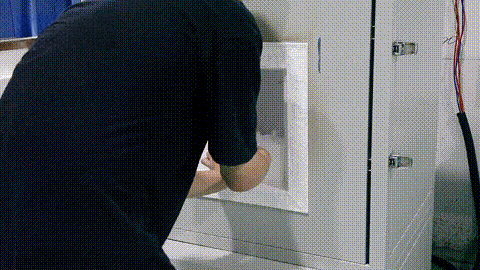
Очищенные заготовки на подставках загружают в печь для удаления связующего и спекания по режиму материала. Органика удаляется, керамика уплотняется и усаживается; усадку компенсируют и измеряют. Последний стоп-кадр показывает загрузку и обращение, а не полную запись температурного цикла. В примере нет численного режима и измерений теплообмена, давления, утечек или ресурса. Для реального проекта согласуют эти испытания, конечные размеры и критерии приёмки.