Практика печати
Деталь из Al₂O₃ с внутренними каналами
Цельная печать внешнего контура и скрытых каналов устраняет разъёмные швы и показывает ценность цифрового управления внутренней геометрией.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
1. Разработка 3D-модели
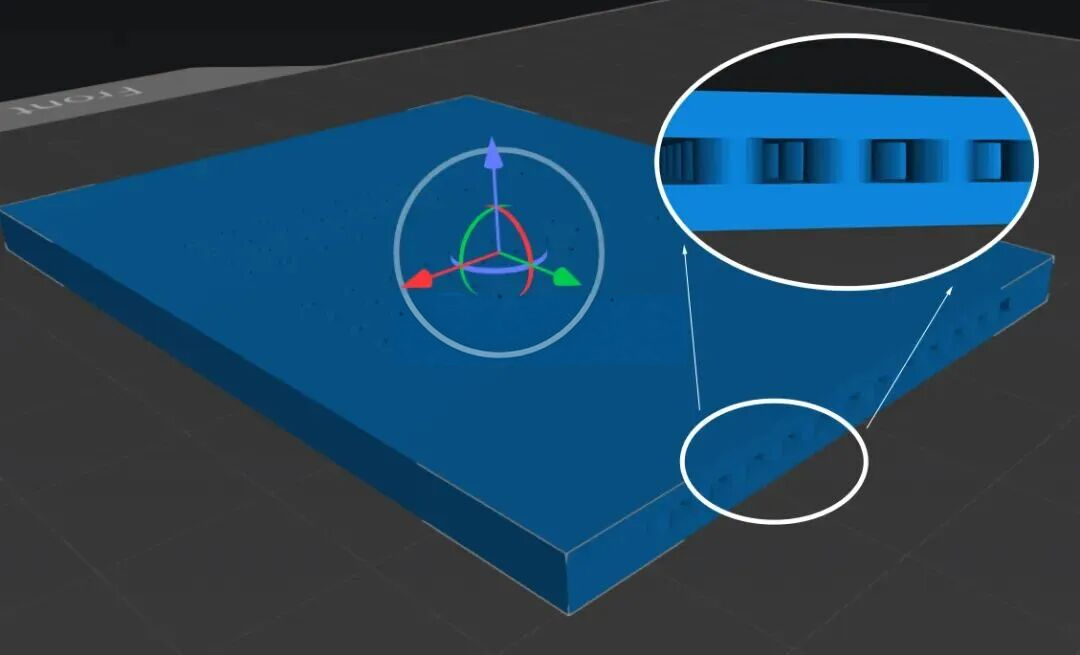
На рисунке ниже показана 3D-модель образца: внешний вид и внутренние каналы потока напрямую определяются моделью, а последующая печать и формование напрямую определяются проектными данными.
2. Дисплей готовой продукции
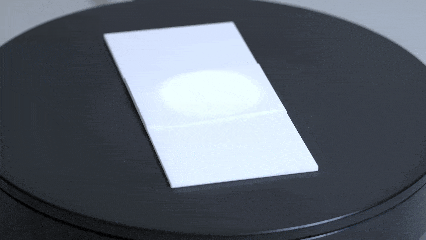
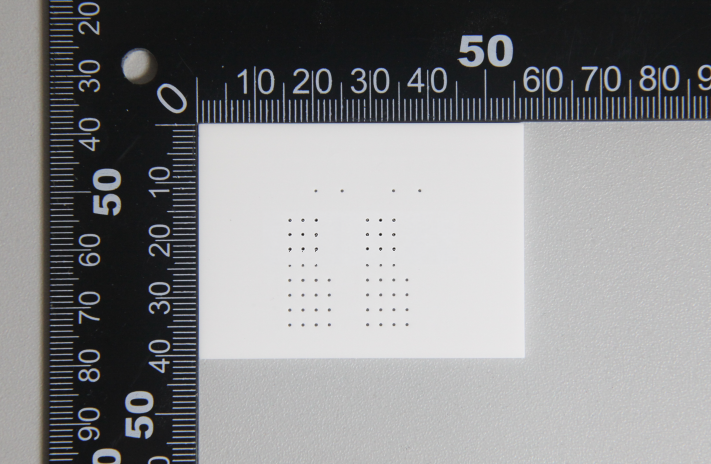
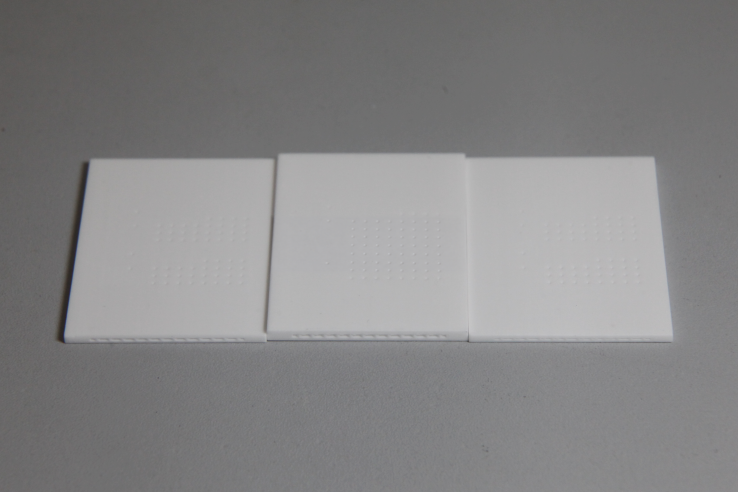
Ниже приводится структура внутреннего потока оксида алюминия после образования. Поверхность выглядит как плоский белый компонент, с линейкой, интуитивно представляющей размеры выборки, и с вращательной и боковой перспективой можно увидеть существование и распределение внутренних жидкостей на пластине.
3. Технологическая схема и инженерные ключевые моменты формирования внутреннего канала потока.
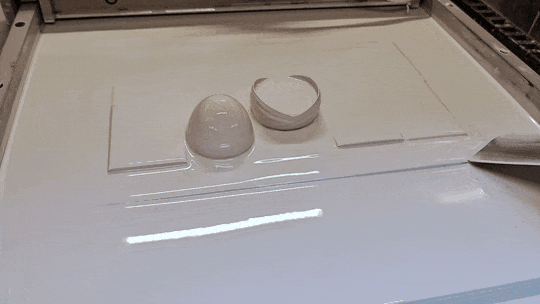
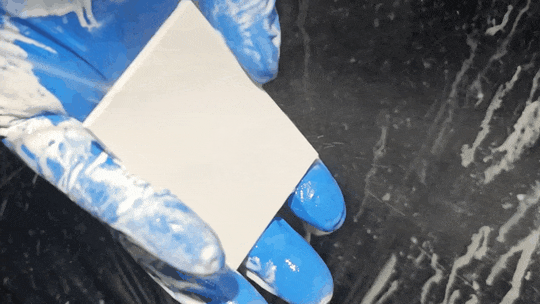
На следующей анимированной диаграмме изображен полный производственный процесс образца от формирования до переработки: сначала он печатается слой за слоем, затем удаляется из пикапа, затем очищается и удаляется из неурегулированной суспензии, а после дефаминизации - готового продукта.
Контроль точности формирования канала потока: структура внутреннего канала потока хорошая, а поддержка суспензии внутренней стенке во время светоотверждения ограничена. Небольшие отклонения в параметрах воздействия и толщине слоя могут привести к разрушению проточного канала, закупорке отверстий или его частичному отсутствию.
Проникновение и чистота: Внутренний канал потока должен быть полностью подсоединен и не засорен; очистка должна полностью удалить оставшуюся незатвердевшую суспензию в проточном канале, в противном случае во время высокотемпературного уплотнения в проточном канале могут легко образоваться поры или даже трещины.
В данном случае образец напечатан ADT Ceram-D-F288.