Материалы
BaTiO₃: от размера частиц до спекания
Размер частиц влияет на реологию и рассеяние света, а затем на глубину отверждения, дефекты зелёной детали и формирование свойств после спекания.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Содержание твёрдой фазы, вязкость и рассеяние света
Для изготовления плотной керамики BaTiO₃ содержание твердых веществ в фоточувствительной суспензии необходимо максимально увеличить: это связано с тем, что чем больше пор остается после пиролиза светочувствительной смолы, тем выше скорость усадки после спекания. Однако увеличение содержания твердых веществ означает, что вязкость резко возрастает, а показатель преломления BaTiO₃ чрезвычайно высок (n ≈ 2,4). Несоответствие показателей преломления светочувствительной смолы приводит к сильному рассеянию ультрафиолетового света на границе раздела керамика-смола, что значительно снижает глубину проникновения света (глубину отверждения). В то же время это вызывает боковое расширение отвержденной области и снижает точность размеров. Это создает порочный круг «высокое содержание твердых веществ -> высокая вязкость + сильное рассеивание -> дефекты печати».
Первым шагом к исправлению ситуации является выбор размера частиц. Для исследования были выбраны частицы двух размеров: БТО-0,2 (0,2 мкм, удельная поверхность 5,01 м²/г) и БТО-0,5 (0,5 мкм, удельная поверхность 2,07 м²/г), фоточувствительные суспензии готовили при одинаковом содержании твердого вещества 80 мас.% (массовая доля). Результаты показывают, что чем мельче размер частиц, тем выше плотность контактных поверхностей между частицами и тем прочнее сетчатая структура между частицами, что проявляется в более высоком пределе текучести и более сильных характеристиках утонения при сдвиге. По модели Гершеля-Балкли предел текучести БТО-0,2 составляет 26,10 Па, индекс подвижности n=0,8; тогда как предел текучести БТО-0,5 составляет всего 16,74 Па и n=0,92. Первое означает более сильное сохранение вертикальной формы: меньшее осаждение и хорошее сохранение формы; последнее означает лучшую текучесть, но недостаточную жесткость конструкции в стоячем положении.
Однако влияние размера частиц на фотоотверждение прямо противоположное. Глубина отверждения БТО-0,5 значительно выше, чем у БТО-0,2. Это связано с тем, что чем мельче размер частиц, тем больше количество частиц в единице объема и тем плотнее места светорассеяния, что приводит к более быстрому ослаблению проникновения света. Другими словами, реологические преимущества мелкого размера частиц достигаются за счет светоотверждения. В документе проверялась глубина отверждения двух суспензий в диапазоне 2–10 с. Результаты показали, что глубина отверждения БТО-0,5 всегда была выше, чем у БТО-0,2 при одинаковом времени выдержки, а время выдержки 8–10 с позволяло обоим суспензиям получить гладкую и однородную морфологию слоев.
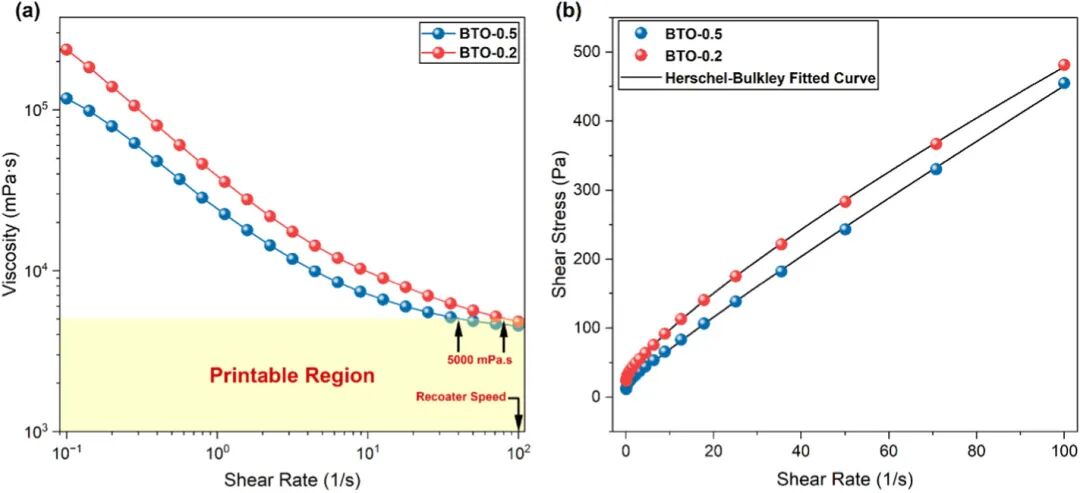
Многоточечная подача суспензии преодолевает ограничения вязкости
Одной высокой вязкости недостаточно, она также должна быть растекающейся. Традиционные DLP-принтеры используют устройство для повторного нанесения покрытия, которое распределяет суспензию по всей печатной платформе, что подходит для систем с низкой вязкостью. Однако высоковязкие суспензии будут «перекатываться» перед отвалом: передний конец суспензии под нажимом лопасти накладывается сам на себя, в дело вступают пузырьки, в результате чего возникают дефекты и неровности внутри слоя. Стратегия, принятая в статье, представляет собой «многоточечный впрыск»: несколько форсунок для суспензии устанавливаются над печатной платформой, и суспензия высокой вязкости сначала предварительно распределяется по различным областям, а затем для выравнивания на небольшом расстоянии используется скребок.
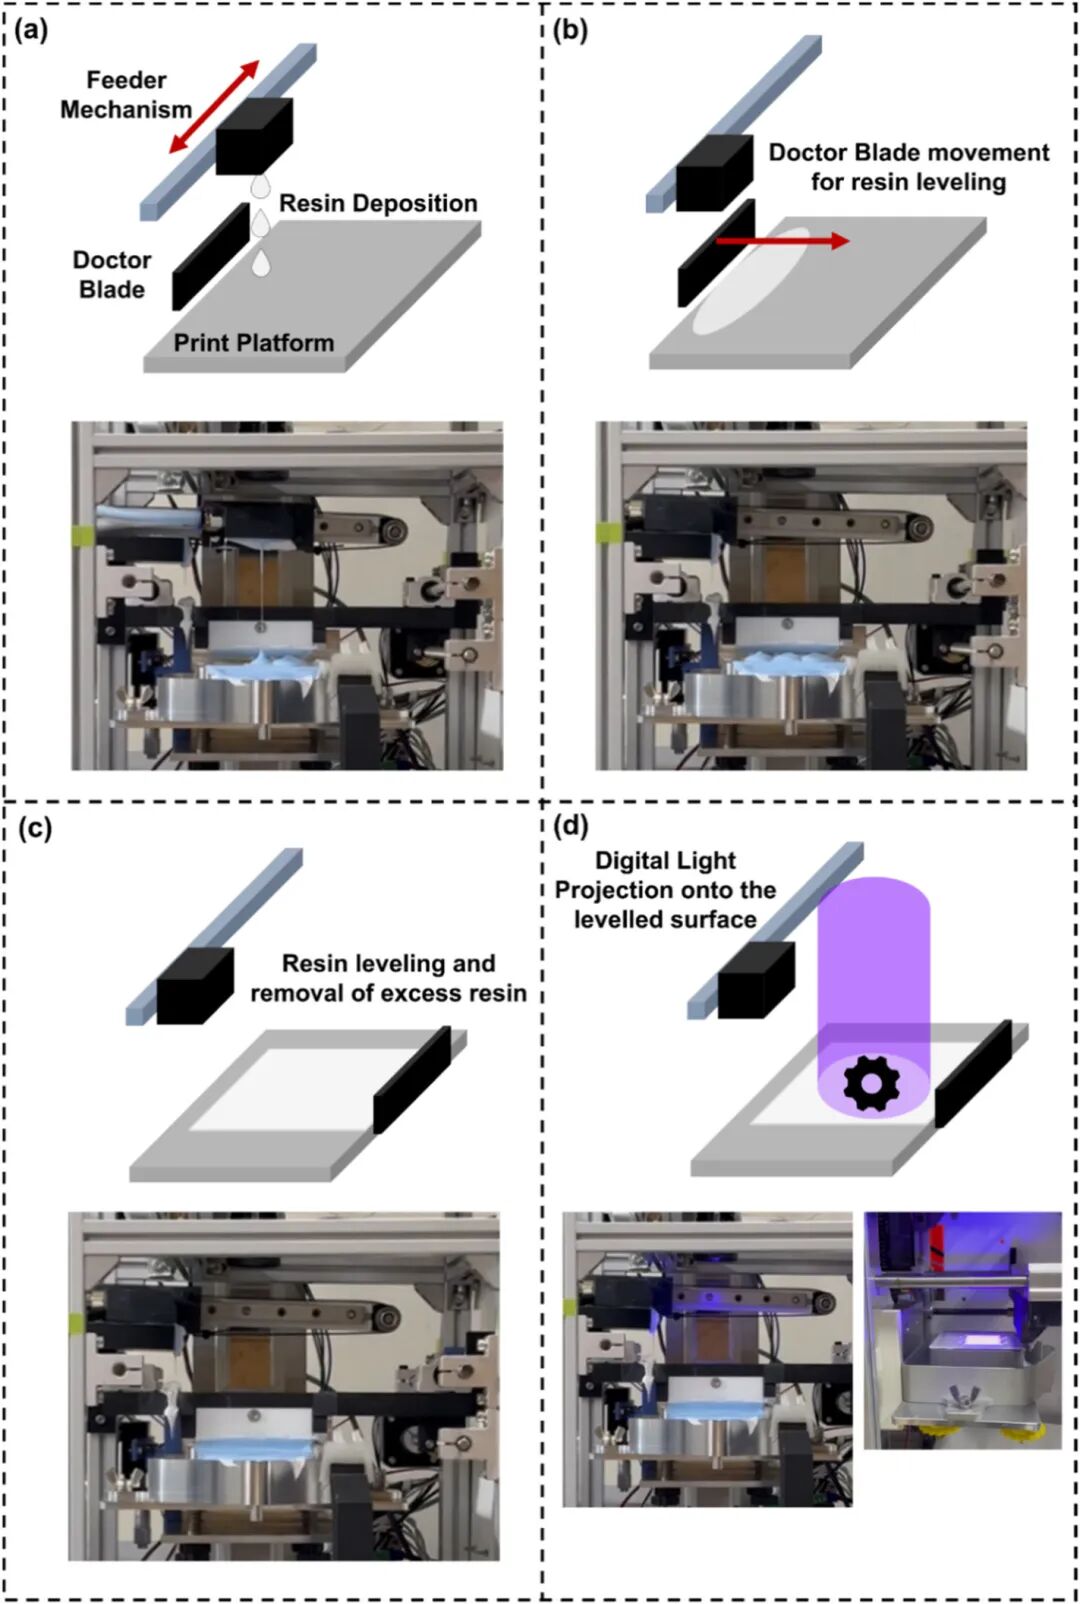
Это, казалось бы, простое изменение на самом деле решает фундаментальную физическую проблему: Он уменьшает максимальное расстояние потока суспензии от «полной ширины печатной кровати» до «соседского сопла пространства» и избегает его опрокидывания и пузырьков от источника. Это позволяет стабилизировать печать даже при очень высокой массе 80 мас.т, не полагаясь на сложные вязкие регулировки, такие как нагрев и регулировка составов. Еще одна конструкция, которую нельзя упускать из виду, - это смола для мытья воды: замена традиционного изопропанола или ацетона на ультразвуковую очистку деиональной воды позволяет избежать рисков для окружающей среды и безопасности летучих органических растворителей, а также риска микрорасщепления, вызванного воздействием растворителя.
Влияние размера частиц на спекание и микроструктуру
Напечатанное сырое тело должно пройти двухэтапную термическую обработку: обезжиривание и спекание. Анализ ТГА показывает, что органические компоненты подвергаются концентрированному термическому разложению в диапазоне 300–550°С с максимальной потерей массы при 370°С, а ДСК показывает сильный экзотермический пик при 468,7°С. Этот температурный диапазон является «опасной зоной». Если температура повысится слишком быстро, произойдет резкий выброс газа, произойдет концентрация напряжений и произойдет растрескивание или расслоение. Поэтому на стадии обезжиривания температуру медленно повышают со скоростью 1 °С/мин и поддерживают температуру на уровне 300, 400, 500 и 600 °С в течение 30 минут каждая, чтобы обеспечить плавный выход органических компонентов.
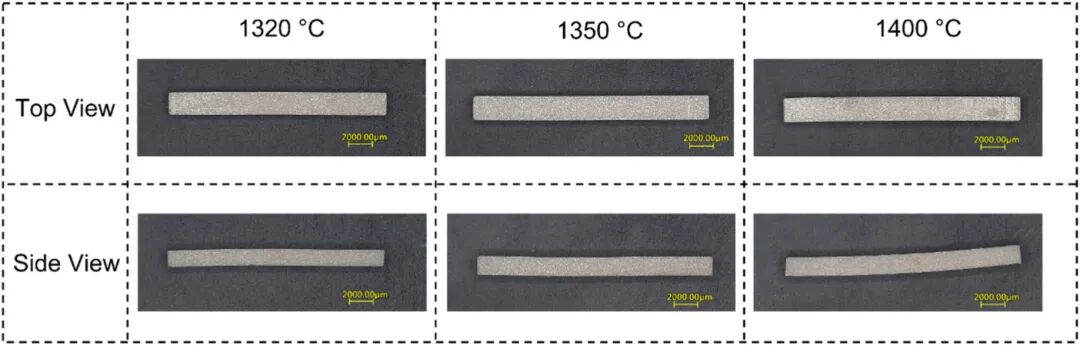
Стадию спекания исследовали в трех температурных точках: 1320, 1350 и 1400 °С. Результаты измерения плотности являются первым ключевым свидетельством в цепочке «размер частиц-структура-характеристики»: средняя объемная плотность BTO-0,2 составляет 5,8 г/см³, что соответствует относительной плотности 96,34%; БТО-0,5 составляет всего 5,513 г/см³, при относительной плотности 91,58%. Основная причина этого разрыва заключается во влиянии размера частиц на кинетику спекания: мелкие частицы имеют большую удельную площадь поверхности, что обеспечивает более сильную термодинамическую движущую силу, способствующую диффузии атомов, в то время как плотная упаковка увеличивает начальную плотность сырца.
Рентгенографическое уточнение (уточнение Ритвельда) подтвердило, что оба набора спеченных изделий представляют собой тетрагональную фазу титаната бария без примесных фаз. Ключевой вывод: чем мельче размер частиц, тем выше тетрагональность (c/a): BTO-0,2 имеет c/a 1,0106, а BTO-0,5 — всего 1,0075. Это означает, что ионы Ti⁴⁺ после спекания мелких частиц имеют большее смещение вдоль оси c и создают более сильную спонтанную поляризацию, что имеет решающее значение для характеристик электромеханического соединения пьезоэлектрических устройств. СЭМ-наблюдение выявило закономерность укрупнения зерен с увеличением температуры спекания: средний размер зерна БТО-0,2 составил 42,99 мкм при 1350°С, а при 1400°С - укрупнения до 54,61 мкм. Очевидные следы слоистой структуры также можно увидеть в микроструктуре после спекания, что указывает на то, что слоистая структура, нанесенная слой за слоем с помощью DLP, все еще частично сохраняется после высокотемпературного спекания.
Прочность при изгибе и твёрдость
Результаты механических свойств демонстрируют классический феномен переплетения прочности и твердости. Для прочности на трехточечный изгиб оба набора формул достигли максимального значения при 1350 ℃: 38,24 МПа для БТО-0,2 и 36,64 МПа для БТО-0,5. Однако после повышения температуры до 1400°С прочность на изгиб резко падает: ВТО-0,2 падает до 16,26 МПа, а ВТО-0,5 падает до 23,56 МПа. Причина в том, что чрезмерный рост зерен уменьшает площадь границ зерен, которые являются ключевыми микроструктурами, препятствующими дислокациям.
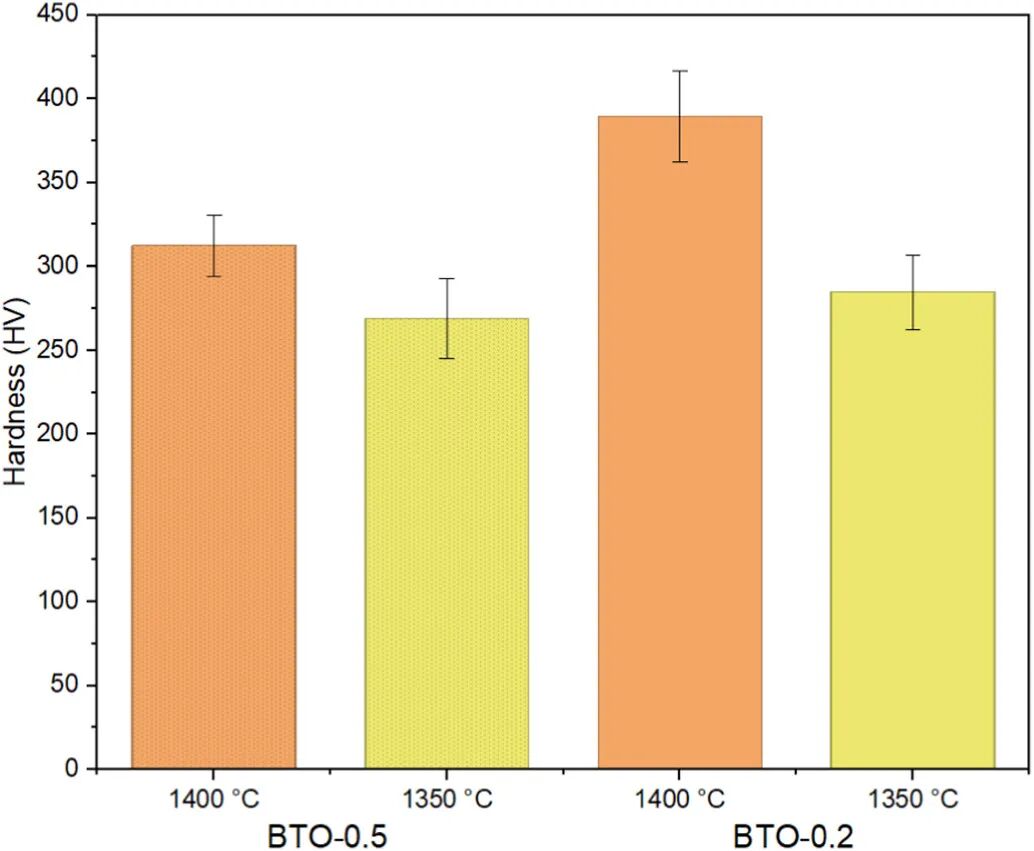
Тенденция твердости по Виккерсу прямо противоположная: твердость обоих наборов формул увеличивается с увеличением температуры спекания. BTO-0,2 достигает максимальной твердости 389,3 HV при 1400 ℃ и 284,8 HV при 1350 ℃. Это связано с тем, что крупные зерна обладают более сильным сопротивлением локальному вдавливанию, но слишком толстые зерна также приводят к уменьшению силы зернограничного соединения, что проявляется в макроскопическом снижении прочности на изгиб. Оптимальные температуры спекания по прочности на изгиб и твердости не совпадают: в первом учитывается плотность границ зерен, а во втором — сопротивление вдавливанию отдельных зерен. В реальных проектах параметры спекания необходимо выбирать в соответствии с режимом напряжения деталей: 1350 ℃ для компонентов, в которых преобладает напряжение изгиба, и 1400 ℃ для случаев, когда сопротивление износу поверхности является основной проблемой.
| Свойство | BTO-0.2 (0.2 μm) | BTO-0.5 (0.5 μm) |
|---|---|---|
| Напряжение текучести (Pa) | 26.10 | 16.74 |
| Индекс разжижения при сдвиге n | 0.80 | 0.92 |
| Относительная плотность (%) | 96.34 | 91.58 |
| Тетрагональность c/a | 1.0106 | 1.0075 |
| Прочность при изгибе при 1350 °C (MPa) | 38.24 | 36.64 |
| Твёрдость Виккерса при 1400 °C (HV) | 389.3 | 312.5 |
Таблица 1 · Комплексное сравнение BTO-0,2 и BTO-0,5 в различных размерах.
Заключение
Глядя на это исследование, его основной вклад заключается в том, чтобы повысить «размер частиц» от простой проблемы выбора сырья до полной цепочки знаний о серийной реологии, фотоотверждении, кинетике спекания, фазовой структуре и механических свойствах.
Во-первых, размер частиц – это точка перетягивания каната между «вязкостью и сохранением формы». Мелкозернистый порошок обеспечивает более сильное утончение при сдвиге и более высокий предел текучести, так что печатный слой не осаждается и не деформируется, когда его оставляют стоять, но за счет увеличения светорассеяния и уменьшения глубины отверждения, что требует более длительного времени выдержки для компенсации. Эта запутанность закладывает основу для внутренней запутанности между «пригодностью к печати и отверждаемостью» в керамических суспензионных системах с высоким содержанием твердых частиц.
Во-вторых, усовершенствования процессов могут обойти физические ограничения самих материалов. Стратегия многоточечного цементирования не меняет рецептуру раствора, но меняет путь подачи раствора, что физически позволяет избежать скатывания и воздухововлечения высоковязкого раствора во время процесса очистки. Это показывает, что при аддитивном производстве керамики оптимизация структуры оборудования и оптимизация формулы материала одинаково важны: когда физические ограничения материала (показатель преломления, вязкость) не могут быть преодолены, технологический маршрут может обеспечить другой выход.
В-третьих, температура спекания регулирует прочность на изгиб и твердость в противоположных направлениях. 1350°С является оптимальной точкой прочности на изгиб, поскольку границы зерен в это время полностью развиты, но не чрезмерно огрублены; твердость наибольшая при 1400°С, но укрупнение зерен приводит к уменьшению силы зернограничной связи, а прочность на изгиб снижается. Это означает, что стратегия простого поддержания высокой температуры спекания для получения высокой плотности и высокой твердости не является надежной и ее необходимо взвешивать в соответствии с реальной стрессовой ситуацией.
Справочные документы
Праджапати М.Дж., Лэй П.К., Ляо С., Лю Ю., Дженг Дж.Ю., Мачек В., Цзян К.П. Аддитивное производство керамики BaTiO₃ с учетом свойств структуры и процесса путем разработки водосмываемой смолы и процесса многоточечного впрыска DLP. Керам. Межд. 52 (2026) 30714–30726. DOI: 10.1016/j.ceramint.2026.05.109