Технологии керамики
Биосвязующее для VPP-печати Al₂O₃: баланс BCC и печатаемости
Исследование Al₂O₃ с 52 об.% порошка сопоставляет связующие с расчётным BCC 72,8% и 55,0%: около 97% плотности и разный запас по вязкости.
Локализованный материал по предоставленной статье. BCC рассчитан по рецептуре, а не измерен радиоуглеродным методом на готовом изделии; результаты не являются характеристиками оборудования KUNWU.
В фотополимеризации керамики в ванне (VPP) обычно применяют акрилатные связующие нефтяного происхождения. Заменить их биокомпонентами не так просто: высоконаполненная суспензия должна наноситься, отверждаться при рассеянии света, давать прочную заготовку и выдерживать удаление связующего. Озкан и соавторы использовали долю углерода биогенного происхождения (BCC) как переменную рецептуры. При 52 об.% Al₂O₃ два варианта связующего с расчётными BCC 72,8% и 55,0% после спекания дали около 97% относительной плотности, прочность при изгибе 313–320 МПа и твёрдость около 18 ГПа. Это результаты для исследованных образцов, а не общие характеристики керамических принтеров.
1. Почему трудно заменить связующее
VPP обеспечивает мелкие элементы, внутренние каналы и формы, трудные для традиционного формования. Однако энергозатраты в значительной степени связаны с высокотемпературным спеканием: биосвязующее не делает весь процесс углеродно-нейтральным. В суспензии вязкие биокомпоненты сужают допустимое окно содержания порошка. Заготовка должна выдержать обращение и выжигание связующего; возникшие на этих стадиях поры и трещины могут сохраниться после спекания. Поэтому исследователи совместно оптимизировали печатаемость, отверждение и прочность заготовки, а не только долю возобновляемого углерода.
BCC — доля углерода биогенного, а не ископаемого происхождения по определению ASTM D6866. В этой работе значения BCC связующего рассчитаны по рецептуре и сведениям поставщиков. Авторы не сообщают о радиоуглеродном измерении готового материала или полном анализе жизненного цикла. Это важно при сравнении рецептур и экологических заявлений.
2. Маловязкий мономер и потеря прочности заготовки
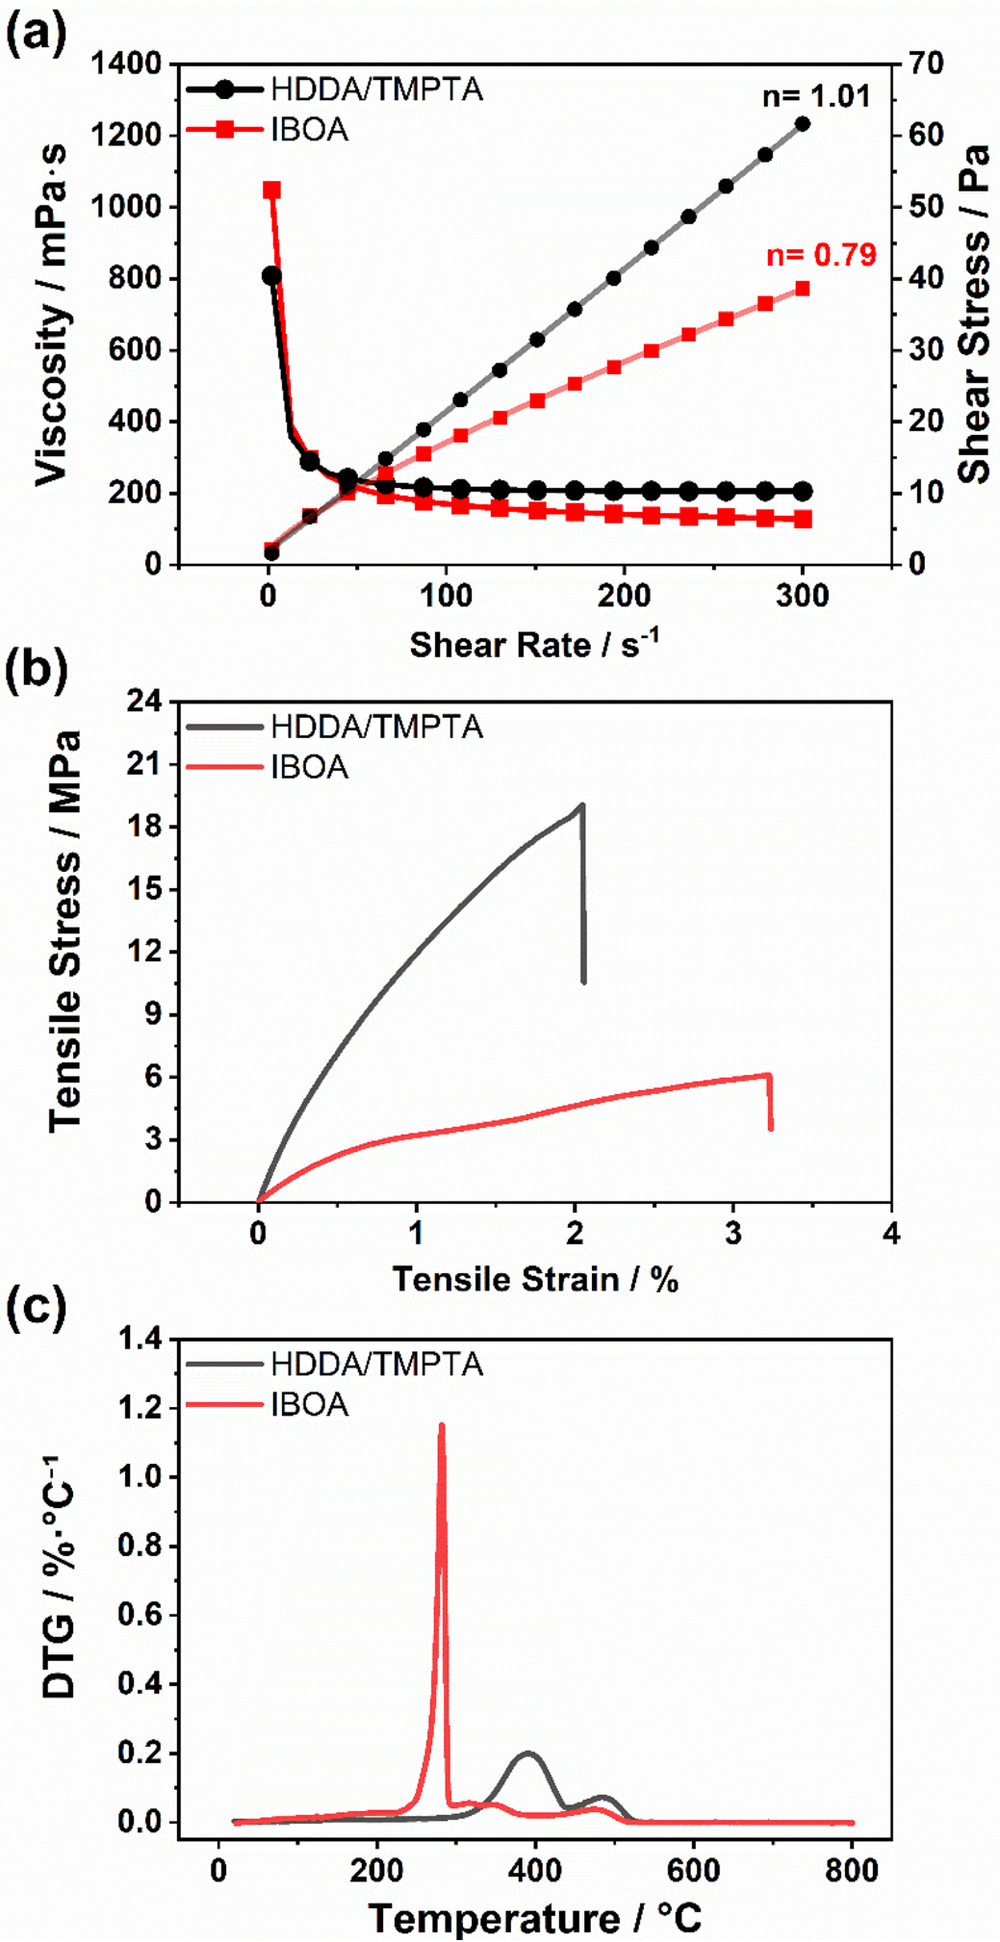
Базовое нефтехимическое связующее состояло из дифункционального HDDA и трифункционального TMPTA в соотношении 50:50. Альтернативный мономер IBOA (изоборнилакрилат) имел заявленный поставщиком BCC 77%, низкую вязкость и меньшее усадочное напряжение, но как монофункциональный мономер хуже связывал сеть. В суспензии с 45 об.% Al₂O₃ IBOA проявлял псевдопластичность (индекс течения n = 0,79), тогда как HDDA/TMPTA был близок к ньютоновской жидкости (n = 1,01). Прочность зелёного образца с IBOA составляла около 6 МПа против примерно 19 МПа у базы. Основной пик разложения был около 280 °C вместо более широкого многоступенчатого диапазона 400–500 °C. Значит, необходим второй компонент для формирования прочной сети.
3. Этап 1: олигомеры и окно BCC
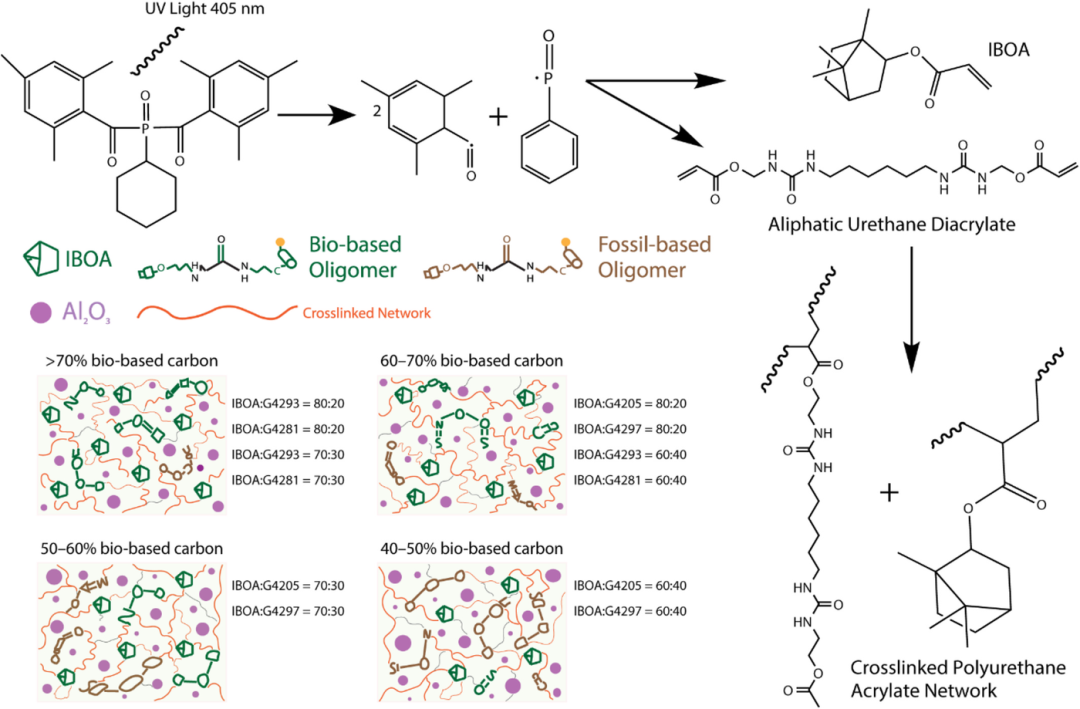
При фиксированных 45 об.% Al₂O₃ отношение IBOA к олигомеру меняли от 80:20 до 60:40. Сравнивали четыре полиуретановых (мет)акрилатных олигомера: биогенные G4293 (BCC 56%) и G4281 (55%), а также нефтехимические G4205 и G4297. При облучении 405 нм мономер и дифункциональный олигомер сополимеризуются в сшитую сеть. На карте составов выделены интервалы BCC выше 70%, 60–70%, 50–60% и 40–50%.
При скорости сдвига 30 с⁻¹ повышение доли IBOA с 60 до 80 мас.% уменьшало кажущуюся вязкость соответственно с 2155 до 375 мПа·с для G4293, с 1123 до 905 для G4281, с 765 до 236 для G4205 и с 662 до 219 для G4297. Глубина отверждения логарифмически зависела от энергии экспозиции согласно рабочей кривой Якобса. Глубина проникновения оставалась около 60–75 мкм; критическая энергия сильнее зависела от олигомера, примерно 2,2–3,8 мДж·см⁻², и обычно была выше у метакрилатных контрольных вариантов.
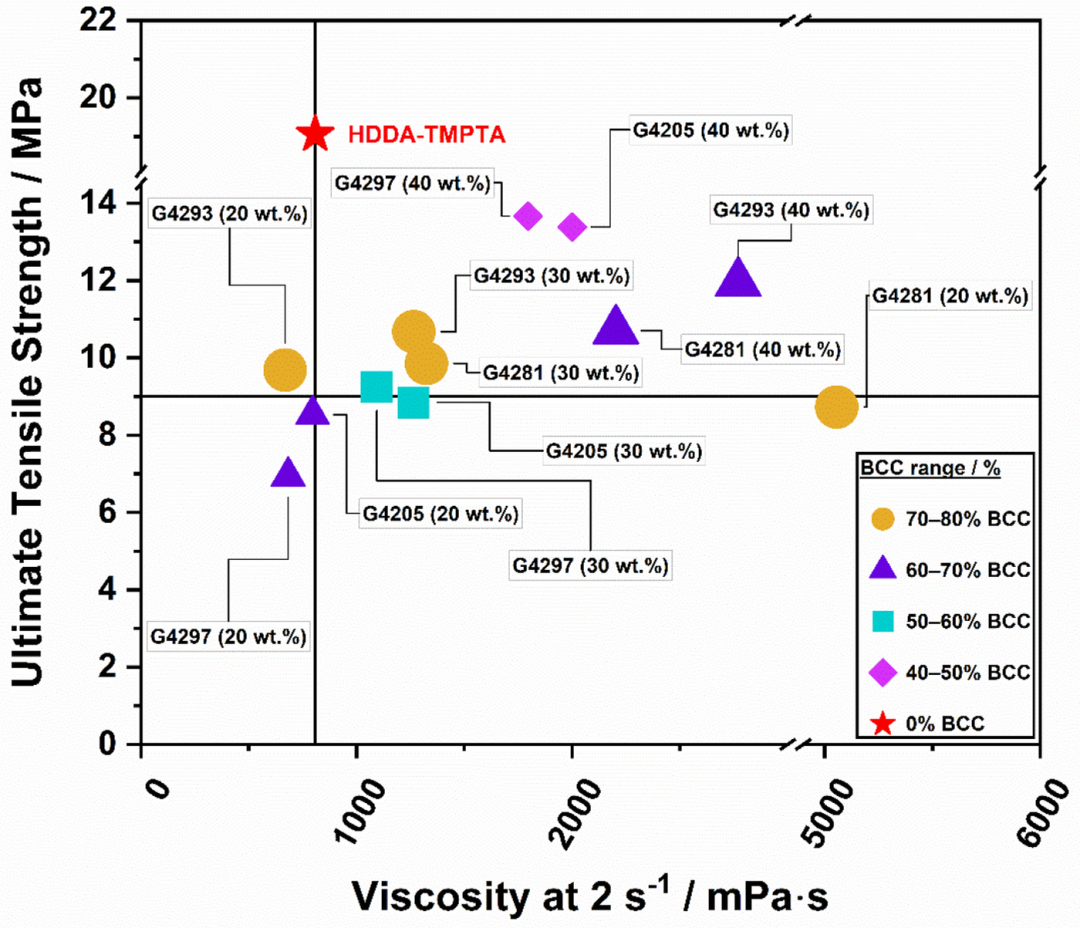
При повышении доли IBOA предельная прочность заготовки при растяжении снижалась: примерно 10–14 МПа при 60 мас.% IBOA против 7–10 МПа при 80 мас.%; модуль падал примерно с 0,9 до 0,6 ГПа. На карте трёх критериев — BCC, вязкости при малом сдвиге и прочности заготовки — выбрали исходные варианты с 20 мас.% G4293 и 30 мас.% G4281 в диапазоне BCC ≥70%. При 30 мас.% G4293 прочность можно повысить, но запас по вязкости для дальнейшей настройки уменьшается.
4. Этап 2: функциональность мономера при BCC 55%
При BCC связующей фазы 55% сравнили пять замещающих мономеров с числом реакционных функций от одной до шести: монофункциональный ACMO, дифункциональные HDDA и MPDDA, трифункциональный TMPTA и гексафункциональный DPHA. Более высокая функциональность обычно повышала вязкость и плотность сшивки. ACMO давал большую глубину проникновения света, но самую высокую критическую энергию и низкую прочность зелёного образца. DPHA снижал энергетический порог и укреплял сеть, но повышал вязкость и уменьшал глубину. Компромиссом стали дифункциональные варианты: MPDDA с G4293 и HDDA с G4281.
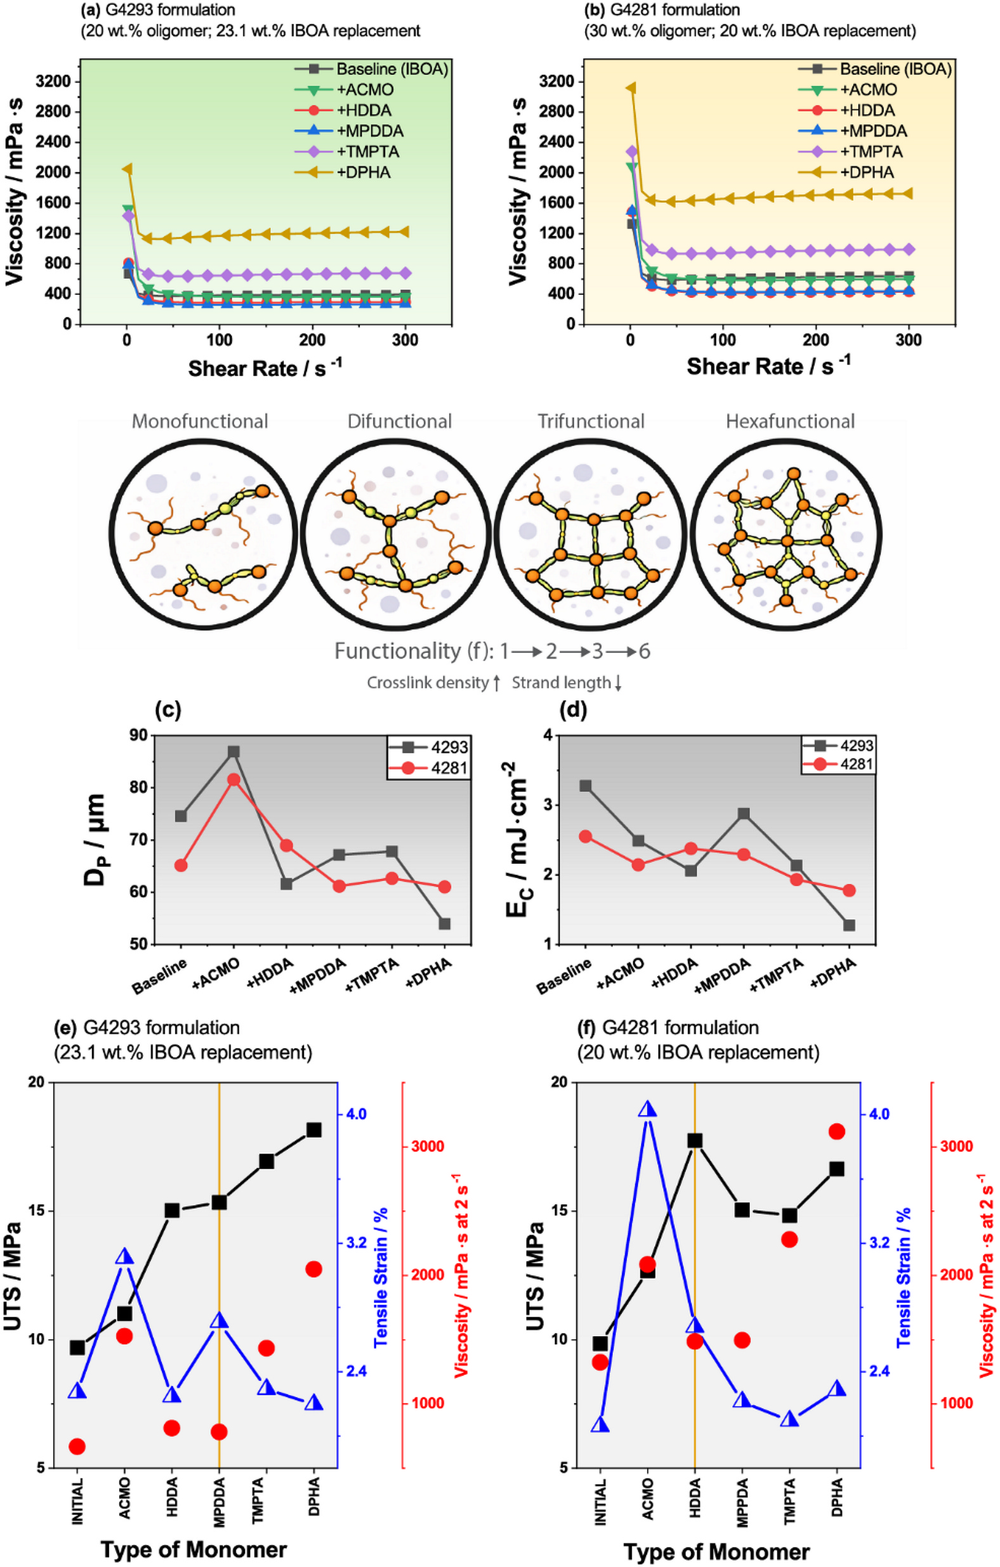
Термогравиметрия показала основное разложение этих рецептур приблизительно при 280–320 °C. У более функциональных связующих пик потери массы, как правило, распределялся по более широкому интервалу. Это может снизить интенсивность пикового газовыделения при удалении связующего, но не отменяет проверки нагрева и образования трещин для каждой геометрии.
5. Проверка при 52 об.% Al₂O₃
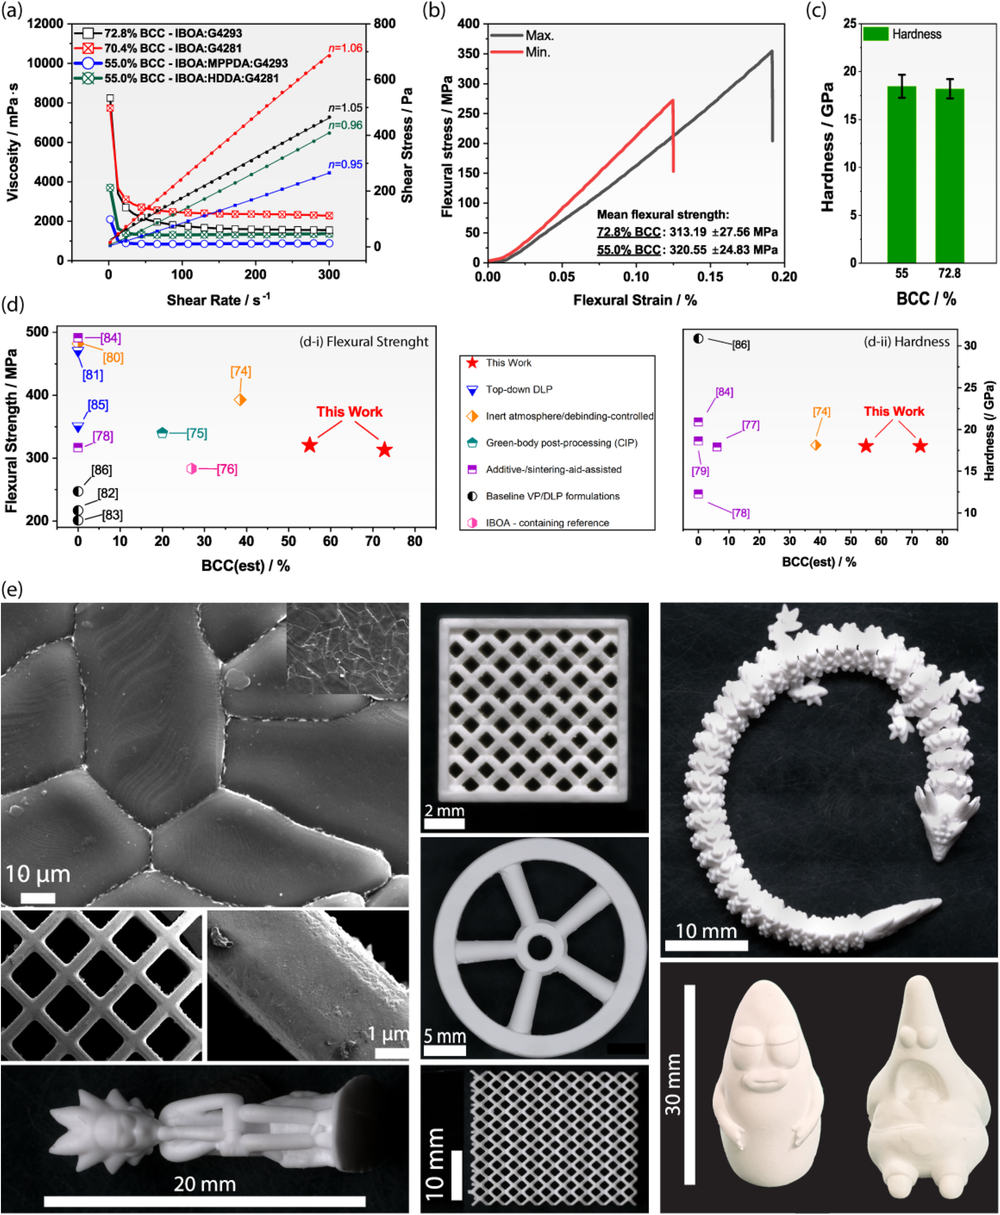
Итоговое сравнение при 52 об.% порошка выполнено для семейства G4293: бинарного IBOA:G4293 с расчётным BCC 72,8% и варианта IBOA:MPDDA:G4293 с BCC 55,0%. При 30 с⁻¹ добавление MPDDA снизило вязкость примерно с 2600 до 890 мПа·с. После одинакового спекания при 1650 °C в течение 4 ч плотность составила 3,86 ± 0,03 и 3,87 ± 0,02 г·см⁻³, или 96,98 ± 0,75% и 97,07 ± 0,50% относительной плотности. Прочность при изгибе достигла 313,19 ± 27,56 и 320,55 ± 24,83 МПа; твёрдость по Виккерсу в обоих случаях была около 18 ГПа.
На приведённых SEM-снимках видны относительно плотные и равномерные зёрна без заметных микротрещин в показанных полях. Авторы напечатали и спекли небольшие решётки, стержни, колёсные и свободные формы без видимого макроскопического обрушения в опубликованных примерах. Два варианта обменивают долю биогенного углерода на более широкое окно нанесения и обращения. Успех небольших образцов сам по себе не доказывает выход годных или допуски более крупных и толстых серийных изделий.
6. Что показывает сравнение и где его пределы
Во многих опубликованных рецептурах VPP для Al₂O₃ с прочностью выше 300 МПа применяли обычные смолы или дополнительные операции — выжигание в инертной среде, холодное изостатическое прессование, добавки для спекания либо специальную подготовку порошка. В этой работе заявленные прочность и твёрдость достигнуты без этих операций. Межстатейное сравнение не является испытанием в одинаковых условиях: различаются порошки, геометрия образцов и методы измерения. Оценки BCC для литературных составов расчётные, а не подтверждённые радиоуглеродным анализом.
Экспериментально проверен только оксид алюминия. Логику подбора можно исследовать для 3YSZ, SiO₂, AlN или SiC, но для каждого порошка заново требуются проверка оптики, удаления связующего и цикла спекания. Рецептура с более высоким BCC имела меньший запас по реологии. Исследование помогает сопоставлять BCC с вязкостью, энергией отверждения и прочностью заготовки, но не удостоверяет экологические преимущества каждой биорецептуры или пригодность для промышленно крупных изделий.
Источники
Оригинальная работа · DOI
Ozkan B, Goulas A, Saremi-Yarahmadi S, Vaidhyanathan B. Bio-based photocurable binder design for vat photopolymerisation 3D printing of advanced ceramics. Materials & Design. 2026;270:117043.