Материалы
B₄C-модификация керамических стержней
Небольшая добавка B₄C рассматривается как способ управлять микроструктурой и высокотемпературными свойствами керамических стержней для литья лопаток.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Межслойная анизотропия печатных керамических стержней
Керамический сердечник является ключом к изготовлению полых турбинных лопаток авиационных двигателей. Сложные каналы охлаждения внутри лопатки оставляют после себя керамический сердечник, «занимающий пространство» при отливке и затем удаляющий его раствором щелочи. Он должен одновременно обеспечивать высокотемпературную структурную стабильность, точность размеров и химическую инертность по отношению к расплавленным жаропрочным сплавам.
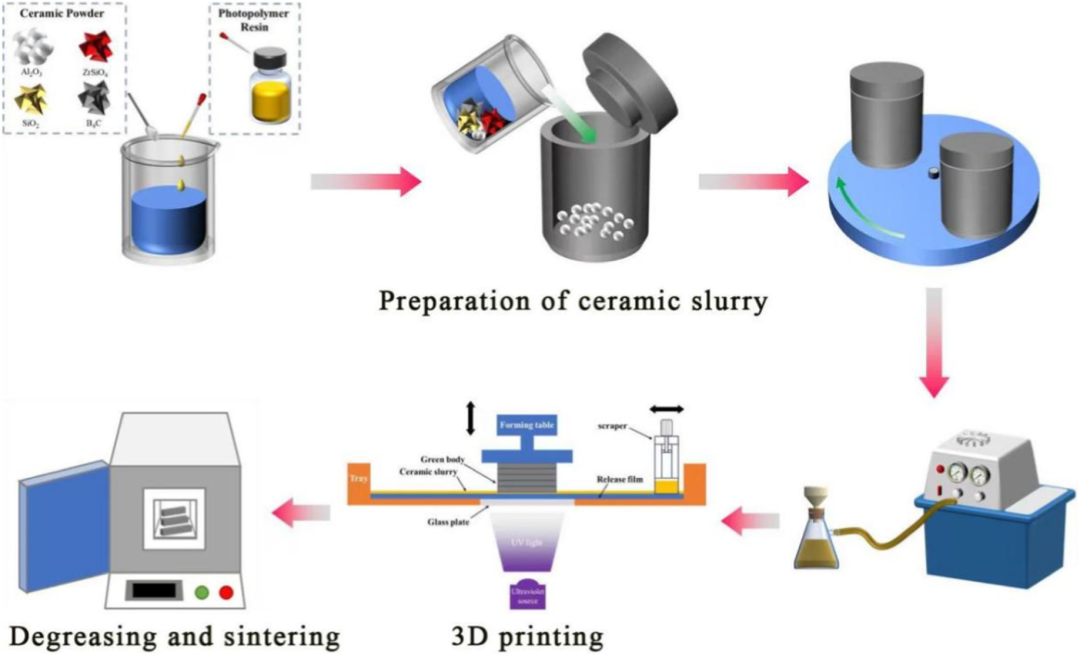
Традиционные керамические сердечники формируются методом горячего литья под давлением или шликерного литья, что подходит для больших партий простых конструкций. Если встречаются сложные внутренние полости и разрабатываются небольшие партии, стоимость пресс-формы становится высокой, а цикл — продолжительным. Таким образом, 3D-печать керамики (VPP) с проекционным фотоотверждением стала идеальной альтернативой: она не требует форм, имеет высокую точность и может образовывать сложные структуры в одном изделии. Это также дает возможность керамическим 3D-принтерам выйти на нишу аэрокосмических керамических сердечников.
Однако послойное затвердевание по своей сути несет в себе ген «межслоевых дефектов». Печатное керамическое ядро представляет собой многослойную структуру, которая неизбежно оставляет межфазные зазоры, сегрегацию частиц и локальное обогащение смолой между слоями. После спекания он демонстрирует очевидную анизотропию по прочности и усадке, что губительно для стержней, которые «нужно нести во все стороны».
0,8% карбида бора против межслойных дефектов
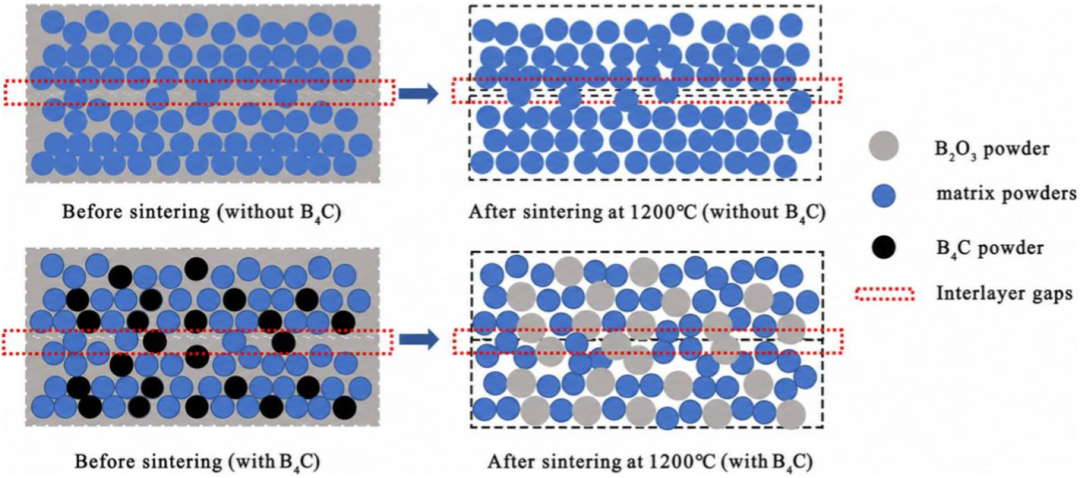
Идея решения проблемы несложная: вместо того, чтобы усердно устранять межслоевые дефекты при печати, лучше добавить в суспензию материал, который «расширяется при спекании», чтобы он мог активно заполнять зазоры на этапе термообработки. B₄C — именно такой персонаж.
В процессе спекания частицы B₄C окисляются in situ с образованием B₂O₃, что сопровождается объемным расширением более чем на 200%: расширение заставляет окружающие частицы матрицы мигрировать в межслоевые промежутки, а B₂O₃ образует стеклофазу Si–O–B (жидкую фазу) при температуре спекания, перекрывая границу раздела слоев. Эквивалент «зазоров для послойной укладки» сваривается на месте во время спекания без необходимости изменения самого процесса печати.
Более равномерная усадка по трём осям: 2,3% → 0,6%
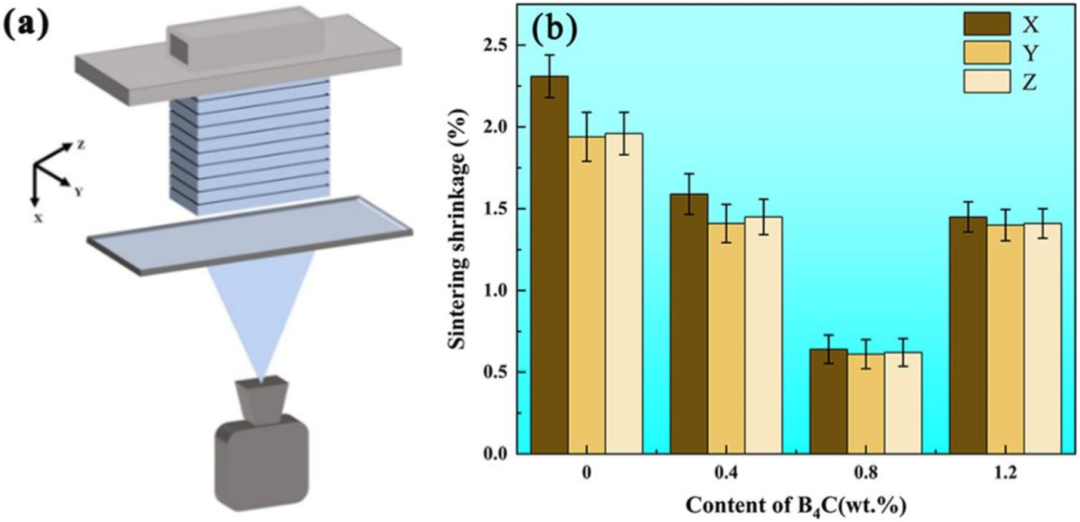
Данные говорят о многом. Усадка нелегированного образца при спекании по трем осям (X/Y/Z) составляет примерно 2,31%, 1,94% и 1,96% соответственно с очевидными различиями в направлениях; после введения 0,8% масс. B₄C трехосная усадка одновременно снижается до 0,64%, 0,61% и 0,62% почти в равных пропорциях.
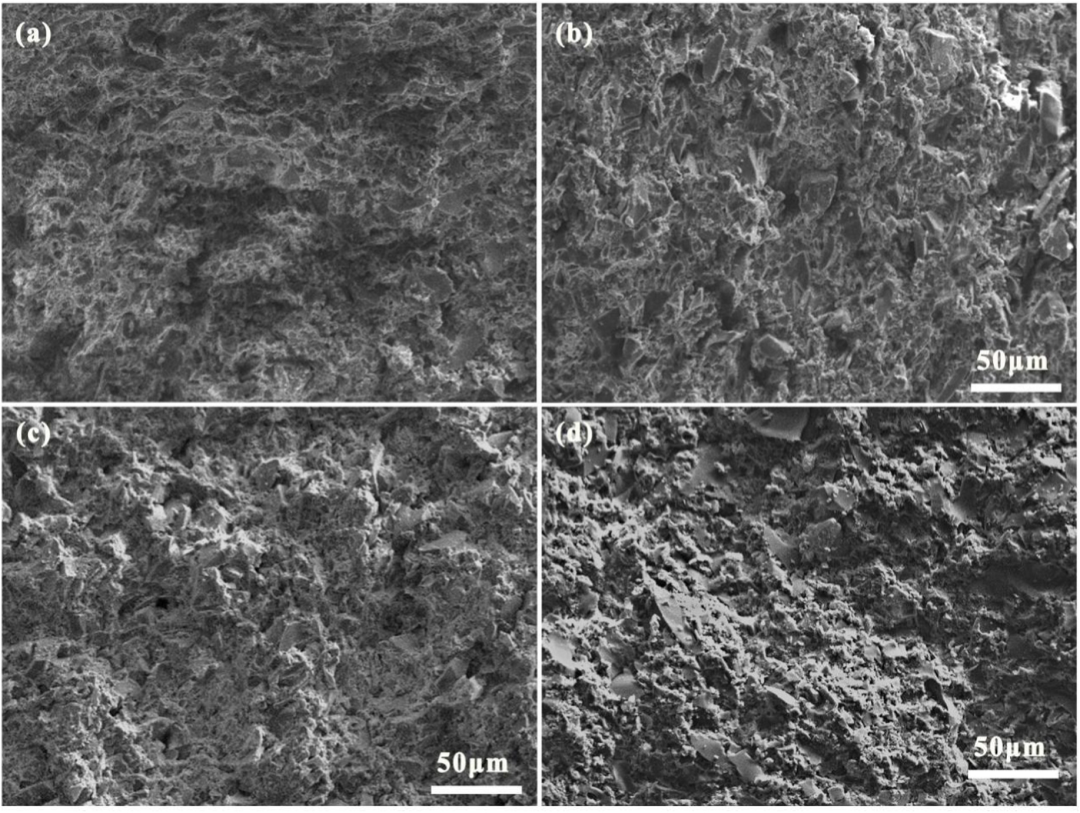
Морфология излома также подтверждает это положение: в поперечном сечении нелегированного образца частицы рыхлые, поры неравномерные, зона межслоевого перехода четко выражена; межслоевая граница образца с концентрацией 0,8 мас. % исчезает, частицы непрерывно объединяются, и межслоевая граница перестает быть идентифицируемой. Два доказательства – скорость усадки и морфология – указывают на один и тот же вывод: межслоевые дефекты эффективно подавляются.
Согласованность прочности по направлениям: 0,57 → 0,93
«Направленная последовательность» силы является основным показателем основной службы. В исследовании для количественной оценки используется соотношение прочности на вертикальный и горизонтальный изгиб (σV/σH): при комнатной температуре это соотношение увеличивается с 0,57 для нелегированного образца до 0,89 для образца с концентрацией 0,8% по массе; при высокой температуре 1540°C она увеличивается с 0,63 до 0,93, что соответствует горизонтальной и вертикальной прочности 20,4 МПа и 19,0 МПа соответственно, и практически больше не зависит от направления печати.
Интересный «обратный баланс» таков: после легирования B₄C объемная плотность немного снижается с 1,473 г/см³ до 1,420 г/см³, а кажущаяся пористость увеличивается с 30,3% до 32,6%. Уменьшение плотности и увеличение пористости - это плохо для деталей конструкции, но хорошо для керамических стержней - пористость выше 30% способствует проникновению и реакции щелочной жидкости при последующем удалении стержня.
Химическая совместимость с никелевым сплавом GH3030
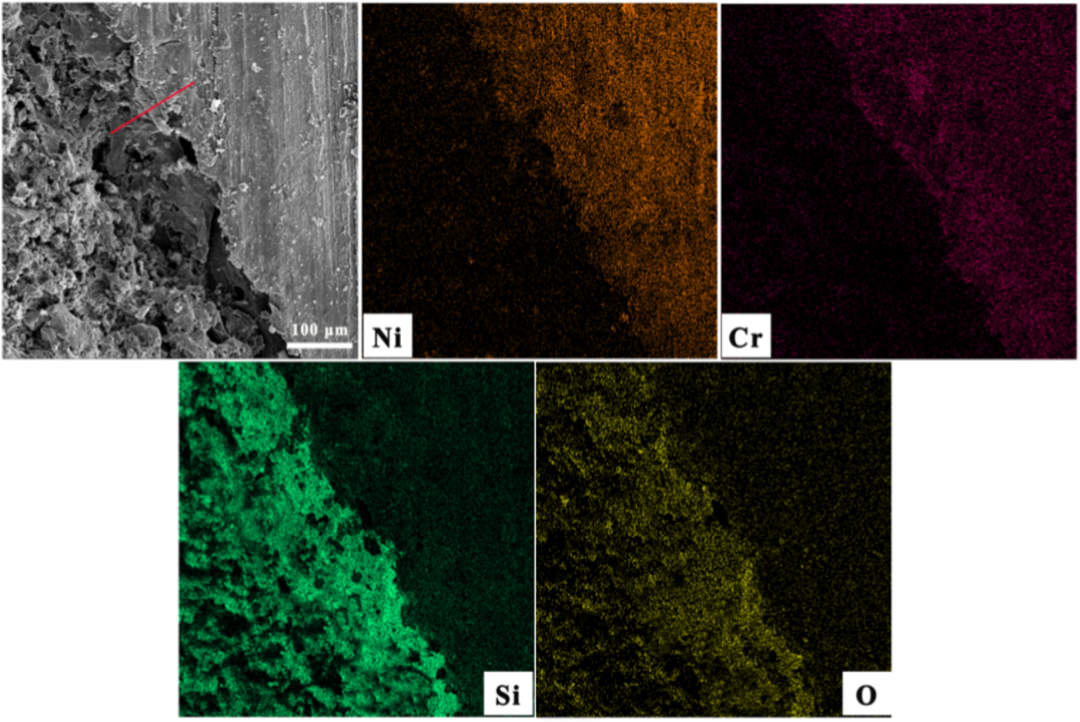
Керамический сердечник в конечном итоге должен «удерживать границу раздела» в условиях литья из жаропрочных сплавов на основе никеля. В исследовании использовался сплав GH3030 для литья по выплавляемым моделям. Распределение элементов ЭДС показало, что Si и O концентрируются на стороне сердечника, а Ni и Cr – на стороне сплава. Интерфейс был понятным и непрерывным; при линейном сканировании EDS и рентгеновских спектрах не было обнаружено очевидного реакционного слоя или новой фазы, что указывает на то, что система B₄C с концентрацией 0,8 мас.% имеет хорошую химическую совместимость в условиях литья на основе никеля при 1540°C.
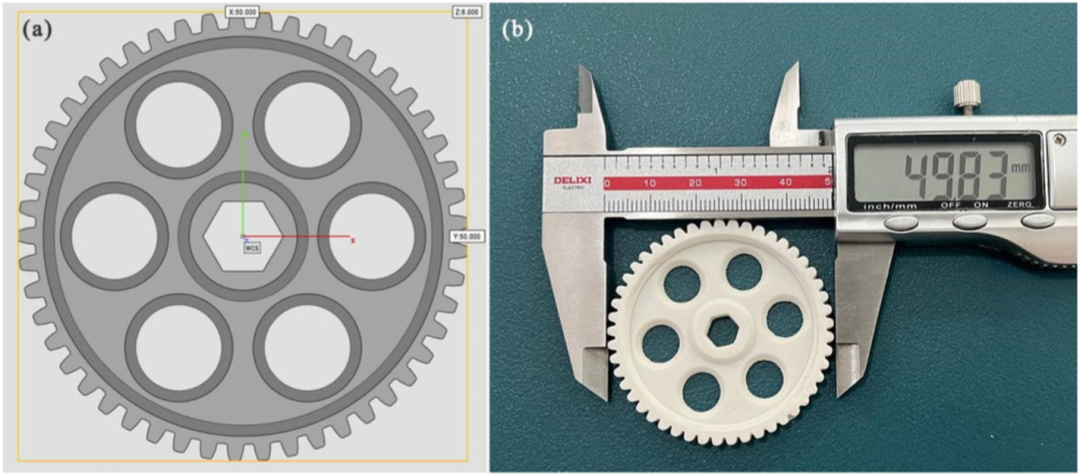
Образец шестерни еще раз подтвердил осуществимость проекта: спеченный керамический сердечник зубчатой формы имеет целостную структуру, отсутствие трещин и разрушений в тонкой стенке, линейное отклонение около 0,3% и контролируемую точность размеров.
Три заключительных вывода
Вернёмся к разработке керамических сердечников. Изменение, вызванное добавлением 0,8% масс. B₄C, кажется всего лишь несколькими процентными пунктами, но на самом деле за этим стоит изменение мышления. Разделите его на три пункта:
Во-первых, межслоевая анизотропия не обязательно ограничивается «технологической стороной». Светоотверждаемая послойная формовка по своей сути имеет различия между слоями. Раньше это в основном контролировалось путем многократной корректировки параметров процесса. Данное исследование продвигает решение проблемы вперед, к «шламовому концу» - только меняя формулу, оставляя без изменений оборудование и технологический процесс, трехосная усадка сходится от разницы почти в 3 раза до примерно 0,03, а показатель анизотропии прочности также существенно падает. Когда процесс достигает узкого места, изменение переменных формулы может сэкономить больше усилий, чем продолжение корректировки процесса.
Во-вторых, небольшое количество легирующей примеси может служить «межслойным мостиком». B₂O₃, образующийся в результате окисления B₄C, образует стеклянную фазу Si-O-B при температуре спекания, замыкая границы раздела слоев и устраняя межслоевые границы. Морфология перелома также подтверждает это. Это показывает, что допинг – это не просто регулировка плотности или цвета. Если вы выберете правильную систему, она сможет напрямую устранить микроскопические дефекты, возникшие в результате послойной печати.
В-третьих, оценка сложных керамических сердечников зависит от «степени изотропии», а не от абсолютного значения одного направления. Самое примечательное в бумаге не то, насколько высока прочность в определенном направлении, а то, что скорость усадки и анизотропия прочности в трех направлениях значительно сходятся. Для сердечников лопаток со сложными внутренними полостями последовательное направление означает, что деформация из формы и спекания более предсказуемы.
Справочные документы:
Ян Х, Ян Д, Ли С, Лу К, Ню С, Ли Икс, Сюй