Применения
Керамические стержни для полых лопаток
Обзор рассматривает сложные охлаждающие каналы, удаляемость стержня, высокотемпературную стабильность и контроль размеров после литья.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Традиционный процесс подготовки керамического сердечника больше не может отвечать строгим требованиям нового поколения аэрокосмических двигателей к сложным конструкциям охлаждения. Технология 3D-печати меняет основную логику литья полых турбинных лопаток благодаря возможностям изготовления без использования форм, высокой точности и сложной структуры.
В мире авиационных двигателей температура равна производительности. Каждый раз, когда температура газа перед турбиной увеличивается на 100°С, тяга двигателя может увеличиться примерно на 15%. Чтобы выдерживать экстремальные температуры выше 1600°C, внутри современных турбинных лопаток должны быть построены сложные охлаждающие каналы – в этом и заключается значение существования керамических сердечников. Это похоже на «сердечный мост» клинка. В процессе литья он образует точную внутреннюю полость и в конечном итоге химически растворяется, оставляя полый канал охлаждения.
Однако традиционная подготовка керамического ядра (литье под давлением, горячее прессование, литье из геля) аналогична использованию формы для изготовления ледяных скульптур — длительное время цикла, высокая стоимость и сложность создания сложных трехмерных структур. Когда конструкторы двигателей хотят иметь более извилистые и тонкие каналы охлаждения, традиционные процессы расширяются. Это идеальное время для вмешательства технологии 3D-печати.
Четыре технологии печати керамики
В настоящее время существует четыре основных технических направления технологии 3D-печати, используемых в керамических сердечниках, каждый из которых имеет свои особенности:
Фотополимеризация: SL/DLP
В технологиях стереолитографии (SL) и цифровой обработки света (DLP) в качестве сырья используется смешанная суспензия керамического порошка и светочувствительной смолы, которая отверждается слой за слоем под действием ультрафиолетового света. SL использует лазерное сканирование по точкам, которое является чрезвычайно точным, но медленным; DLP использует цифровую проекцию для одновременного закрепления всего слоя, что значительно повышает эффективность.
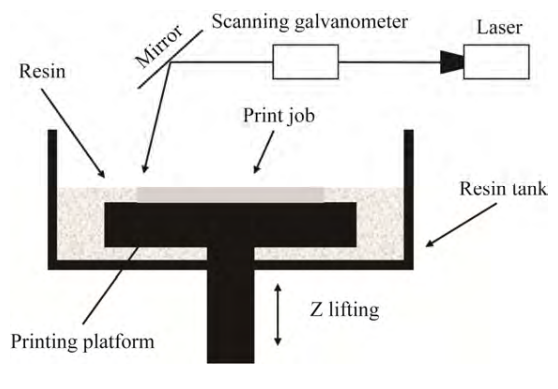
Принципиальная схема технологии стереолитографии (SL): лазерный луч сканирует затвердевшую керамическую суспензию слой за слоем по определенному пути.
Экспериментальные данные показывают, что керамический сердечник на основе кремния, приготовленный Li et al. изготовленный по технологии SL, имеет прочность на изгиб 12,1 МПа после спекания при 1300°C и шероховатость поверхности всего 97,2 нм. Керамический сердечник на основе алюминия, полученный Liang et al. Благодаря технологии DLP достигнута пористость 35,1% и прочность на изгиб 20,3 МПа после спекания при 1400°C – эта пористость имеет решающее значение для последующего химического удаления сердцевины.
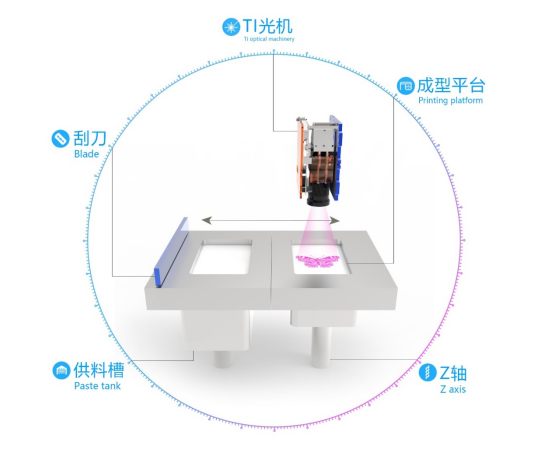
Принципиальная схема технологии цифровой обработки света (DLP): затвердевание всего слоя жидкого раствора за один проход с помощью цифровой проекции
SLS: быстрое формование без отдельных поддержек
Технология SLS использует керамический порошок в качестве сырья и использует высокоэнергетические лазерные лучи для выборочного спекания слоя порошка. Самым большим преимуществом является то, что нет необходимости в несущей конструкции, сам порошок можно использовать в качестве опоры, и он подходит для изготовления сложных конструкций, таких как подвесные и подвернутые конструкции. Однако точность относительно невысока, и спеченные детали обычно требуют последующей пропиточной обработки.
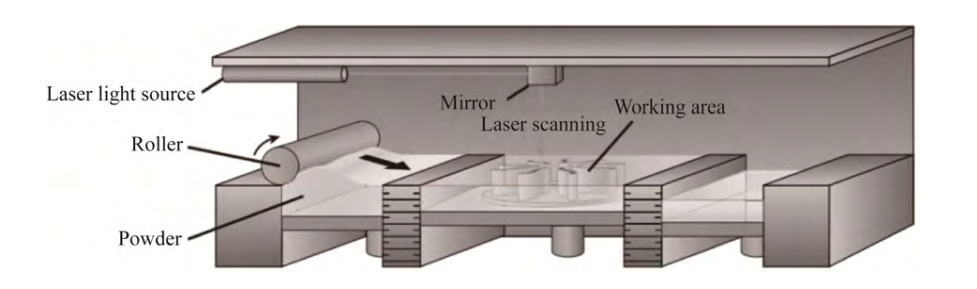
Принципиальная схема технологии селективного лазерного спекания (SLS): после того, как лазерный луч спекает слой порошка, верстак опускается и распределяется новый порошок.
Исследование Wen et al. демонстрирует потенциал SLS: керамический сердечник на основе кремния, полученный совмещением процесса вакуумной инфильтрации, имеет высокотемпературную ползучесть всего 0,31 мм при 1550°C и прочность на изгиб 15,04 МПа, что близко к уровню традиционных процессов.
DIW: гибкость и стоимость
Технология DIW выдавливает высоковязкую суспензию через сопло и укладывает ее слой за слоем. Оборудование дешевое и гибкое в формовании, но точность ограничена диаметром сопла (обычно 200-500 мкм), а реология суспензии чрезвычайно требовательна — она должна быть способна течь во время экструзии и сохранять форму после осаждения.
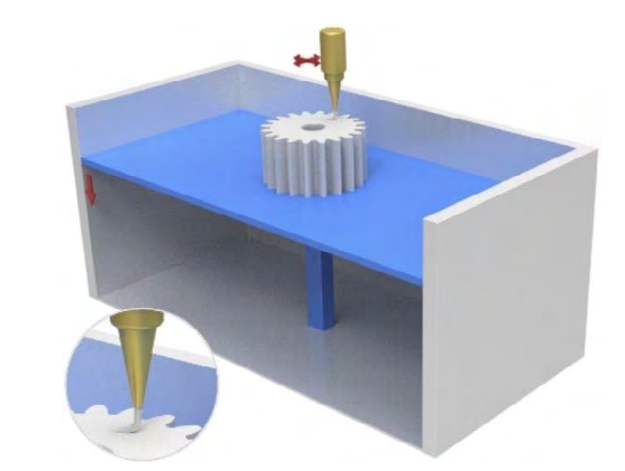
Принципиальная схема технологии прямого письма (DIW): суспензия выдавливается из сопла микронного размера под давлением воздуха или поршня.
Плотная керамика из оксида алюминия, полученная Xie et al. благодаря DIW имеет прочность на изгиб до 380±45 МПа и теоретическую плотность 99%, что демонстрирует большой потенциал этой технологии в области плотной керамики.
LEF: недорогое непрерывное экструзионное формование
Технология LEF аналогична технологии DIW, но больше ориентирована на непрерывное послойное нанесение суспензии. Он недорог и позволяет проектировать сложные внутренние конструкции, что делает его потенциальным кандидатом для массового промышленного производства.
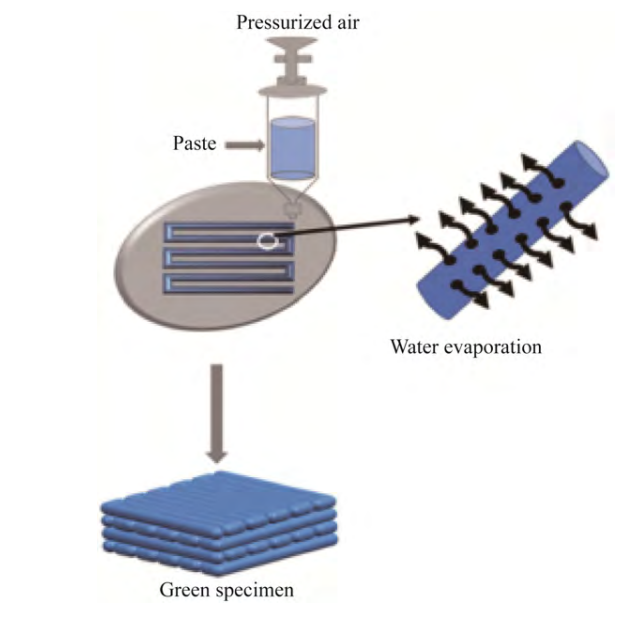
Технические схемы визга (LF): непрерывная стратификация керамики
Три узких места и пути решения
Несмотря на блестящее будущее, керамические сердечники, напечатанные на 3D-принтере, по-прежнему сталкиваются с тремя основными проблемами: недостаточная точность печати, сложность балансировки механических свойств и пористости, а также анизотропия структурных свойств.
Контроль точности: от 1,53 μm до 1,14 μm
Шероховатость поверхности напрямую влияет на качество внутренней полости литых лопаток. Ли и др. успешно снизил шероховатость поверхности керамического ядра с 1,53 мкм до 1,14 мкм за счет добавления нано-ZrO₂ к частицам плавленого кварца и использования наночастиц для заполнения промежутков между частицами микронного размера, сокращение на 25%.
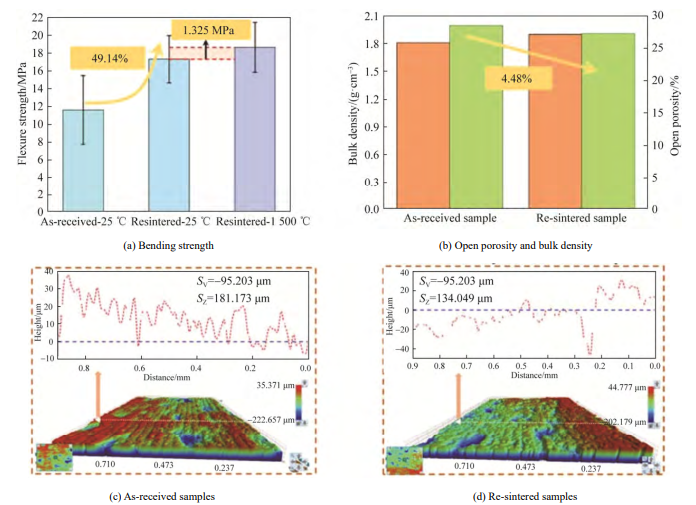
Прочность на изгиб, пористость и шероховатость поверхности спеченных и повторно спеченных образцов
Баланс прочности и пористости
Керамический сердечник должен иметь достаточную прочность, чтобы выдерживать воздействие литья из жаропрочных сплавов, и должен иметь достаточную пористость, чтобы обеспечить последующее химическое растворение и удаление стержня. Это противоречие смягчается за счет оптимизации процессов обезжиривания и спекания: вакуумное спекание позволяет уменьшить усадку, а контроль времени выдержки позволяет регулировать рост зерен, тем самым достигая согласованной оптимизации прочности и пористости.
Снижение анизотропии
Послойное наложение 3D-печати приводит к нестабильной работе керамических сердечников внутри слоев и между ними. Путем оптимизации параметров печати (таких как толщина слоя, время выдержки) и процесса спекания (таких как скорость нагрева, время выдержки) можно достичь более однородных механических свойств в трех измерениях и даже изотропии.
От лаборатории к производственной линии
В настоящее время в области керамических сердечников, напечатанных на 3D-принтере, все еще преобладают лабораторные исследования, и они все еще далеки от промышленного массового производства. Будущие направления развития включают в себя:
- Разрабатывать суспензии с >60 vol% твёрдой фазы, низкой вязкостью и подходящей реологией для точности и плотности после спекания.
- Повышать скорость и площадь печати, например многолазерной SL и крупноформатной DLP.
- Изучать разрушение стержней при высокой температуре и сложных напряжениях для надёжных правил проектирования.
- Объединять в одном стержне материалы с разным тепловым расширением для функциональных градиентов.
Можно предвидеть, что, когда 3D-печатные керамические сердечники станут по-настоящему индустриализированными, конструкторы аэрокосмических двигателей получат беспрецедентную свободу проектирования - более сложные каналы охлаждения, более тонкую толщину стенок и более оптимизированную организацию воздушного потока, что в конечном итоге поднимет соотношение тяги к весу двигателя и тепловой КПД на новый уровень.
Информация о цитировании статей: Ли Юань, Ли Цюге, Чжан Хунбо и др. Прогресс исследований в области 3D-печати и контроля производительности керамических стержней для литья полых лопаток [J]. Кастинг, 2026, 73(1): 1-10.