Применения
Электрические дорожки на 3D-керамической поверхности
Комбинация печатной керамики, лазерной активации и химического осаждения позволяет размещать проводящие дорожки на объёмных деталях.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Керамические пластины превосходны, но это была отраслевая проблема, чтобы «ползти» на 3D керамической поверхности схемы. Команда Юго-Восточного университета опубликовала обновленное исследование в Advanced Materiels: объединение 3D-печати керамики DLP с селективным химическим покрытием лазерной активации, создание недорогого, настроенного нового пути для 3D-керамики по «длинным» 60 микрометровым медным схемам на 3D-керамических поверхностях.
Керамика эффективна, но трёхмерные схемы сложны
В аэрокосмической отрасли, связи 5G/6G, радиолокации и других областях LTCC (низкотемпературная керамика совместного обжига) всегда была основной подложкой для радиочастотных микроволновых устройств благодаря своей высокой прочности, высокой термостабильности, высокой частоте и низким диэлектрическим потерям.
Однако традиционное производство LTCC основано на процессе ламинирования «литье → сверление → шелкография → ламинирование → совместный обжиг», который имеет два неизбежных ограничения:
- Ограничение плоскостью: ламинирование складывает двумерные слои и затрудняет сложную трёхмерную интеграцию.
- Ограничение серийности: большие вложения и длительный цикл удорожают малые серии и быстрое прототипирование.
Керамическая 3D-печать позволяет формировать сложные трехмерные структуры за один раз, но печать формы — это только первый шаг. Как сделать высокоточные металлические схемы на поверхности 3D-керамики — настоящий камень преткновения: проводимость серебряной пасты совместного обжига низкая; Процессы осаждения, такие как PVD и DPC, основаны на формировании рисунка фотолитографии, который по своей сути подходит только для плоских поверхностей.
В ответ на это противоречие команда Ключевой лаборатории МЭМС Министерства образования Юго-Восточного университета предложила маршрут гибридного аддитивного производства (HAM): DLP-керамическая 3D-печать + лазерная активация селективного электрохимического покрытия (LASELP). Результаты были опубликованы в ведущем журнале «Advanced Materials» в области материаловедения.
Печать, лазерная активация и химическое осаждение
Всю технологическую цепочку можно свести к шести этапам (рис. 1):
- 1. Суспензия: смешать порошок LTCC, катализатор ATO (оксид олова-сурьмы) и фотополимерную смолу для последующей селективной металлизации.
- 2. Печать: DLP-фотополимеризация формирует керамическую заготовку послойно.
- 3. Удаление связующего и спекание: выдержка 2 h при 850 °C даёт плотную подложку.
- 4. Активация: ближний ИК-лазер 1064 nm наносит рисунок и превращает Sn IV в каталитические центры Sn II на выбранных участках.
- 5. Металлизация: медь осаждается только на активированных участках; ENIG добавляет защитные слои никеля и золота.
- 6. Сборка: припаять компоненты и получить трёхмерное керамическое электронное устройство.
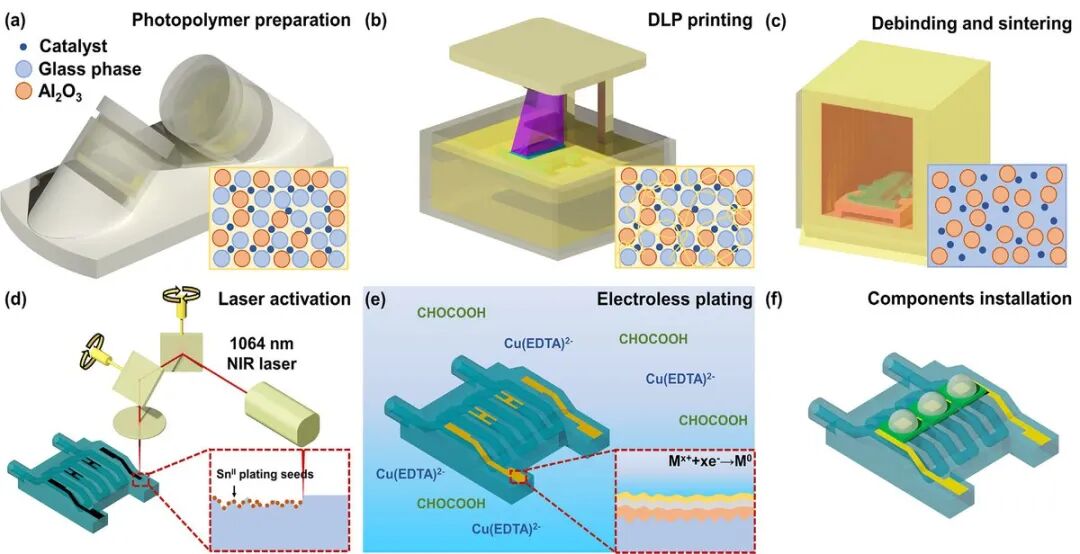
Хитрость этого маршрута заключается в том, что катализаторы предварительно помещаются в керамику, а лазеры отвечают только за «пробуждение» областей, которые нуждаются в металлизации — независимо от того, насколько сложна поверхность, линии могут расти.
Печатная суспензия для селективной металлизации
Чтобы сделать «печать» и «печать» совместимыми, первой трудностью является формула суспензии. Обычные активируемые лазером катализаторы (такие как Cu₂(OH)PO₄, PdCl₂ и др.) имеют низкие температуры разложения, а высокая температура спекания керамики приведет к их заранее «дезактивации»; в то время как термостойкие катализаторы, такие как CuCr₂O₄, сильно поглощают ультрафиолет, снижая точность отверждения DLP-печати.
В конце концов команда выбрала ATO (оксид сурьмы и олова) в качестве катализатора и использовала TiO₂ для улучшения поглощения инфракрасного излучения матрицей. Доля керамического сырья в рецептуре составляла 96 мас.% LTCC + 3 мас.% ATO + 1 мас.% TiO2. Этот выбор одновременно удовлетворяет трем жестким ограничениям:
- Термостойкость: XPS показывает сохранение Sn IV в ATO после спекания при 850 °C и возможности последующей лазерной активации.
- Оптическая совместимость: ограниченное поглощение УФ-света ATO сохраняет глубину отверждения и точность печати.
- Печатаемость: при 1,5 wt% диспергатора минимум вязкости около 1500 mPa·s. Экспозиция 180 mJ/cm² даёт глубину отверждения около 100 μm для слоёв 50 μm.
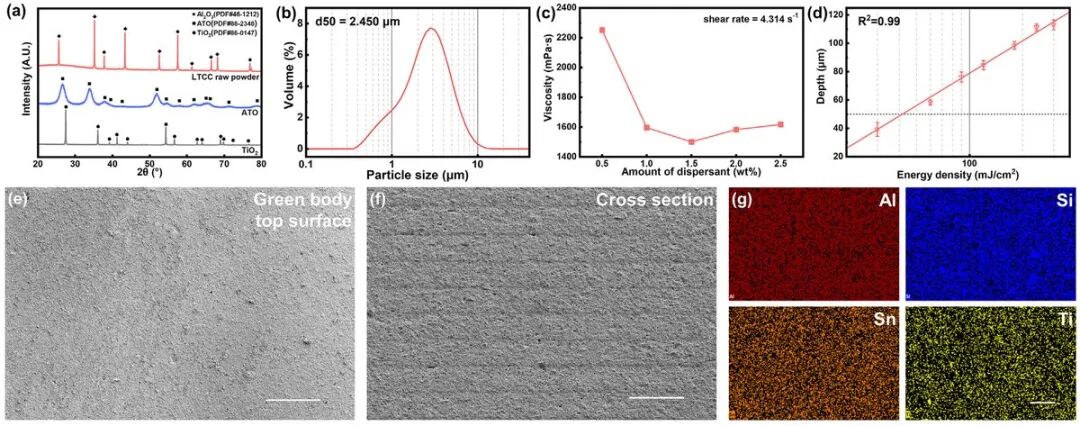
Необработанное тело было обезжирено на сверхнизкой скорости и спечено при 850°С в течение 2 часов с получением серо-голубой плотной керамики плотностью 3,25 г/см³, прочностью на трехточечный изгиб 302,3 МПа и диэлектрическими потерями всего 0,0133 на частоте 25 ГГц. Его комплексная производительность сравнима с коммерческими продуктами LTCC.
Как лазерная активация обеспечивает металлизацию
Во всей технологии есть только один ключевой научный вопрос: что именно лазер делает с керамической поверхностью?
РФЭС-анализ дал ответ: после спекания элемент Sn в АТО стабилен в состоянии SnIV (энергия связи 487,1 эВ); а после лазерного облучения с длиной волны 1064 нм в зоне активации появляется новый характеристический пик SnII (486,1 эВ) - лазер восстанавливает стабильный SnIV in situ до каталитически активного SnII, что является классической «затравкой» для химического меднения.
Последующее химическое покрытие представляет собой «несколько реакций»: ион меди уменьшается до частиц меди семенами SnII, а частицы меди используются в качестве самокатализирующих точек для поддержания покрытия и накопления слоев. Рост был четко задокументирован SEM: три минуты наночастиц меди, 10 минут блестящих медных слоев и 30 минут металлического покрытия.
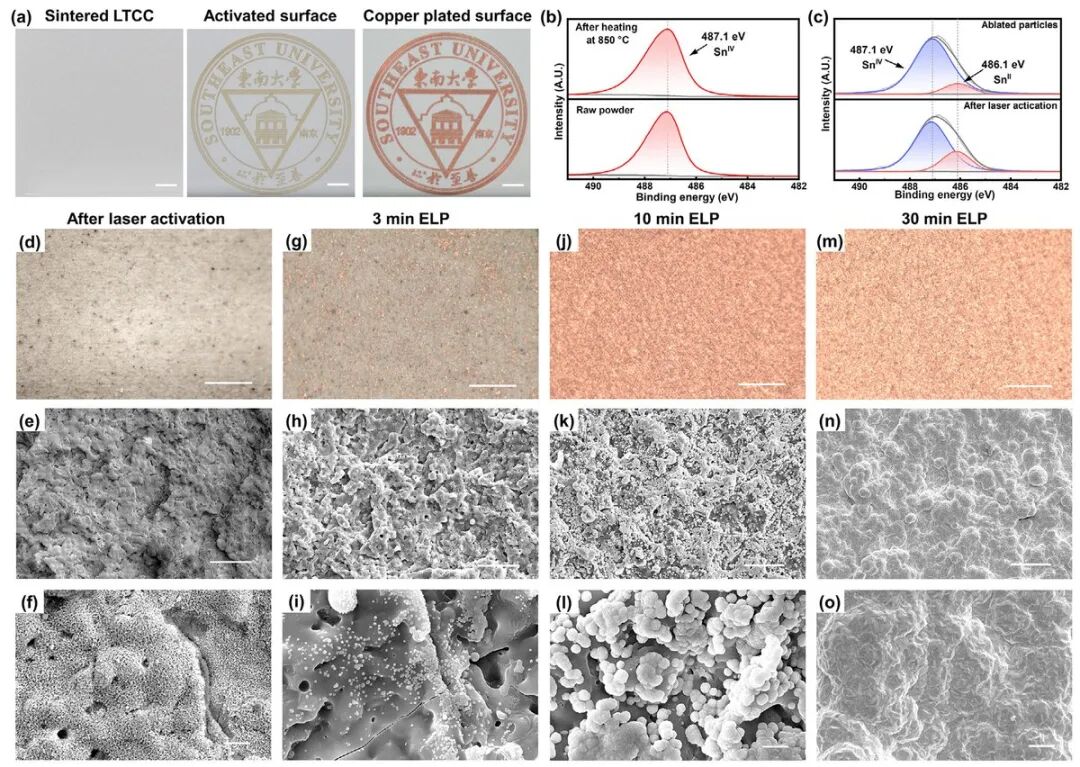
На рисунке 3(a) лазерный рисунок эмблемы Юго-Восточного университета полностью покрывается медью, а неактивированные участки остаются без покрытия. Среди испытанных режимов 8 W и 1000 mm/s дали минимальное сопротивление. Недостаточная мощность ухудшала активацию, избыточная вызывала абляцию поверхности.
Линии 60 μm и 88% проводимости чистой меди
Качество процесса в конечном итоге зависит от данных. Результаты систематической характеристики слоя химического меднения, полученные командой, следующие:
| Свойство | Результат | Примечание |
|---|---|---|
| Минимальная ширина | 60 μm | Зазор 70 μm; 28 пар встречно-штыревых электродов без замыканий |
| Толщина меди | ~11 μm после 4 h осаждения | Соответствует указанной глубине скин-слоя выше 0.1 GHz |
| Проводимость | 5.1 × 10⁷ S/m | ~88% чистой меди |
| Чистота меди | >99 wt% | XRD не выявил CuO/Cu₂O |
| Адгезия | ASTM D3359 класс 5B | Нет отслоения при испытании лентой |
| Шероховатость | Sa 1.41 μm | Сопоставима с низкопрофильной медной фольгой ВЧ-плат |
| Термостойкость ENIG | Стабильное сопротивление после 2 h при 500 °C | Голая медь окислялась до разрыва при 300 °C |
Таблица 1 · Сводка ключевых показателей эффективности медного слоя LASELP
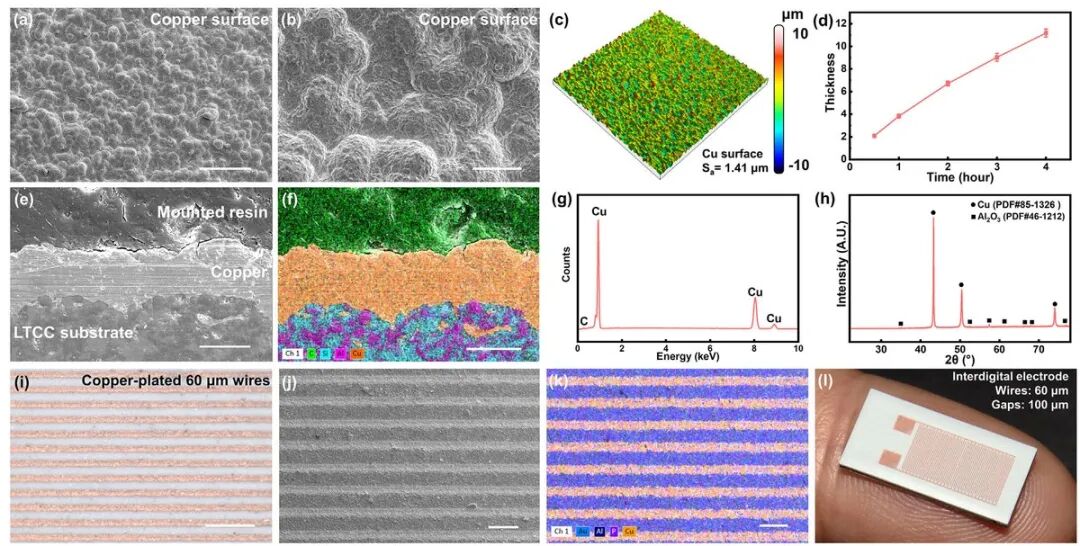
Ширина линии 60 мкм близка к уровню массового производства прецизионных печатных плат, намного лучше, чем 100-200 мкм серебряной пасты совместного обжига, и реализуется на трехмерных поверхностях произвольной формы. Шероховатость поверхности менее 2 мкм особенно важна для высокочастотных устройств: шероховатая поверхность значительно увеличивает потери в микроволновом диапазоне. Эта работа напрямую сравнивает коммерческую медную фольгу для высокочастотных печатных плат.
В ответ на суровые условия команда дополнительно представила процесс ENIG (химическая пропитка никеля), который образует три слоя композитной обшивки: никель для блокирования пролиферации, золото для обеспечения свариваемости и антиоксидантов. В эксперименте с тепловым шоком образец ENIG был на 500 °C при стабильном сопротивлении 2 часа, а голая медная линия — на 300 °C.
Три примера керамической электроники
Мигающая схема на плоской и конформной подложке
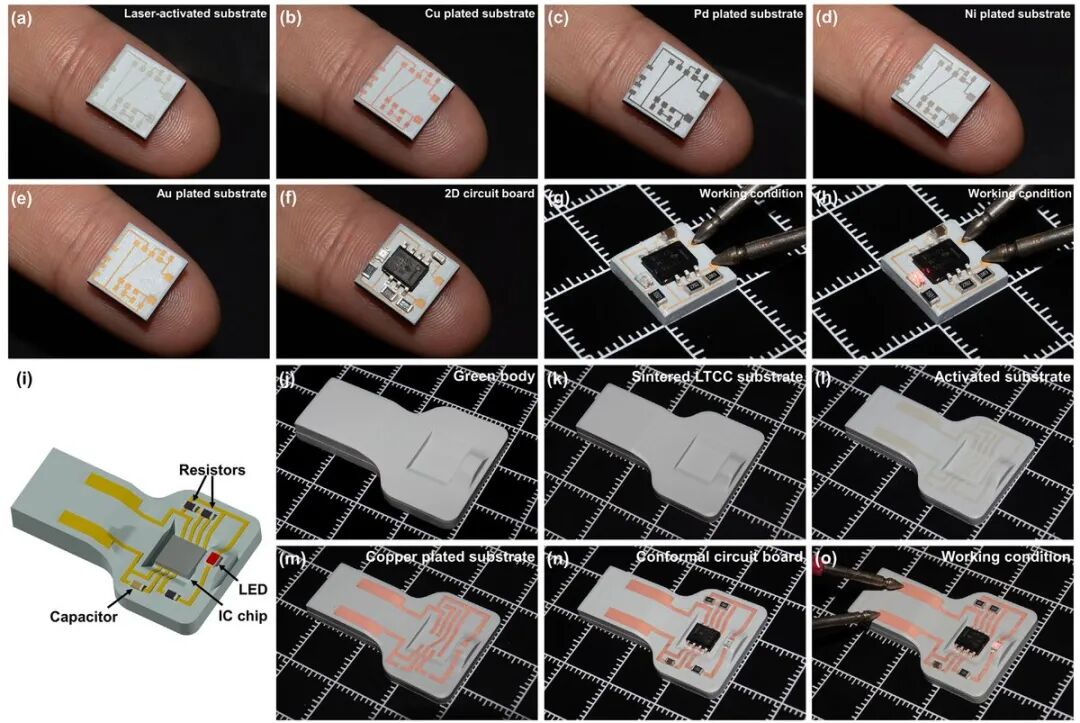
Команда создала схему ENIG с шириной линии 150 мкм на керамической подложке размером с ноготь. После установки компонентов светодиод постоянно мигал с частотой около 1,5 Гц. Эта же схема была также «перенесена» на 3D-конформную подложку с наклоном 45° — это интегрированная структурно-функциональная конструкция, которую невозможно достичь с помощью планарной технологии.
Водяное охлаждение мощного светодиода
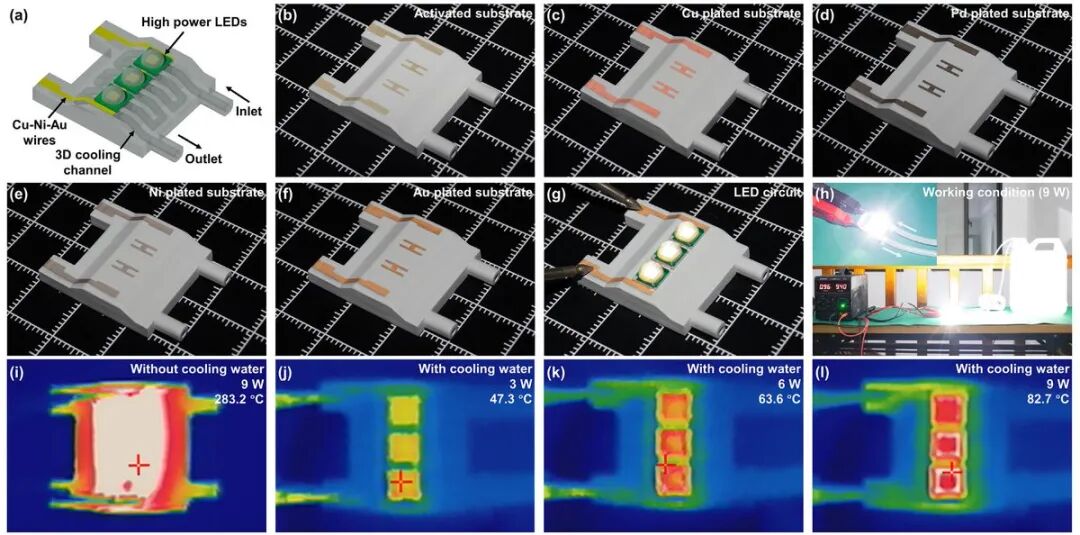
Управление температурным режимом является основой мощной электроники. Команда напрямую интегрировала конформный канал водяного охлаждения внутрь керамической подложки светодиода, и сравнение инфракрасных тепловизионных изображений чрезвычайно эффективно: при использовании 9 Вт без охлаждения температура чипа взлетает до 283,2°C и перегорает за 15 секунд; после прохождения охлаждающей воды со скоростью 60 мл/мин температура при полной мощности составляет всего 82,7°C.
Трёхмерный УФ-датчик направления
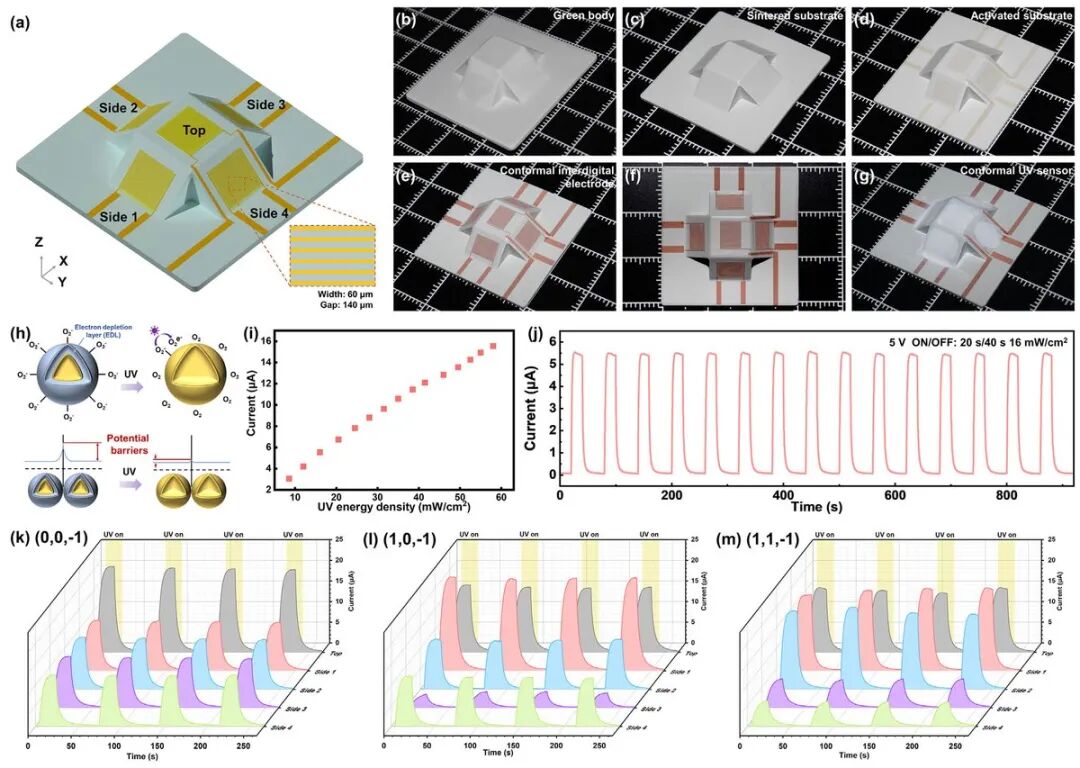
Наиболее впечатляющей демонстрацией является 3D УФ-датчик: пять электродов вилочного пальца размещены на верхней части базовой пластины и четыре наклона 45°, а Zno капает в качестве датчика. Электроды находятся в разных направлениях, с 22,4 мкА и только 3,9 мкА на обратной стороне, и комбинированные алгоритмы могут обратить 3D в вектор света. Это функция, которую датчики не могут выполнять естественным образом.
Три вывода для аддитивного производства керамики
Во-первых, материальный дизайн является источником функциональных прорывов. В основе лежит не новое оборудование, а материальная изобретательность по «предварительному внедрению» катализатора в суспензию — баланс между термостойкостью АТО и светопропусканием напрямую определяет успех или неудачу процесса. Прорывы в функциональной керамике все чаще основаны на «приготовлении суспензии».
Во-вторых, гибридное производство — единственный путь к устройствизации. Гибридная парадигма «печать + лазер + химическое покрытие» доказывает, что идея 3D-печати керамики заключается в сочетании со зрелыми последующими процессами, а не в замене всего.
В-третьих, 3D-схемы позволяют керамической электронике вернуться к принципу «структура — это функция». Конформные каналы охлаждения и массивы датчиков направления напрямую преобразуют структурную свободу в производительность устройства — в этом основная ценность керамической 3D-печати.
Справочные материалы: Ван П., Чэнь Ли (Ключевая лаборатория МЭМС, Министерство образования, Юго-Восточный университет)