Процесс
Совместное спекание интерфейсов металл–керамика
Главная задача многоматериального компонента — согласовать усадку, химическую совместимость и напряжения на интерфейсе во всём температурном цикле.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Ключевые компоненты в аэрокосмической, глубоководной технике, металлургии и других областях часто одновременно сталкиваются со сверхвысокими температурами, сильной коррозией, термическим ударом и циклическими нагрузками — один материал вообще с ними не справляется. В настоящее время необходимы компоненты из нескольких материалов: разные материалы используются в разных областях, чтобы учиться на сильных и слабых сторонах друг друга. Но как прочно соединить металл и керамику в единое целое, всегда было проблемой.
Изготовление высокоэнергетических балочных ускорителей, таких как традиционное плавление порошкового слоя (LPBF), направленное осаждение энергии (DD), имеет фундаментальные барьеры в печати металлофарфоровых материалов: температура плавления металлов и керамики, коэффициент теплового расширения (CTE) широко варьируется, а процесс высокоэнергетического локального плавления склонен к открытию интерфейсов, образованию коррозионной фазы и остаточному напряжению. Сокомбинация (совместное спекание) металлофарфоровой системы еще сложнее - два материала имеют разную скорость сжатия, а интерфейс во время процесса спекания достаточно прочен, чтобы сделать все здание бесполезным.
Исследования, опубликованные в журнале Advanced Powder Materials (март 2026 г., DOI: 10.1016/j.apmate.2026.100415) Государственной ключевой лабораторией порошковой металлургии Центрального Южного университета, нашли систематическое решение: посредством проектирования структуры интерфейса в сочетании с процессом печати с двумя соплами при аддитивном производстве (MEX) удалось получить бездефектный материал на основе NiFe₂O₄. Компоненты из нескольких материалов кермет/сплав CuNi с прочностью на изгиб 367,5 МПа – на 125% выше, чем у одиночных керметов.
Выбор материала для инертных анодов
Исследование имеет специфическую прикладную основу — электролитический инертный анод алюминия. В процессе электролитического алюминия традиционный углеродный анод будет непрерывно потреблять и выделять CO2, в то время как инертный анод заменит углеродные материалы керамикой, которая теоретически может достичь нулевых выбросов углерода. Тем не менее, инертные аноды сталкиваются с двумя конкурирующими требованиями: с одной стороны, керамика необходима для обеспечения высокой термостойкости, коррозионной стойкости и высокой интенсивности температуры, а с другой стороны, металлы необходимы для обеспечения устойчивости и термостойкости.
Исследователи выбрали два типа материалов: кермет на основе NiFe₂O₄ (Cermet 25, содержащий 25 мас.% металлической фазы) для обеспечения жаропрочности и коррозионной стойкости керамического каркаса; Сплав CuNi (Cu-20Ni) для обеспечения прочности и электро/теплопроводности металлической фазы. Комбинация этих двух теоретически может обеспечить функциональный баланс, необходимый для инертного анода, но настоящая проблема заключается в том, как объединить их в единое целое.
MEX (экструзионное аддитивное производство материалов) представляет собой непрямой метод аддитивного производства: металлический или керамический порошок смешивается с полимерным связующим для получения сырья, которое плавится и экструдируется через нагретый шнек, укладывается слой за слоем в сырое изделие, а затем обезжиривается и спекается для получения конечной плотной детали. По сравнению с процессами прямого плавления, такими как лазер или электронный луч, MEX не плавит материал при температуре печати - это особенно критично для совместной печати металлокерамикой, что позволяет избежать термического стресса и проблем с реакцией на границе раздела в процессах высокоэнергетического луча.
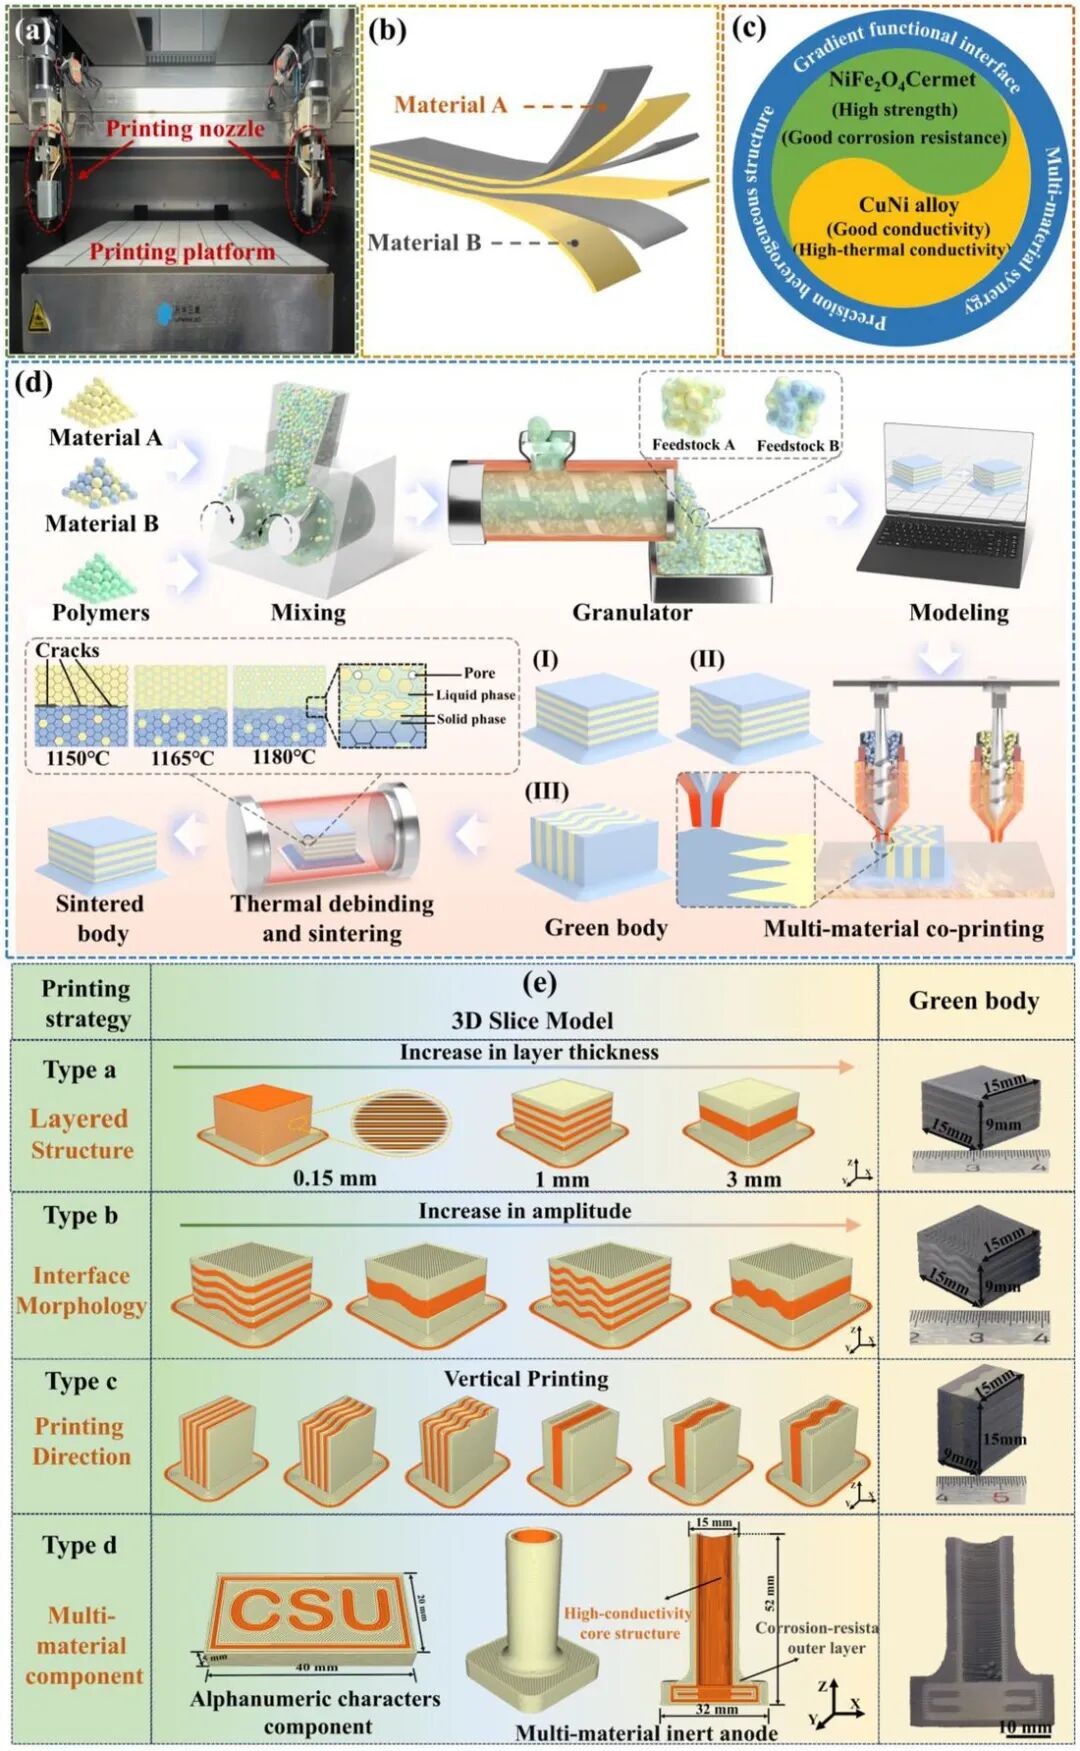
Двухсопловая печать: реология сырья и параметры
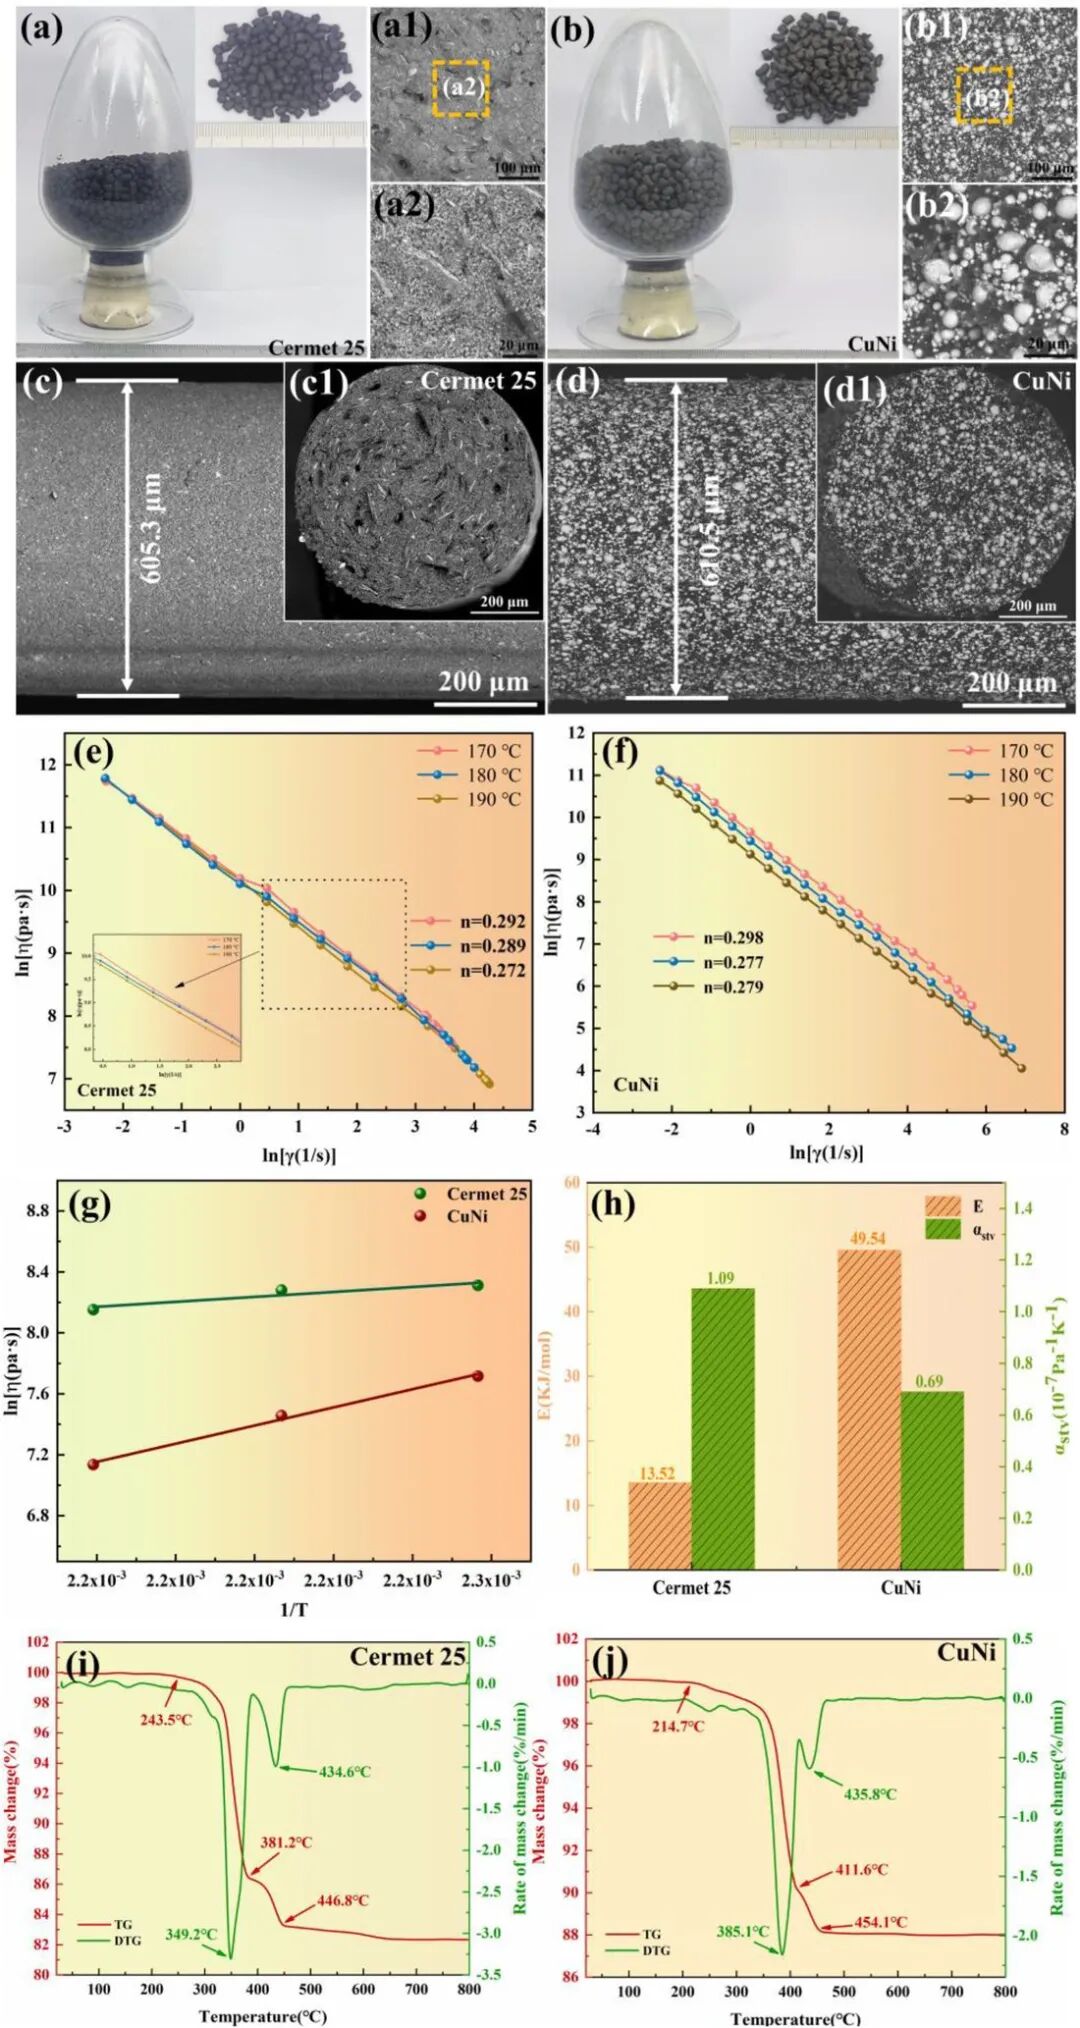
В исследовании используется принтер MEX с двумя соплами для одновременной экструзии исходных материалов Cermet 25 и CuNi. Оба источника используют связующую систему на основе ПОМ, а загрузка порошка составляет 52 об.%. Реологические испытания показали, что оба сырья представляли собой разжижающиеся при сдвиге неньютоновские жидкости. Кермет 25 имеет самое сильное утончение при сдвиге при 190°C (n=0,272), а CuNi имеет самое сильное утончение при сдвиге при 180°C (n=0,277). Чувствительность к температуре вязкости сырья CuNi (E=49,54 кДж/моль) намного выше, чем у Cermet 25 (E=13,52 кДж/моль), а это означает, что CuNi может оптимизировать производительность печати за счет точного контроля температуры. Диаметры экструдированных нитей двух подаваемых материалов составляют 605,3 мкм и 610,5 мкм соответственно, что полностью соответствует диаметру сопла 0,6 мм, а стабильность печати хорошая.
Три аспекта проектирования интерфейса
Растрескивание при совместном спекании является самым большим препятствием для печати металлокерамикой на нескольких материалах. Исследователи предложили трехстороннюю стратегию проектирования структуры интерфейса.
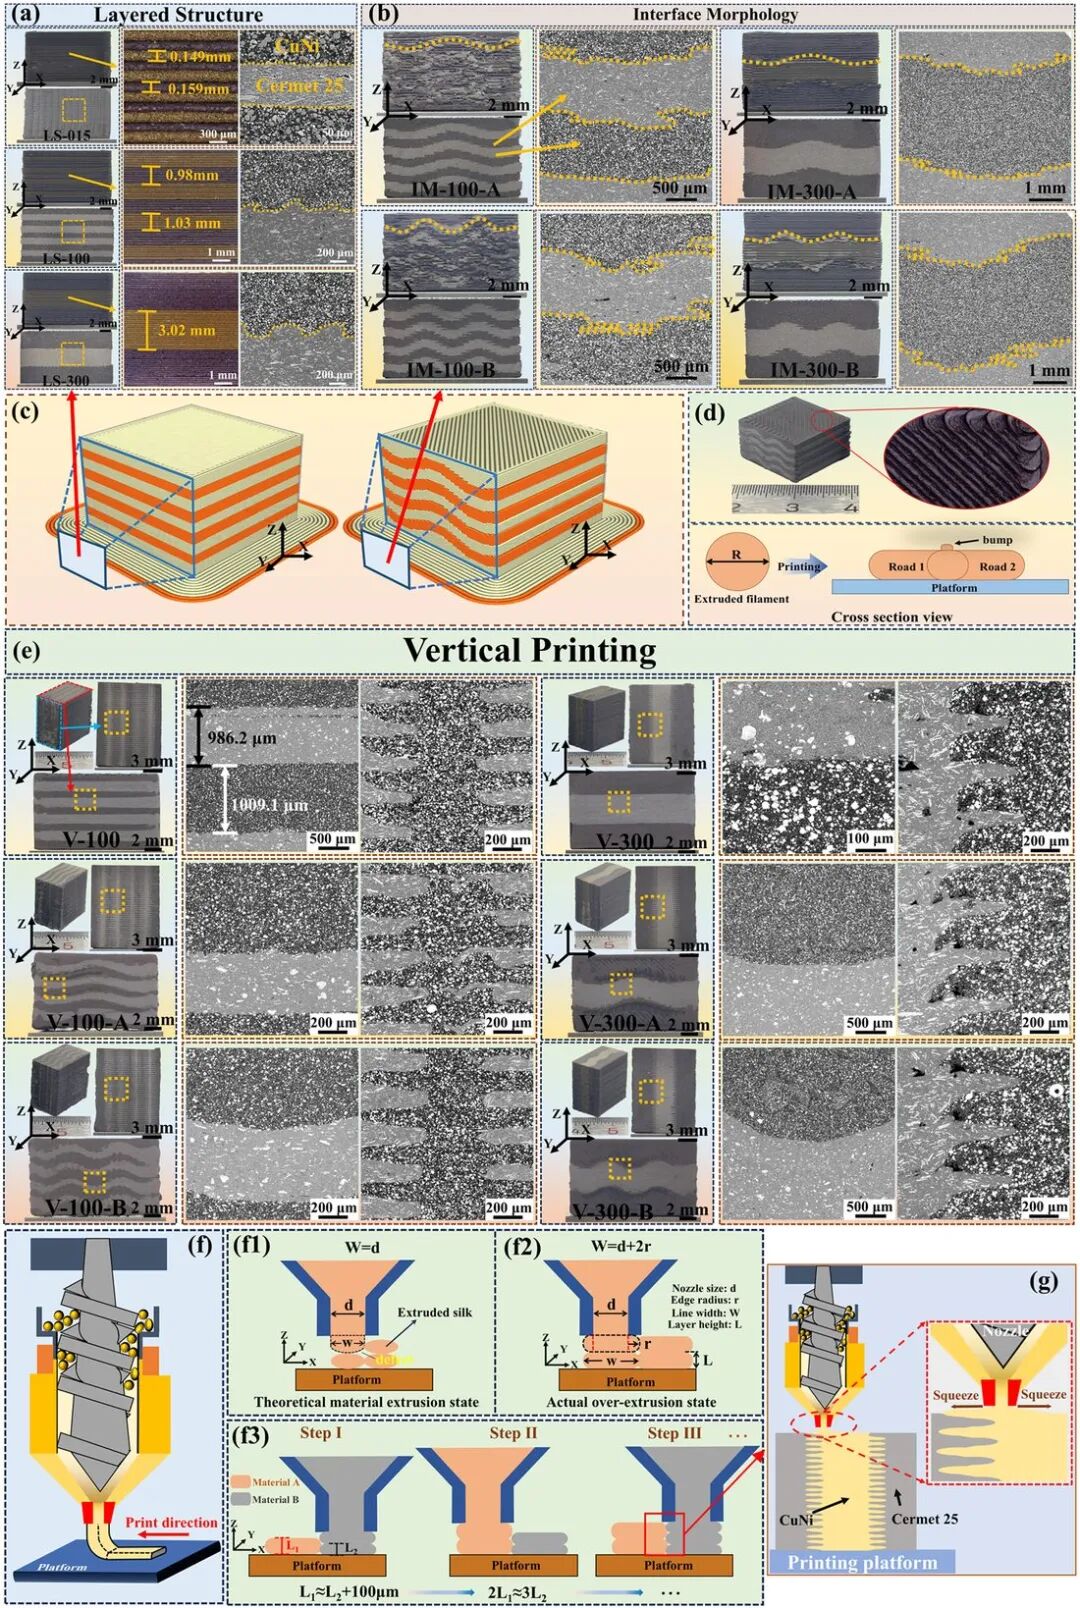
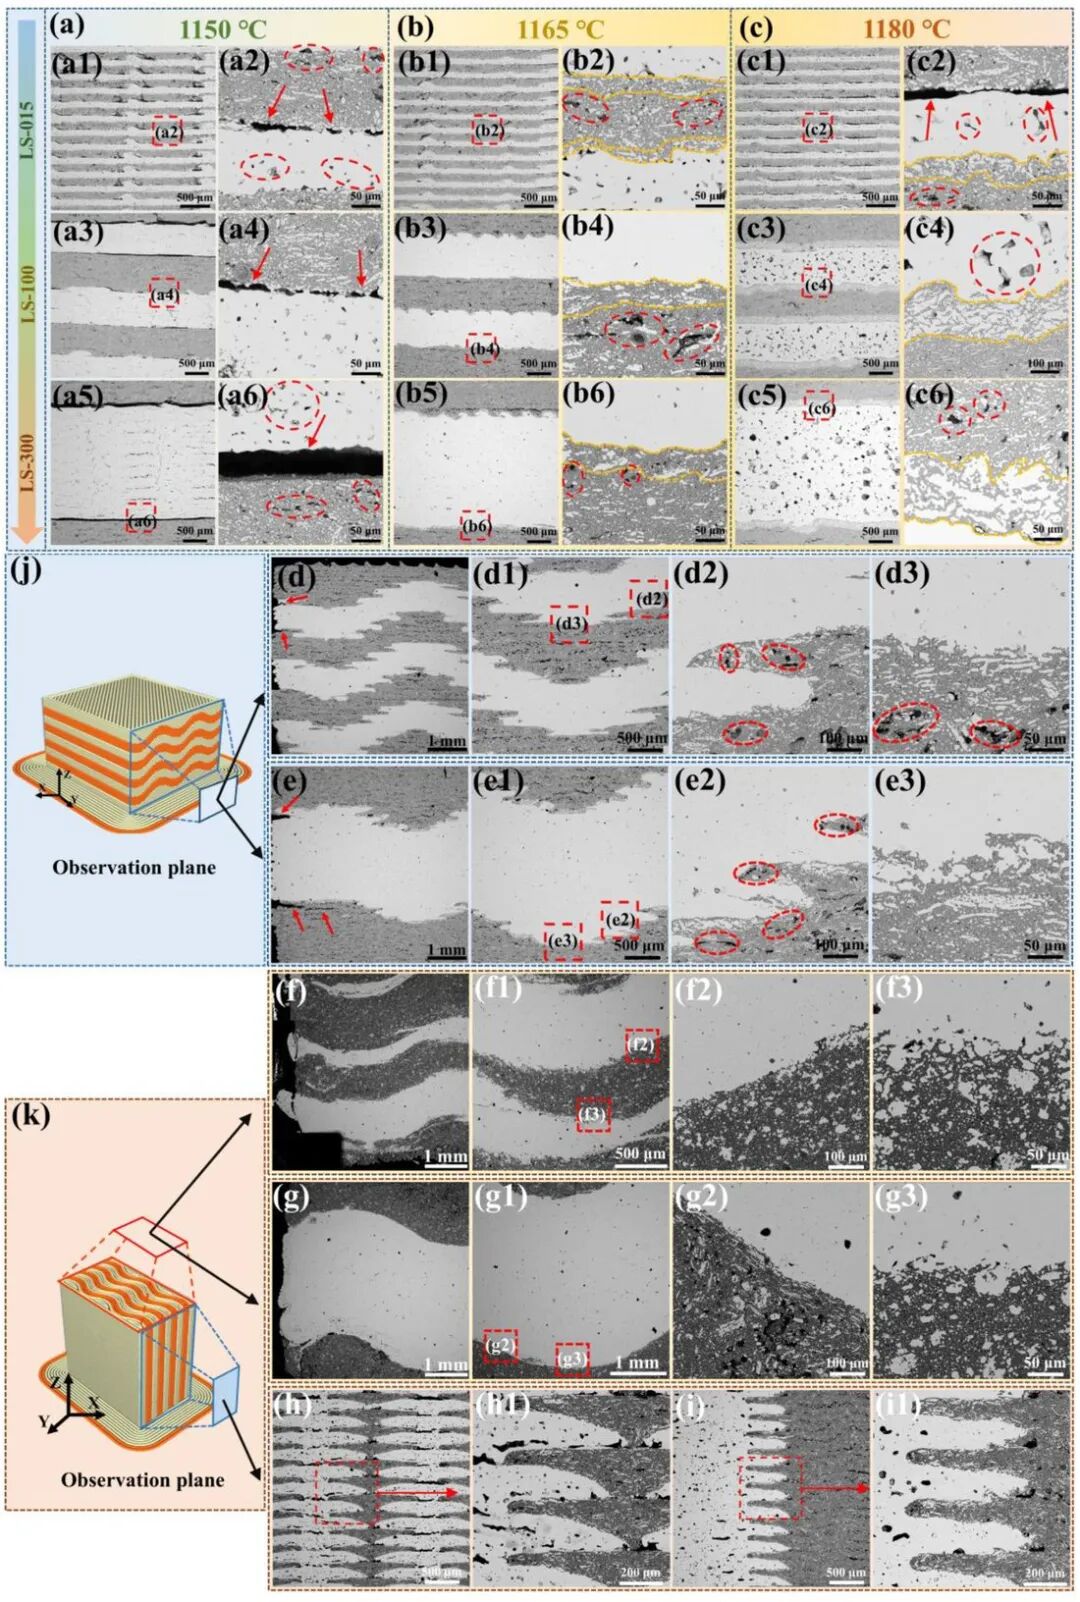
Размер 1: Толщина слоя металла (стратегия LS). Установлены три группы - 0,15мм (LS-015), 1мм (LS-100), 3мм (LS-300). Чем толще слой металла, тем больше напряжение на границе раздела, вызванное температурным несоответствием, и тем серьезнее растрескивание; при утоньшении до 0,15 мм тонкослойная структура может эффективно рассеивать и ослаблять тепловые напряжения.
Измерение 2: Форма интерфейса (стратегия обмена мгновенными сообщениями). Представляем синусоидальный интерфейс (Тип A: y=0,5sin(5πx/3), Тип B: y=0,5sin(πx/3)). По сравнению с плоским интерфейсом изогнутый интерфейс увеличивает фактическую площадь контакта (тип A +2,4%, тип B +12,8%). Что еще более важно, он преобразует концентрированное поперечное растягивающее напряжение в многоосное напряженное состояние, препятствуя зарождению и расширению трещин.
Третье измерение: направление печати (вертикальная печать). Поверните направление печати на 90° в вертикальное положение, одновременно нанося два материала в один слой. Из-за чрезмерной экструзии и одновременного расширения двух материалов на краю сопла соседние потоки материала сжимают друг друга, заполняя поры перед затвердеванием, образуя уникальную зубчатую взаимосвязанную микроструктуру на границе раздела - это явление уникально для процесса MEX при вертикальной печати и не может быть достигнуто в процессах на основе лазера. Длина пилообразного зуба соответствует ширине линии (приблизительно 500–560 мкм), а толщина положительно связана с высотой слоя (приблизительно 160–330 мкм).
Твёрдо-жидкофазное совместное спекание при 1165 °C
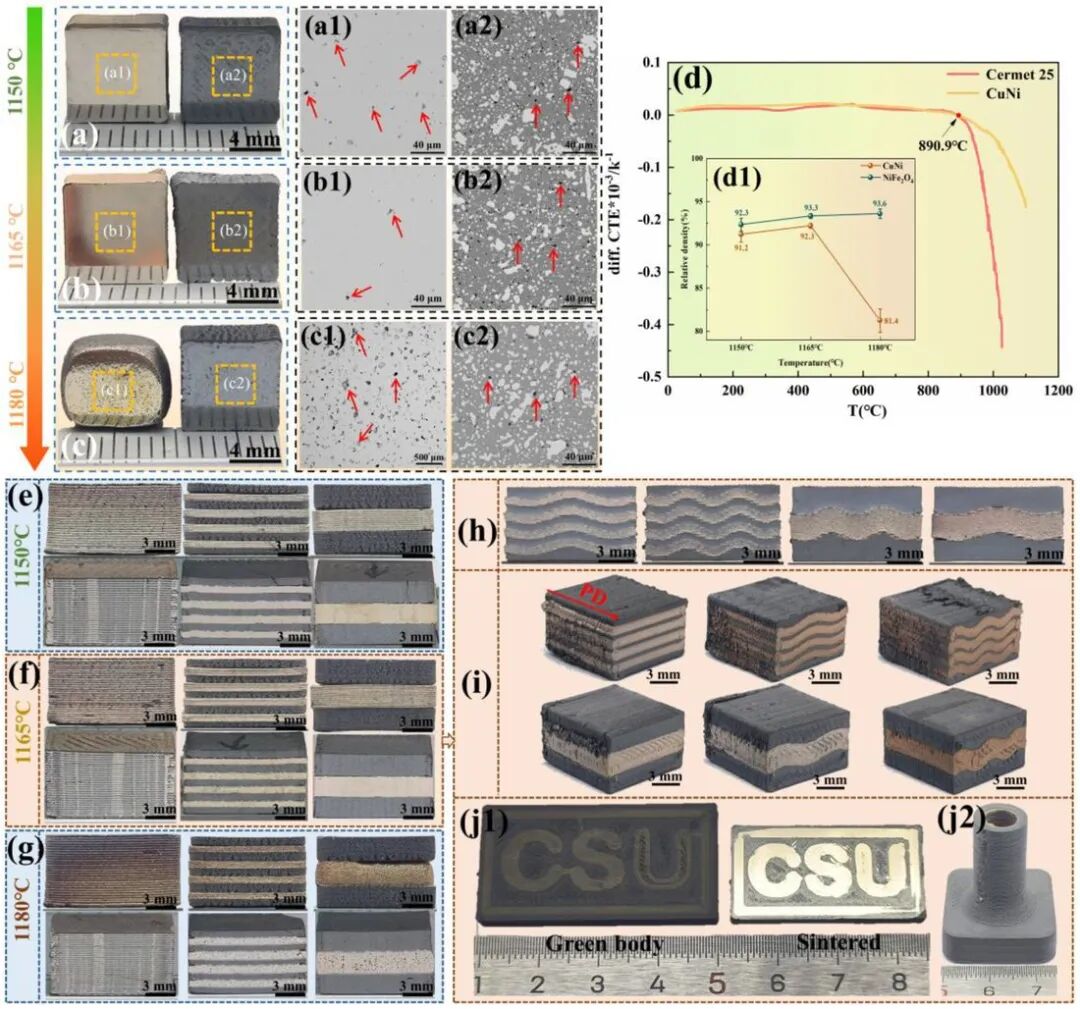
Линия солидуса сплава CuNi составляет около 1158°С, линия ликвидуса — около 1190°С. Исследователи приняли стратегию совместного спекания твердой и жидкой фазы (SLPS): выбрав температуру спекания между этими двумя температурами, чтобы частично расплавить CuNi с образованием жидкой фазы (около 35 об.%), в то время как керамический скелет Cermet 25 остается твердым. Жидкая фаза значительно снижает жесткость слоя CuNi и ослабляет термические напряжения; в то же время он служит каналом для миграции металлической фазы, способствуя взаимной диффузии на границе раздела с образованием переходного слоя, что приводит к микромеханическому запиранию. Добавление NiO еще больше усиливает эффект совместного спекания за счет высокотемпературной реакции, опосредованной медью (NiFe₂O₄ → NiO → твердый раствор Cu⋅NiO).
Сравнение трех температур спекания: Трещины на границе раздела появляются во всех слоистых образцах при 1150°C (полная твердая фаза CuNi), а ширина трещины положительно связана с толщиной металлического слоя; при 1165°С интерфейсные трещины полностью исчезают, переходный слой плотный и бездефектный, это оптимальная температура спекания. Плотность двух материалов составляет Плотность превышает 92%, а степень усадки по всем направлениям близка к (20-22%); при 1180°C жидкой фазы CuNi слишком много (более 50%), жидкая фаза захватывает газ, образуя закрытые поры размером 0,1-0,3 мм, плотность падает примерно до 80%, а кубический образец искажается в эллипсоид из-за гравитационного вязкого течения.
Рост прочности при изгибе на 125% и смена механизма разрушения
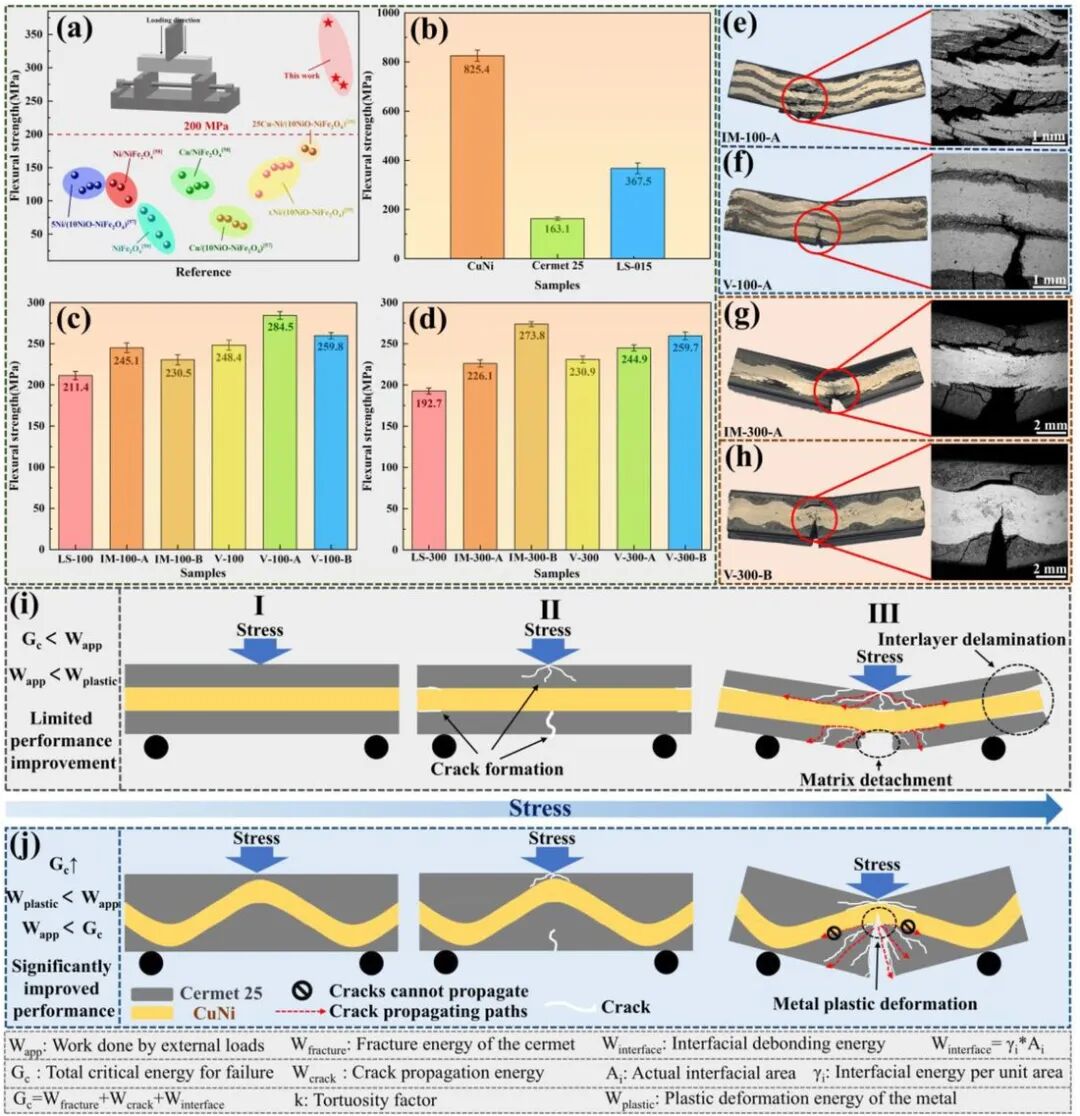
Прочность при изгибе образца ЛС-015 (толщина слоя металла 0,15 мм) достигает 367,5 МПа, что на 125 % выше, чем у одиночного Кермета 25 (163,1 МПа) и превышает все известные данные по керметам на основе NiFe₂O₄. Предел прочности также подскочил с 28,39 МПа при толщине слоя 3 мм до 67,51 МПа при толщине слоя 0,4 мм.
Основная причина скачка производительности заключается в фундаментальном изменении режимов отказов. Для плоских структур интерфейса: ограниченная площадь контакта интерфейса (малая Aᵢ) и прямой путь трещины (k≈1) общая энергия разрушения Gc мала. Когда работа Wapp, совершаемая внешней нагрузкой, превышает Gc, но еще не достигла работы пластичности металла Wпластик, трещина быстро расширяется вдоль границы раздела - это типичное «низкоэнергетическое, контролируемое хрупкое разрушение».
Зигзагообразная переплетенная структура меняет эту картину. Изогнутые интерфейсы и вертикальная печать значительно увеличивают фактическую площадь контакта, что напрямую увеличивает энергию разрушения интерфейса; в то же время трещина вынуждена двигаться зигзагообразно по зигзагообразной траектории с коэффициентом зигзага k>1, и соответственно увеличивается энергия расширения трещины Wcrack. Синергический эффект заставляет Gc > Wпластик удерживаться – в это время внешняя нагрузка сначала запускает пластическое течение слоя металла (достигая Wпластик). Пластическое течение металла притупляет вершину трещины и потребляет энергию, препятствуя быстрому расширению трещины вдоль границы раздела. Нагрузка может продолжать увеличиваться до тех пор, пока керамический слой окончательно не разрушится. Это существенный переход от «низкоэнергетического межфазного хрупкого разрушения» к «высокоэнергетическому пластическому разрушению металла, контролируемому пластичностью».
Архитектура интерфейса как основной рычаг проектирования
Важнейшим выводом данного исследования является валидация методологического подхода: металл - керамика многоматериального горения и растрескивания - не нужно решать "составными формулами" или "грубыми параметрами" - через систематическую интерфейсную структуру, предназначенную для преобразования напряжения из источника в полезное многоосевое напряжение.
Среди трех расчетных параметров утончение слоя металла является наиболее прямым рычагом (напрямую влияющим на амплитуду термического напряжения); изогнутый интерфейс увеличивает эффективную площадь контакта и трансформирует напряженное состояние; вертикальная печать использует преимущества уникального процесса сверхэкструзии, характерного для процесса MEX, для естественного формирования пилообразной структуры на границе раздела. Три стратегии взаимодействовали друг с другом, и эффекты накладывались друг на друга, что в конечном итоге привело к увеличению силы на 125%. Эта стратегия также эффективна для сложных геометрических компонентов: буквенный рисунок CSU и прототип функционального анода были спечены совместно при температуре 1165°C с хорошей геометрической точностью.
Информация для практиков аддитивного производства: растрескивание металлокерамических систем из нескольких материалов в результате совместного спекания, по сути, является проблемой «управления межфазными напряжениями», а не проблемой «выбора материала». Проектирование структуры интерфейса (толщина, форма, направление печати) является более прямым решением, чем корректировка рецепта. Основная логика этой стратегии - преобразование концентрированного напряжения в многоосное напряжение посредством геометрического проектирования и термического несоответствия за счет релаксации жидкой фазы - также имеет справочную ценность для аддитивного производства из нескольких материалов других металлокерамических систем (SiC/Al, Al₂O₃/Fe и т. д.).
Ограничения и перспективы
Исследование честно говорит о текущих ограничениях: вертикально напечатанная зигзагообразная взаимосвязанная структура эффективна, но разрешение ограничено существующим размером сопла (0,6 мм) и совместимостью подачи; кроме того, в статье не освещены основные электрохимические свойства инертного анода (проводимость, коррозионная стойкость), а это как раз ключевой показатель практичности. Будущие направления включают разработку высокоточных сопел, индивидуальную подачу для систем с несколькими материалами и долгосрочную проверку производительности в реальных условиях электролизера.
Справочные статьи: Оуян Д., Фань П., Чжан В., Чен М., Чжан К., Сюн Х., Кан Х., Чжан Л., Чжоу К., Лю Ю, Лю Б. 3D-печать из нескольких материалов высокопрочных металлокерметных инертных анодов для электролиза алюминия посредством проектирования структуры интерфейса. Современные порошковые материалы. 2026;5:100415. DOI: 10.1016/j.apmate.2026.100415