Практика применения
3D-печать медной суспензией: решётки, пористые цилиндры и пять структур TPMS
Пример поставщика сравнивает три семейства сложной геометрии в состоянии сырца. Что уже видно после печати, а что ещё нужно проверить после удаления связующего и спекания?
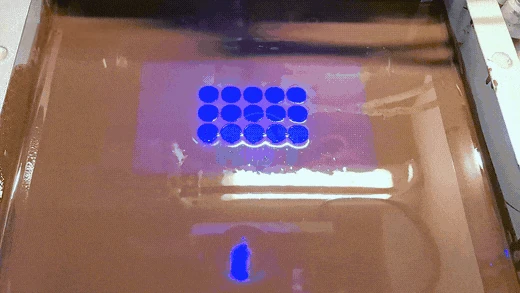
Это демонстрационные образцы поставщика, а не результаты испытаний KUNWU. Все показанные медные образцы — неспечённые сырцы со связующим. Маркировка поставщика удалена локально; восстановленные участки служат иллюстрацией и непригодны для измерений размеров или поверхности. Кадр процесса взят из предоставленной анимации.
1 · Сначала определим состояние материала
В примере собраны решётка из наклонных стержней, пористый цилиндр и пять геометрий трижды периодических минимальных поверхностей (TPMS). Результат относится к формообразованию: в медьсодержащем материале получены тонкие стержни, криволинейные стенки и видимые отверстия. Все образцы остаются сырцами до уплотнения. Коричневая или похожая на медь поверхность не доказывает конечную плотность, проводимость или теплоотдачу.
При фотополимеризации суспензии свет отверждает связующее вокруг порошка и фиксирует форму. Очистка, удаление связующего и проверенный режим спекания — отдельные этапы. Поглощение света медью ограничивает окно экспозиции, тяжёлые частицы могут оседать, а при термообработке требуется контроль окисления. Поэтому стабильность рецептуры и связь слоёв столь же важны, как CAD-модель.
2 · Наклонные стержни на основании
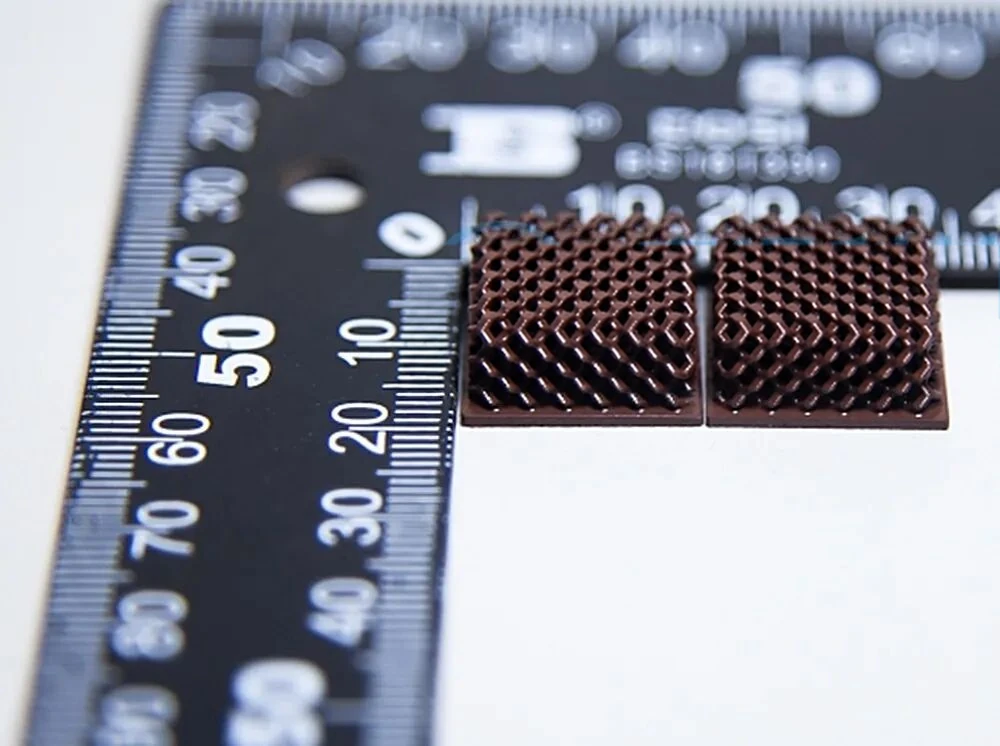
Два направления пересекающихся стержней образуют ромбическую решётку над сплошной пластиной. Практически интересен переход от тонких соединённых элементов к сплошному основанию в одном напечатанном теле. На фотографии есть линейка, но перспектива и отсутствие протокола измерений не позволяют заявлять допуски.
Для тепловой конструкции следующий вопрос — сохранится ли соединение решётки с основанием после очистки и термической усадки. Следует проверить утолщения узлов, неподдержанные пролёты, плоскостность основания и трещины после спекания. Большая площадь поверхности сама по себе не делает радиатор эффективнее: важны контактное сопротивление, поток и перепад давления.
3 · Пористые цилиндры и доступность каналов
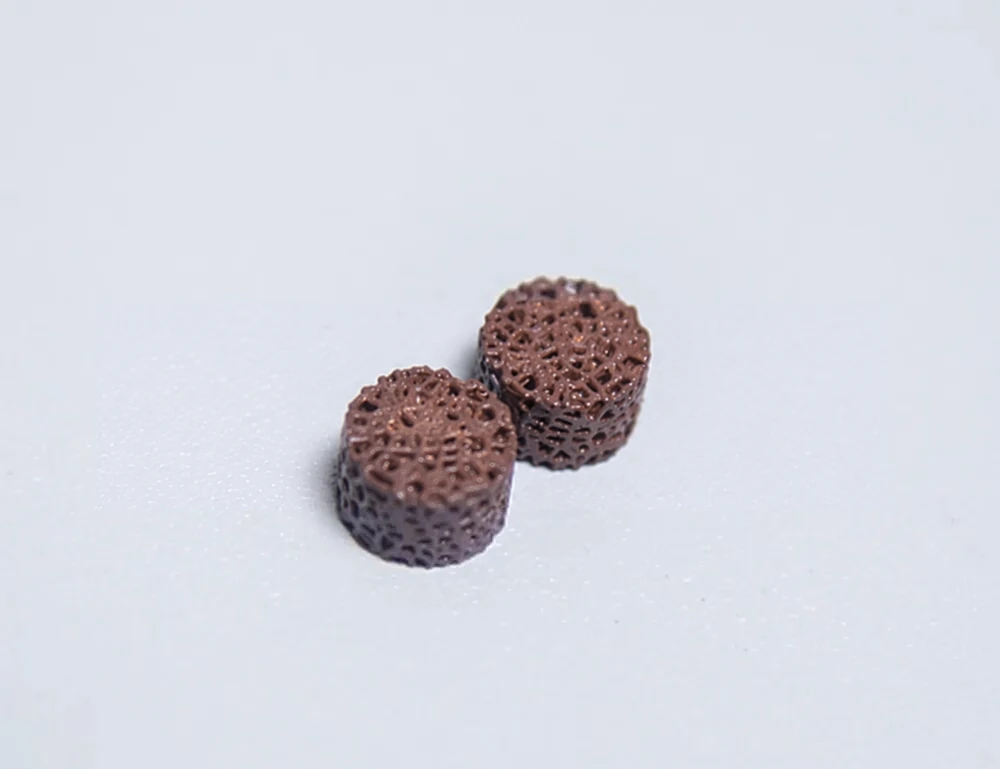
У цилиндрических образцов видны нерегулярные отверстия и на боковой поверхности, и на торцах. Пористая сеть ограничена цилиндрической оболочкой, поэтому внешний контур и внутренняя архитектура проектируются совместно. Однако фотография поверхности не подтверждает, что каждый внутренний проход открыт, очищен и соединён с соседними.
Пути слива и очистки нужно задать до выбора минимального размера пор. В пробной серии проверяют остатки суспензии, закрытые отверстия и хрупкие стенки, а после спекания повторяют контроль каналов. Для недоступных полостей испытание потока можно дополнить разрезом или подходящим объёмным контролем; метод выбирают по требованиям к детали.
4 · Что сравнивают пять примеров TPMS
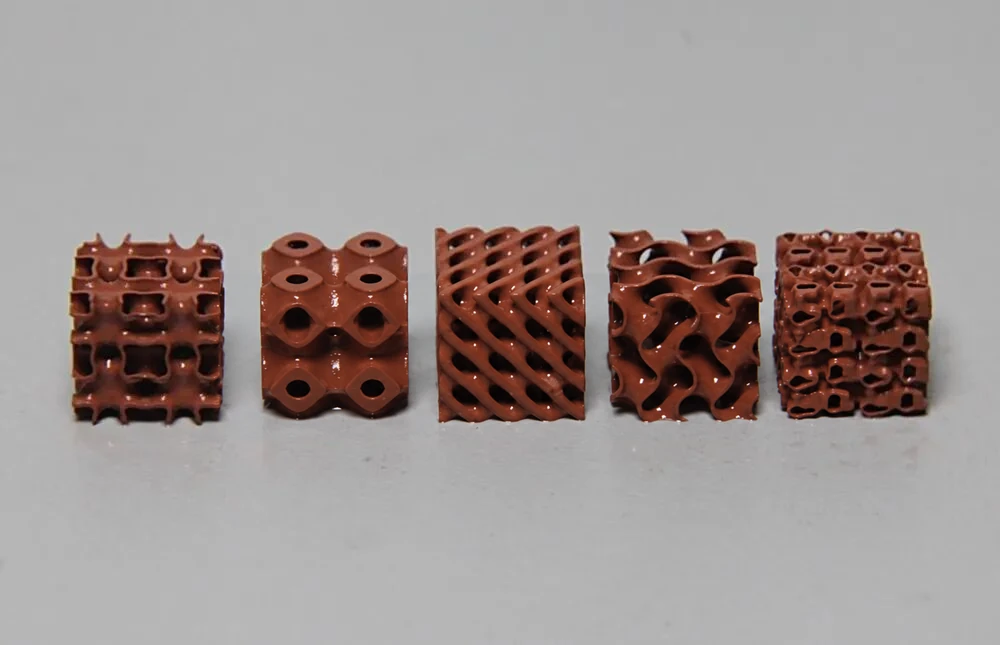
Пять примеров различаются размерами и распределением отверстий, а также направлением криволинейных стенок. В одних заметны крупные округлые окна, в других — более частые небольшие отверстия или выраженно волнистые поверхности. Источник не даёт уравнений поверхностей, размеров ячейки, измерений толщины стенок или названий каждой топологии. Определять известный тип TPMS только по фотографии было бы предположением.
Для корректного сравнения охлаждения нужно зафиксировать внешний объём, состояние материала, режим потока и основу сравнения. Затем измерить потери давления и теплоотдачу вместе с массой и технологичностью. Даже гладкая связная CAD-поверхность требует проверки остаточной суспензии, закрытия каналов и коробления в реальной детали.
5 · От печатаемой формы к проверенной медной детали
В примере не приведены конечная плотность, содержание кислорода, электро- или теплопроводность, герметичность, термоциклы либо испытание работающей холодной плиты. Это отдельные задачи квалификации. Справочные свойства массивной меди нельзя приписывать пористому сырцу со связующим или непроверенной спечённой детали.
Для оценки проекта с KUNWU отправьте CAD-файл или чертёж, конечные габариты, минимальные проходы или стенки, рабочую среду и температуру, допустимые потери давления и количество. Уточните, нужен геометрический демонстратор или функциональная металлическая деталь. Тогда оборудование, суспензию и постобработку можно оценить совместно и согласовать проверку образцов до обещаний по характеристикам.