Обзор исследований
Медная решётка методом фотополимеризации
Короткая заметка о переносе световой печати на наполненную металлическим порошком систему; ключевой риск смещается к удалению связующего и спеканию.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Сложные металлические конструкции, такие как решетки, внутренние полости и тонкие стенки, трудно достичь почти чистой формы с помощью традиционной механической обработки или порошковой металлургии; металлические добавки, такие как селективное лазерное плавление, также предъявляют высокие требования к оборудованию и защитной атмосфере. Светоотверждаемая 3D-печать DLP преобразует металлический порошок в светочувствительную суспензию, обнажает и затвердевает слой за слоем, а затем обезжиривает и спекает. С его помощью можно добиться почти точной формы очень сложных металлических деталей. Однако фотоотверждение металлической суспензии само по себе сопряжено с огромными трудностями и далеко не сравнимо с фотоотверждением оксидной керамики.
В этом случае в качестве примера используется решетчатая структура на основе меди, чтобы продемонстрировать реальный процесс печати DLP-светоотверждения и проанализировать несколько ключевых трудностей. Образец напечатан с помощью ADT Ceram-D-D96.
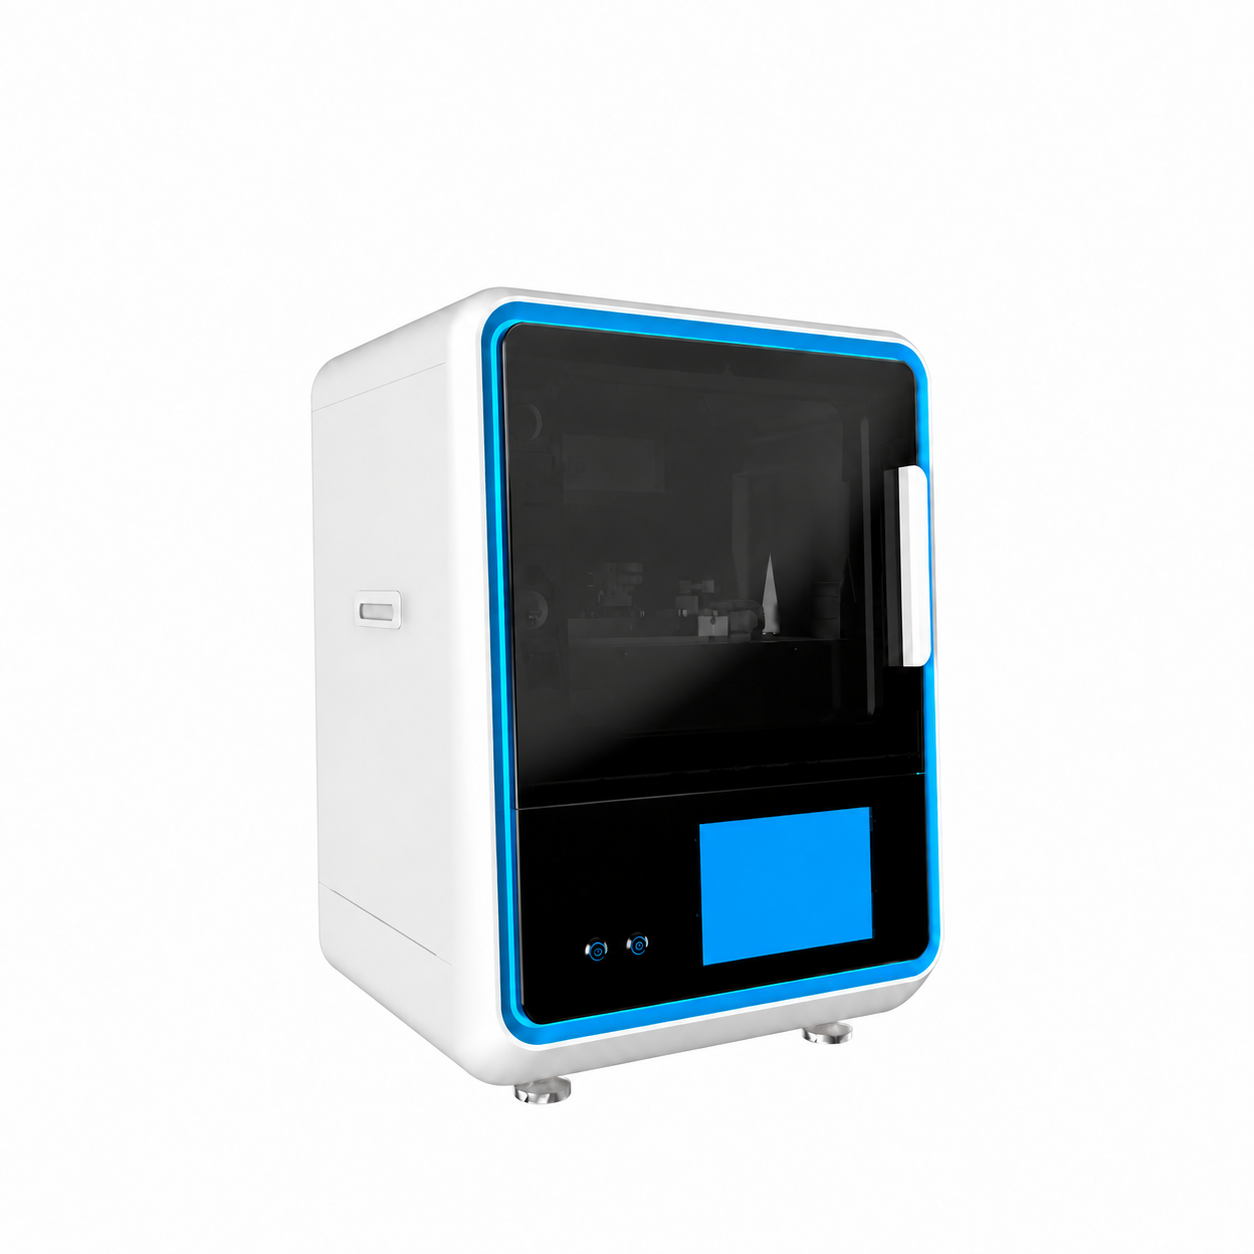
Рисунок 6 · Настольный DLP-принтер ADT Ceram-D-D96.
Архитектура образца
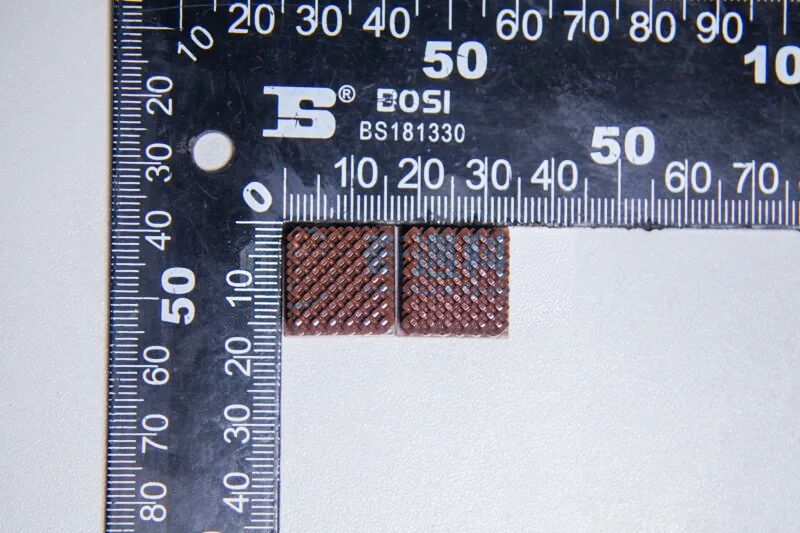
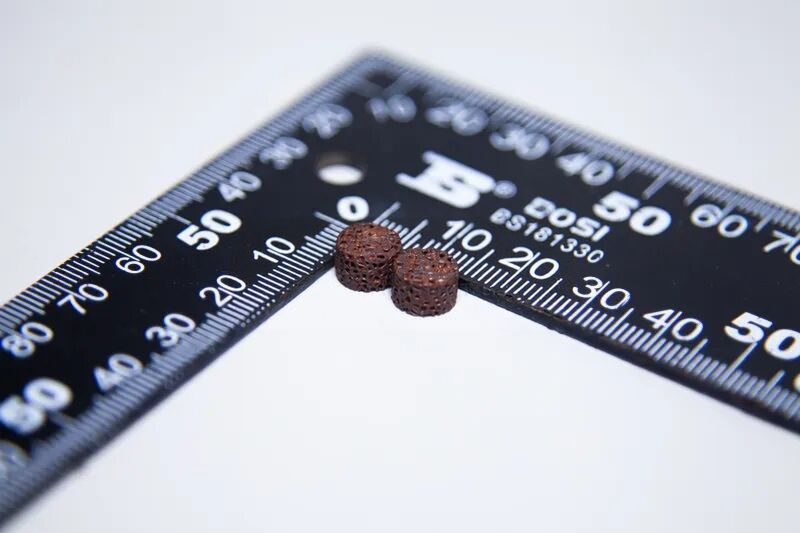
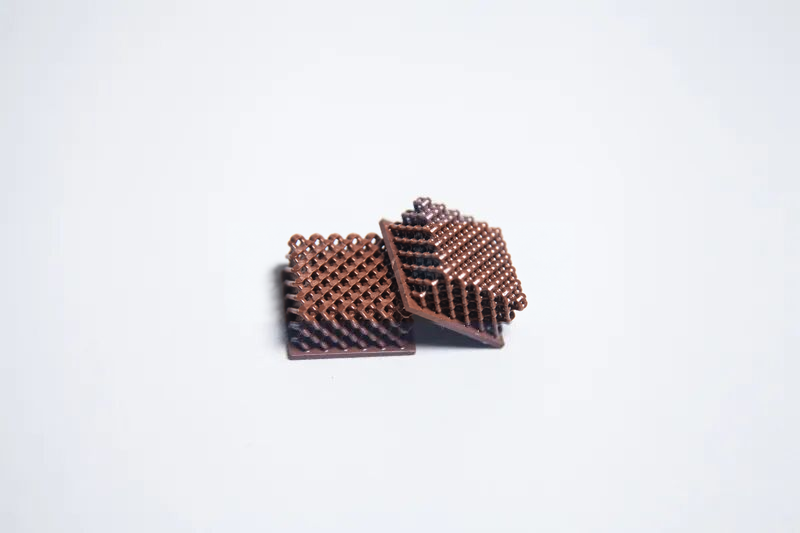
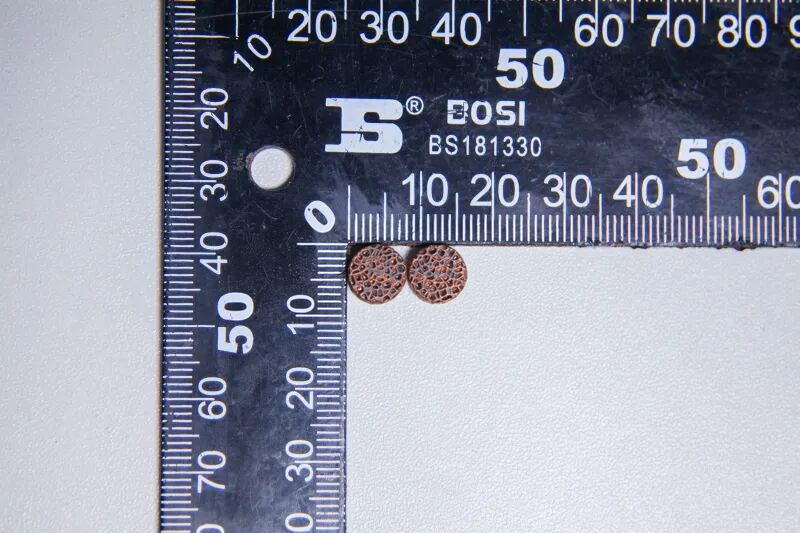
Образцы в этом случае делятся на два типа: блоки кубической решетки и цилиндрические образцы. Кубы многократно располагаются периодическими элементами решетки, образуя общую сеть сквозных отверстий, а поверхность цилиндрического образца имеет текстуру регулярной сетки. Размер единицы, период текстуры и плотность расположения двух типов сэмплов можно контролировать с помощью модели. Топологию можно переписать, изменив модель без повторного открытия формы или проектирования оснастки, что полностью отражает свободу проектирования светоотверждаемой 3D-печати медным порошком на сложных металлических деталях.
Проблемы фотополимеризации с медным порошком
Первой трудностью, связанной с медным порошком, является стабильность суспензии. Плотность меди значительно выше, чем у глинозема, и она быстро оседает в смоле. Чтобы предотвратить оседание, вязкость жидкого раствора должна быть увеличена, но высокая вязкость ухудшает сцепление между материалами дорожного покрытия и слоями. Противоречие между высоким содержанием твердых веществ и низкой вязкостью более остро проявляется в медном порошке, чем в оксидной керамике.
Оптический уровень также представляет собой нивелир. Медный порошок обладает сильным отражением и рассеянием экспозиционного света, что затрудняет глубокое проникновение фотонов в суспензию. Глубина отверждения ограничена, что требует более высокой дозы воздействия, а также сложнее контролировать равномерность отверждения между глубокими слоями и между слоями.
На этапе спекания большая усадка меди и ее склонность к окислению создают последнее препятствие. Усадка медной проволоки очевидна, а тонкие стержни решетки легко разрушаются и деформируются под действием усадочного напряжения; а медь легко окисляется при высоких температурах и ее необходимо спекать в восстановительной (H2/N2) или вакуумной атмосфере. Это требование, очевидно, более строгое, чем требование к оксидной керамике, которая по своей природе устойчива к окислению. Именно эти свойства медного порошка затрудняют печать с помощью светоотверждения по сравнению с обычными керамическими системами.
Образцы до спекания
Напечатанный зеленый корпус очищается растворителем для удаления остатков суспензии с поверхности, а затем хранится в сухом помещении. На изображении видно, что структура образца целая и нет никаких дефектов печати, таких как трещины или разделение слоев.