Практика печати
Криволинейная сквозная пористая структура ZrO₂
Образец сочетает криволинейную оболочку и проницаемую решётку, проверяя удаление суспензии и сохранение открытых каналов.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Цирконий (ZrO₂) сочетает в себе высокую прочность, высокую ударную вязкость и износостойкость и является центром исследований в области конструкционной и функциональной керамики. Однако использовать традиционные процессы формования для трехмерных изогнутых пористых структур практически невозможно - затирка не позволяет точно контролировать направление каналов, обработанные тонкие стенки склонны к растрескиванию, а внутренние сквозные каналы невозможно обработать. Керамическая 3D-печать DLP формируется путем послойного отверждения светом, а это именно то, что нужно для преодоления таких сложных структур.
В данном случае основное внимание уделяется типу образца диоксида циркония, который чрезвычайно сложно напечатать: трехмерная изогнутая поверхность, соединенная пористой структурой.
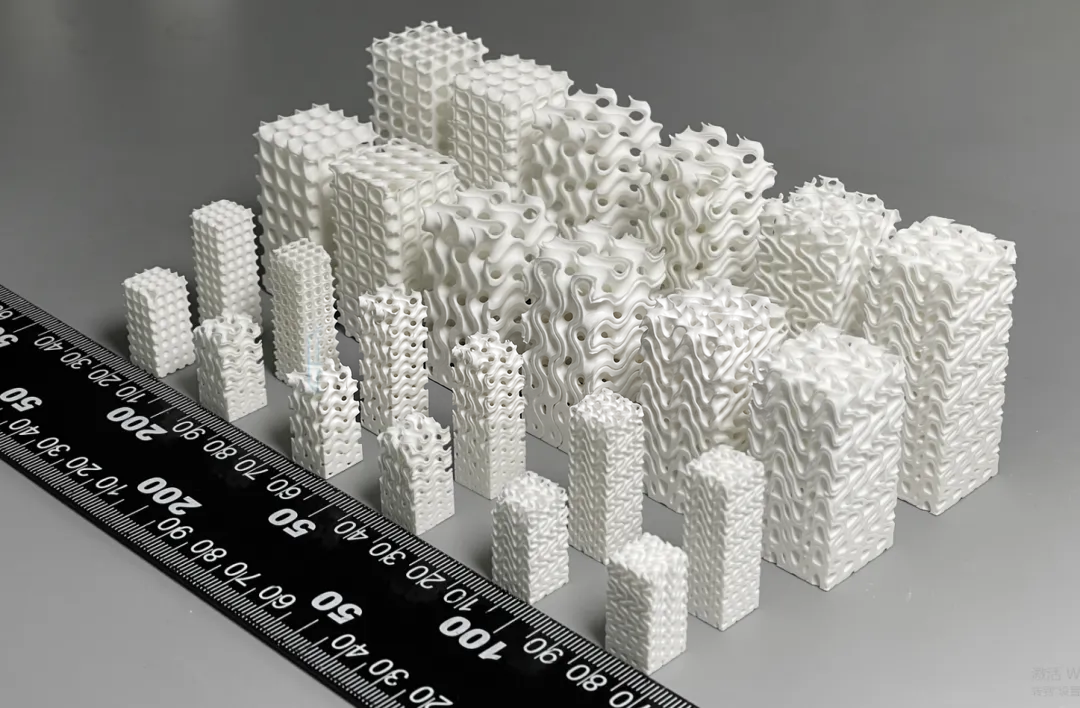
Пористые образцы диоксида циркония
На рисунке показан набор образцов пористого куба диоксида циркония с различными градиентами размеров. Поверхность каждого корпуса устройства имеет непрерывную криволинейную топологию со всеми соединенными через нее отверстиями. В одной партии одновременно печатаются несколько спецификаций в диапазоне от миллиметра до сантиметра.
Сложность печати этих конструкций высока в процессе керамики DLP по ряду причин:
Распределение и очистка навозной жижи. Трехмерная изогнутая поверхность будет образовывать большое количество изолированных микроучастков на каждом слое ломтиков, что требует, чтобы суспензия равномерно покрывала топологию отвержденной поверхности отвержденного слоя каждый раз, когда его укладывают. Если суспензия имеет высокую вязкость и недостаточную текучесть, суспензия в криволинейных канавках и изолированных участках будет растекаться неравномерно, что приведет к дефектам нехватки материала. После завершения печати неотвержденную остаточную суспензию необходимо тщательно очистить от сотен связанных между собой пор — чем мельче поры и чем длиннее путь, тем сложнее ее очистить, а остаточная суспензия приведет к закупорке отверстий или нагару при последующем обезжиривании.
Контроль отверждения тонких стенок. Толщина стенок изогнутой поверхности чрезвычайно мала. Если глубина проникновения УФ-излучения немного больше, это приведет к чрезмерному отверждению, затвердеванию участков, которые не следует отверждать, и закупорке пор. Если энергия облучения недостаточна, сила межслоевого соединения будет недостаточной, и тонкая стенка разрушится при обезжиривании или спекании. Требуется точный баланс параметров воздействия.
Риск растрескивания обезжиренного слоя высок. Тонкостенная изогнутая поверхность означает, что газы, образующиеся при разложении органического вещества, имеют длинные каналы выхода и высокое внутреннее давление. Чем тоньше и изогнутее стенка, тем выше концентрация локальных напряжений. Если кривая обезжиривания нагревается слишком быстро, она сначала треснет в точке поворота криволинейной поверхности – причем такого рода трещины не будут видны невооруженным глазом на этапе печати, а обнажятся после спекания.
Неравномерная усадка при спекании. Большие и малые спецификации сосуществуют в одной партии. Крупногабаритные и мелкогабаритные детали имеют разную скорость теплоотдачи и разный ритм усадки. При спекании в одной и той же печи большие детали могут легко сжаться на месте, а мелкие детали могут быть переобожжены, или мелкие детали могут стать плотными, а большие детали - недообожженными.
Судя по фактическому эффекту образца:
Во-первых, структурная непрерывность хорошая – переход между изогнутыми тонкими стенками плавный, нет явных признаков разрушения или расслоения, что указывает на то, что растекание жидкого раствора и межслойное соединение хорошо контролируются. Во-вторых, все поровые каналы связаны между собой – на поверхности корпуса каждого агрегата видны регулярные сквозные отверстия, а между отверстиями образуется открытая сетка, а это значит, что процесс очистки проходит эффективно и нет засорения после обезжиривания. В-третьих, это сосуществование нескольких размеров: структурная целостность сохраняется от самых маленьких до самых больших спецификаций, что указывает на то, что окно процесса хорошо адаптируется к различным масштабам.
После того, как диоксид циркония превращается в эту связанную пористую структуру, сохраняя при этом внутреннюю износостойкость и химическую стабильность материала, он обеспечивает высокую удельную площадь поверхности и контролируемые характеристики механического отклика. Этот тип структуры имеет исследовательскую ценность в области катализа, фильтрации, биологических каркасов и т. д. Преимущество 3D-печати керамики DLP заключается в том, что исследователи могут быстро повторять различные пористость, размер пор и топологические конфигурации, а также использовать одно и то же оборудование для проверки различных проектных предположений, чего трудно достичь с помощью традиционных процессов.
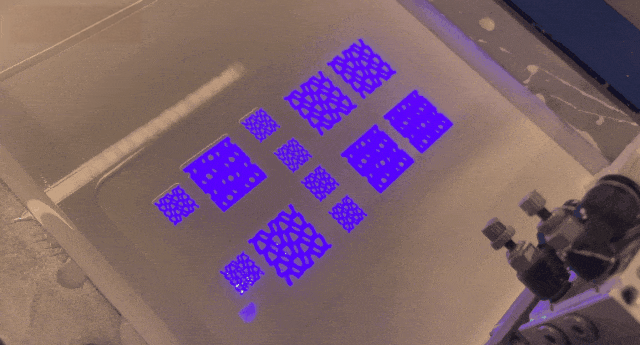
Образец был напечатан на керамическом 3D-принтере KUNWU. Оборудование имеет встроенный пакет параметров процесса обработки материалов, который может напрямую вызывать параметры печати из диоксида циркония без отладки с нуля.
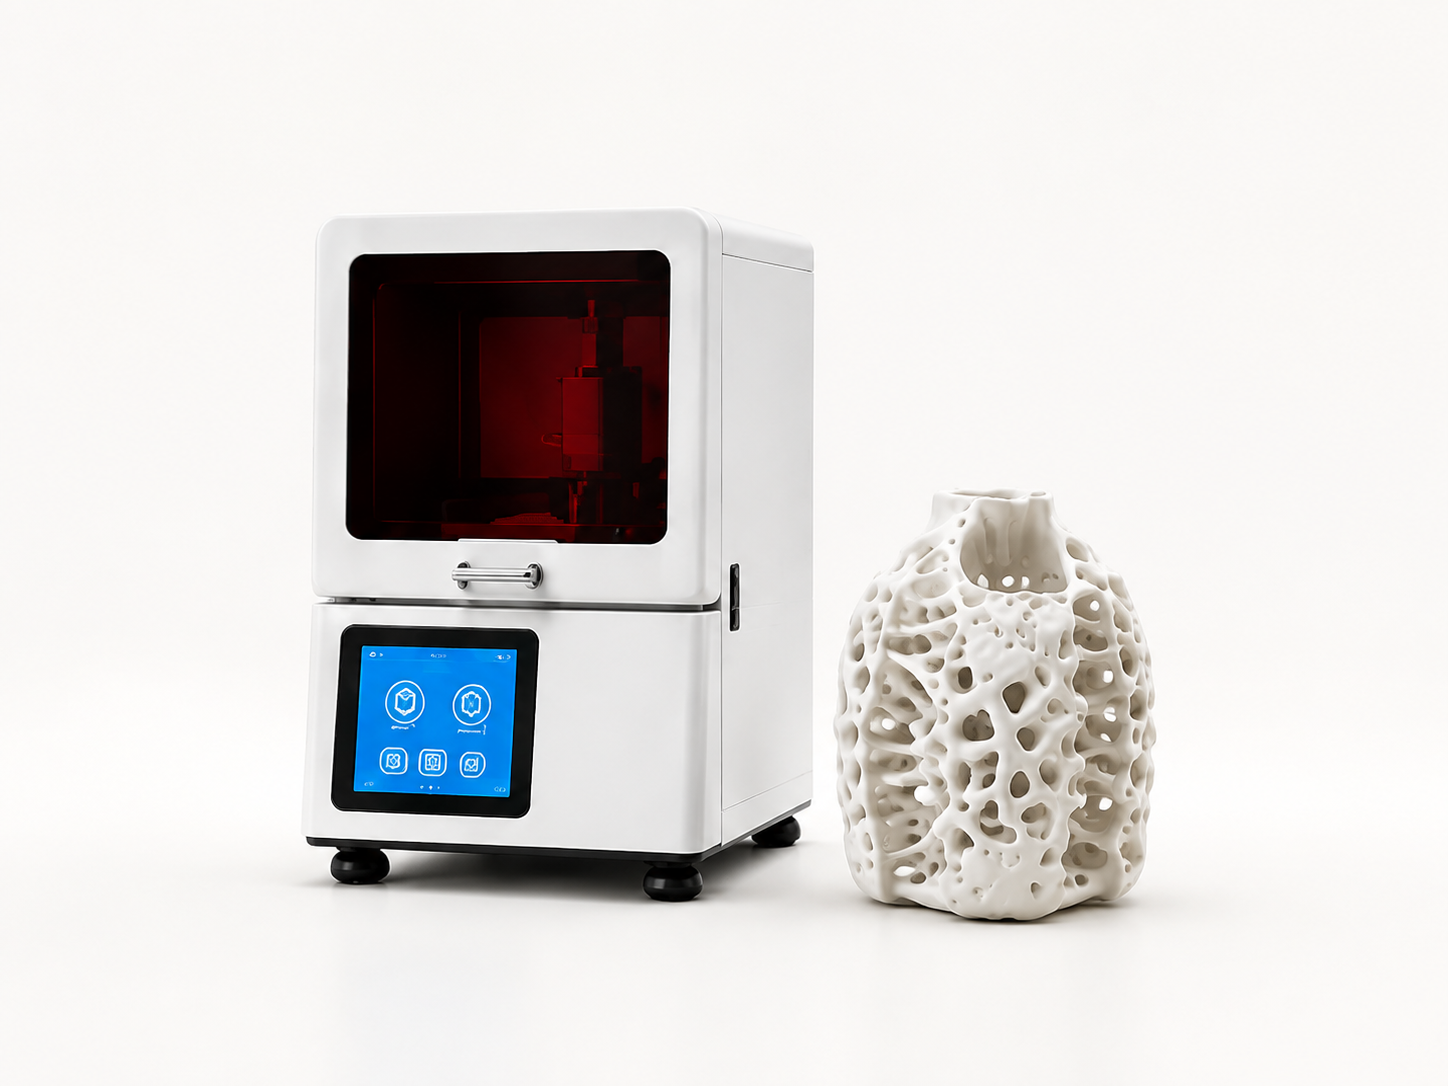
Серия керамических 3D-принтеров KUNWU