Процесс
DIW: материал, реология и свойства
Обзор связывает приготовление пасты, экструзию, устойчивость нити, сушку и термообработку в единую карту процесса прямой записи.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Прямое письмо чернилами (DIW), как технология аддитивного производства с низкой стоимостью, высокой гибкостью и широкой адаптируемостью к материалам, в последние годы продемонстрировала большой потенциал применения в области керамики, полимеров, композитных материалов, биомедицинских материалов и других областях. По сравнению с другими технологиями 3D-печати керамики, DIW имеет уникальные преимущества: она может использовать керамические суспензии с высоким содержанием твердых частиц, требует очень небольшого количества связующего, может готовить спеченные изделия высокой плотности, подходит для мелких порошков <10 мкм, имеет низкие затраты на оборудование и имеет широкий технологический диапазон.
В 22-страничном обзоре, опубликованном командой Индийского технологического института в журнале «Прогресс в области инженерных наук», систематически рассматриваются система материалов, реологические критерии проектирования, контроль параметров печати, характеристики механических характеристик и направления будущего развития технологии DIW, а также создана полная база знаний о составе материала, реологических свойствах, характеристиках печати и механических характеристиках, обеспечивающих систематическое руководство по разработке материалов и оптимизации процессов технологии DIW.
DIW: назначение и преимущества
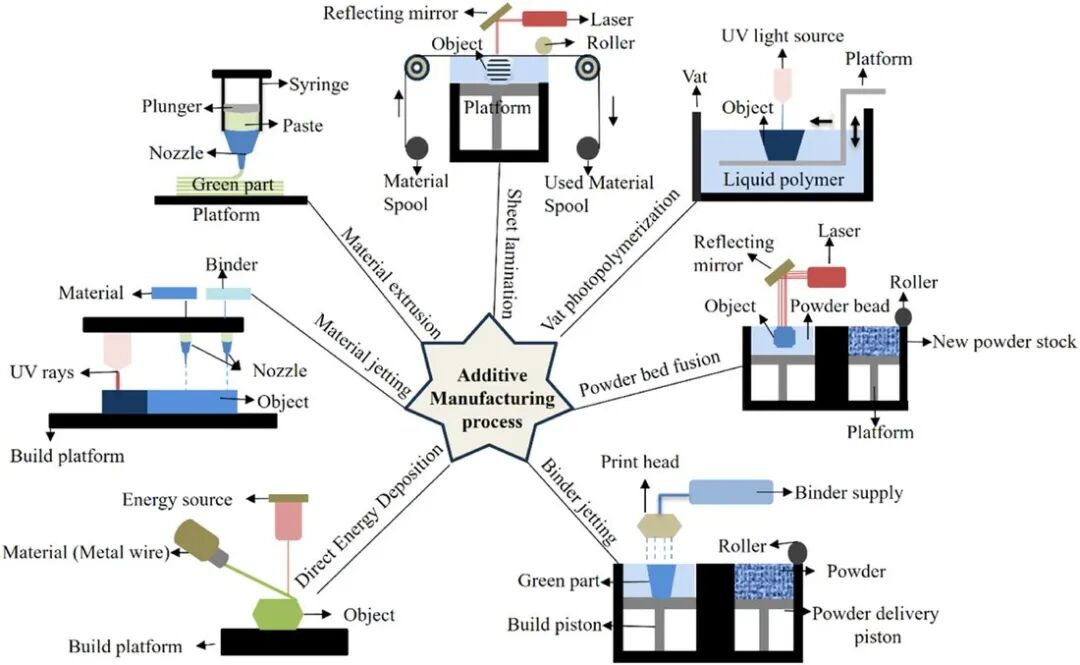
Преимущества перед другими методами печати керамики
Струйная обработка связующего (BJ) и плавление в порошковом слое (PBF) затрудняют обработку мелких порошков <10 мкм, что приводит к шероховатой поверхности, высокой пористости и низкой плотности спекания. Светоотверждение (VPP) требует, чтобы керамический порошок был прозрачным для источника света, что серьезно ограничивает выбор материала. DIW использует керамическую суспензию с высоким содержанием твердых частиц и низким содержанием связующего, что позволяет изготавливать спеченные изделия высокой плотности без особых требований к размеру частиц порошка и оптическим свойствам.
Особенности процесса DIW
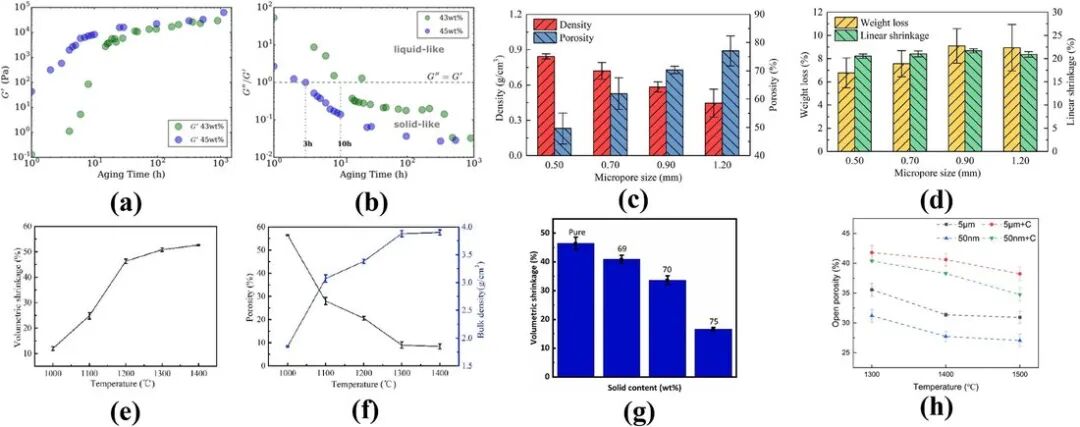
DIW выдавливает высоковязкую суспензию через сопло и накапливает ее слой за слоем. В сопле суспензия разжижается сдвигом (вязкость снижается для облегчения экструзии). После осаждения вязкость восстанавливается, а предел текучести сохраняет форму. Эта тройная характеристика: разжижение при сдвиге, текучесть и структурное восстановление под напряжением является основой конструкции суспензии DIW.
Области применения
DIW широко используется в биомедицине (костные каркасы, тканевая инженерия), оптических устройствах, электронной изоляции, очистке сточных вод, огнеупорных материалах и других областях. Недавние исследования расширились до устройств сбора пьезоэлектрической энергии и электрохимических устройств хранения энергии. Благодаря точному контролю пористой структуры и загрузки активного материала были достигнуты отличные характеристики, такие как выходное напряжение 33,2 В и содержание бета-фазы 86,15%.
Материалы в пасте DIW
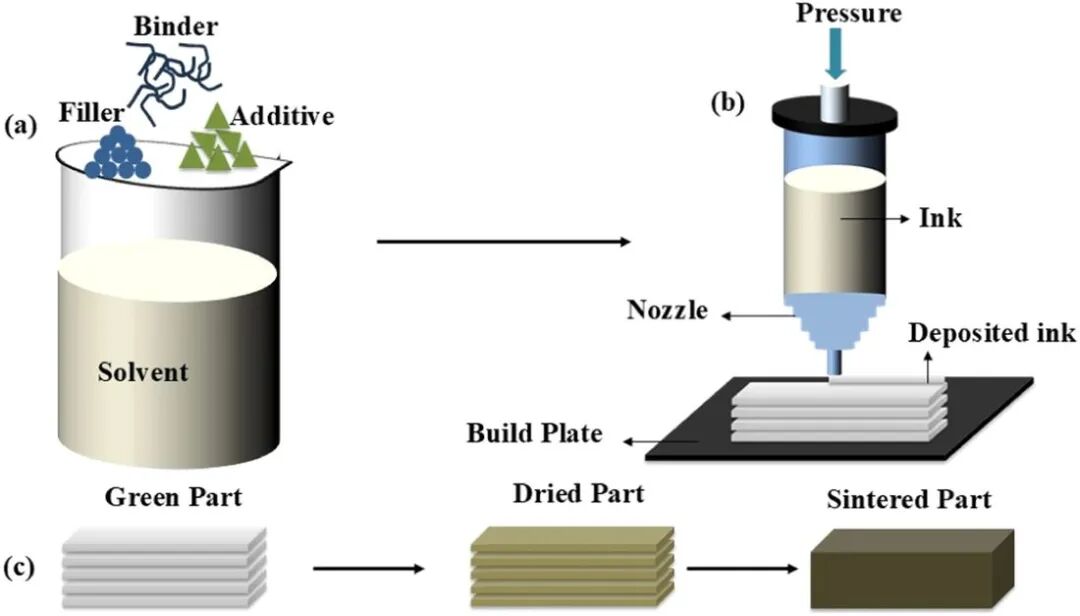
Наполнители
Наполнители представляют собой сыпучий материал конечного продукта и включают в себя:
- Керамические наполнители: Al₂O₃, ZrO₂, SiC и гидроксиапатит; типичный размер частиц 0,1–10 μm.
- Металлические порошки: железо, сталь, медь и титан для металлокерамических композитов.
- Углеродные наполнители: графен, нанотрубки и технический углерод для проводящих композитов.
- Биополимеры: желатин, альгинат натрия и хитозан для биокаркасов.
Размер частиц, морфология и удельная поверхность наполнителя напрямую влияют на реологию и поведение суспензии при спекании. Сферические частицы обладают хорошей текучестью и высокой плотностью упаковки, однако чешуйчатые и волокнистые наполнители могут придавать композиционным материалам анизотропные свойства.
Связующие
Связующие вещества обеспечивают пластичность и способность раствора сохранять форму и включают в себя:
- Водорастворимые связующие: метилцеллюлоза, гидроксипропилметилцеллюлоза (HPMC) и поливиниловый спирт (PVA).
- Связующие для органических растворителей: поливинилбутираль (PVB) и этилцеллюлоза.
- Фотоотверждаемые связующие: акрилаты и эпоксидные составы УФ-отверждения.
Содержание связующего обычно составляет 2-10% от массы твердого вещества. Если он слишком высок, обезжиривание будет затруднено и произойдет остаточное загрязнение углеродом. Если оно слишком низкое, прочность будет недостаточной и сохранение формы будет плохим.
Добавки
Добавки контролируют дисперсию, стабильность и характеристики затвердевания жидкого раствора:
- Диспергаторы уменьшают агломерацию и повышают допустимое содержание твёрдой фазы: полиакрилат аммония (PAA-NH₄), Darvan 811.
- Реологические модификаторы регулируют вязкость и напряжение текучести: термочувствительный Pluronic F-127 и карбомер.
- Отверждающие добавки запускают световое или тепловое отверждение; Irgacure 819 — пример фотоинициатора.
Растворители
Растворители регулируют вязкость и летучесть раствора:
- Вода недорога и экологически предпочтительна, но усадка при сушке и трещины могут быть значительными.
- Этанол быстро испаряется и сокращает сушку, облегчая быстрое затвердевание.
- Толуол хорошо растворяет подходящие органические полимеры, но требует мер безопасности.
Правила реологического проектирования паст DIW
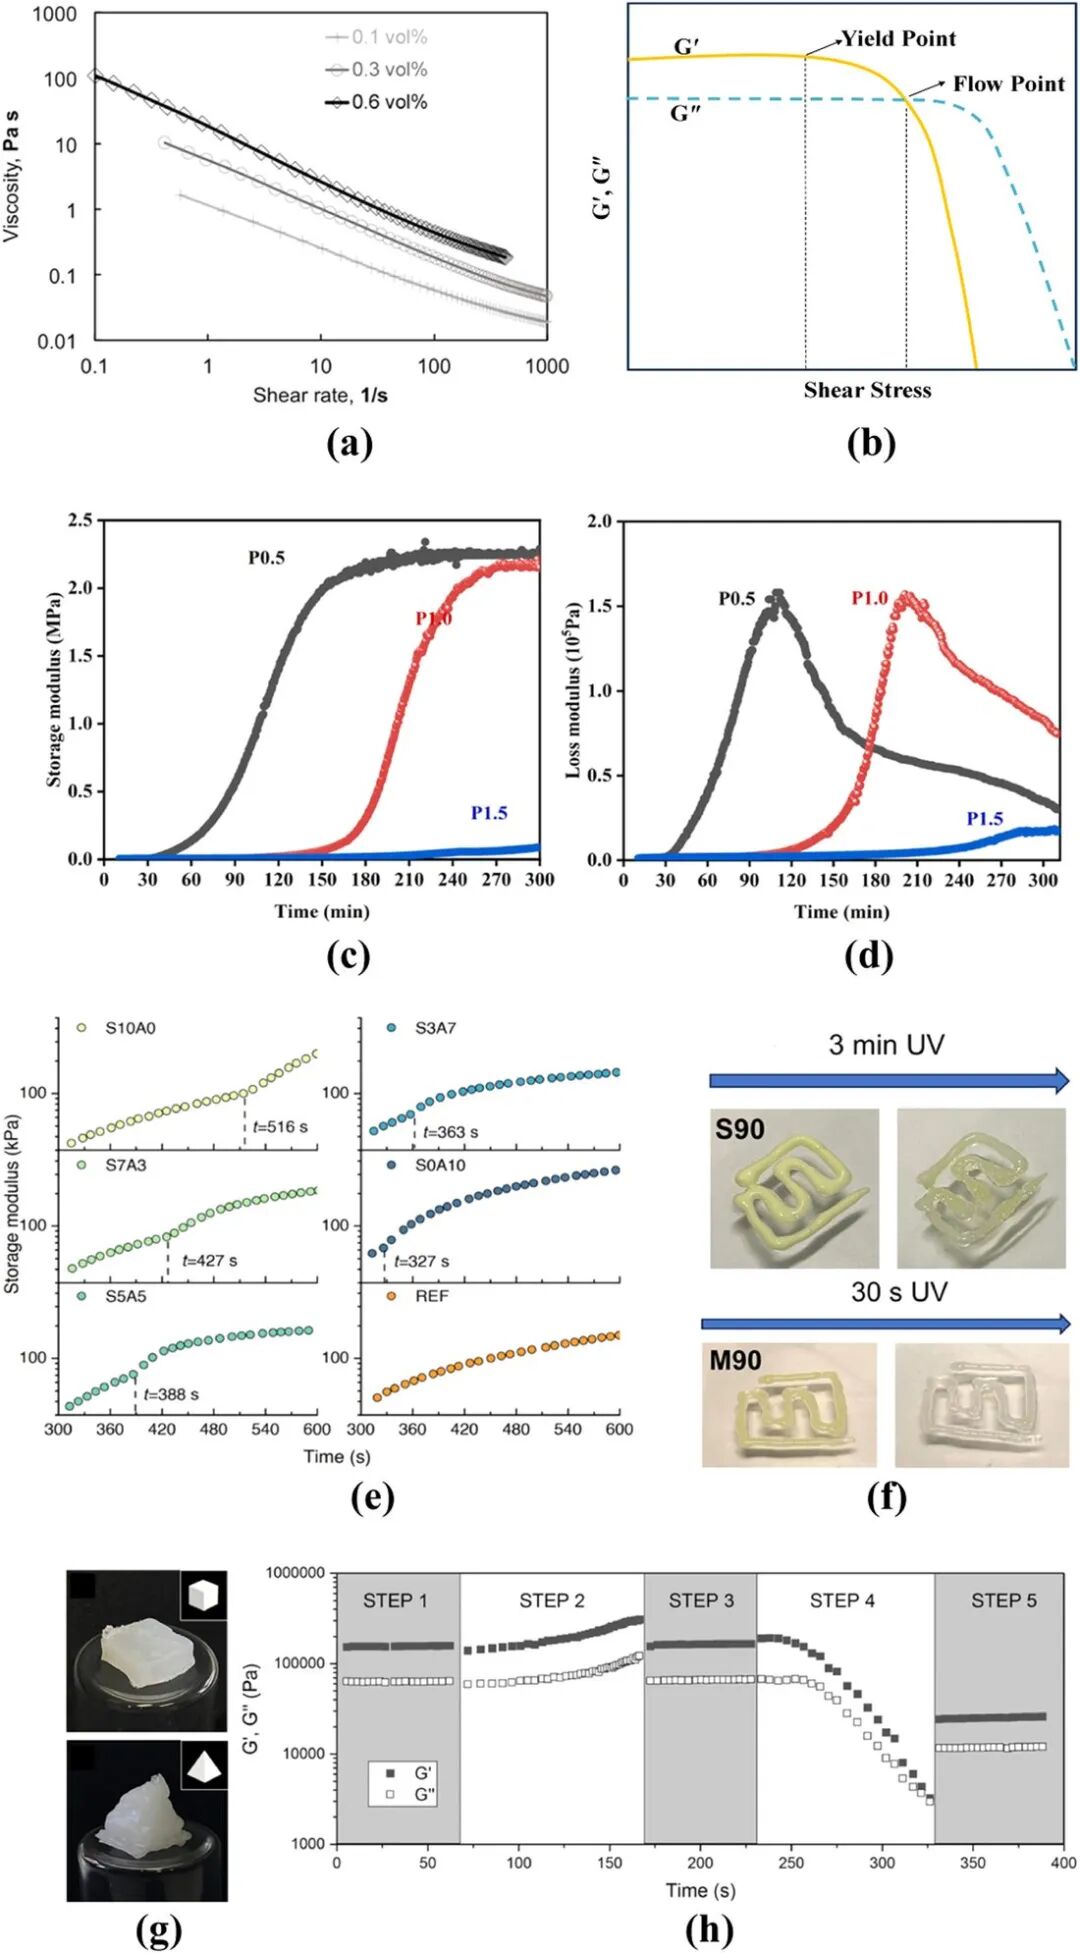
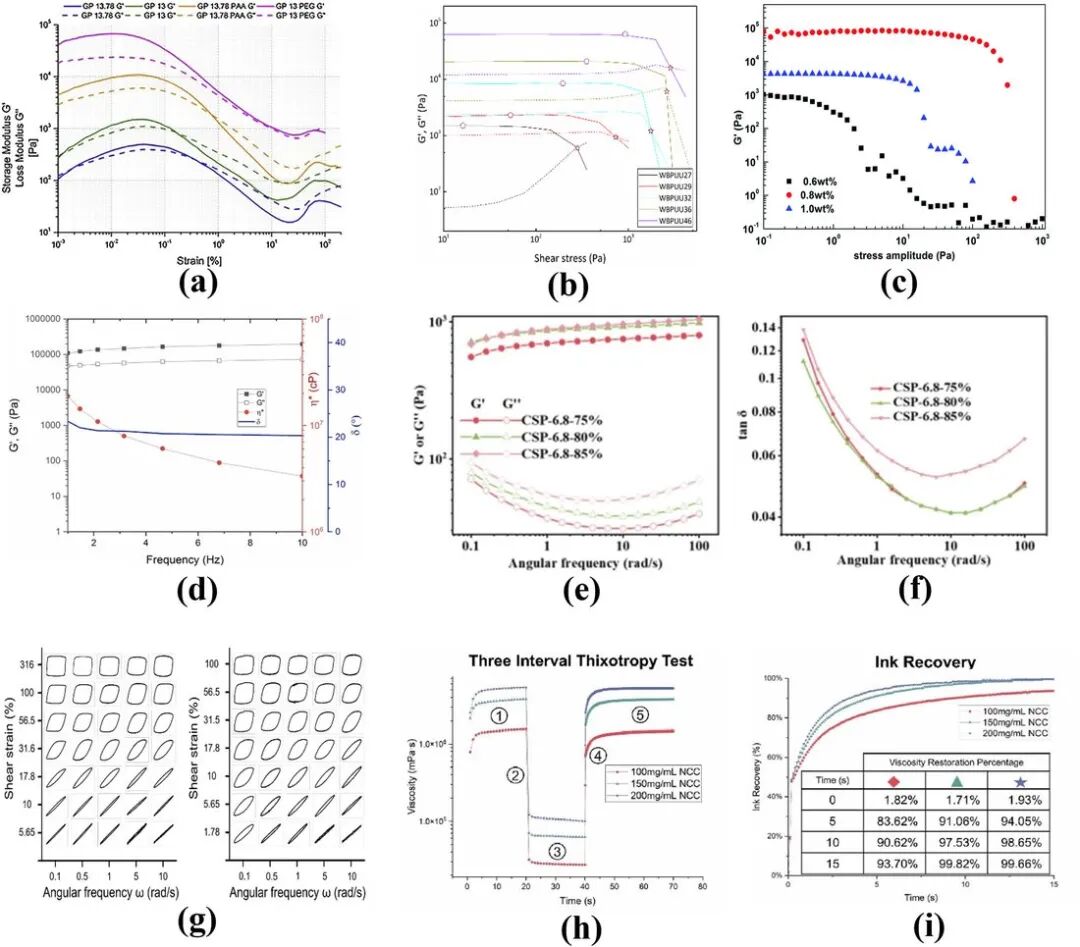
Разжижение при сдвиге
Идеальная суспензия имеет низкую вязкость (<10 Па·с) при высоких скоростях сдвига, что облегчает экструзию через тонкое сопло; высокая вязкость (>100 Па·с) при низких скоростях сдвига для сохранения стабильности формы после осаждения. Такое поведение при сдвиговом утонении можно описать моделью Гершеля-Балкли или степенной моделью:
τ = τ₀ + K·γ̇ⁿ (модель Гершеля-Балкли)
Он состоит из уменьшения напряжения, нулевого выхода напряжения, K - коэффициент плотности, гамма - скорость разреза и n - индекс потока (n<1 - истончение разреза). Исследования показывают, что индекс потока, как правило, хорошо печатается в диапазоне 0,3-0,7.
Напряжение текучести
Предел текучести является ключевым параметром, позволяющим навозной жиже сохранять свою форму. Если оно слишком низкое, поток рухнет после осаждения; если он слишком высок, экструзия будет затруднена и сопло легко заблокируется. Исследования показывают, что предел текучести обычно составляет 50–500 Па, в зависимости от сложности и размера печатной структуры.
Тиксотропия и скорость восстановления структуры
Скорость восстановления вязкости суспензии после сдвига определяет способность межслоевого сцепления. Если восстановление будет слишком медленным, нижний слой не сможет поддерживать верхний слой, и конструкция рухнет; если восстановление будет слишком быстрым, связь между слоями будет слабой и ее будет легко расслаивать. Точка пересечения G'/G'' в тесте на колебание оценивает тиксотропию.
Содержание твёрдой фазы
Высокое содержание твердых веществ (>50 об.%) благоприятствует спеканию и уплотнению, но вязкость увеличивается и экструзия затрудняется. Путем оптимизации градации частиц (бимодальное распределение), добавления диспергатора и регулирования соотношения растворителей можно поддерживать вязкость, пригодную для печати, при высоком содержании твердых веществ.
Затвердевание и постобработка
Затвердевание при испарении растворителя
После осаждения растворитель быстро испаряется, вязкость суспензии резко возрастает, и суспензия затвердевает. Подходит для суспензий на водной и этаноловой основе. Недостатком является то, что он сильно сжимается при высыхании и склонен к растрескиванию, поэтому необходимо контролировать влажность и температуру окружающей среды.
Фотоотверждение
В суспензию добавляют фотоинициатор и светочувствительную смолу, а после осаждения отверждают УФ-облучением. Преимуществами являются быстрая скорость отверждения и хорошее сохранение формы, а недостатками — сложная формула жидкого раствора и высокая стоимость.
Термоотверждение
Добавьте в суспензию термочувствительный полимер (например, Pluronic F-127), который становится жидким при низких температурах и переходит в состояние геля при повышенных температурах. Подходит для случаев, требующих быстрого отверждения.
Затвердевание в коагуляционной ванне
Пульпу выдавливают в коагуляционную ванну, содержащую высоковалентные катионы (Ca²⁺, Ba²⁺), ионно сшивают и отверждают. Подходит для отрицательно заряженных систем, таких как альгинат натрия и оксид графена. Преимуществом является равномерное затвердевание и небольшая усадка.
Постобработка
Печать сырого тела требует трех этапов постобработки: сушка → обезжиривание → спекание. Скорость высыхания необходимо контролировать, чтобы предотвратить растрескивание; обезжириватель необходимо медленно нагревать (<3°С/мин), чтобы избежать трещин, вызванных быстрым пиролизом полимера; параметры спекания оптимизируются в соответствии с системой материалов.
Факторы механических свойств
Влияние параметров печати
Толщина слоя. Уменьшение толщины слоя может улучшить разрешение и качество поверхности, но время печати увеличится, а связь между слоями может стать слабее. Толщина слоя обычно составляет 50-80% диаметра сопла.
Скорость печати: если скорость слишком высокая, экструзия будет недостаточной, и структура будет прерывистой; если скорость слишком низкая, жижа будет скапливаться и деформироваться. Оптимальная скорость должна соответствовать скорости экструзии.
Давление экструзии: если давление слишком низкое, экструзия будет недостаточной, и проволока сломается; если давление слишком высокое, суспензия разбрызгивается, и размер выйдет из-под контроля. Давление воздуха обычно составляет 0,5-3 бар.
Диаметр сопла: небольшой диаметр означает высокое разрешение, но его легко засорить; большой диаметр означает быструю печать, но низкое разрешение. Обычно используемые диаметры составляют 0,2-1,0 мм.
Влияние постобработки
Высыхание: Быстрое высыхание создает капиллярное напряжение, приводящее к растрескиванию. Контроль градиента влажности и медленная сушка могут уменьшить количество дефектов.
Обезжиривание: при пиролизе связующего образуется газ. Если скорость слишком высокая, внутреннее давление будет накапливаться и треснуть. Можно улучшить поэтапный нагрев и защиту инертной атмосферы.
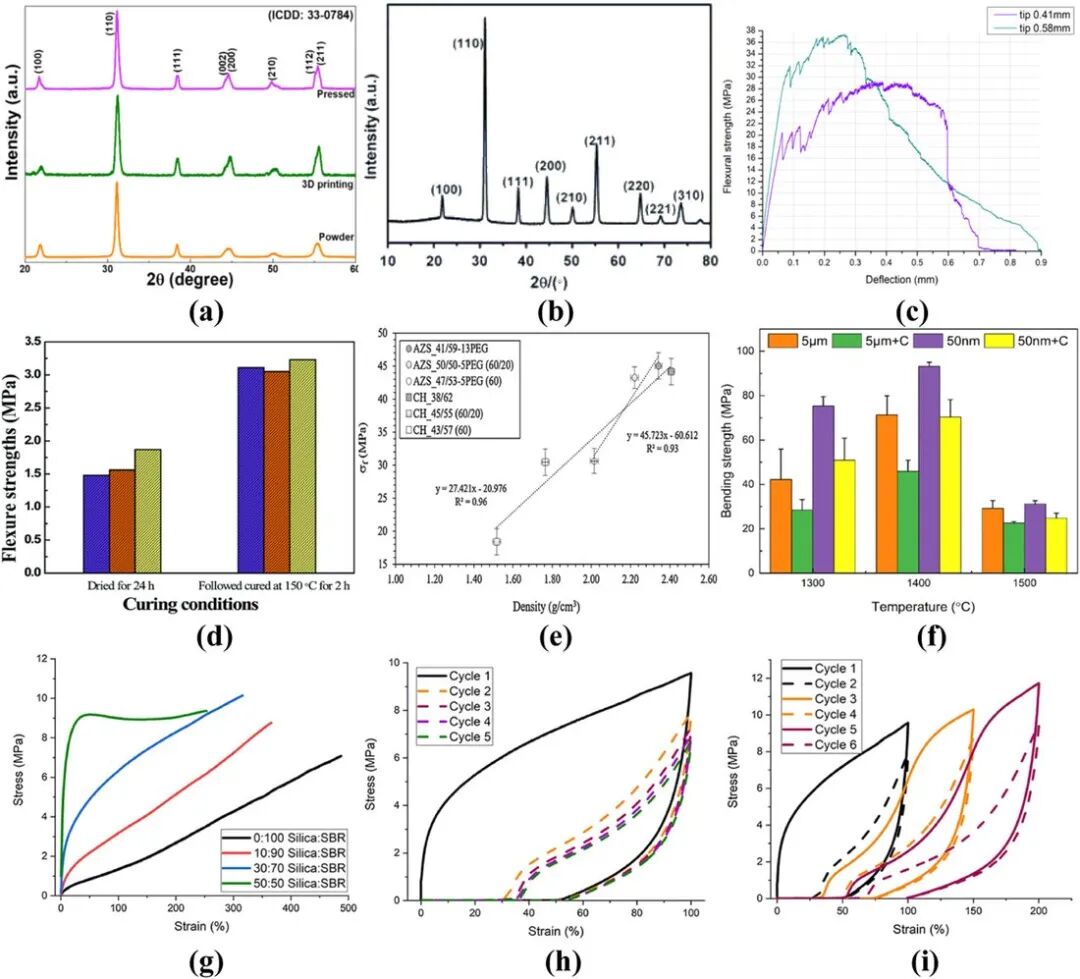
Спекание: Температура спекания, время выдержки и скорость нагрева определяют плотность и размер зерна. При высокой температуре и длительном спекании плотность высокая, но зерна укрупняются.
Влияние микроструктуры
Пористость: уменьшение пористости увеличивает прочность, но может привести к ухудшению функциональности (например, проницаемости, биосовместимости). Плотность >95% позволяет достичь механических свойств, близких к свойствам сыпучих материалов.
Межслойное соединение. Межслойный интерфейс является слабым звеном. Межслойное соединение можно улучшить за счет оптимизации тиксотропии, температуры печати и высоты сопла.
Ориентация частиц: хлопья и волокнистые наполнители ориентируются в процессе экструзии, что приводит к механической анизотропии. Прочность перпендикулярно направлению печати обычно на 20-40% ниже, чем параллельному направлению.
Пасты без связующего
Традиционная клейкая суспензия подвергается длительным периодам диффамации и остаточному углеродному загрязнению. В последние годы была разработана неадгезивная суспензионная система для достижения печатаемости за счет взаимодействия частиц с частицами и регулирования растворителей:
- Самосборка наночастиц: частицы с высокой удельной поверхностью образуют гель за счёт ван-дер-ваальсовых и электростатических взаимодействий без полимерного связующего.
- Регулирование растворителя: полярность и pH управляют притяжением и отталкиванием частиц, создавая предел текучести и разжижение при сдвиге.
- Преимущества систем без связующего: отсутствие удаления полимера, высокая чистота и упрощённый процесс.
- Проблемы: ограниченная стабильность пасты, узкое реологическое окно и чувствительность к свойствам частиц.
Многоматериальная печать и функциональные градиенты
Возможность переключения нескольких сопел DIW дает ей уникальные преимущества в области печати несколькими материалами:
Функционально-градиентные материалы
Путем изменения состава материала слой за слоем достигается распределение градиента производительности. Например, металлокерамические градиентные материалы имеют высокую прочность и высокую термостойкость на одном конце, высокую тепло- и электропроводность на другом конце и переходный слой посередине для снятия термического напряжения.
Гетерогенные интегральные структуры
Интегрируйте различные функциональные материалы в один и тот же компонент, например, структурный слой + функциональный слой (проводящий, магнитный, биоактивный), жесткий слой + мягкий слой (бионический композитный материал).
Основные проблемы
Реологические свойства суспензий разных материалов должны совпадать, в противном случае межфазное соединение будет плохим, а деформация будет нестабильной. Также необходимо учитывать такие проблемы, как реакции на границе раздела и термическое несоответствие.
Текущие задачи и перспективы
Современные проблемы
Разработка суспензии: Реологическое окно новой материальной системы часто неизвестно и требует обширной оптимизации методом проб и ошибок. Отсутствуют универсальные рекомендации по проектированию навозных жижи.
Точность печати: Ограниченная диаметром сопла и реологическими характеристиками суспензии, трудно получить тонкие структуры размером менее 100 мкм.
Эффект масштаба: характеристики небольших образцов в лаборатории превосходны, но проблемы деформации и растрескивания становятся заметными при увеличении до крупногабаритных компонентов.
Контроль качества: Недостаточные методы обнаружения и контроля дефектов (поры, трещины, расслоения) в процессе печати.
Стандартизация: отсутствуют унифицированные методы определения характеристик суспензий, стандарты параметров печати и спецификации испытаний производительности.
Дальнейшее развитие
Метод генома материала: создание базы данных о составе материалов, реологических свойствах и характеристиках печати для быстрого анализа и оптимизации рецептур суспензий.
Помощь в машинном обучении: используйте машинное обучение для прогнозирования реологического поведения суспензии, оптимизации параметров печати, а также мониторинга и регулирования качества печати в режиме реального времени.
Печать на нескольких материалах: Разработайте совместимые суспензионные системы с большим количеством комбинаций материалов для получения сложных функционально классифицированных материалов и гетерогенных интегрированных структур.
Мониторинг на месте и управление с обратной связью: Интегрируйте реологические датчики, визуальный мониторинг и системы принудительной обратной связи для обеспечения мониторинга в реальном времени и адаптивного управления процессом печати.
Производство крупногабаритных компонентов: разработка крупногабаритного печатного оборудования, оптимизация системы сушки и обезжиривания, спекания и решение проблемы растрескивания под напряжением, вызванной увеличением масштаба.
Промышленное применение: от лаборатории до крупномасштабного производства: создайте систему контроля качества, сократите затраты и повысьте надежность.
Последствия для исследований и разработок DIW:
Во-первых, реологические свойства являются основой конструкции суспензии DIW. Утончение при сдвиге, предел текучести и тиксотропия должны оптимизироваться совместно, и каждый из них незаменим.
Во-вторых, существует сложная взаимосвязь между составом материала, реологическими свойствами, печатными характеристиками и механическими свойствами, что требует систематического планирования экспериментов и анализа данных для установления количественной взаимосвязи.
В-третьих, постобработка (сушка-обезжиривание-спекание) не менее важна, чем сам процесс печати. Многие проблемы с качеством печати на самом деле вызваны неправильной постобработкой.
В-четвертых, печать на нескольких материалах и функционально классифицированные материалы являются уникальными преимуществами DIW и заслуживают целенаправленных инвестиций.
В-пятых, машинное обучение и методы, основанные на данных, ускорят разработку навозных жиж и оптимизацию процессов и станут важными направлениями будущего развития.
Справочные статьи: Кумар П., Рэй Р., Кумар С., Повар С., Доддамани М. Обзор 3D-печати прямым тушением: материалы, свойства и будущие достижения. Прогресс в инженерной науке. 2026;3:100241. DOI: 10.1016/j.pes.2026.100241 Автор, ответственный за переписку: Мритьюнджай Доддамани (mrityunjay@iitj.ac.in)