Исследования керамики
DLP-печать Al₂O₃ с TiO₂/ZrO₂: прочность 326 MPa
Исследование суспензии 50 vol% для VPP, спекания при 1550 °C, плотности 97,89% и влияния геометрии на прочность усиленной Al₂O₃.
Локализованный технический материал по предоставленной статье. Значения и рисунки относятся к цитируемой работе и не являются характеристиками оборудования KUNWU, гарантированным результатом процесса или сертификацией применения.
- Относительная плотность
- 97.89%
- Прочность при изгибе
- 326.10 MPa
- Твёрдость
- 13.24 GPa
Оксид алюминия ценят за термостойкость, электроизоляцию и стабильность, однако хрупкость и сложность механической обработки ограничивают изготовление сложных деталей малыми сериями. В исследовании 2026 года фотополимеризацию в ванне (VPP/DLP) объединили с добавками TiO₂/ZrO₂ и подобранным режимом спекания при 1550 °C. При выдержке шесть часов авторы получили относительную плотность 97,89%, прочность при изгибе 326,10 MPa и твёрдость 13,24 GPa. Эти значения относятся к исследованной системе, а не ко всем составам Al₂O₃ или оборудованию KUNWU.
1. Печатная суспензия с 50 vol% твёрдой фазы
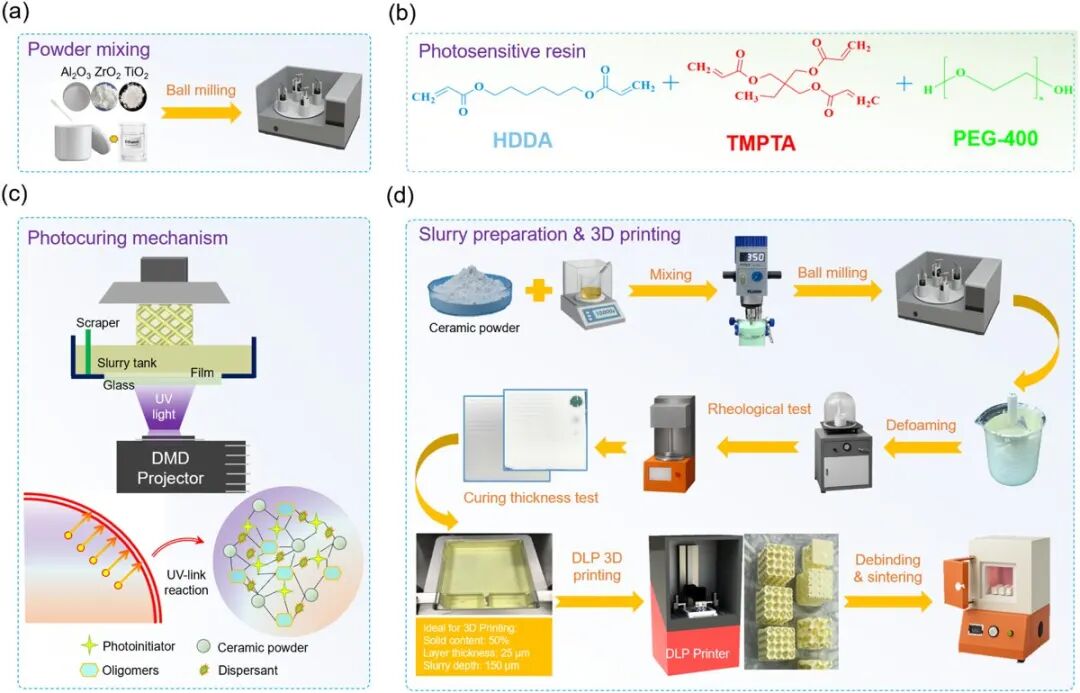
Авторы приготовили фоточувствительную суспензию с 50 vol% твёрдой фазы из Al₂O₃ с добавками TiO₂/ZrO₂ и связующей системой HDDA/TMPTA/PEG-400. Выраженное разжижение при сдвиге облегчает распределение слоя во время нанесения и помогает ему сохранять форму после остановки движения. В исследованном диапазоне глубина отверждения росла приблизительно линейно с логарифмом энергии экспозиции.
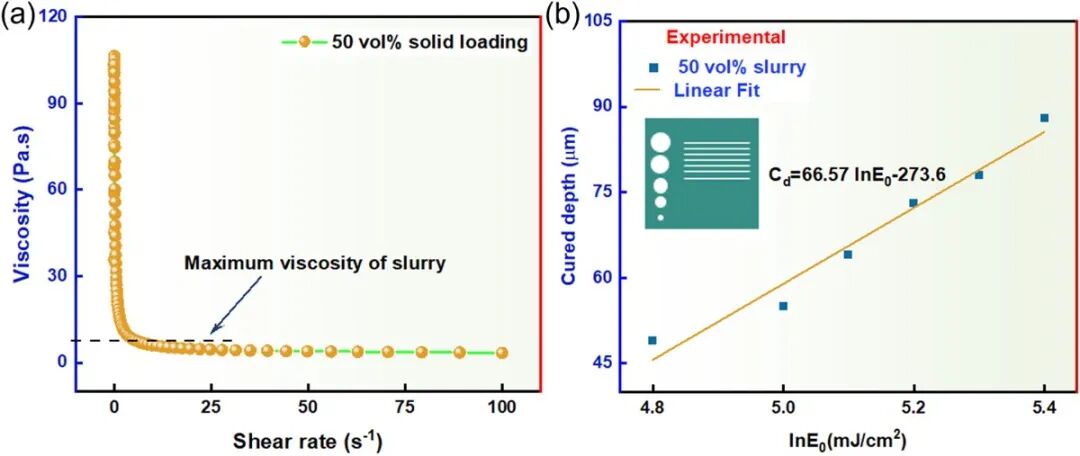
В публикации указаны интенсивность 21,3 mW/cm², экспозиция первого слоя 10 секунд, последующих слоёв 9 секунд и толщина слоя 25 μm. Это исходные параметры конкретного исследования. Рабочее окно меняют оптическое поглощение, распределение частиц, пигменты, оптика установки и усилие отделения.
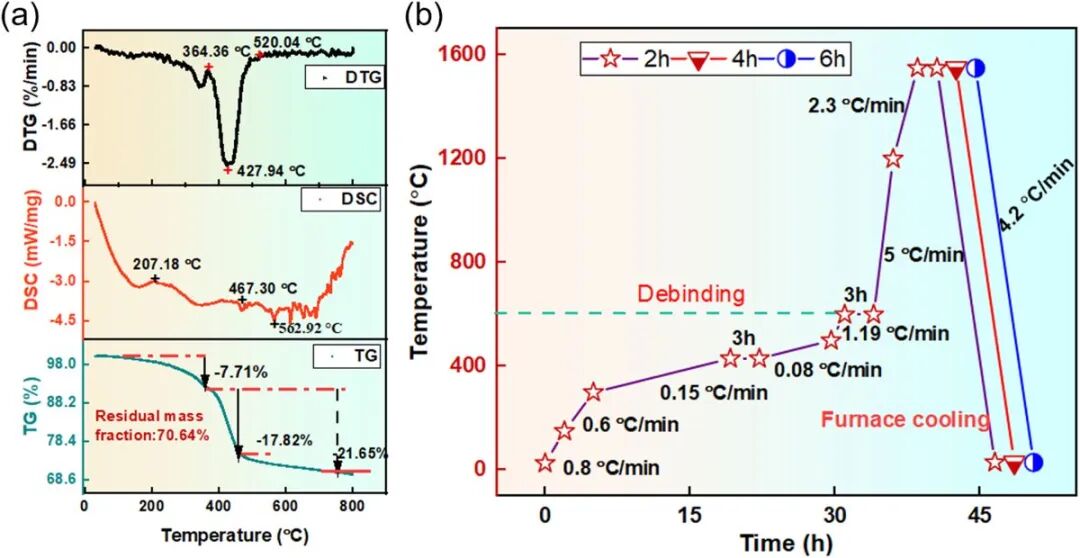
2. Удаление связующего и выдержка при 1550 °C
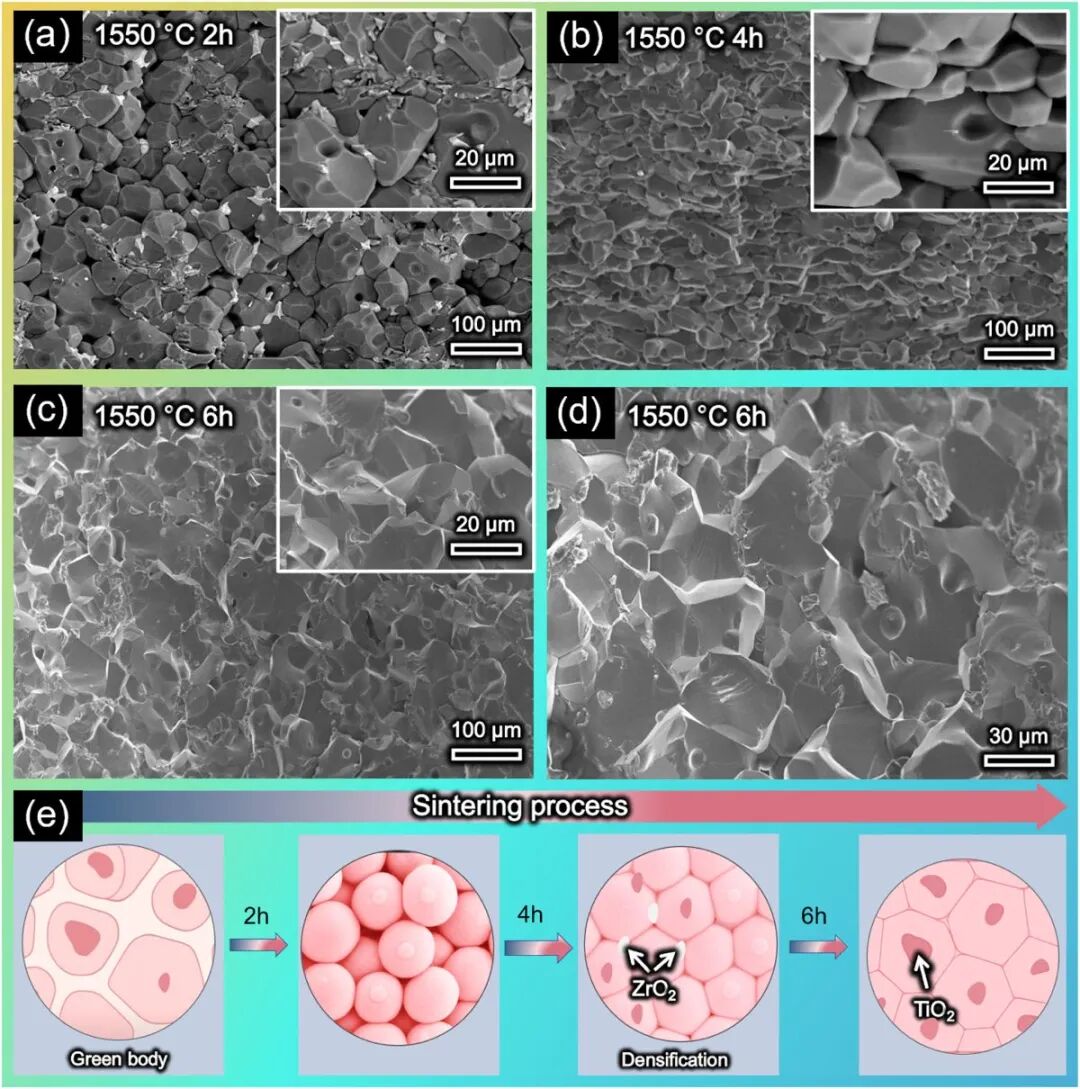
Термический анализ использовали для построения многоступенчатого удаления связующего перед спеканием. В области основного разложения нагрев замедляли и вводили выдержки, чтобы снизить давление выделяющихся газов. Затем образцы выдерживали при 1550 °C два, четыре или шесть часов. Более длительная выдержка улучшала уплотнение, но одновременно меняла усадку, потерю массы, зеренную структуру и поверхность; выбирать время только по плотности нельзя.
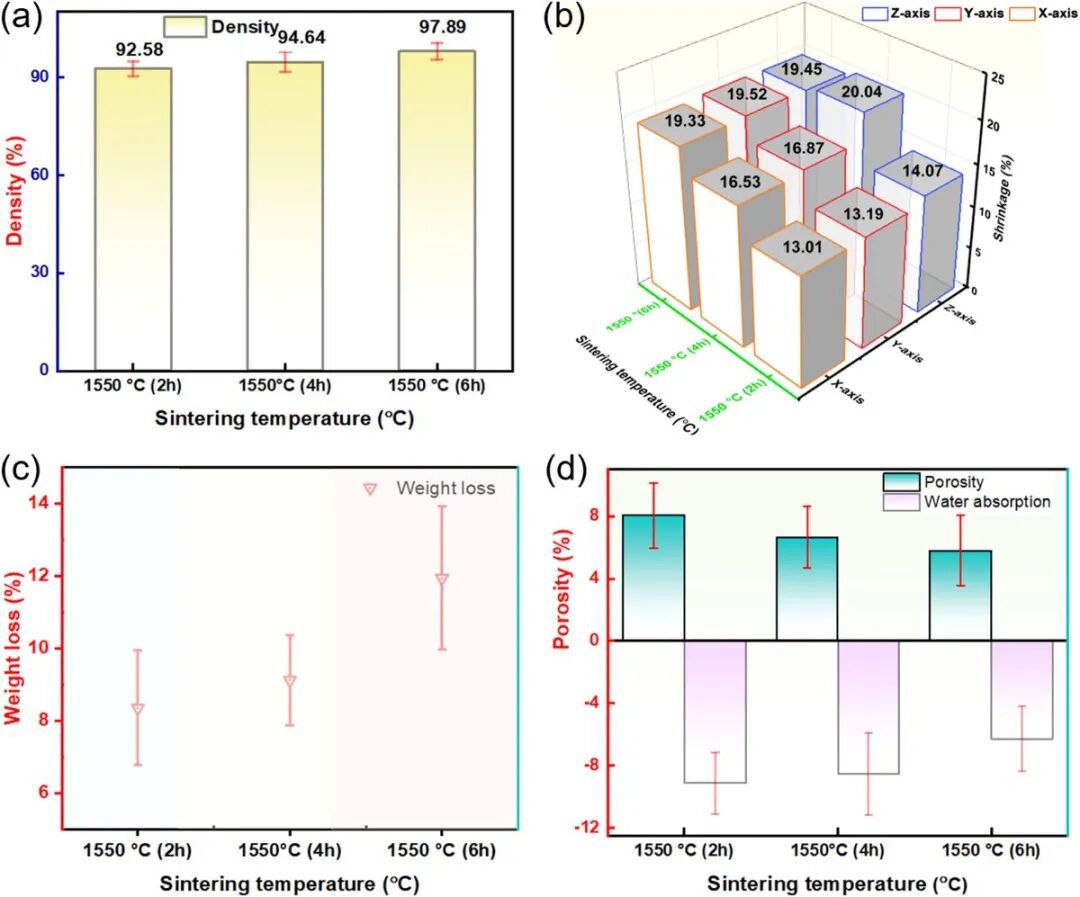
3. Плотность, усадка и качество поверхности
Относительная плотность выросла с 92,58% после двух часов до 94,64% после четырёх и 97,89% после шести часов. Для шестичасовой группы на графике показана усадка около 19,33%, 19,52% и 19,45% по X, Y и Z. Другое минимальное значение 14,07% относится к иному направлению/режиму сравнения и не является универсальным коэффициентом компенсации.
Шероховатость менялась немонотонно: Ra снизилась примерно с 6,118 μm после двух часов до 4,030 μm после четырёх, а затем немного выросла до 4,250 μm после шести. Самый плотный режим не обязательно даёт самую гладкую поверхность. Ориентацию, следы поддержек, ступенчатость слоёв и последующую обработку следует оценивать отдельно.
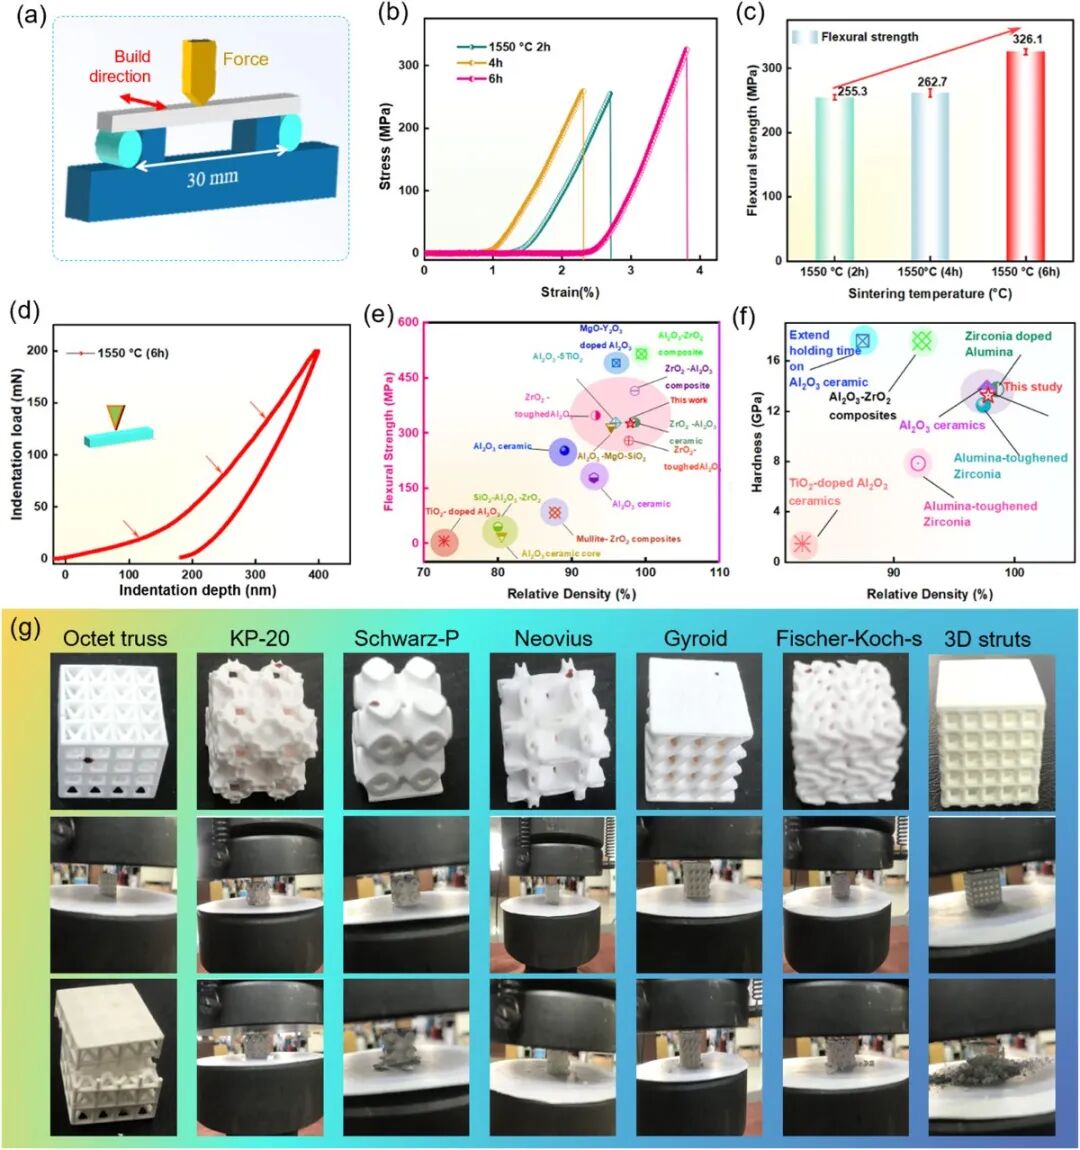
4. Механический отклик и топология
Прочность при изгибе выросла примерно с 255,3 MPa после двух часов до 262,7 MPa после четырёх и 326,10 MPa после шести. Твёрдость шестичасовой группы достигла 13,24 GPa. Тенденция согласуется с ростом плотности и изменением границ зёрен и вторичных фаз, однако значения относятся к образцам и методике испытания публикации.
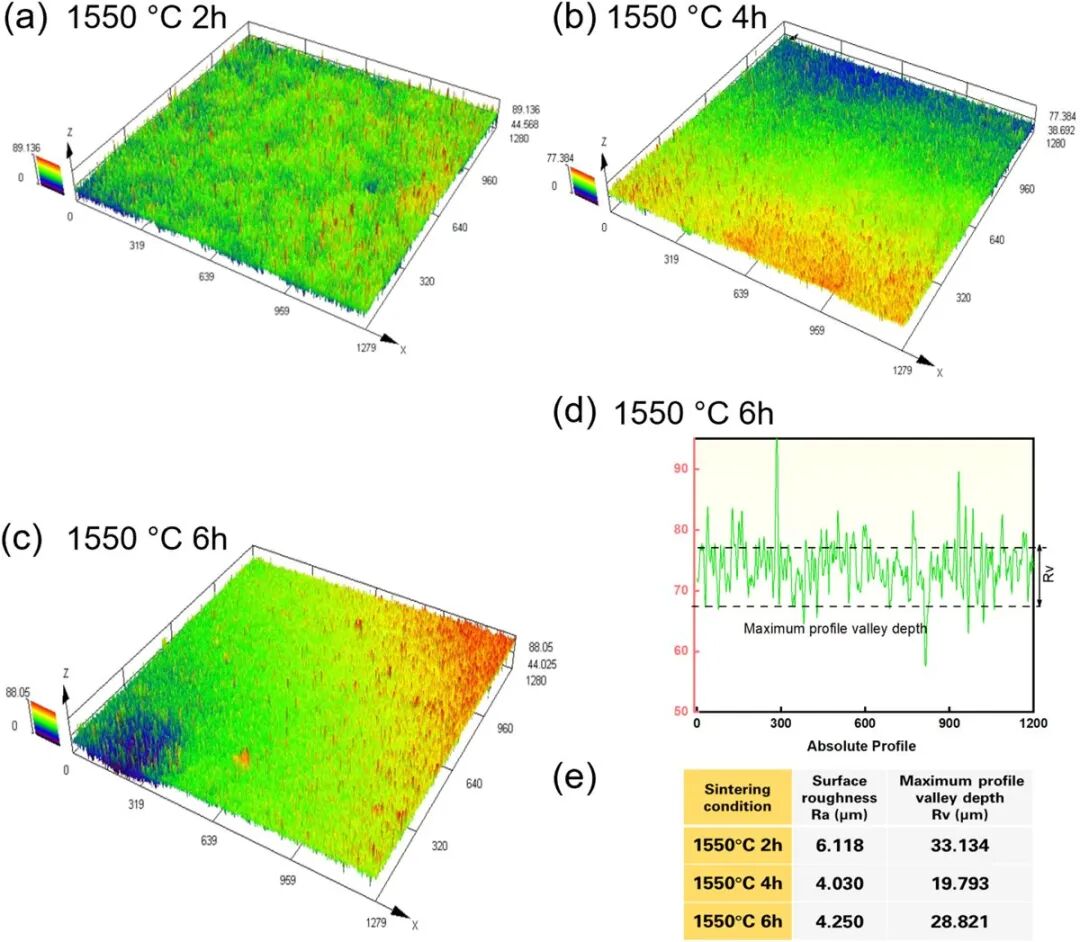
Таблица 1. Сжатие напечатанных решётчатых образцов
| Геометрия | Указанная прочность при сжатии |
|---|---|
| Fischer–Koch S | 68,96 MPa |
| Gyroid | 33,79 MPa |
| KP-20 | 33,54 MPa |
| Neovius | 26,21 MPa |
| Schwarz-P | 11,15 MPa |
| Octet / 3D strut | 9,9 / 6,6 MPa |
Почти десятикратный разброс между геометриями показывает, почему характеристика материала не заменяет проверку конструкции. Влияют относительная плотность, толщина стенки, размер ячейки, ориентация печати, направление нагрузки и граничные условия. Для носителя катализатора, теплообменной вставки или лёгкого сердечника нужны собственные критерии по потоку, теплу и механике.
5. Эволюция фаз и микроструктуры
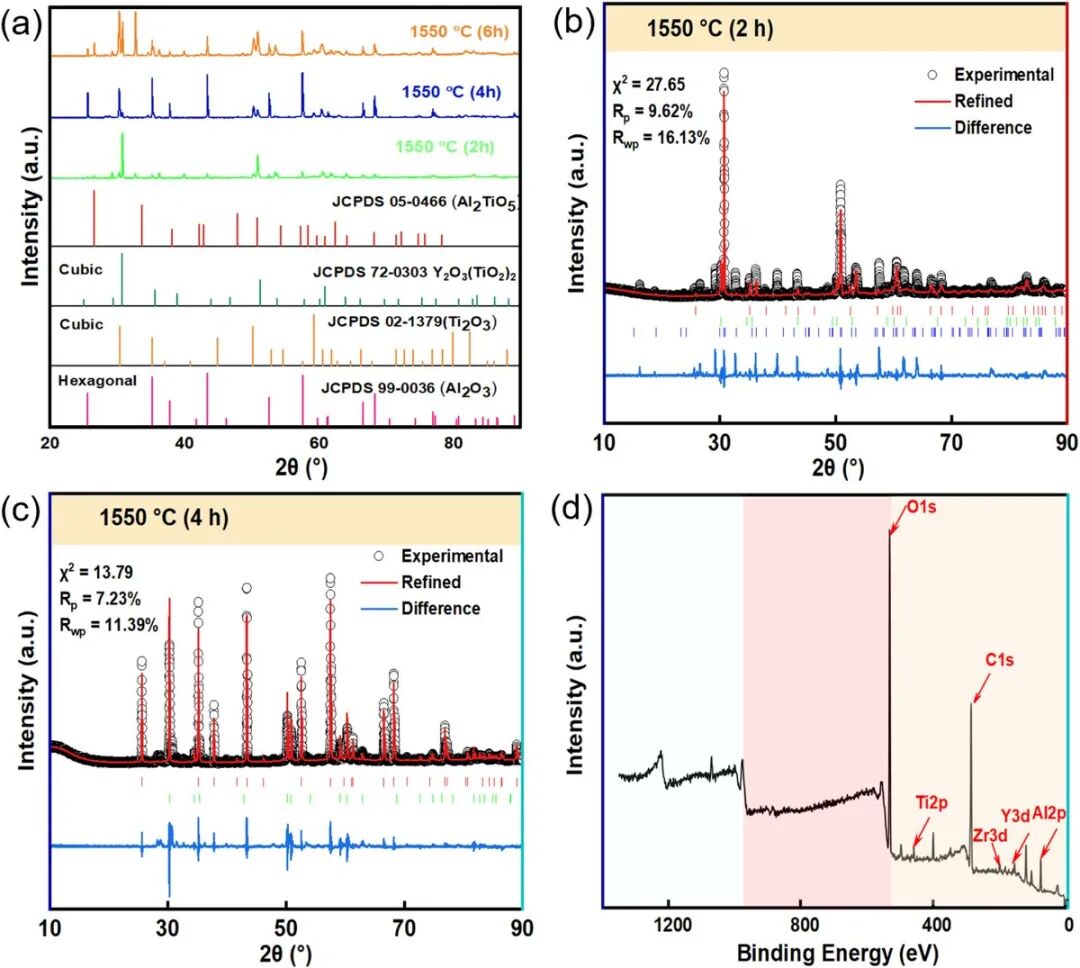
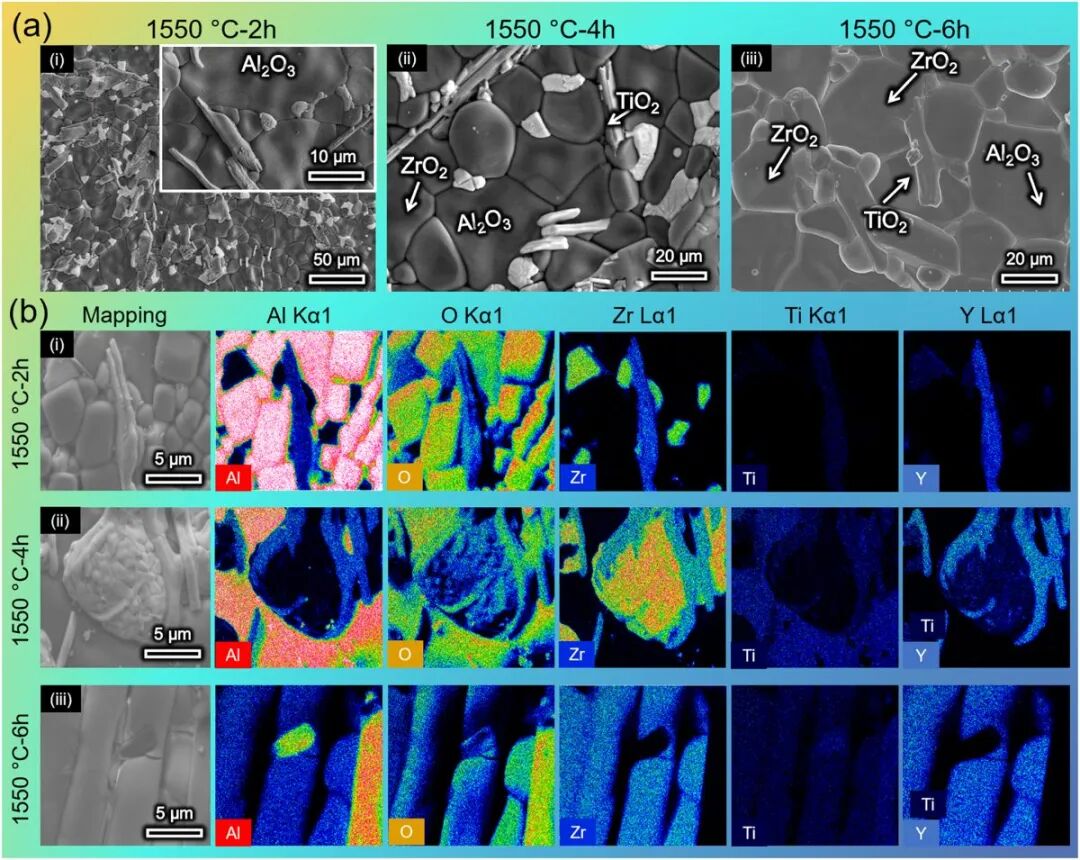
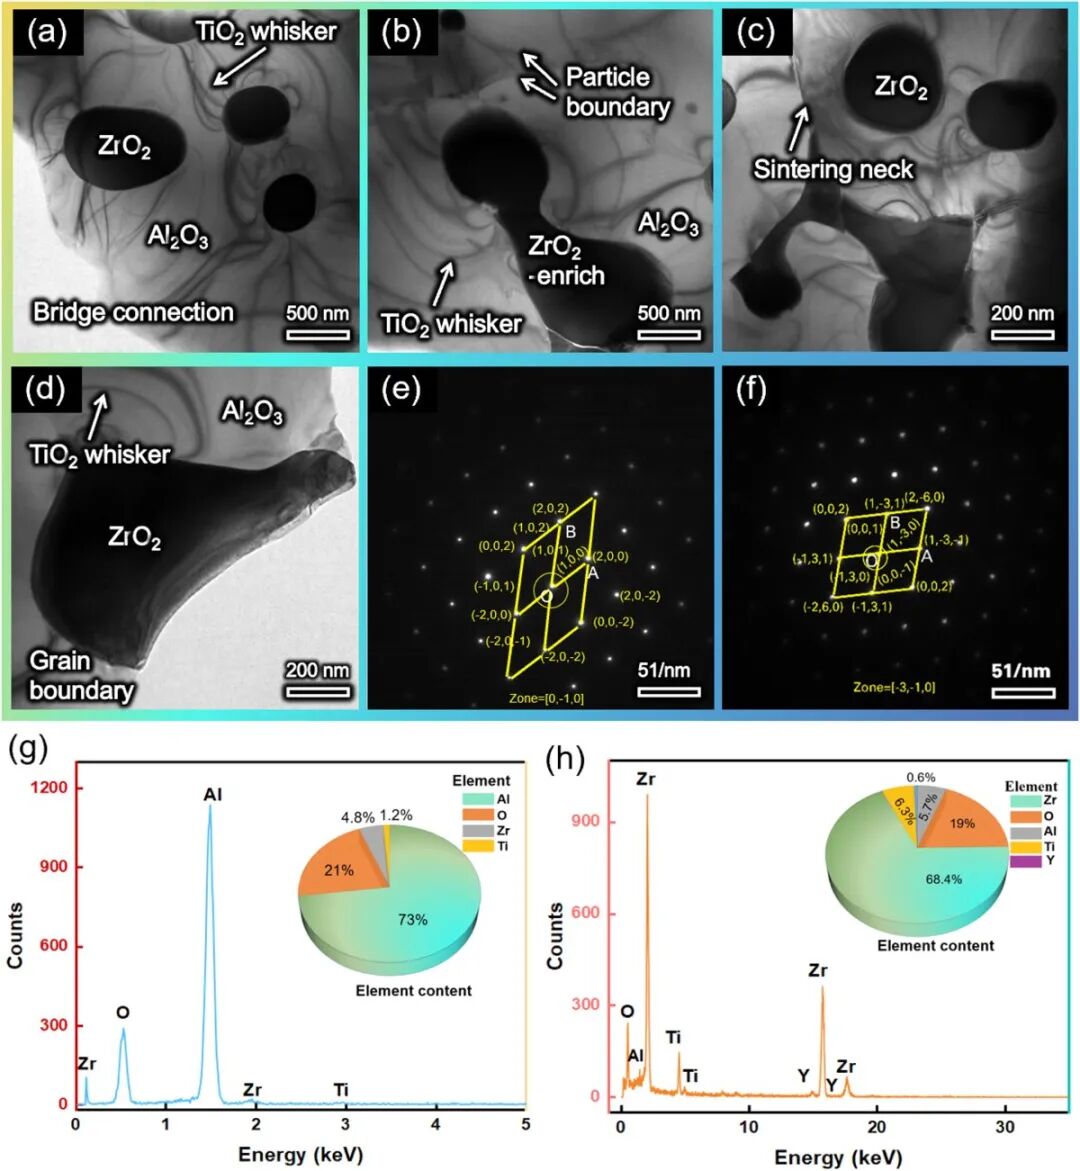
Для анализа совместно применяли XRD с уточнением Ритвельда, XPS, SEM/EDS и TEM. Улучшение связывают с уплотнением, измельчением и взаимным зацеплением зёрен, вискероподобными образованиями TiO₂, областями с ZrO₂ и усиленными спечёнными шейками. Это поддерживает механизмы отклонения трещин и усиления границ, но вклад каждой фазы нельзя переносить на другой порошок или режим без анализа.
6. Что показывают сложные детали
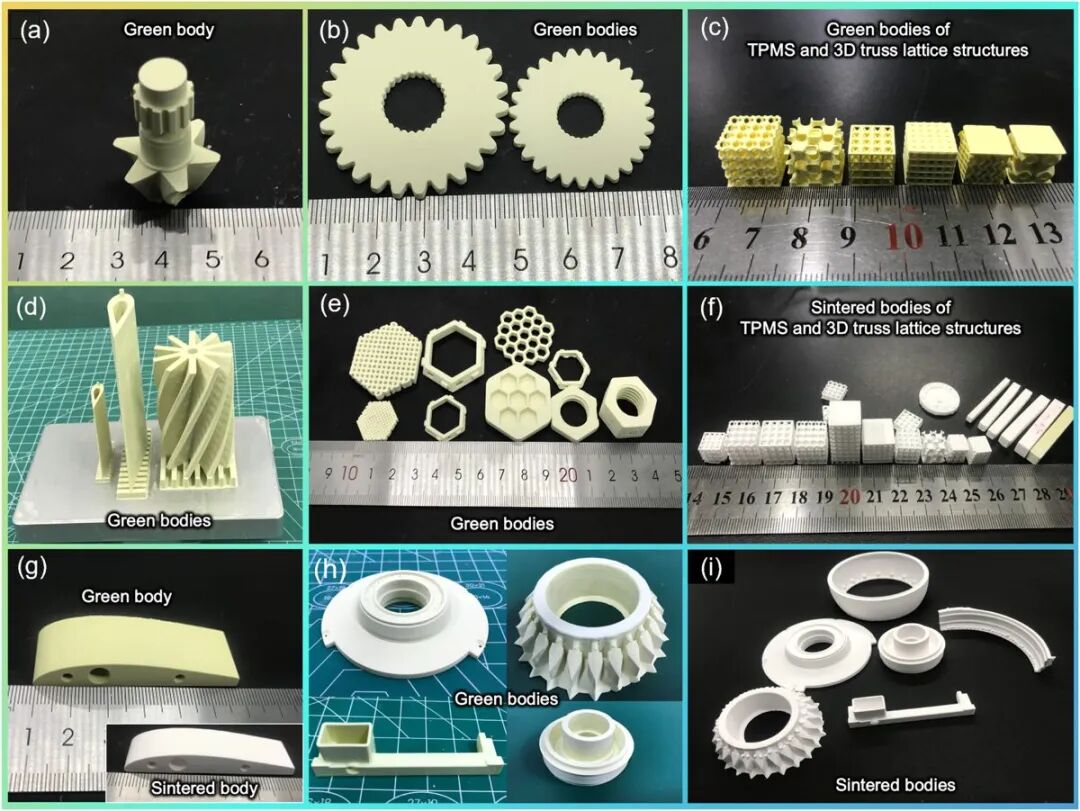
В статье показаны шестерни, лопатки, соты, TPMS-ячейки, фермы и другие сырые и спечённые детали. Это прежде всего доказательство геометрической реализуемости разных форм. Сами фотографии не подтверждают допуски, усталостный ресурс, химическую совместимость, перепад давления или допуск к аэрокосмическим, полупроводниковым, каталитическим или медицинским применениям.
7. Практический маршрут новой детали
Для нового проекта сначала определяют геометрию и рабочую среду, затем проверяют стабильность суспензии и глубину отверждения, печатают калибровочные образцы, строят удаление связующего по термоанализу и измеряют направленную усадку. Итоговая проверка должна использовать реальную геометрию и критерии приёмки — одной прочности недостаточно. KUNWU может помочь организовать испытание «материал–геометрия–процесс», но параметры подтверждаются на фактическом порошке, детали и печи заказчика.
Для каталитических каркасов максимальная объёмная прочность редко является единственной целью. Открытая пористость, доступная площадь поверхности, адгезия покрытия, перепад давления, термостойкость и химическая стабильность могут предъявлять противоположные требования. Поэтому в пробной серии лучше сравнивать несколько ячеистых структур при одинаковом материале и спекании, а не выбирать топологию по одному значению сжатия.
Источники
Оригинальная работа · DOI
Hussain MI, Xia M, Chen Z. Microstructure control and nanoengineering reinforcement of additively manufactured TiO₂/ZrO₂–Al₂O₃ ceramics. International Journal of Mechanical Sciences. 2026;326:111911.