Процесс
Слоистость и трещины в DLP-керамических стержнях
Связь рецептуры, повторного нанесения слоя и выгорания связующего объясняет, почему ровная зелёная деталь может растрескаться позже.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Керамический сердечник полых лопаток авиационных двигателей требует чрезвычайно высокой точности размеров и структурной целостности. Традиционные процессы (литье под давлением, литье под давлением геля) трудно сформировать сложные внутренние каналы охлаждения, и светоотверждаемая 3D-печать DLP стала возможным решением. Но почти каждый, кто использовал DLP для печати керамических сердечников, сталкивался с одной и той же проблемой: спеченный сердечник имеет очевидную слоистую структуру, между слоями склонны возникать трещины, а поры распределены неравномерно, что в конечном итоге приводит к разрушению или деформации сердечника в процессе заливки.
Многие связывают причину с недостаточной глубиной отверждения параметров печати, слишком большой толщиной слоя и неразумной системой спекания. Совместное исследование команды профессора Ли Дзинго из Института исследования металлов Китайской академии наук и команды профессора Паоло Коломбо из Университета Падуи в Италии показало, что настоящая проблема заключается в процессе очистки. Содержание твердых частиц в суспензии непосредственно определяет структуру поля течения в процессе очистки, тем самым контролируя образование слоистой структуры и распространение трещин.
1. Механика жидкости в процессе соскабливания: содержание твердых частиц определяет ширину зоны ламинарного потока.
Перед формированием каждого слоя DLP-печати происходит процесс распределения: скребок проходит по поверхности затвердевшего слоя с определенной скоростью, распределяя новую суспензию. Этот процесс кажется простым, но на самом деле определяет распределение керамических частиц внутри слоя.
Зона ламинарного течения: очаг расслоения частиц
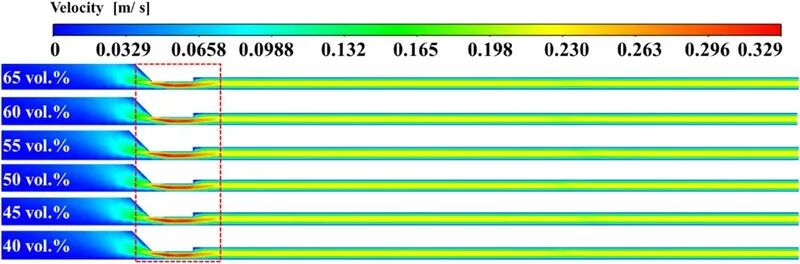
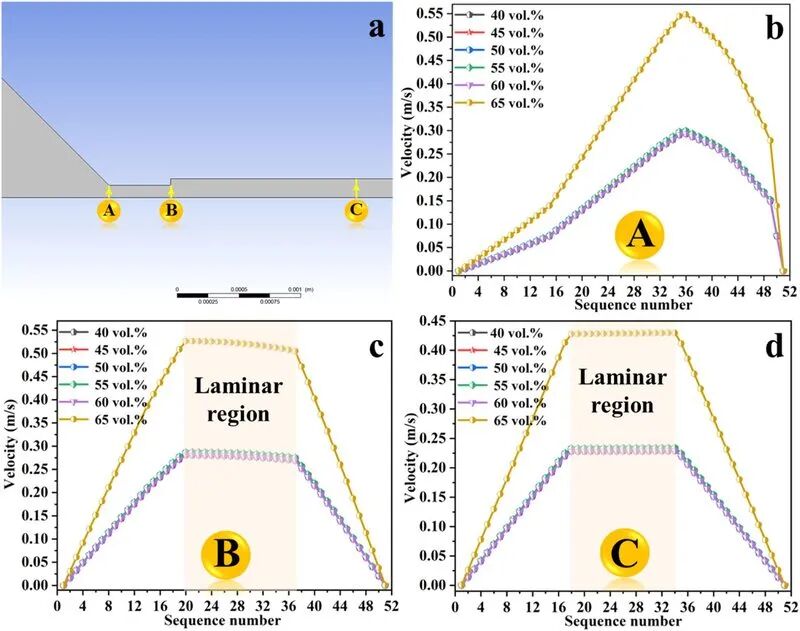
С помощью CFD-моделирования исследовательская группа обнаружила, что во время процесса очистки за скребком существует зона ламинарного потока. В этой области суспензия течет плавно, градиент скорости мал, а частицы разного размера успевают оседать и разделяться.
Основные выводы: По мере увеличения содержания твердых частиц в суспензии с 45 об.% до 65 об.% ширина зоны ламинарного потока значительно сужается. Чем выше содержание твердых веществ, тем больше вязкость суспензии, тем сильнее гидравлическое сопротивление, зона ламинарного течения сжимается, время пребывания суспензии за скребком сокращается, и частицы не успевают существенно сегрегировать.
Экспериментальная проверка: от моделирования к реальным измерениям
В работе использовали суспензию тройной системы плавленый кварц/ZrO2/Al2O3 (кремнезем 76 мас.%, D50=20 мкм; ZrO2 20 мас.%, D50=10 нм; Al2O3 4 мас.%, D50=10 мкм) с содержанием твердых веществ от 45 до 65 об.%.
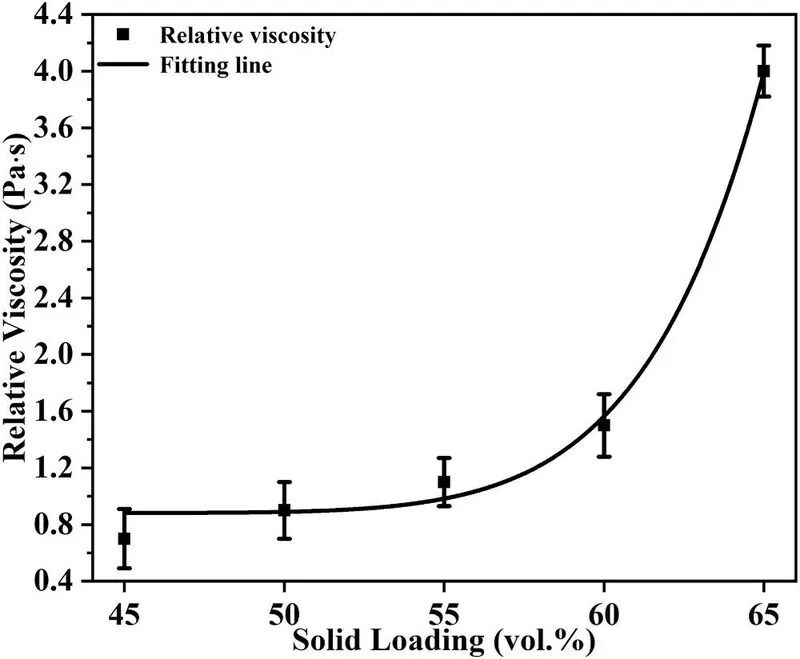
Испытание на вязкость показывает, что суспензия демонстрирует поведение жидкости, близкой к ньютоновской, в диапазоне от 45 до 60 об.%, а вязкость умеренная при фактической скорости сдвига скребка 200 с-1; при 65 об.% вязкость резко возрастает и происходит загущение при сдвиге. Это означает, что суспензия с концентрацией 65 об.% требует большей силы соскабливания при реальной печати, иначе слой будет неровным.
2. Микроструктурные доказательства: как твердое содержимое переписывает многослойную структуру
Анализ SEM и EPMA предоставляет наиболее интуитивно понятные доказательства.
Низкое содержание твердых веществ: значительная пластинчатая сегрегация.
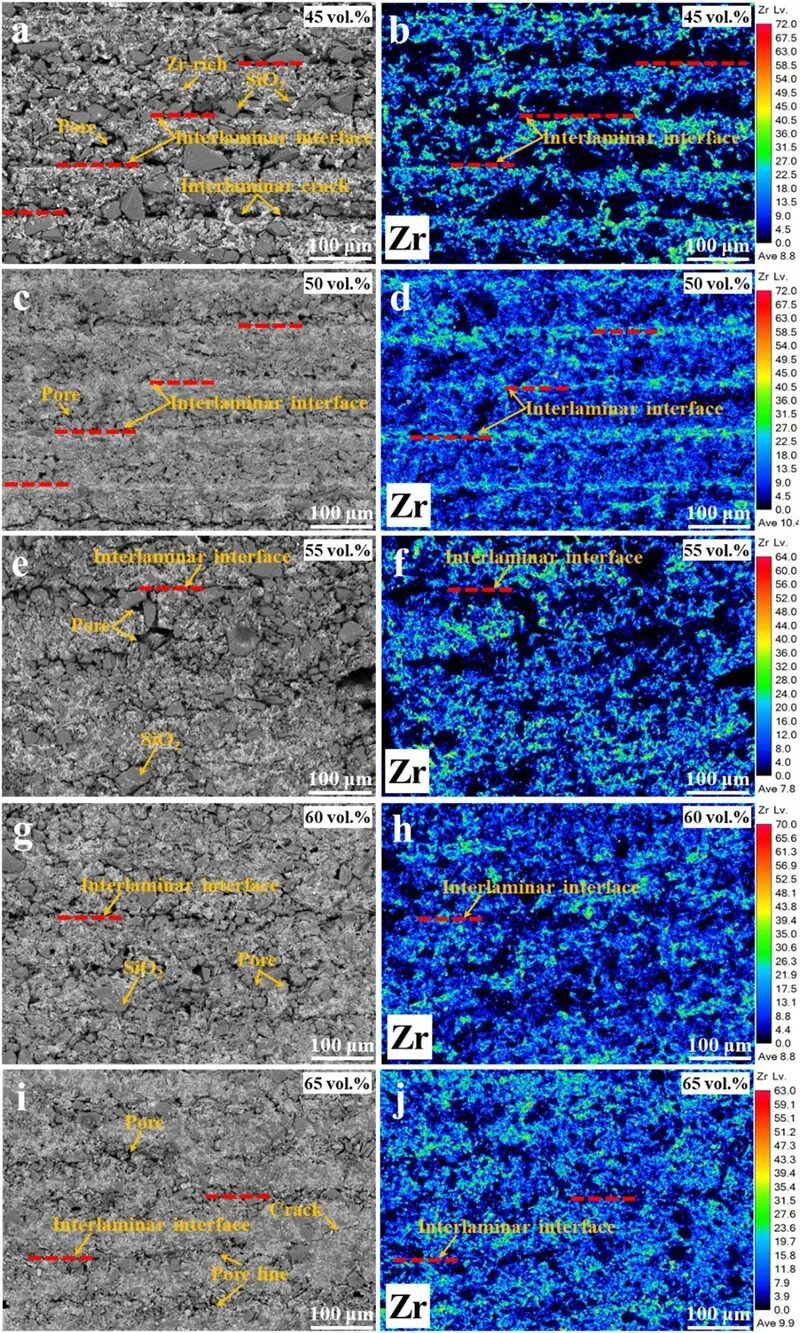
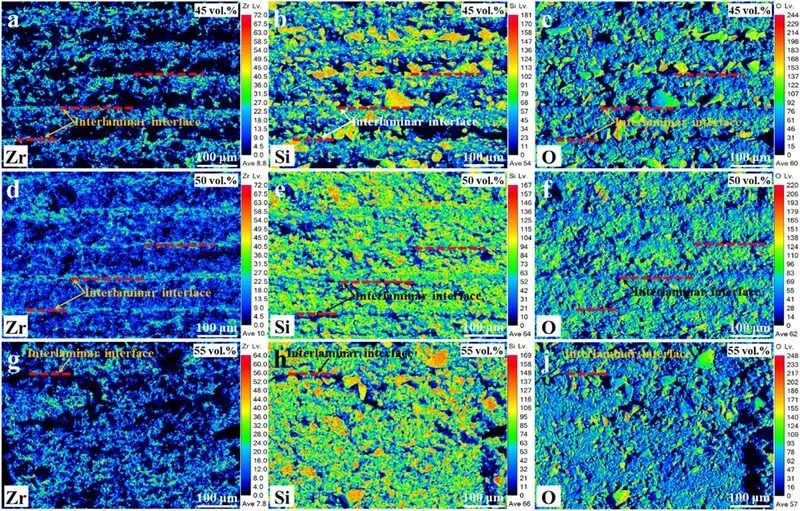
После спекания образца с концентрацией 45 об.% при температуре 1200°C на СЭМ-изображении видна очевидная слоистая структура: крупные частицы плавленого кварца были обогащены внутри слоя, а наночастицы ZrO2 — на границе раздела слоев. Распределение элементов EPMA подтверждает, что элемент Zr обогащен на границе раздела слоев, образуя очевидную линию градиента элемента. Эта сегрегация элементов возникает в результате осаждения крупных частиц на нижнюю часть слоя во время процесса очистки, тогда как наночастицы переносятся на верхнюю часть слоя.
Высокое содержание твердых веществ: исчезает пластинчатая структура.
При увеличении содержания твердого вещества до 60 об.% слоистая структура существенно ослабевает; в образце 65 об.% ламеллярный интерфейс практически не виден, а наночастицы ZrO2 равномерно распределены в матрице плавленого кварца. Результаты EPMA показывают, что распределение элементов Zr имеет тенденцию быть однородным и больше не обогащено на границе раздела слоев.
Вывод: Увеличение содержания твердых веществ позволяет устранить пластинчатую сегрегацию и добиться гомогенизации микроструктуры.
3. Изменение режима трещин: от продольных к межпластинчатым.
Слоистая структура является не только характеристикой микроструктуры, но и непосредственно определяет место зарождения и путь распространения трещин.
Низкое содержание твердых веществ: продольные сквозные трещины
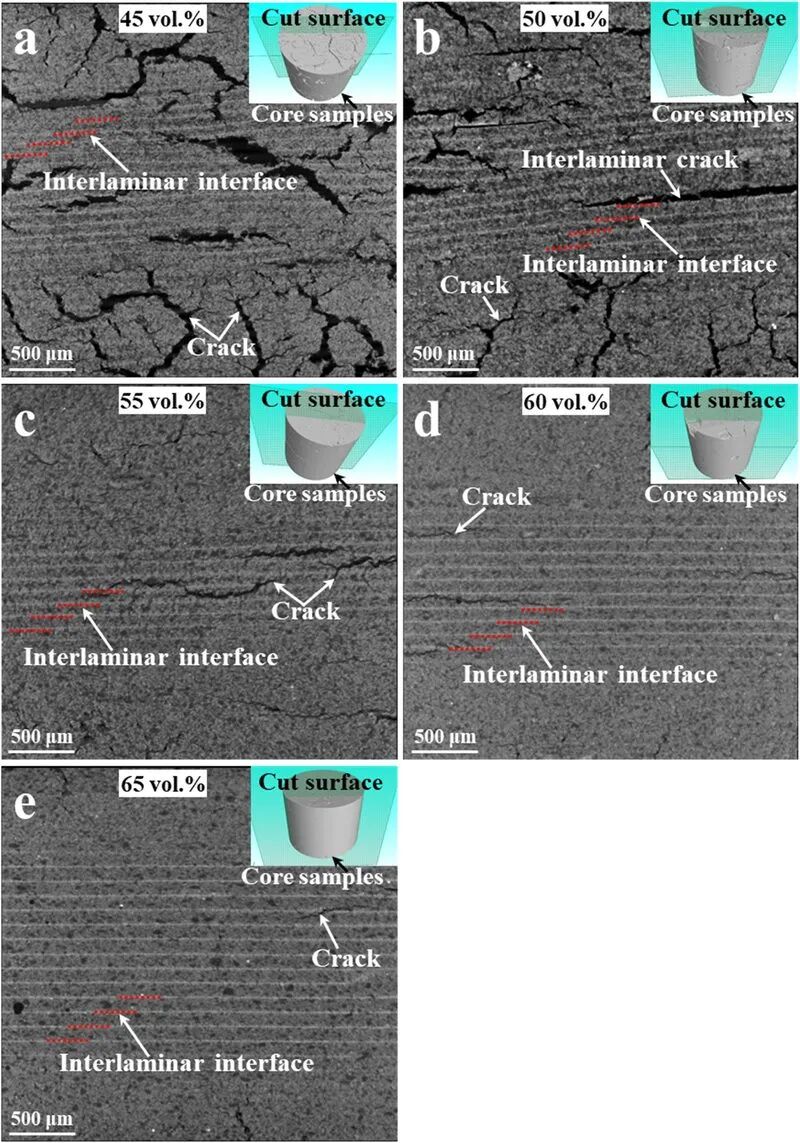
После спекания в образце 45~50 об.% появились очевидные продольные трещины, проникающие в несколько слоев печати по направлению толщины. Эта трещина возникает из-за несоответствия теплового расширения зоны, обогащенной ZrO2, на границе раздела слоев и матрицы плавленого кварца внутри слоя: в процессе спекания ZrO2 претерпевает фазовый переход (t → m), сопровождающийся объемным расширением, что создает растягивающее напряжение на границе раздела, вызывая зарождение трещин и их вертикальное расширение вдоль промежуточного слоя.
Высокое содержание твердых веществ: крупные поры внутри слоев + трещины между слоями.
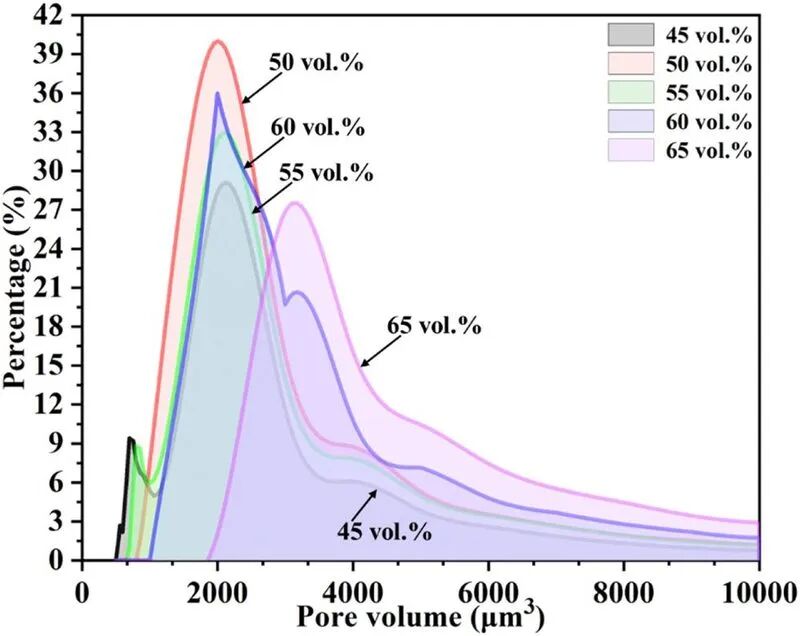
Продольные трещины образца 60~65 об.% исчезли и были заменены внутрислойными макропорами и межслоевыми микротрещинами. Это связано с тем, что в суспензиях с высоким содержанием твердых частиц частицы упакованы более плотно, граница между слоями исчезает, и трещины не могут распространяться вдоль границы раздела; однако из-за высокой вязкости суспензии пузырьки трудно удалить, образуя в слое изолированные крупные поры.
Компромисс: высокое содержание твердых частиц исключает сквозное продольное растрескивание, но приводит к появлению новых форм дефектов (крупные поры внутри слоя). Эту проблему необходимо решать путем добавления в рецептуру суспензии пеногасителей или оптимизации процесса деаэрации.
4. Данные о производительности: глобальный компромисс между пористостью, прочностью и усадкой.
Изменения микроструктуры в конечном итоге отражаются на макроскопических свойствах.
Открытая пористость
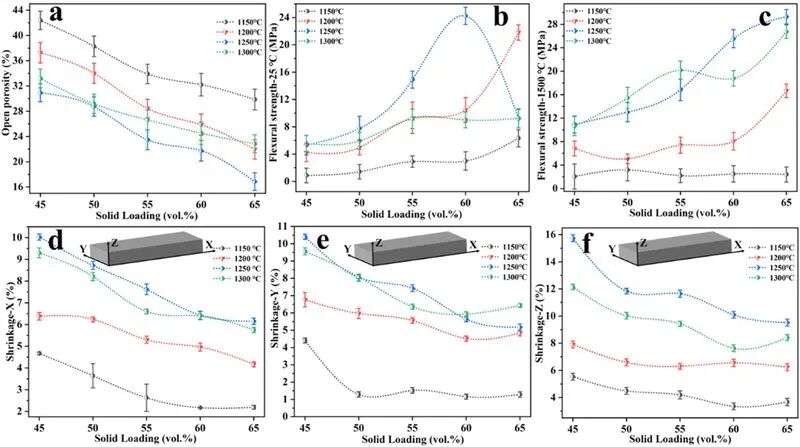
С увеличением содержания твердого вещества с 45 до 65 вольт процент открытия упал с примерно 35 процентов до примерно 25 процентов. Высокое содержание твердого вещества означает, что частицы накапливаются более плотно и становятся более плотными при сжигании.
Прочность на изгиб
Прочность на изгиб при комнатной температуре увеличивается с увеличением содержания твердого вещества: 45 об.% составляет около 8 МПа, а 60 об.% достигает 15 МПа. Однако испытание на высокотемпературную прочность при 1500°C показывает, что влияние содержания твердых веществ на высокотемпературную прочность не так значительно, как при комнатной температуре, и в основном контролируется реакцией синтеза ZrSiO4 in-situ.
Усадка при спекании
Усадка при спекании образцов с низким содержанием твердых веществ демонстрирует очевидную анизотропию: усадка в направлении Z (направлении толщины слоя) больше, чем в направлении X/Y. Это связано с тем, что область, богатая ZrO2, на границе раздела слоев имеет высокую активность спекания и большую движущую силу усадки. Анизотропия образцов с высоким содержанием твердых веществ ослабевает, а скорости усадки в трех направлениях имеют тенденцию быть постоянными.
5. Инженерное просвещение: оптимизация содержания твердых веществ не настолько высока, насколько это возможно.
Это исследование обеспечивает четкую основу инженерного руководства:
Содержание твердого вещества 45~50 об.%: низкая вязкость, хорошая текучесть, подходит для точного формования сложных конструкций; однако сильная сегрегация слоев и высокий риск продольных трещин подходят для сценариев применения, не требующих высокой однородности микроструктуры.
Содержание твердого вещества 55~60 об.%: слоистая структура начинает ослабевать, общие характеристики являются лучшими, и она подходит для большинства применений с керамическим сердечником.
Содержание твердого вещества 60~65 об.%: пластинчатая структура исчезает, плотность и прочность становятся оптимальными; однако суспензия имеет высокую вязкость, что требует оптимизации скребковой системы и процесса деаэрации, что делает ее подходящей для ключевых компонентов с чрезвычайно высокими требованиями к прочности.
Основной вывод: содержание твердых веществ является первым параметром контроля микроструктуры керамической печати DLP, который является более фундаментальным, чем параметры печати и система спекания. Оптимизация содержания твердых веществ может фундаментально решить проблему слоистой структуры и трещин, чем регулировка глубины затвердевания, толщины слоя и кривой спекания.
Заключение
Исследование, проведенное Институтом исследований металлов Китайской академии наук и Университетом Падуи, раскрывает гидродинамическую природу слоистой структуры керамической DLP-печати: ширина зоны ламинарного потока во время процесса соскабливания определяется содержанием твердых частиц в суспензии. Чем уже зона ламинарного течения, тем слабее сегрегация частиц и менее выражена слоистая структура. Увеличение содержания твердого вещества с 45 об.% до 65 об.% позволяет систематически устранить межслоевую сегрегацию элементов, улучшить распределение пор, увеличить плотность и прочность и одновременно изменить рисунок трещин с продольных сквозных трещин на внутрислоевые макропоры. Для ключевых применений, таких как керамические сердечники полых лопаток аэрокосмических двигателей, рекомендуется контролировать содержание твердых веществ в диапазоне 55–60 об. %, чтобы достичь баланса между однородностью микроструктуры и работоспособностью процесса.
Ссылки
[1] К. Ли, Дж. Лян, Л. Биасетто, Ю. Чжоу, Дж. Ли, П. Коломбо, «Стратегия оптимизации микроструктуры 3D-печатных керамических сердечников: загрузка и поток твердой суспензии», Журнал Европейского керамического общества, том. 46, 118275, 2026. DOI: 10.1016/j.jeurceramsoc.2026.118275.