Технологии керамики
Литиевая керамика: 6 способов получения гранул и DLP-печать
Литиевая керамика, шесть способов получения гранул и DLP-печать: таблицы свойств, исходные рисунки, сложные структуры и ограничения исследований.
Локализованный технический материал по предоставленной статье с редакционной проверкой. Результаты относятся к цитируемым публикациям, а не к характеристикам оборудования KUNWU или его допуску к ядерным применениям.
Литиевую керамику исследуют как твёрдый материал для воспроизводства трития в гражданской термоядерной энергетике. Значимы не только содержание лития, но и термическая стабильность, поведение при облучении, выделение газа и механическая целостность. Поэтому формование и последующая обработка не менее важны, чем состав. Материал подготовлен по предоставленному китайскому техническому обзору работы Ali и соавторов: пять керамик-кандидатов, шесть традиционных способов получения гранул и фотополимеризация в ванне (VPP) для гранул и структур со спроектированной геометрией.
1. Зачем термоядерной энергетике литиевая керамика
Для дейтерий-тритиевого синтеза дейтерий можно получать из воды, тогда как тритий редок. Взаимодействие нейтронов с литием лежит в основе концепции твёрдого бридера. В концепции бланкета HCPB с гелиевым охлаждением слой керамических гранул образует связанные промежутки для переноса газа. Обзор посвящён материалам и изготовлению таких структур, а не сертифицированному коммерческому узлу реактора.
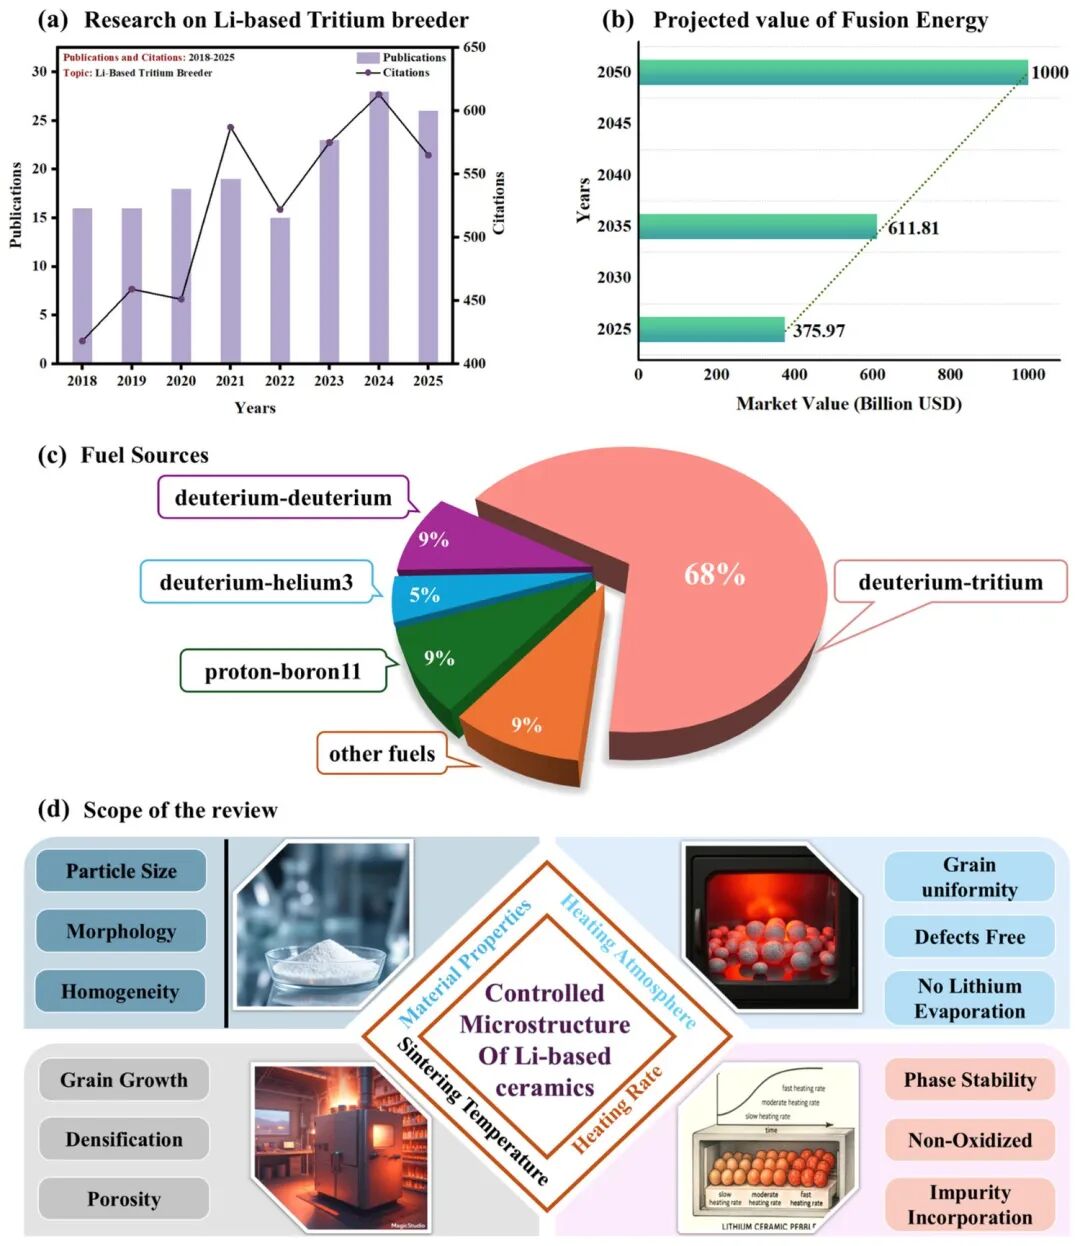
Рисунок 1 объединяет динамику публикаций и цитирований за 2018–2025 годы, рыночный прогноз, диаграмму источников топлива и тематику обзора. В исходном тексте приведены прогнозы 376 млрд долларов США на 2025 год и 1 трлн на 2050 год, а также доли 68% для D–T и 2% для литиевой керамики. Это иллюстративные оценки источника: определения рынков и базы расчёта долей независимо не подтверждены, поэтому использовать их как проверенную рыночную статистику нельзя.
Основные кандидаты — Li4SiO4 (ортосиликат лития, LSO), Li2TiO3 (метатитанат лития, LTO), Li2O, LiAlO2 и Li2ZrO3. Особое внимание уделено LSO и LTO. Li2O отличается высокой плотностью лития, но чувствителен к влаге и может терять больше массы при нагреве; у LiAlO2 плотность лития существенно ниже. Таблица 1 воспроизводит сравнение из источника. Качественные оценки воспроизводства не являются гарантией характеристик конкретного реактора.
Таблица 1. Свойства пяти литиевых керамик по источнику
| Материал | Температура плавления (K) | Плотность лития (g/cm³) | Теплопроводность при 500 °C (W/m·K) | Выделение трития (°C) | Рабочий интервал (°C) | Оценка воспроизводства | Потеря массы при 1000 °C |
|---|---|---|---|---|---|---|---|
| Li2O | 1692 | 0.94 | 4.7 | >400 | 400–800 | Высокая | 3–6 wt% |
| Li2TiO3 | 1808 | 0.43 | 1.8 | >300 | 352–1100 | Средняя | 0.3–0.8 wt% |
| Li2ZrO3 | 1888 | 0.38 | 0.75 | >450 | 400–1400 | Средняя | 0.5–1.0 wt% |
| Li4SiO4 | 1523 | 0.51 | 2.4 | >350 | 310–950 | Средняя | 0.2–0.5 wt% |
| LiAlO2 | 1883 | 0.20 | 2.4 | >400 | 500–1200 | Низкая | 0.2–0.5 wt% |
2. Требования к материалу и ограничения слоя гранул
В источнике совместно рассматриваются температура плавления, теплопроводность, расширение, жёсткость, твёрдость и трещиностойкость. Приведены характерные значения: теплопроводность 2–5 W/m·K, тепловое расширение от 8 × 10⁻⁶ до 14 × 10⁻⁶ K⁻¹, модуль упругости до 200 GPa, твёрдость до 7 GPa и трещиностойкость 0.8–2 MPa·m½. Это примеры для разных материалов и условий, а не общие характеристики всех строк таблицы 1, где есть и более низкая теплопроводность. Температуры в кельвинах нельзя смешивать с градусами Цельсия.
Фазовая чистота, размер зерна и связанная пористость влияют одновременно на выделение газа и прочность. Важна длительная эволюция фаз, включая возможное образование Li2SiO3 из LSO в определённых условиях; закрытые поры могут затруднять выделение газа. В исходнике также указаны около 2.4 g/cm³ для Li4SiO4 и 4.6 g/cm³ для Li2ZrO3. Это плотность керамики, а не масса лития в единице объёма из таблицы 1. Эти величины необходимо различать.
Для случайной плотной упаковки близких по размеру сфер часто рассматривают долю около 64%; это не абсолютный предел для любых упорядоченных укладок сфер. Точечные контакты концентрируют напряжения, а термоциклирование может вызывать растрескивание, перестройку и необратимое уплотнение слоя. Интерес к аддитивному производству связан с возможностью совместно проектировать геометрию, площадь контактов и связанность пор, не ограничиваясь случайной засыпкой.
3. Шесть традиционных способов получения керамических гранул
Обзор прослеживает развитие от твердофазных маршрутов 1970-х годов к химическим методам, гранулированию и обработке расплава. Постоянный компромисс связан со сферичностью, распределением размеров, плотностью, порами, разрушающей нагрузкой и потерей лития.
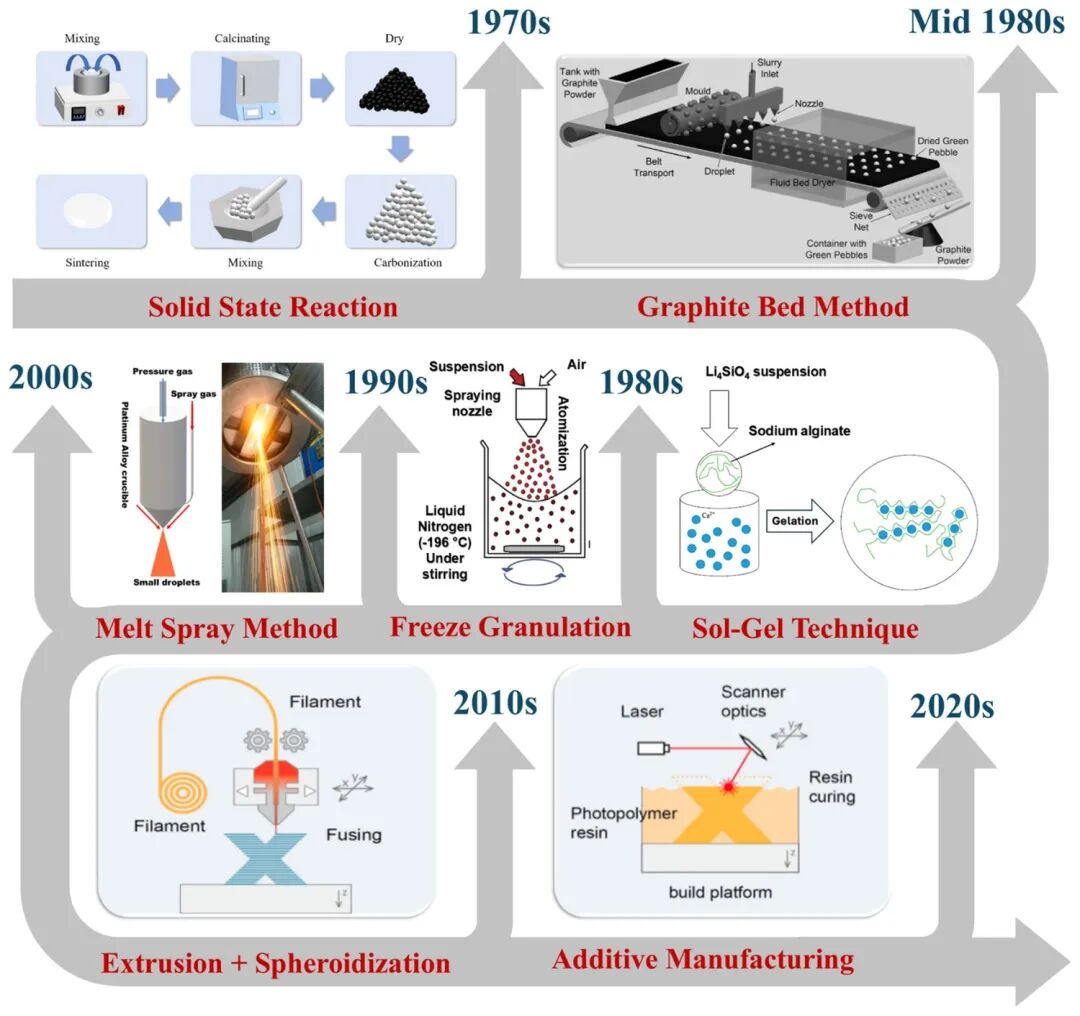
3.1 Твердофазная реакция
Метод привлекателен стоимостью, масштабированием партий и воспроизводимостью, но управление формой, размером и пористостью ограничено; требуется оценка потери лития. В тексте приведён LTO с относительной плотностью 83% и нагрузкой 45 N. Для примера в тексте указано 800 °C, а в сравнительной таблице — 1000 °C; это расхождение не разрешено.
3.2 Золь-гель процесс
Золь-гель маршруты обеспечивают химическую однородность и контролируемую морфологию при сравнительно низкой температуре синтеза. Недостатки — многостадийность, стоимость реагентов и чувствительность к влажности. В тексте приведены индекс сферичности 1.04 и относительная плотность 89%; в таблице 2 дан представительный пример LTO с 90% и разрушающей нагрузкой 25–40 N.
3.3 Формование в графитовой засыпке
Графитовые покрытия и схемы «ядро–оболочка» могут ограничивать потерю лития и стабилизировать размеры. В источнике приведено 104.79 N для примера LTO–LSO. Сохраняются риски загрязнения углеродом, деградации графита и неравномерной теплопередачи при масштабировании.
3.4 Криогранулирование
Замораживание капель суспензии в жидком азоте помогает сохранить однородную форму и уменьшить растрескивание. Для Li4TiO4 приведены 750 °C и разрушающая нагрузка 41 ± 2.5 N. Основные ограничения — энергозатраты, холодильное оборудование и стоимость масштабирования.
3.5 Распыление расплава
Распыление расплава позволяет непосредственно получать плотные гранулы и может исключать отдельное удаление связующего. В тексте приведены индекс сферичности 1.027 и нагрузка 71.6 N; в таблице 2 указан другой результат для LSO: плотность 95.1% и 21.63 ± 5.63 N. Ограничения — стоимость оборудования, летучесть Li2O, окисление и термические напряжения. Эти примеры нельзя объединять в один оптимизированный режим.
3.6 Экструзия–сферонизация
Экструзия с последующей сферонизацией допускает масштабируемое управление размером и составом, но требует контроля связующего и внутренних пор. Для LSO приведены относительная плотность 85% и 17 N; в примере с 5 wt% Li2ZrO3 нагрузка достигает 30 N. Для традиционных методов обзор обсуждает типичные диапазоны 70–90% относительной плотности, 10–60 N и 95–98% сферичности, а также минимальный размер около 1.3 mm. Это не универсальные пределы: отдельные примеры выше выходят за них.
Таблица 2. Примеры традиционных методов, а не сравнение при одинаковых условиях
| Метод | Материал | Относительная плотность (%) | Разрушающая нагрузка (N) | Указанная температура спекания (°C) | Преимущества | Ограничения |
|---|---|---|---|---|---|---|
| Твердофазный | Li2TiO3 | 83 | 45 | 1000 | Стоимость, партии, фазовая чистота | Форма, потеря лития, поры |
| Золь-гель | Li2TiO3 | 90 | 25–40 | 1100 | Однородность, морфология | Стадии, стоимость, влажность |
| Графитовая засыпка | Li2TiO3–Li4SiO4 | — | 104.79 | 1100 | Размеры, равномерный нагрев, извлечение | Углерод, деградация графита, масштаб |
| Криогранулирование | Li4TiO4 | — | 41 ± 2.5 | 750 | Сферичность, однородность, меньше трещин | Энергия, оборудование, масштаб |
| Распыление расплава | Li4SiO4 | 95.1 | 21.63 ± 5.63 | 700 | Прямое формование, плотность, чистота | Стоимость, окисление, термонапряжения |
| Экструзия–сферонизация | Li4SiO4 | 85 | 17 | 950 | Целостность, масштаб, гибкий состав | Удаление связующего, внутренние поры |
4. Фотополимеризация в ванне: от гранул к заданной структуре
VPP включает стереолитографию (SLA) и цифровую световую обработку (DLP). Свет инициирует сшивку смолы с керамическим наполнителем; полученную заготовку затем подвергают удалению связующего и спеканию. DLP проецирует рисунок слоя цифровым микрозеркальным устройством, сочетая контроль геометрии с послойным изготовлением. Обзор выделяет четыре связанных этапа: суспензия, печать по слоям модели, удаление связующего и спекание. Температуры зависят от состава; ориентир около 1200 °C в тексте не является универсальной рецептурой.
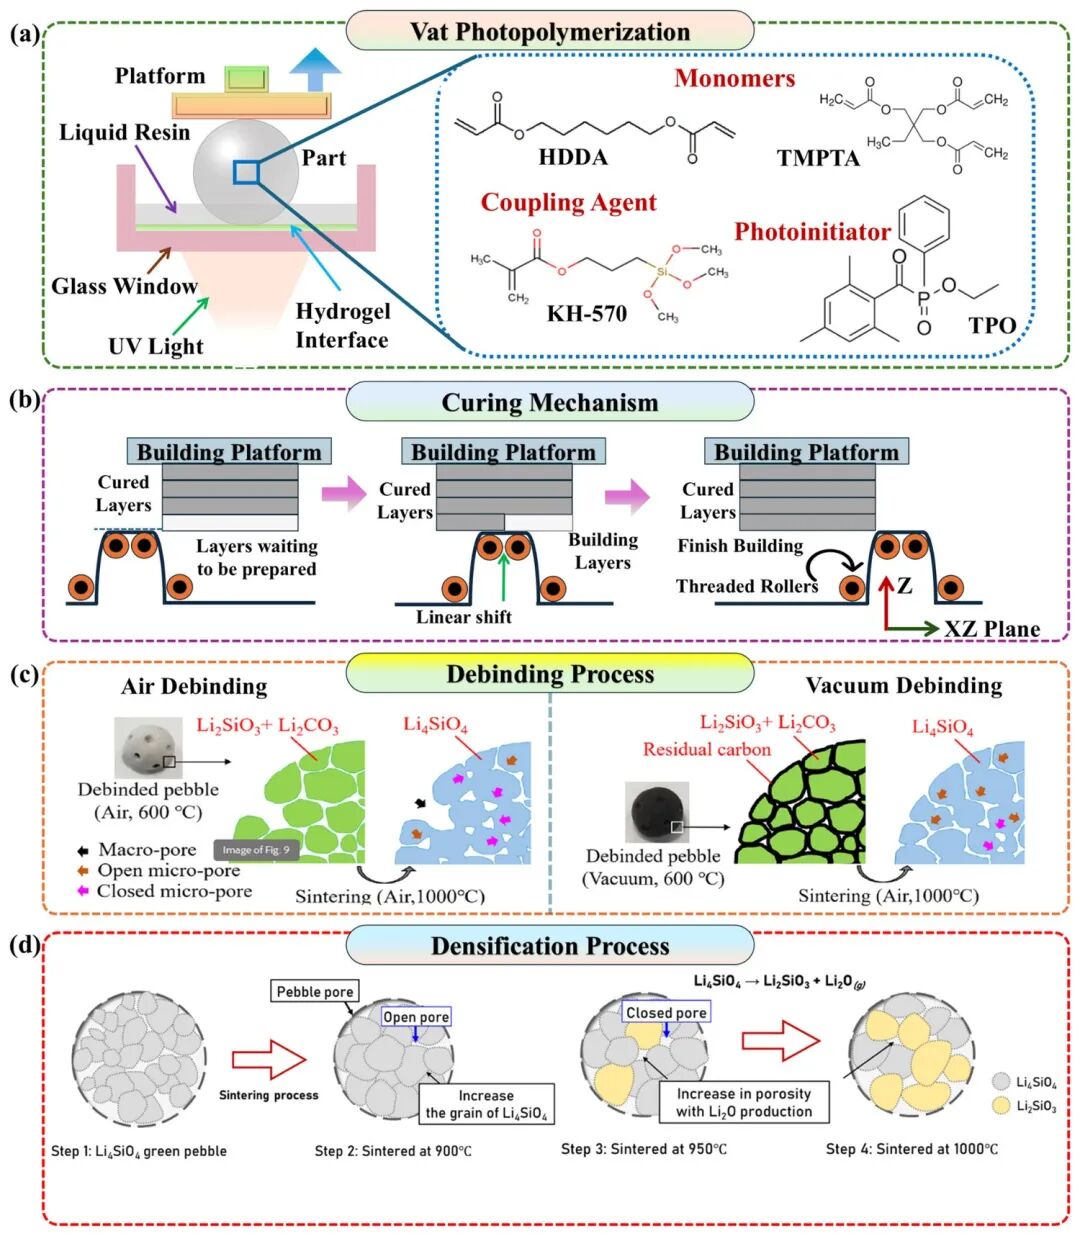
Последующая обработка влияет и на химию, и на форму. Для прекурсоров Li2SiO3 + Li2CO3 источник сопоставляет удаление связующего в воздухе и вакууме около 600 °C, отмечая различия фаз и зеренной структуры. Для LSO удаление связующего в аргоне в приведённом сравнении оставляет больше углерода и снижает сопротивление разрушению относительно воздуха. Это результаты конкретных исследований, а не доказательство оптимальности одной атмосферы для всех материалов.
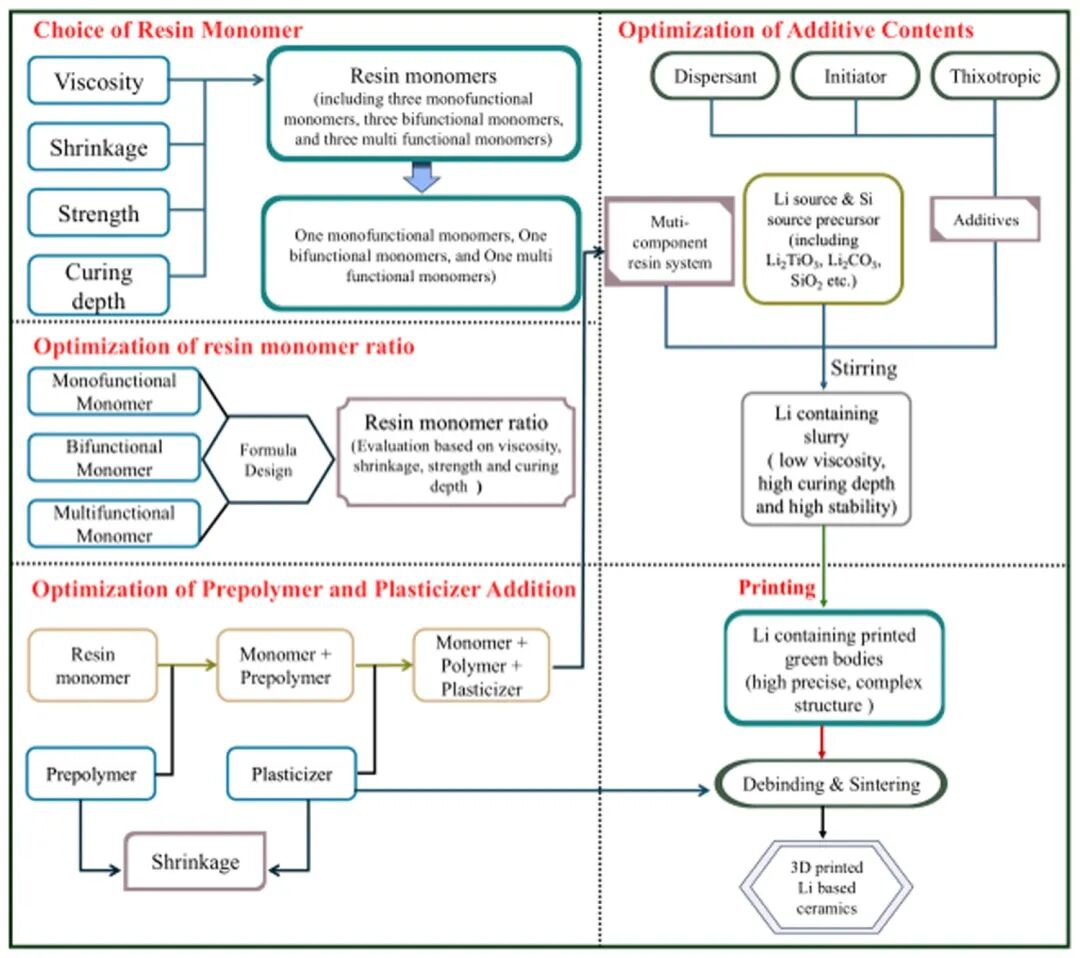
Рецептура должна согласовать вязкость, полимеризационную усадку, прочность заготовки и глубину отверждения. Взаимодействуют мономеры, олигомеры, фотоинициаторы, диспергаторы и реологические добавки. Соотношения моно-, би- и многофункциональных мономеров, преполимеры и пластификаторы влияют на сшивку и изменение размеров. Рисунок 4 связывает эти решения с печатью, удалением связующего и спеканием, а не рассматривает выбор смолы отдельно.
5. Требования VPP к порошку и суспензии
Порошок образует функциональную керамическую фазу. Мелкие частицы могут улучшать упаковку и спекание, но рост удельной поверхности повышает вязкость и потребность в диспергаторе. Околосферические частицы обычно легче текут и распределяются, чем угловатые агломераты. В тексте размер около 0.1–0.5 μm приведён как пример тонкого порошка, тогда как таблица 3 содержит интервалы до 5 μm для разных материалов. Ни один диапазон нельзя считать единым обязательным стандартом.
В источнике обсуждаются удельная поверхность около 2–10 m²/g, высокая чистота и содержание твёрдой фазы около 40–60 vol%. Повышение загрузки способно уменьшать последующую усадку и улучшать плотность и точность, но усложняет реологию и нанесение слоя. Однофазные и смешанные порошки могут диспергироваться по-разному. LTO описан как благоприятный по реологии; LSO требует контроля поверхности и дисперсии; Li2ZrO3 отличается термостабильностью, а Li2SiO3 может хуже совмещаться со смолой. Таблица 3 сохраняет более широкие интервалы и исключение по чистоте ≥98% для Li2SiO3.
Таблица 3. Диапазоны характеристик порошков по источнику
| Материал | Размер частиц (μm) | Морфология | Удельная поверхность (m²/g) | Чистота (%) | Диспергирование |
|---|---|---|---|---|---|
| Li4SiO4 | 0.5–5.0 | Сферическая / близкая к сферической | 3–10 | ≥99 | Умеренное–хорошее |
| Li2TiO3 | 0.2–3.0 | Околосферическая | 2–8 | ≥99 | Хорошее; благоприятная реология |
| Li2SiO3 | 0.5–5.0 | Околосферическая | 0.5–5 | ≥98 | Умеренное; хуже совместимость со смолой |
| Li2ZrO3 | 0.5–4.0 | От угловатой до околосферической | 0.5–4 | ≥99 | Хорошее; высокая термостабильность |
6. Какие результаты показаны для DLP
На показанной схеме модифицированный порошок смешивают с фотоотверждаемой смолой и диспергируют, затем выполняют печать по CAD-модели и последующую обработку. Экспозиция влияет на толщину отверждённого слоя и целостность заготовки. Для приведённого термоанализа LSO указаны потери массы 4.04% ниже примерно 350 °C и 37.16% примерно между 350 и 600 °C; удаление остаточного углерода происходит выше, около 600–750 °C. Это наблюдения для конкретной рецептуры, а не готовая программа печи.
На графиках усадка возрастает от печати через удаление связующего к спеканию. Поэтому сферичность и окончательные размеры следует оценивать после всего цикла, а не только на заготовке. Рисунок 5 сопоставляет вязкость, толщину отверждения, термическое поведение, нагрузку–перемещение, усадку по направлениям и сферичность. В этом сравнении показанный DLP-результат близок к эталонной сфере.
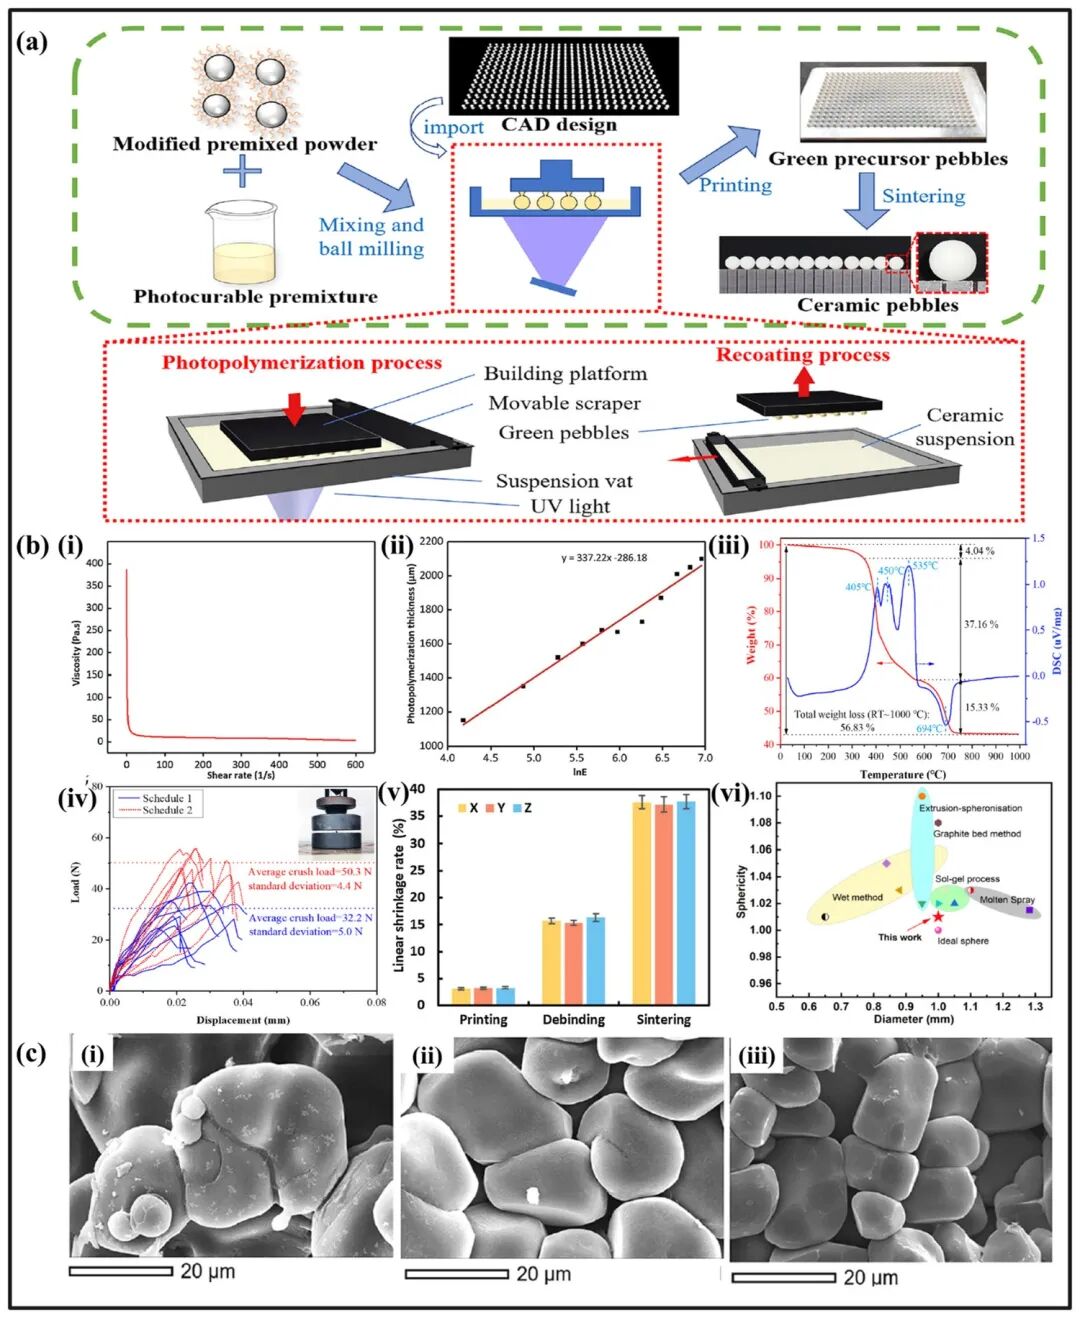
Для выбранных структур приведены относительные плотности примерно 65.3–93.6%. Механические результаты включают силы в ньютонах и напряжения в мегапаскалях: 15.24 MPa и 2000.3 N нельзя объединять в диапазон прочности. Различаются геометрия, размеры, пористость и методы испытаний. Таблица 4 сохраняет исходные единицы, чтобы избежать некорректного ранжирования.
Таблица 4. DLP-структуры и опубликованные результаты
| Материал | Геометрия | Размеры | Атмосфера удаления связующего / спекание (°C) | Максимальная относительная плотность (%) | Механический результат |
|---|---|---|---|---|---|
| LSO | Пористая ячеистая структура | 10 × 10 × 10 mm³ | Воздух / 1050 | 85.4 | 130.58 N |
| LSO | Прямоугольная решётка | 11.5 × 11.5 × 11.5 / 40 × 5 × 5 mm³ | Воздух / 1050 | 92.72 | 186.49 MPa |
| LTO | Сфера | Радиус 1 mm | Воздух / 1150 | 93.6 | 113 N |
| LSO | Сфера | Радиус 1 mm | Воздух / 1000 | 91.47 | 25.7 N |
| LSO | Сфера с радиальными порами | Диаметр 3 mm | Аргон / 1000 | 92.28 | 39.33 N |
| LSO | Решётка | 10 × 10 × 10 mm³ | Воздух / 950 | 65.31 | 15.24 MPa |
| LSO–LTO | TPMS | 6 × 6 × 6 mm³ | Аргон → воздух / 1100 | 92.9 | 98.7 N |
| LSO–LTO | Кубическая ячейка | 7.3 × 7.3 × 7.3 mm³ | Воздух / 1150 | 92.8 | 2000.3 N |
| LSO | Октетная ферма | Ячейка 3.3 mm | Воздух / 750 | — | 83.6 N; исследование адсорбции CO2 |
7. В чём ценность сложной геометрии
Среди примеров — кубические ячейки, массивы гранул на опорах, радиальные поры, трижды периодические минимальные поверхности (TPMS), градиентная пористость, решётки и октетные фермы. В сравнении двухфазных TPMS воздуху, аргону и последовательности аргон–воздух соответствуют плотности 91.2%, 89.4% и 92.9% и разрушающие нагрузки 85.2, 73.4 и 98.7 N. Diamond показал благоприятный результат среди Gyroid, Diamond и I-WP в представленном сравнении; для Diamond приведено 35.1 MPa. Это не доказывает универсальное превосходство Diamond.
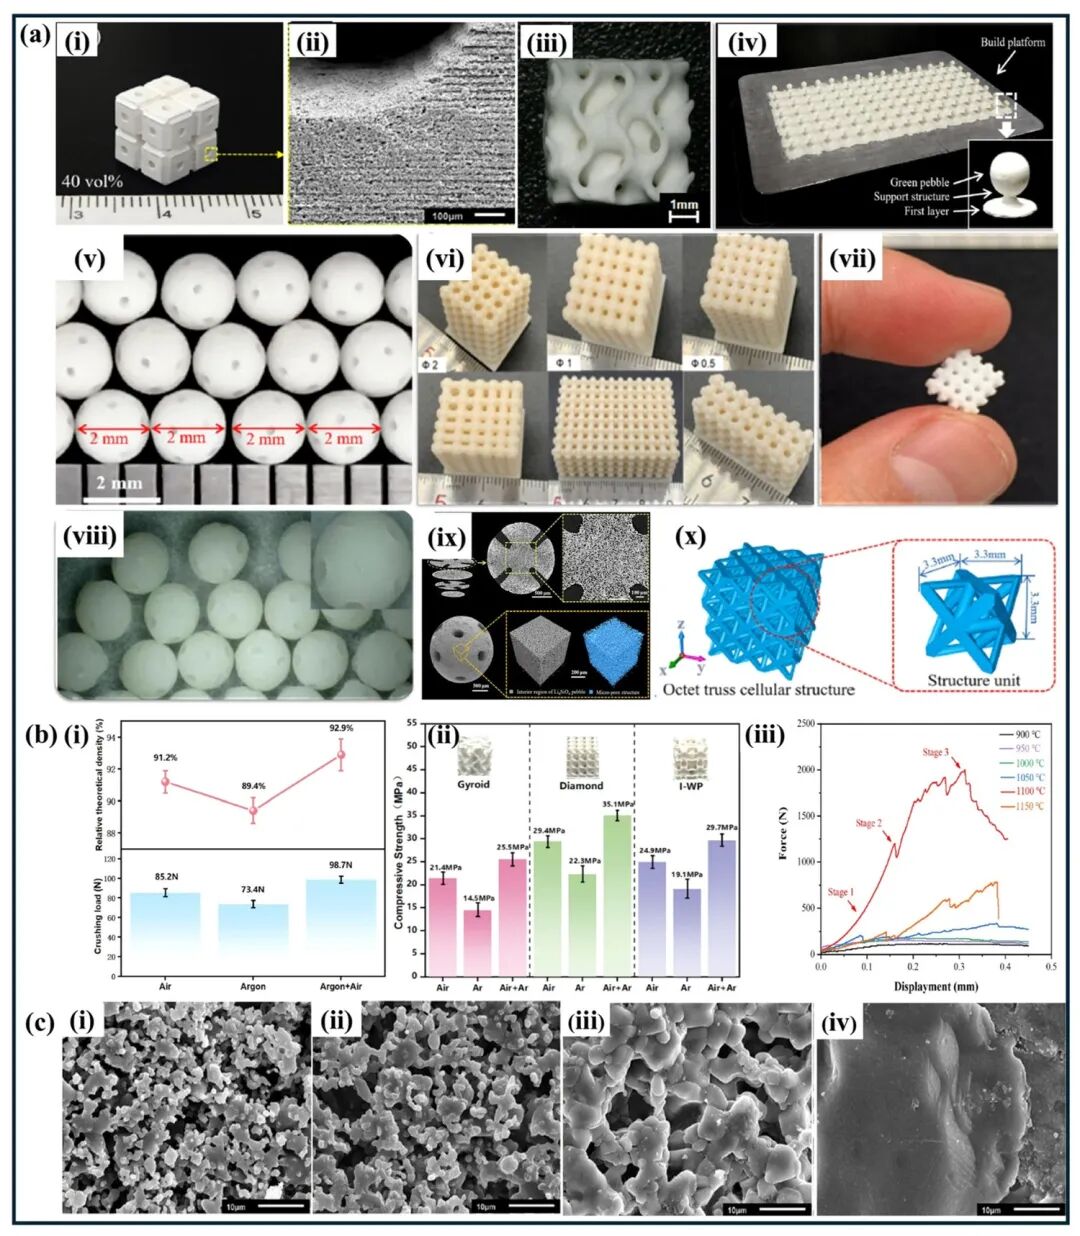
В тексте двухфазная кубическая структура с плотностью около 92.8% и нагрузкой около 2000 N связана с 1100 °C, тогда как таблица 4 указывает 1150 °C и 2000.3 N; расхождение требует проверки по исходному эксперименту. Другие примеры — решётки с толщиной слоя 25 μm и долей упаковки 42.3–79.55%, радиальные микрометровые каналы и октетная ячейка 3.3 mm для исследования адсорбции CO2. Последний пример относится к другому применению, а не к квалификации для реактора.
Источник упоминает и методы вне VPP: селективное лазерное спекание LTO с результатом 43 N при 1100 °C и пьезоэлектрическое капельное формование LTO с пористостью 10.5%, зерном 5.9 μm и нагрузкой 22.9 N при 1000 °C. Различия образцов и испытаний не позволяют напрямую ранжировать процессы. Тороидальные или сплюснутые формы, плотная оболочка с пористой сердцевиной и цифровое проектирование контактов открывают направления для совмещения переноса и прочности при меньшем расходе материала.
8. Нерешённые задачи и направления исследований
Обзор группирует проблемы следующим образом: низкая плотность и высокая усадка; трещины и внутренние пустоты; широкое распределение размеров и анизотропное сжатие; потеря лития при термообработке. Предлагаемые направления включают контроль порошка и спекания, микроволновую обработку, термомеханическое моделирование, заданную архитектуру пор, исследование охлаждения, цифровую компенсацию и оптимизацию суспензии. Литийсодержащие прекурсоры с избытком лития, управление атмосферой, компенсация паровой фазы, быстрая термообработка и мягкая химия обсуждаются как исследовательские концепции, а не проверенные инструкции эксплуатации.
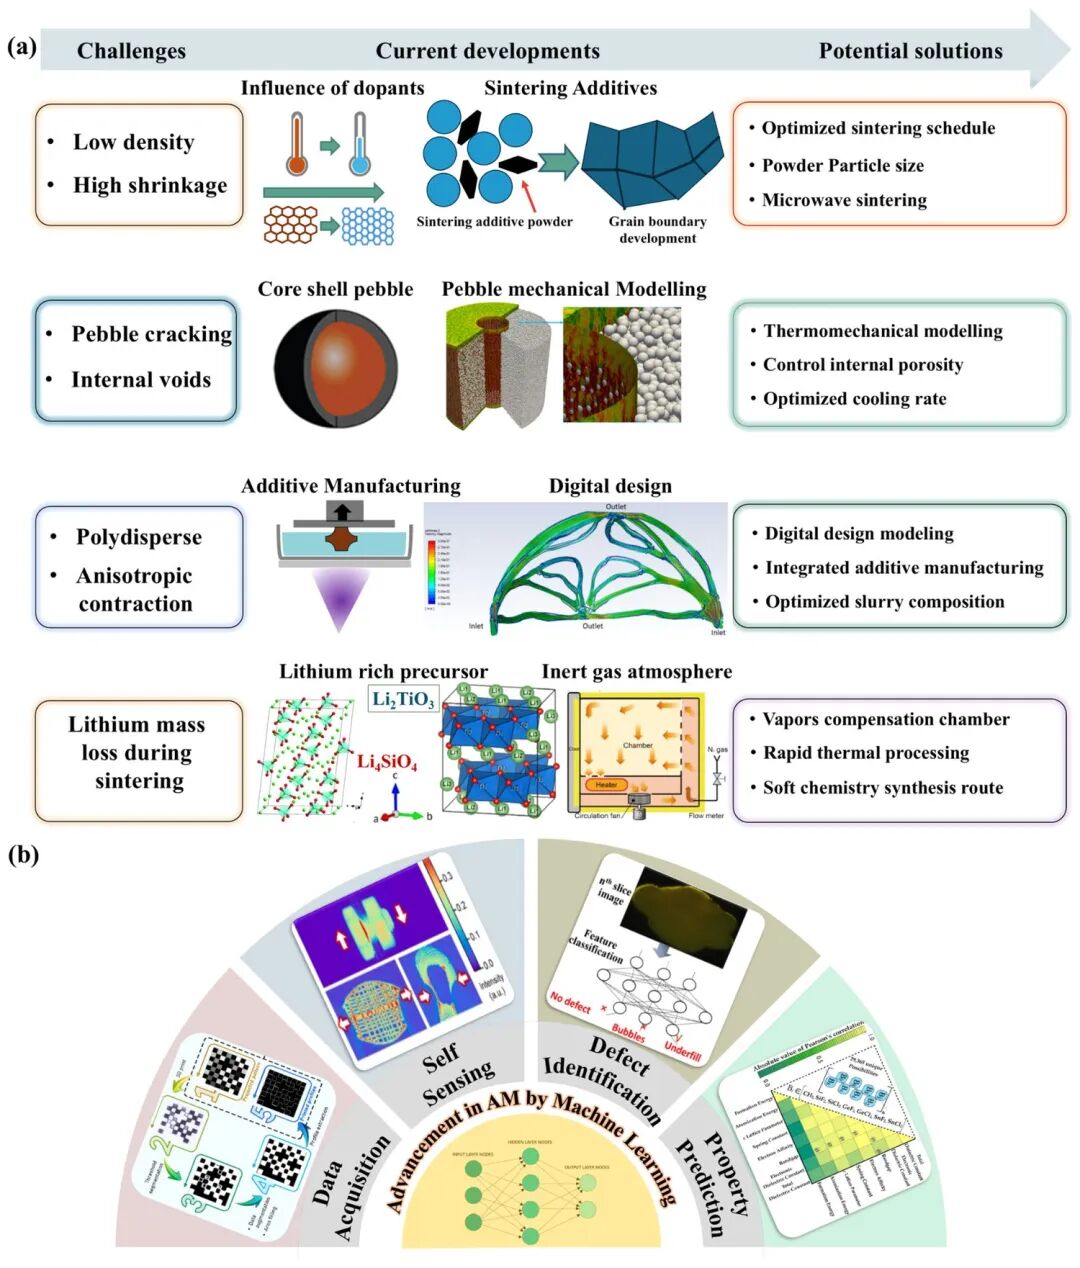
Эти задачи объединяют три направления. Первое — гибридное изготовление, сочетающее однородность традиционных методов со свободой аддитивной геометрии. Второе — экспериментальная проверка моделей при облучении и термоциклировании на основе воспроизводимых данных. Третье — мониторинг, связывающий экспозицию, толщину слоя, скорость отделения, реологию и термическую историю с дефектами и микроструктурой. Машинное обучение может помогать выявлять пузыри, недоотверждение, расслоение и переотверждение, но замкнутое управление требует достоверной обучающей выборки и физической проверки.
9. Выводы: оценивать всю технологическую цепочку
Главный вывод не сводится к получению более круглых гранул на DLP. Метод позволяет создавать специально организованную керамику, связывая состав, суспензию, печать, удаление связующего, спекание и геометрию. Источник сопоставляет типичные 70–90% плотности и 95–98% сферичности традиционных методов с отдельными примерами VPP около 85–95% плотности, ≥99% сферичности и размера 0.8–1 mm. Эти обобщения используют разные определения и образцы; они не являются гарантированными пределами технологии или испытанием при одинаковых условиях.
Большинство результатов остаётся лабораторным. Нужны дополнительные данные о длительной радиационной стабильности, эволюции фаз, кинетике выделения, циклическом ресурсе и воспроизводимости. Отсутствуют и стандартизированные допустимые интервалы потери лития и остаточного углерода. Поэтому проверка конкретного материала, гибридные маршруты, моделирование и обратная связь по измерениям важнее, чем трактовка высокой нагрузки одного образца как готовности к реактору. Ни один результат здесь не является характеристикой или сертификатом оборудования KUNWU.
Редакционная проверка и ограничения источника
Таблицы и технические рисунки сохраняют значения и изображения предоставленного источника. Плотность лития следует отличать от плотности керамики, а силу (N) — от напряжения (MPa). Утверждение о 64% относится к случайной упаковке, а не ко всем укладкам. В таблице 1 для Li2ZrO3 указано 1888 K, для LiAlO2 — 1883 K, поэтому утверждение исходного текста о максимальной температуре плавления LiAlO2 не воспроизводится. Расхождения 800/1000 °C и 1100/1150 °C отмечены выше, а не исправлены без основания. Тире означает отсутствие значения, а не ноль. Издатель относит обзор к тому 47, выпуску 1 (январь 2027), статья 118724; дата подготовки на сайте отличается от даты журнального выпуска.
Источники
Оригинальная работа · DOI
Ali U, Arshad Q, Hussain M I, Hu Q, Saqib M, Raza M, Ali D, Ye Z, Chen Z. Advances in production of lithium-based ceramics for nuclear fusion applications. Journal of the European Ceramic Society. 2027;47(1):118724.