Применения
Монолитный каталитический носитель для N₂O
Исследование связывает площадь поверхности, прочность решётки и долговременную каталитическую стабильность монолитного носителя.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Парниковый эффект N₂O (закиси азота) в 310 раз превышает эффект углекислого газа. Прямое каталитическое разложение является основным методом очистки промышленных выхлопных газов; однако традиционные катализаторы из частиц легко измельчаются и спекаются в потоке высокотемпературного воздуха, имеют большой перепад давления в слое и быстро теряют производительность.
Используя керамический 3D-принтер ADT-3D-ZP-Printer-96-50, команда из Школы аэрокосмической науки и техники Национального университета оборонных технологий изготовила высокопрочный монолитный носитель Ir/LMA с высокой удельной поверхностью с использованием светоотверждаемого формования и твердотельной реакции in-situ. «Твердотельное реакционно-отверждаемое формование на месте» было опубликовано в журнале «Ceramics International» (2026). После спекания при 1350°С носитель имеет удельную поверхность 10,20 м²/г и прочность на сжатие 97,62±22,20 МПа; разложение Т50 N2O после загрузки Ir примерно на 50°С ниже, чем у гранулированного катализатора, а стабильная работа в течение 72 часов близка к 100% конверсии.
Титульный лист статьи · Ceramics International 2026
1. Болевые точки отрасли: гранулированные катализаторы не выдерживают высокотемпературного разложения N₂O.
N₂O (закись азота) не только является сильным парниковым газом (ПГП в 310 раз выше, чем у CO₂ и в 30 раз больше, чем у CH₄), но также является одним из главных виновников разрушения озонового слоя. В основном его получают из высокотемпературных выхлопных газов, таких как производство азотной кислоты, заводы по производству адипиновой кислоты и сжигание ископаемого топлива в промышленности. Прямое каталитическое разложение стало основным методом из-за низкого энергопотребления и высокой эффективности. Однако этот путь имеет жесткое ограничение: разложение N₂O ΔH = -82,1 кДж/моль сильно экзотермично, а адиабатическое повышение температуры может достигать 1100–1300°С. В таких рабочих условиях носитель катализатора и активный металл легко спекаются и агломерируются, а активность и стабильность снижаются.
Гранулированные катализаторы в настоящее время наиболее широко используются в промышленности, но они имеют два конструктивных недостатка: во-первых, канал потока слоя накопления частиц искажается, что приводит к большому сопротивлению потоку воздуха и значительному перепаду давления; во-вторых, при длительной эрозии потоком воздуха под высоким давлением трение и столкновение между частицами вызывают измельчение и распыление, образование внутренних каналов и газовых коротких замыканий, что еще больше усугубляет местный перегрев. Проще говоря: гранулированные катализаторы не могут поддерживать ни прочность, ни срок службы в условиях высокотемпературного N₂O.
Монолитные керамические носители в целом считаются более перспективным направлением – регулярные проточные каналы, малый перепад давления, хорошая механическая прочность. Однако добиться одновременно высокой удельной поверхности + высокой прочности + высокой пористости непросто. Команда, представленная в этой статье, сосредоточилась на 3D-печати светоотверждаемой керамики.
2. Идеи решения проблемы: светоотверждаемое формование + твердофазная реакция in-situ.
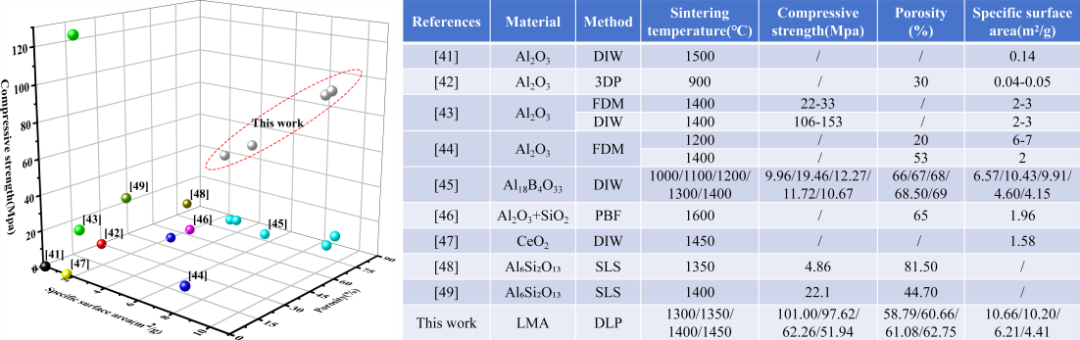
Болевая точка традиционного увеличения производства керамических носителей - старый парадокс: плотность и интенсивность векторов должны быть сожжены достаточно, чтобы сжечь температуру; но как только температура поднимается и температура держится дольше, она разрушается больше, чем поверхность. Носители Al2O3, обычно встречающиеся в литературе, такие как DIW, FDM, SLS, имеют пористость падает примерно до 2 м2/г на поверхности; и прочность поднимается на поверхность и не может сдерживаться (этот след четко записан в сравнительной таблице литературы, приведенной на рисунке 7 здесь).
LMA (LaMgAl₁₁O₁₉, гексаалюминат на основе магния) естественным образом подходит для этого рабочего состояния: это слоистый кристалл типа магнитоплюмита, поочередно уложенный зеркальными слоями и слоями блоков шпинели. Ламеллярная структура с высоким соотношением сторон обеспечивает небольшую площадь контакта зерен и высокую поверхностную энергию, поэтому она обладает превосходной устойчивостью к высоким температурам и стойкостью к спеканию. LMA в форме порошка/гранул зарекомендовал себя в высокотемпературных каталитических сценариях, таких как сухой риформинг метана и восстановление NOx, но ранее было мало сообщений о превращении его в монолитный носитель.
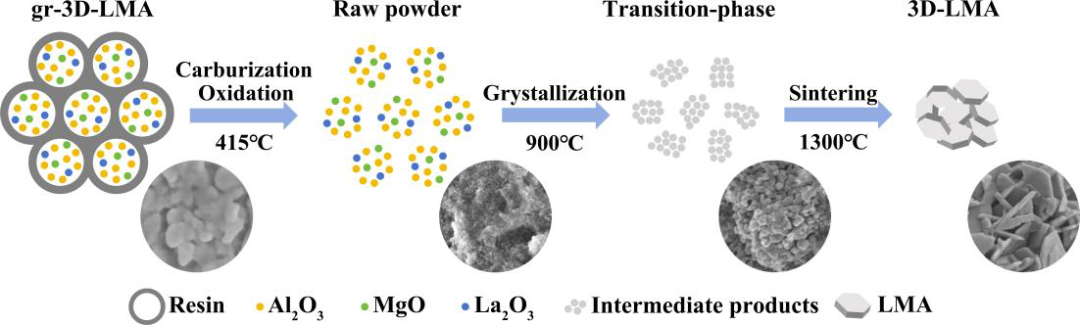
Команда изменила идею: вместо того, чтобы сначала синтезировать порошок LMA, печатать, а затем спекать (сам высокотемпературный твердотельный метод синтеза LMA требует ≥1300 ° C, удельная поверхность по своей сути низкая, и он разрушится после однократного сжигания), а напрямую смешать три порошка исходного материала Al₂O₃/MgO/La₂O₃ в светочувствительную суспензию с молярным соотношением 5,5:1:0,5, распечатайте монолитное зеленое тело, а затем изготовьте его в процессе спекания. LMA in-situ поэтапная печать – печать за один этап, формовка и поэтапная обработка одновременно.
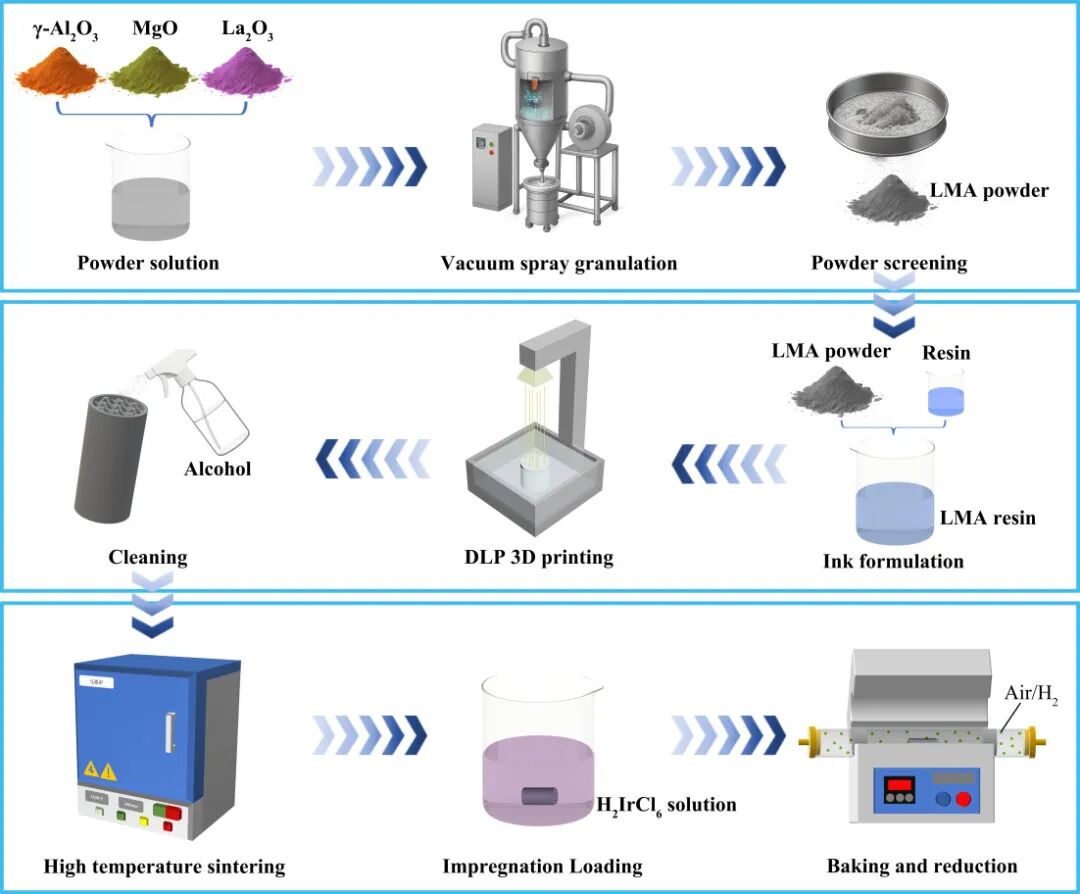
В процессе печати используется керамический 3D-принтер ADT-3D-ZP-Printer-96-50 (светоотверждаемое формование DLP) со светочувствительной смолой KUNWU H001, содержание твердых частиц в суспензии 45% по весу; параметры печати: мощность экспозиции 30 мВт/см², время экспозиции 1 с, скорость шабера 120 мм/с, толщина слоя 90 мкм (соответствующая глубина отверждения 150 мкм, устанавливается на глубину отверждения ≈ 60% толщины слоя для обеспечения межслойного соединения).
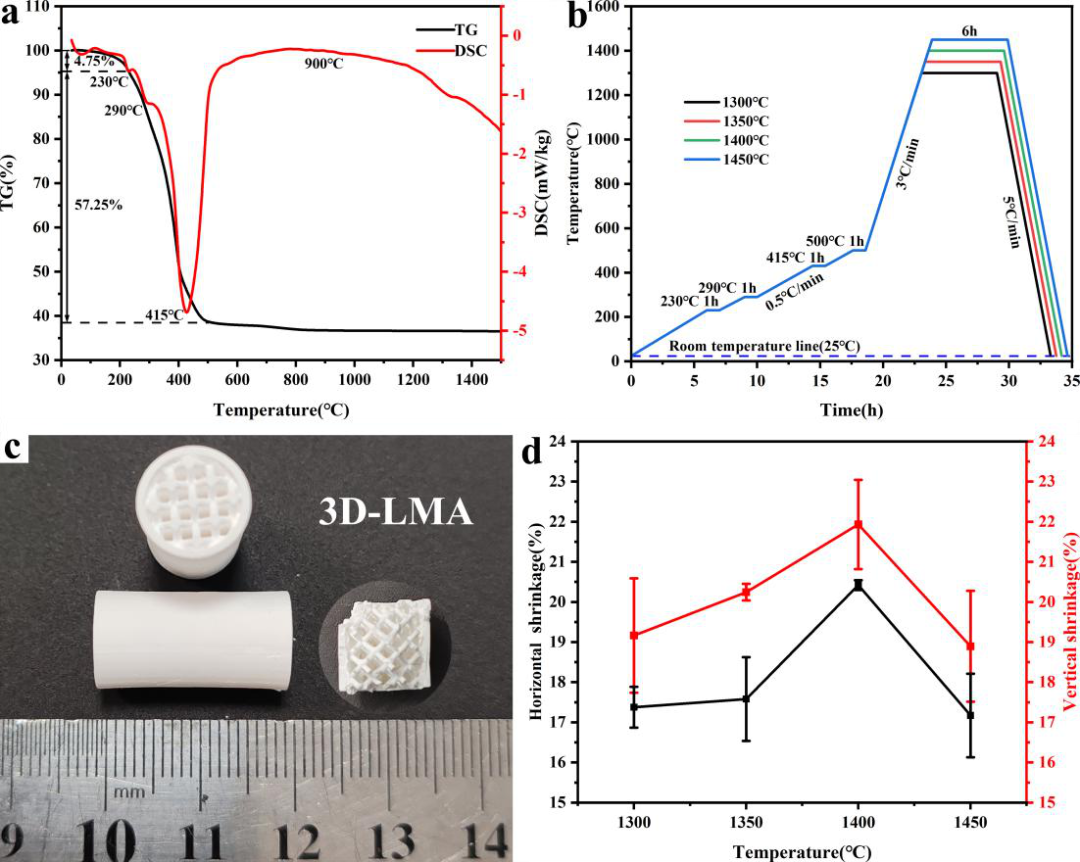
Процесс спекания представляет собой многоступенчатый процесс термоконсервации, адаптированный на основе ТГ-ДСК: термоконсервация по 1 часу каждый на трех экзотермических пиках разложения органического вещества при 230°С, 290°С и 415°С для обеспечения полного окисления и дренажа смолы; а затем термоконсервация в течение 6 часов в диапазоне 1300–1450°С для регулирования роста зерен ЛМА и уплотнения носителя с целью получения монолитного носителя без трещин, с полными внутренними каналами и равномерной усадкой (рис. Регулярная структура каналов видна на рис. 4в).
3. Результаты производительности: достигнуты прочность, удельная поверхность и пористость.
Результаты производительности попадают в зону наилучшего спекания при 1350°С: удельная поверхность 10,20 м²/г, пористость 60,66 %, прочность на сжатие 97,62±22,20 МПа. Три части данных находятся в сети одновременно. Рассмотрение каждого предмета по отдельности, возможно, не является окончательным, но в совокупности это решает противоречие между прочностью и удельной поверхностью обычных керамических носителей для 3D-печати.
| Температура спекания (°C) | Удельная поверхность (m²/g) | Объём пор (ml/g) |
|---|---|---|
| 1300 | 10.66 | 2.63×10⁻² |
| 1350 | 10.20 | 2.24×10⁻² |
| 1400 | 6.21 | 1.47×10⁻² |
| 1450 | 4.41 | 1.07×10⁻² |
Из таблицы видно резкое изменение: удельная поверхность резко падает с 10,20 после 1350°С до 6,21 при 1400°С и 4,41 м²/г при 1450°С. Это связано с тем, что после 1350°C зерна LMA начинают быстро укрупняться (с 549 нм до 598 нм, а затем до 827 нм), меняется структура пор от преимущественно мезопор 5–20 нм к макропорам 20–35 нм, ослабевает капиллярная конденсация — вследствие этого удельная поверхность разрушается.
4. Механизм фазообразования in-situ + каталитическая эффективность после установки Ir
Комбинация этих маршрутов имеет решающее значение: с одной стороны, затвердевание в форме инкапсулирует сырой порошок с смолой в геометрической структуре правил, карбид и окисляет смолу сначала во время нагрева и оставляет плоское пространственное расстояние между частицами, что является основой для структуры макро-высоких скоростей пор и избегает отверстий для соединения частиц; с другой стороны, после того, как смола была сожжена, оставшийся порошок должен быть закреплен на месте при температуре спекания для получения LMA, умеренной комбинации кристаллических частиц, которая является силой материального инстинкта и гарантией высокой температурной терпимости. В комбинации макроструктура управления процессом + свойства контроля материала вступают в силу одновременно.
В этот носитель загружен благородный металл Ir (пересыщенная пропитка пять раз по 30 мин каждый раз, измеренное ICP 8,91 мас.%; после водородного восстановления получается металл Ir с наночастицами 2–6 нм, средний размер 3,24 нм, в основном обнаженная (111) кристаллическая плоскость), который представляет собой монолитный катализатор 3D-Ir/LMA.
Каталитические характеристики непосредственно сравниваются со стандартными частицами катализатора (GC-Ir/LMA) в реакции N₂O с неподвижным слоем: в условиях 30 об.% N2O + 70 об.% Ar, 100 мл/мин, WHSV 60000 см³·ч⁻¹·г⁻¹, T50 (температура конверсии 50%) 3D-Ir/LMA составляет всего 227,60°С, что примерно на 50°С ниже, чем 277,11°С частиц катализатора; T90 (температура конверсии 90%) 261,71°C, что примерно на 85°C ниже, чем 346,48°C частицы.
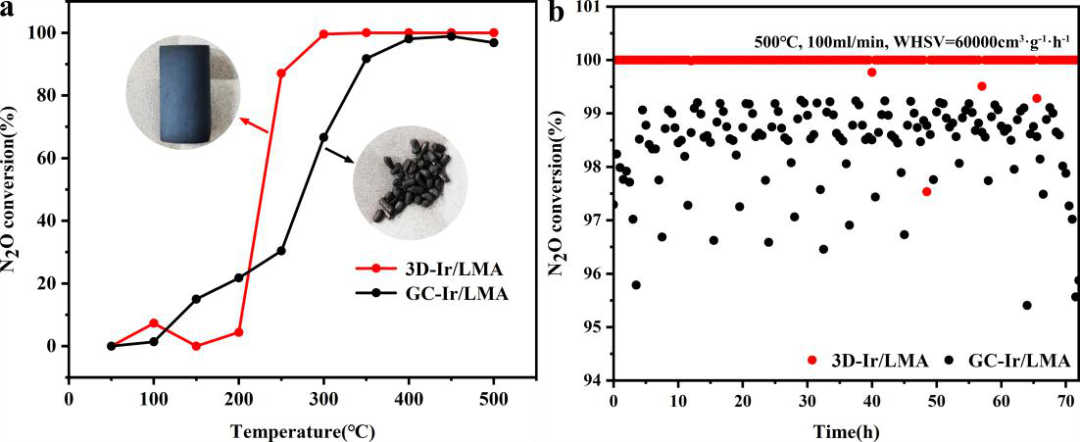
72-часовой тест на стабильность при 500°C дополнительно иллюстрирует проблему: 3D-Ir/LMA практически поддерживал степень конверсии 99–100% на протяжении всего процесса с периодическими небольшими колебаниями; слой частиц GC-Ir/LMA продолжал колебаться в пределах 95–99%. Причина в том, что слой частиц трётся и вибрирует друг о друга под эрозией воздушного потока, что приводит к локальному обрушению слоя и неравномерному газораспределению. Это два структурных недостатка частиц катализатора, упомянутые в начале. Встроенный регулярный канал 3D-Ir/LMA естественным образом позволяет избежать этих двух препятствий.
Вывод: от «Выберите одно из двух» к «Иметь все три»
В совокупности основная ценность этого исследования заключается не в том, чтобы доводить определенные цифры до крайности, а в том, чтобы использовать светоотверждаемую керамическую 3D-печать + твердотельную реакцию in-situ, чтобы доказать, что монолитный носитель LMA может одновременно достичь высокой пористости + высокой удельной поверхности + высокопрочного треугольника и напрямую преобразовать это структурное преимущество в активность каталитического разложения N₂O и повышение 72-часовой стабильности. Для источников выбросов N₂O, таких как производство азотной кислоты, заводы по производству адипиновой кислоты и высокотемпературные выхлопные газы от ископаемого топлива, этот технологический путь не зависит от дополнительных вспомогательных средств для спекания или внешнего высокого давления.
Если рассматривать этот путь отдельно, то, что действительно стоит изучить, так это идея сначала напечатать сырое тело, а затем сформировать фазу на месте: разделение формования и формирования фазы позволяет порошку исходного материала самостоятельно превращаться в целевую фазу во время спекания. Пока система сырья может генерировать целевую фазу in situ при температуре спекания, светоотверждаемое формование дает возможность превращать трудно спекаемую керамику в сложные монолитные компоненты. Этот тип высокоспецифичной поверхности + высокопрочный монолитный катализатор позволит с уверенностью перемещаться из лаборатории на места высокотемпературного снижения выбросов N₂O.
Справочные документы
ВАН Вэй, ВАН Сун, Юй Ипин, Ли Вэй. Получение высокопрочных монолитных катализаторов Ir/LMA с высокой удельной поверхностью посредством твердофазного фотоотверждаемого формования in-situ. Ceramics International, 2026 (в печати). DOI: 10.1016/j.ceramint.2026.01.485