Применения
Университетское исследование монолитного SiC-катализатора
Университетская группа исследует DLP-печать сотового SiC-носителя для высокотемпературного серного цикла получения водорода и сравнивает каталитические системы.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
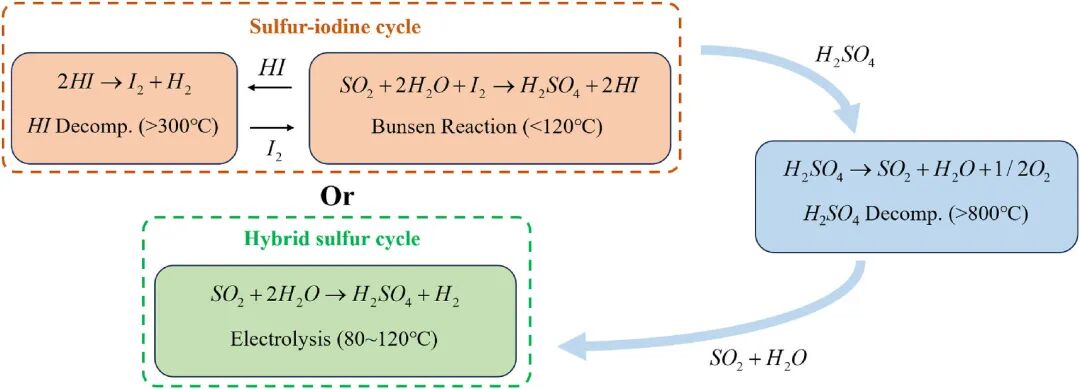
Водород обычно рассматривается как энергоноситель будущего, но откуда взяться водороду — всегда неизбежная инженерная проблема. Прямой пиролиз воды требует высокой температуры выше 2200°С, что в действительности трудно выдержать; Термохимический цикл на основе серы — это компромиссный путь, продвигаемый различными странами, который может значительно снизить температуру. Ключевой стадией этого цикла является разложение серной кислоты (H₂SO₄ → SO₂ + H₂O + ½O₂, 800–900°С). Однако кинетика чрезвычайно упряма. Для его работы необходим катализатор, и он должен быть способен выдерживать условия высокой температуры, сильной коррозии и высокого содержания водяного пара.
Команда Национальной ключевой лаборатории использования чистой энергии, исследовательской группы университета, использовала керамический 3D-принтер DLP промышленного класса KUNWU и его светочувствительную смолу ADT-SiC-TH01L для печати пористого монолитного сотового карбида кремния за один этап, а затем пропитала и загрузила бинарные катализаторы на основе оксидов металлов. Соответствующие результаты были опубликованы в журнале International Journal of Hydrogen под заголовком «Разработка монолитных сотовых катализаторов SiC с помощью технологии 3D-печати DLP промышленного уровня для практического термохимического производства водорода на основе серы «Энергия» (2026). Результаты показывают, что скорость разложения серной кислоты катализатора Cu–Al/SiC стабильна на уровне около 84%, а скорость разложения Cu–Fe/SiC стабильна на уровне около 74%. Скорость разложения практически не снижается после непрерывной работы в течение 24 часа при температуре 850°C, что намного лучше, чем у порошкового катализатора.
Титульный лист статьи · Международный журнал водородной энергетики 2026
1. Почему «сернокислотное разложение» при производстве водорода на основе серы является крепким орешком?
Общая идея термохимического производства водорода на основе серы заключается в использовании нескольких реакций серная кислота + йод/вода для разделения воды на водород и кислород, а затем отдельного извлечения побочных продуктов и их циркуляции обратно в печь. Среди них разложение серной кислоты является необходимым этапом на высокотемпературном конце: сначала разлагают H₂SO₄ на SO₃ + H₂O при температуре выше 450°C, а затем разлагают SO₃ на SO₂ + ½O₂ при 800–900°C. Обе стадии являются эндотермическими, а общая адиабатическая температура реакции часто превышает 1100°С.
Вторая стадия разложения SO₃ термодинамически осуществима, но кинетика крайне неблагоприятна и практически невозможна без катализатора. Существующие катализаторы из драгоценных металлов обладают высокой активностью, но их стоимость и стабильность не могут обеспечить непрерывную работу на промышленном уровне; оксиды металлов (особенно бинарные системы, такие как Cu-Al, Ce-Cu, Cu-Fe, Fe-Cr) являются более реалистичным направлением, но они обычно сталкиваются с тремя старыми проблемами: агломерация частиц приводит к уменьшению активных центров, длительной потере активных металлов в агрессивных атмосферах, а также сульфатационному отравлению и дезактивации катализаторов.
Почти все соответствующие исследования были сосредоточены на порошковых катализаторах, и испытательному устройству пришлось накапливать большие кусочки частиц оксида железа — трудно образующиеся, плохая плотность, длительный цикл работы структуры подложки — которые также загрязняли и разрушались. Для перехода к стабилизации водорода промышленного уровня катализатор должен быть интегрирован, спроектирован и способен переносить среду с серной кислотой. Команда обратилась к фотоконсолидированной керамической 3D-печати.
2. Промышленная DLP-печать монолитного сотового SiC.
Монолитные катализаторы имеют два врожденных преимущества при разложении серной кислоты: регулярные проточные каналы снижают газовое сопротивление, а прочность каркаса может предотвратить распыление и разрушение при высоких температурах. Проблема в том, что SiC представляет собой керамику, которую трудно спекать, а традиционное формование либо не позволяет получить сложную геометрию, либо цикл длительный, а стоимость высокая. Светоотверждаемая технология DLP (Digital Light Processing) позволяет сначала напечатать зеленое тело, а затем за один этап сформировать фазу на месте. Он имеет большую геометрическую свободу и короткое время цикла и подходит для изготовления цельных сотовых носителей. Команда в этой статье использует светоотверждаемую керамическую 3D-печать, чтобы добиться этого за один шаг.
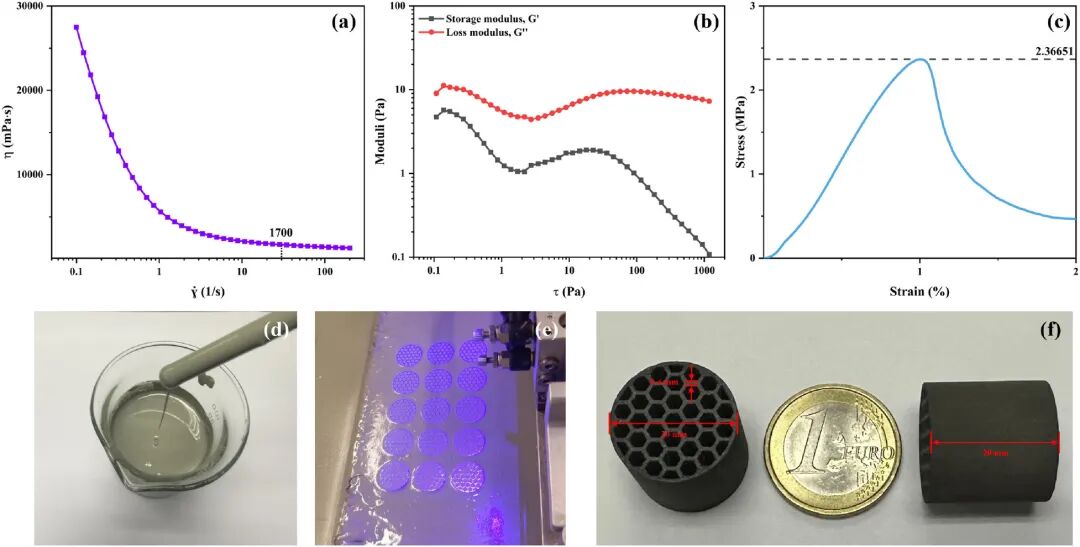
В процессе печати используется DLP-принтер промышленного класса KUNWU в сочетании со светочувствительной смолой ADT-SiC-TH01L, которая смешивается с порошком SiC высокой чистоты (> 99,9%) в массовом соотношении 1: 4, перемешивается в вакууме в течение 2 часов для дегазации; после печати его очищают этанолом, затем выдерживают при 600°С в атмосфере азота в течение 2 часов для удаления связующих и, наконец, выдерживают при 1000°С в муфельной печи в течение 4 часов. Керамизация была завершена в течение нескольких часов, и был получен стабильный пористый каркас из SiC в виде сот. Цельная структура не только обеспечивает регулярные каналы, но и объединяет носитель катализатора + каркас реактора в одно целое.
3. Скорость разложения и 24-часовая стабильность.
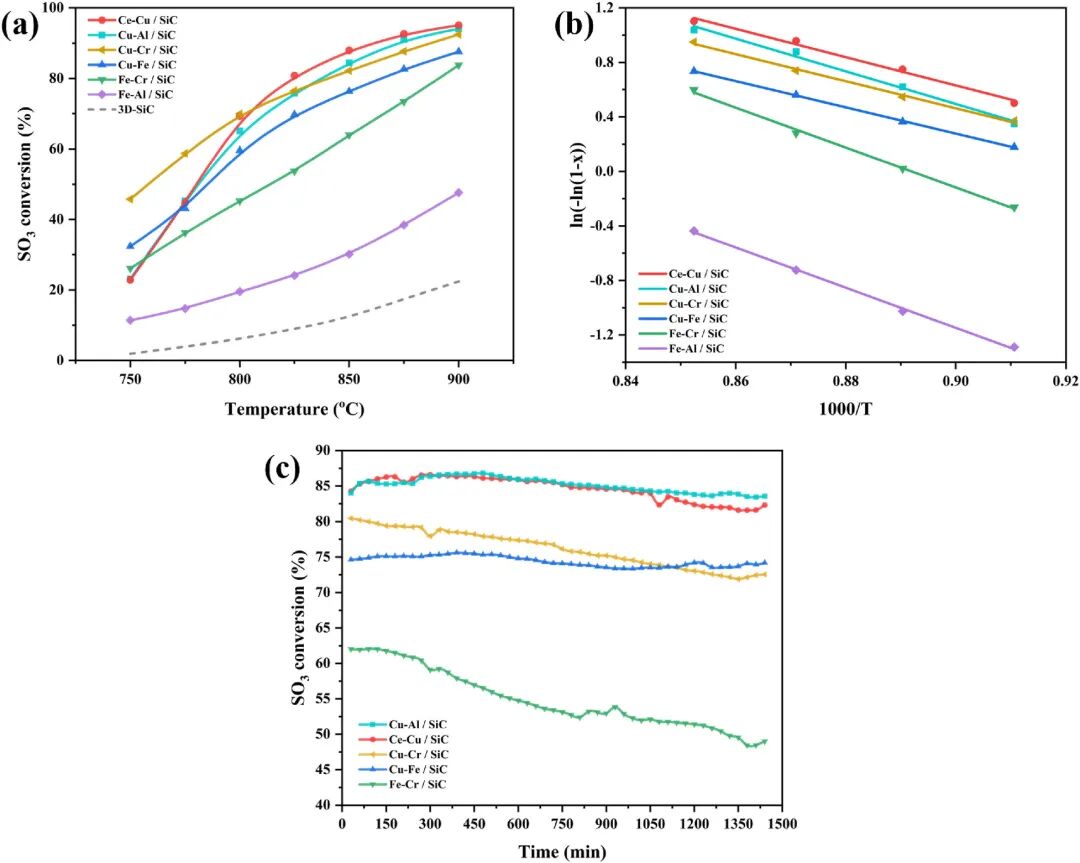
Оценку катализатора проводили в трубчатой печи + 98% H₂SO₄ + N₂ (500 мл/мин) в реальной среде паров кислоты, WHSV 12 г кислоты·г⁻¹·ч⁻¹, температурный диапазон 750–900°C, долговременная стабильность при 850°C в течение 24 часов. В следующей таблице приведены значения T₅₀/T₈₀, энергия активации Ea и скорость разложения шести бинарных катализаторов через 24 часа.
| Катализатор | T₅₀ (°C) | T₈₀ (°C) | Ea (kJ/mol) | Разложение после 24 h при 850 °C |
|---|---|---|---|---|
| Cu–Al/SiC | 781 | 837 | 99.62 | ~84%, почти без снижения |
| Ce–Cu/SiC | 780 | 825 | 86.33 | 84.3% → 82.3% |
| Cu–Fe/SiC | 785 | 865 | 79.98 | ~74%, почти без снижения |
| Fe–Cr/SiC | 814 | 890 | 121.67 | Сильное снижение; потеря Cr |
| Cu–Cr/SiC | 758 | 840 | 82.61 | Сильное снижение; потеря Cr |
| Fe–Al/SiC | >900 | >900 | 122.53 | Минимальная активность; стабильность не испытана |
Судя по кривой скорости разложения (рис. 3, а), порядок в рабочем режиме 825–875°С следующий: Ce–Cu/SiC > Cu–Al/SiC > Cu–Cr/SiC > Cu–Fe/SiC > Fe–Cr/SiC > Fe–Al/SiC. Среди них Ce–Cu/SiC стартовал быстрее всех (Т₈₀ 825°С), но через 24 часа упал с 84,26% до 82,32% (из-за агломерации частиц и накопления сульфатации); Стабильность Cu-Al/SiC и Cu-Fe/SiC действительно превысила стабильность промышленного уровня: оба практически не показали распада в течение 24 часов, при этом скорость разложения стабильна на уровне 84% и 74% соответственно, а скорость дезактивации ниже 1%; активность катализаторов, содержащих Cr, существенно снижается из-за потери Cr в ходе реакции, а стабильность оказывается наихудшей.
4. Основные моменты механизма и комплексная оценка
Почему Cu–Al/SiC и Cu–Fe/SiC одновременно стабильны и реакционноспособны? Механизм происходит по двум направлениям: во-первых, химически адсорбированный кислород/содержание решеточного кислорода высокое и подходящая температура десорбции (O₂-TPD показывает, что оба все еще имеют пики десорбции около 900°C), что дает катализатору возможность непрерывно подавать поверхностно-активный кислород - а это именно то, что необходимо для окислительного разложения серной кислоты; во-вторых, сам носитель SiC устойчив к коррозии, имеет хорошую теплопроводность и устойчив к сульфатному отравлению. Атомное соотношение Si:C стабильно и составляет 1:1 до и после реакции. Хотя активный металл частично утрачен, скелет не разрушается.
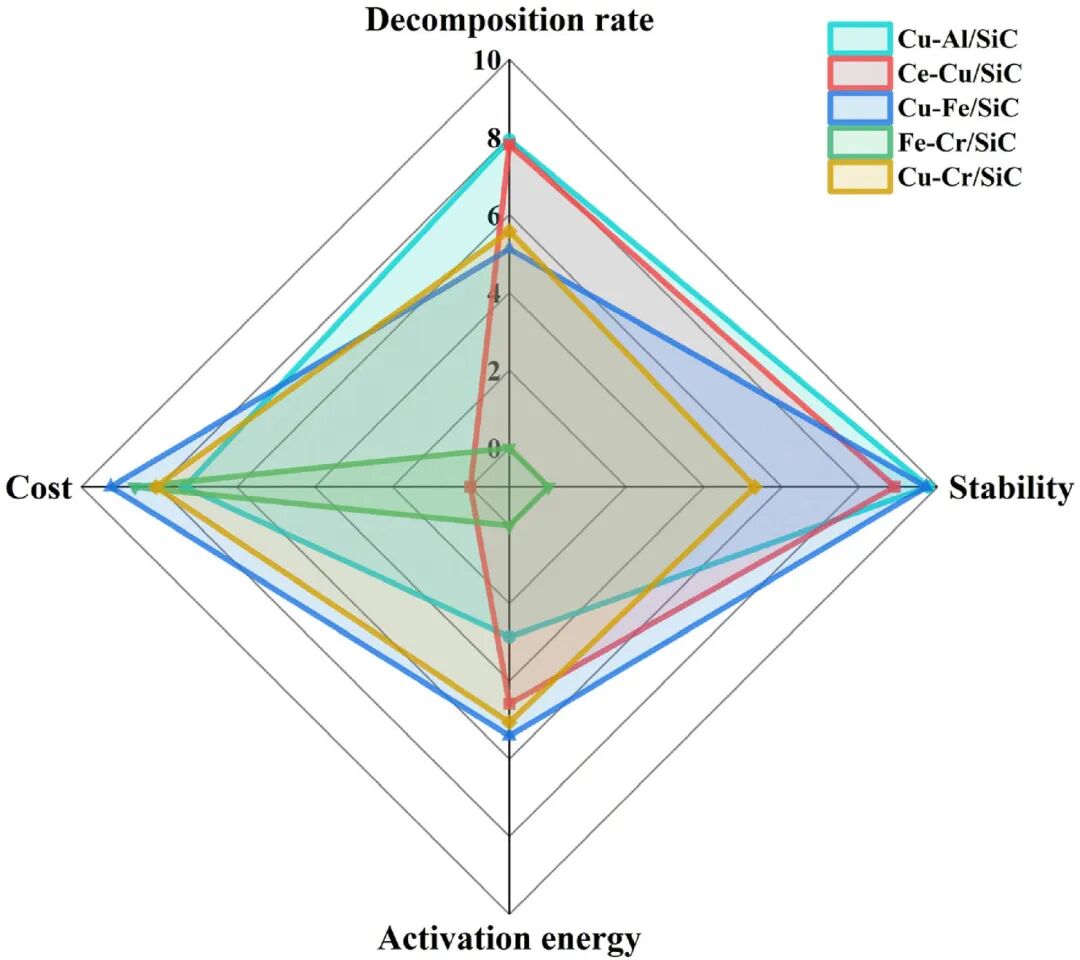
Сравнивая шесть катализаторов на четырехмерной радиолокационной диаграмме скорости разложения/энергии активации/стабильности/стоимости, вывод становится очень ясным: Cu-Al/SiC набрал более 8 баллов как по скорости разложения, так и по стабильности, что делает его катализатором с наиболее сбалансированными общими характеристиками; Cu–Fe/SiC стоит лишь небольшую часть (железо намного дешевле, чем загрузка меди), что делает его экономичным выбором для промышленного масштабирования; хотя первоначальная активность двух катализаторов, содержащих Cr, была приемлемой, показатель стабильности был снижен, главным образом из-за потери Cr во время реакции и загрязнения на выходе. В целом, монолитный сотовый маршрут SiC + бинарный оксид металла имеет основу для перехода от лаборатории к промышленному объекту непрерывного производства водорода.
Заключение: От лаборатории к промышленному производству водорода
В совокупности основная ценность этого исследования заключается в том, чтобы вывести интегрированный сотовый катализатор SiC, интегрированный маршрут керамической 3D-печати, за пределы ограничений порошковых катализаторов - регулярный канал потока решает проблему перепада давления в слое, прочность каркаса решает проблему разрушения порошка, а коррозионная стойкость и теплопроводность самого SiC подавляют риск сульфатного отравления активных металлов. Как только этот путь будет соединен с источником тепла в виде высокотемпературных солнечных коллекторов или высокотемпературных реакторов с газовым охлаждением, технология термохимического производства водорода на основе серы получит более стабильный катализатор.
Для направления высокотемпературного катализа и энергетического катализа этот набор идей также можно использовать в качестве ориентира: интегрированное формование носителя + развязка пропиточной нагрузки позволяет труднообрабатываемой, тугоплавкой, высококоррозионностойкой керамике сначала распечатать структуру, а затем заполнить активную фазу. Пока сам носитель может поддерживать заданную температуру и агрессивную атмосферу, внутренняя активная система может выполнять итерации более свободно. Ключевым следующим шагом является внедрение таких монолитных катализаторов из 5-граммовых лабораторных кусочков в реакторы промышленного масштаба и проверка непрерывной работы в связанных условиях, приближенных к реальным источникам тепла (солнечное моделирование, высокотемпературные реакторы).