Процесс
Интерфейс многоматериального зубного протеза
Совместное формование разных составов требует контролировать резкость границы, межфазное сцепление и согласование усадки при совместном спекании.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Искусственные зубы и основа съемных зубных протезов традиционно изготавливались с помощью светоотверждаемого клея, который скреплял две отдельно напечатанные части вместе. В клеевом слое неизбежно остаются микропустоты, недостаточно полимеризованные мономеры и точки концентрации напряжений. Они склонны к расслоению и разрушению при длительных жевательных нагрузках или термических циклах, что является одним из основных рисков клинической переработки.
Факультет стоматологии Медицинского университета Гуанчжоу и другие команды использовали многокомпонентный DLP-принтер ADT-3D-MT-48-25 для одновременного формования искусственных зубов и базисов. Соответствующие результаты были опубликованы в журнале «Стоматологические материалы» (2026 г.) под заголовком «Многоматериальная DLP-печать для материалов для зубных протезов: исследование характеристик поверхности, физико-механических свойств и цитосовместимости», а также систематически проверенные ключевые показатели, такие как прочность интерфейса, водопоглощение и поведение при растворении, а также цитотоксичность. Результаты показывают, что по сравнению с традиционной группой склеивания межфазная прочность на сдвиг группы комплексного формования из нескольких материалов увеличена с 7,96 МПа до 17,78 МПа, а 100% показывает когезионное разрушение - интерфейс больше не является самым слабым местом конструкции.
Титульный лист статьи · Стоматологические материалы 2026
Зачем печатать съёмный протез целиком?
Позвольте мне сначала задать простой вопрос: съемные зубные протезы доступны повсюду, почему их нужно «отливать за один раз», вместо того, чтобы печатать их отдельно и затем склеивать? Ключевым моментом является надежность интерфейса. Искусственные зубы нуждаются в высокой твердости и износостойкости; основание нуждается в достаточной прочности и устойчивости. Чтобы обеспечить эти два свойства, общепринятая идея состоит в том, чтобы «печатать отдельно, а затем склеивать их вместе», но граница склеивания, по сути, является переходной зоной между двумя материалами и двумя полимеризациями, и легко оставить непрореагировавшие мономеры, микропоры и точки концентрации напряжений.
Более того, эти дефекты становятся источником трещин в жевательных нагрузках или тепловых циклах. Оценка ISO 20795-1, ISO 6872, среди прочих, показала, что интерфейс традиционной группы связывания (PT-PB) составлял всего 7,96 ± 2,03 МПа и что в структуре разрушения преобладали адгезивные и смешанные повреждения - интерфейс, который оставался самым слабым звеном в структуре.
Печать: две ванны и многоматериальная нарезка
Для изготовления искусственных зубов и базиса на одном и том же оборудовании в исследовании использовался мультиматериальный DLP-принтер ADT-3D-MT-48-25. Логику его работы можно изложить в одном предложении: двойная корыта + автоматическая очистка + объединение кусочков.
Строительная платформа перемещается между чаном 1 (основная смола) и чаном 2 (искусственная зубная смола), канавка губки соскребает излишки смолы, а световая машина слой за слоем обнажает срезы. Когда один и тот же слой содержит два материала одновременно, система завершит отверждение в разных ваннах, а затем объединит два слоя в единое поперечное сечение. Этот шаг имеет решающее значение, поскольку неравномерное отверждение на стыке двух смол приведет к появлению дефектов на границе раздела, которые могут стать источником последующих проблем с прочностью и биобезопасностью.
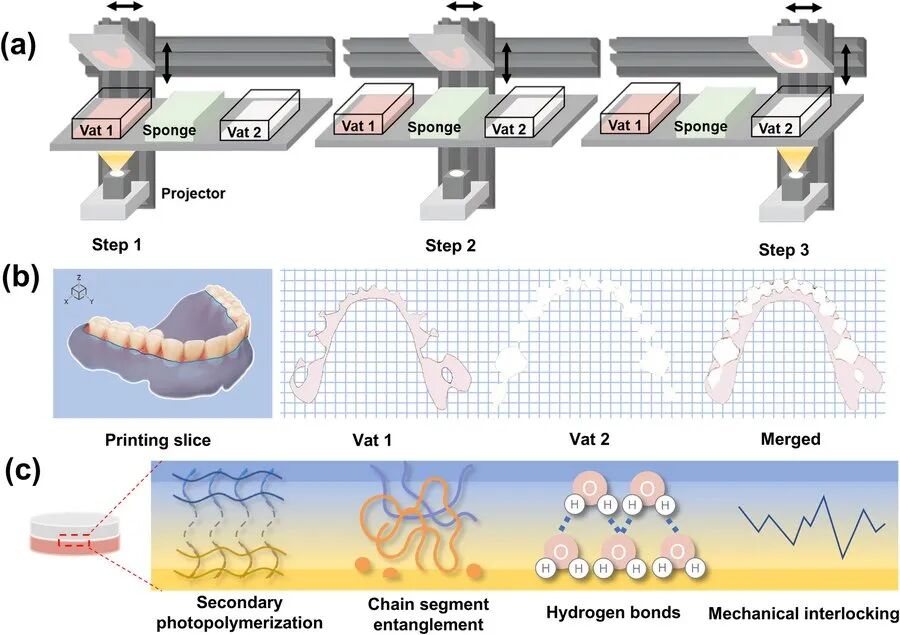
По сравнению с традиционным процессом «печать → очистка → выравнивание → склеивание → повторное затвердевание», одноразовое формование из нескольких материалов объединяет производство искусственных зубов и базисов на одной строительной платформе. Теоретически это могло бы устранить отдельные связующие слои и позволить двум смолам сформировать более непрерывную структуру на границе раздела за счет вторичной фотополимеризации, сегментного переплетения, водородных связей и микромеханического взаимодействия.
Прочность интерфейса: склеивание и цельная печать
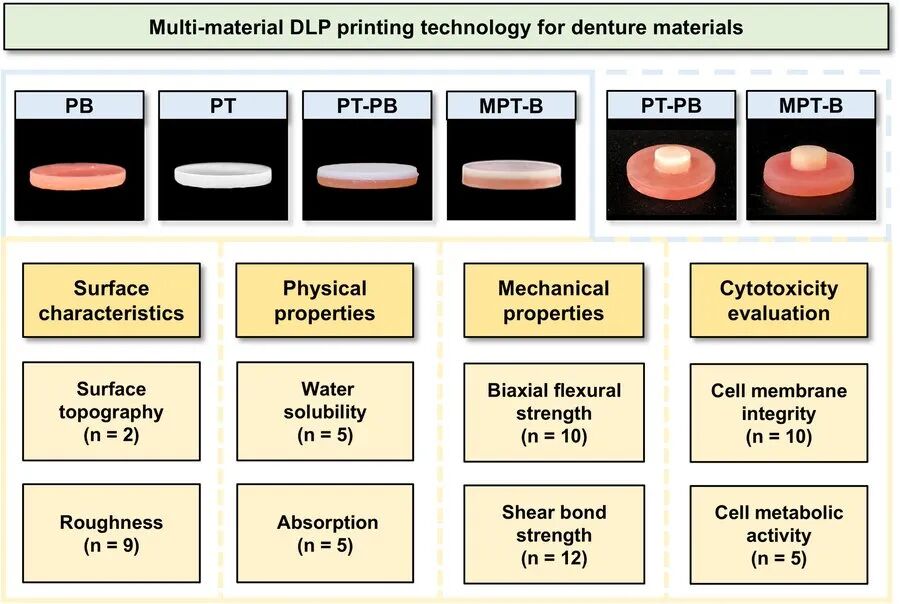
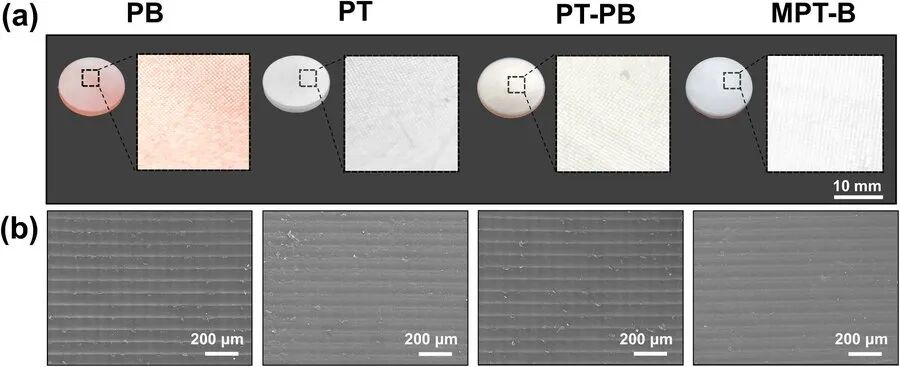
Готовый прототип также доказывает, что «интерфейс действительно стал сильнее». В ходе исследования была проведена систематическая оценка свойств поверхности, водопоглощения/растворения, прочности двухосного изгиба и прочности сцепления при сдвиге четырех групп образцов.
Что касается прочности на сдвиг, традиционная группа склеивания PT-PB составляет 7,96 ± 2,03 МПа, тогда как группа однократного формования нескольких материалов MPT-B достигает 17,78 ± 3,22 МПа, увеличение примерно на 123% (p <0,0001). Что еще более важно, все MPT-B продемонстрировали когезионное разрушение - разрушение произошло внутри основного материала, что указывает на то, что интерфейс больше не является самым слабым местом конструкции; в то время как PT-PB по-прежнему демонстрировал в основном нарушения сцепления и смешанные разрушения.
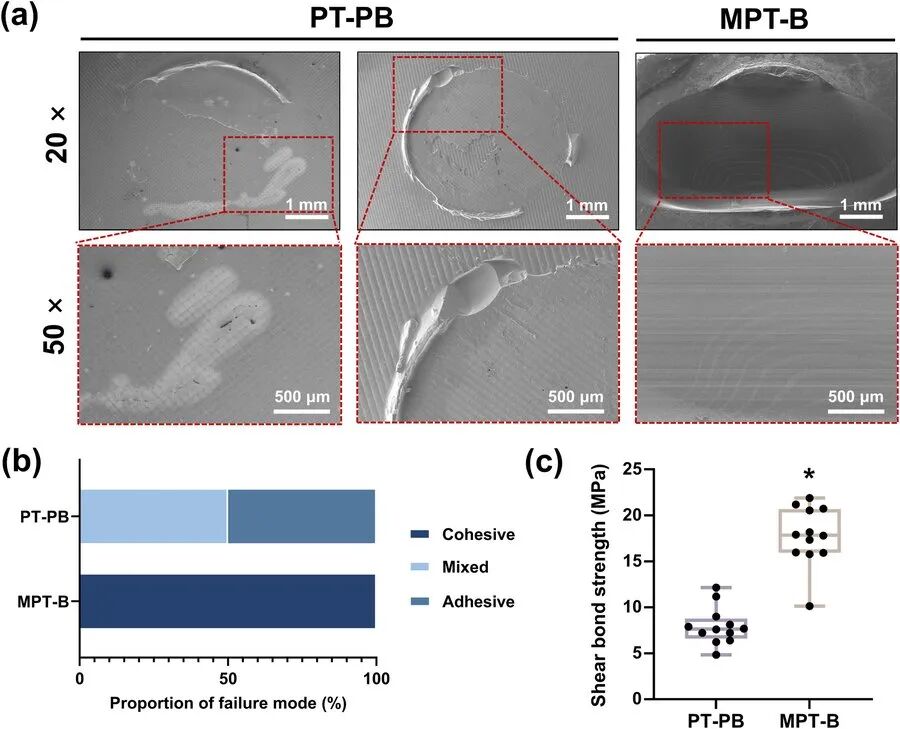
Это также подтверждают показатели водопоглощения и растворения. Скорость водопоглощения МПТ-Б составляет 5,86±0,68 мкг/мм³, что ниже, чем 9,81±2,99 мкг/мм³ ПТ-ПБ; по растворимости МПТ-Б составляет -4,07 ± 0,81 мкг/мм³ (отрицательные значения означают, что привес в основном происходит за счет водопоглощения и меньшего растворения), а ПТ-ПБ составляет 0,78 ± 0,37 мкг/мм³ (положительные значения указывают на наличие более растворимых компонентов на границе раздела). Интерфейс более непрерывен, а долгосрочная стабильность размеров и комфорт при ношении более гарантированы.
Биобезопасность: испытания цитотоксичности
Для зубных протезов, входящих в ротовую полость, «укрепления соединения» недостаточно, необходимо доказать безопасность самого материала. В ходе исследования проводилась оценка цитотоксичности каждой группы образцов в соответствии с ISO 10993-5: относительная метаболическая активность всех групп была выше порога 70%, а высвобождение ЛДГ было ниже порога 30%. Окрашивание кальцеином-AM/PI показало нормальную морфологию клеток и отсутствие явной цитотоксичности.
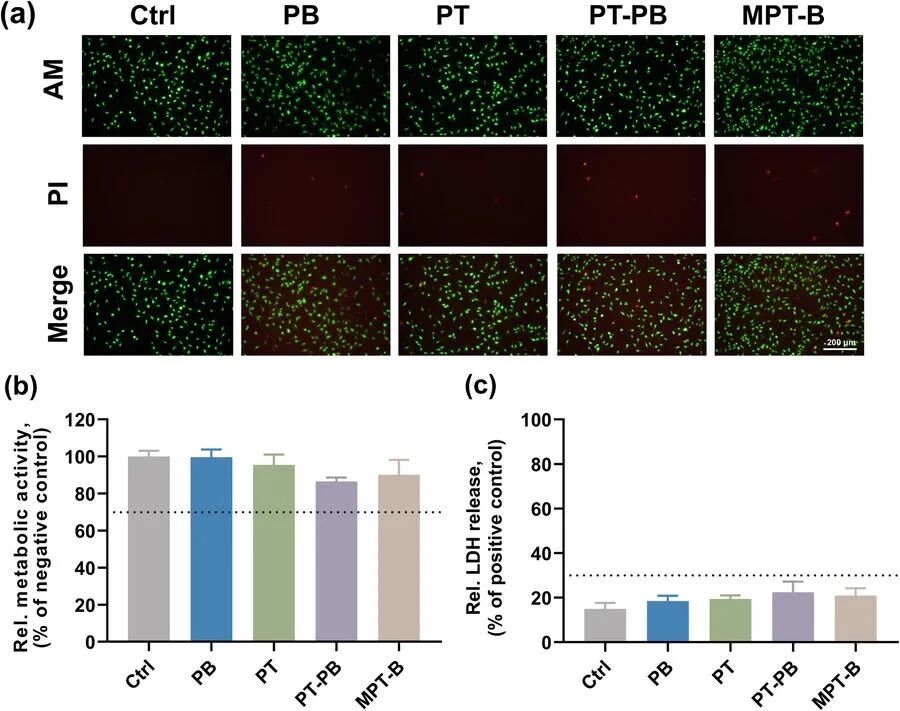
Это указывает на то, что полиматериальные DLP-печатные смолы грызунов отвечают требованиям биобезопасности медицинских устройств в разумных условиях после консолидации. Усовершенствованная механика не идет в ущерб биобезопасности.
Упрощение изготовления зубных протезов
После того как структура построена, еще нужно доказать, что «ее действительно можно реализовать». Одноразовое мультиматериальное формование приносит не только улучшение отдельных показателей, но и реконструкцию рабочего процесса: исключает этапы чистки, сушки, склеивания, выравнивания и вторичной светоотверждения между искусственными зубами и базисами, превращая «бондинг-сборку» в «цельную формовку». Прочность интерфейса меняется от «адгезионной зависимости» к «формованию, интегрированному с материалом», в режиме разрушения преобладает когезионное разрушение, а клинические риски становятся более контролируемыми; в то же время пространственное расположение искусственных зубов и базисов напрямую определяется 3D-моделью, а сложные окклюзионные поверхности, локальные утолщения или полые структуры могут быть реализованы более свободно.
От характеристик при комнатной температуре до биобезопасности структура этого напечатанного протеза в основном безупречна — это самое убедительное доказательство того, что «вещи, сделанные мастером, могут выдержать проверку работоспособности», а также это ключевой шаг для внедрения DLP-печати из нескольких материалов в стоматологии.
Вывод: от склеивания к интегральному формованию
Возвращаясь к самой статье, ее ценность заключается не только в съемном протезе с более прочным интерфейсом и биобезопасностью, но и в обеспечении полного производственного маршрута от нарезки нескольких материалов до формования цельной детали, которая воспроизводима и имеет параметры, которым необходимо следовать. От переключения двойного резервуара (Ват 1/Ват 2), объединения срезов до вторичной фотополимеризации на границе раздела, перепутывания сегментов цепи и микроскопической блокировки — каждое звено является переменной, определяющей конечную производительность. Ценность высокопроизводительных зубных протезов наполовину состоит в дизайне, а наполовину в производстве.
Для команды, занимающейся исследованиями и разработками цифровых зубных протезов, эта статья сама по себе является «справочником по производственному процессу», который можно использовать в качестве справочного материала. Гетерогенные структуры, такие как искусственные зубы + базисы, — это именно тот тип, который хорошо формирует многоматериальная DLP-печать. Друзья, которые интересуются технологией 3D-печати из нескольких материалов, также могут связаться с KUNWU, и вместе мы сможем превратить «можно спроектировать» в «можно сделать».