Применения
Почти безусадочное формование пористого Si₃N₄ методом DIW
Исследовательский маршрут объединяет DIW, сублимационную сушку и реакционное связывание, ограничивая общую усадку менее 1%; для имплантационного применения необходима отдельная биологическая и регуляторная валидация.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Введение
Благодаря умной комбинации прямого чернильного письма и ключей реакции исследователи добились «почти очистки» силикатной полиболической керамики с общей скоростью сокращения менее 1%, открывая новые пути к точности индивидуализированных костных имплантатов.
В области остеопороза керамика si3N4 была помещена в большие надежды из-за их превосходной механики, отличной биологической совместимости и уникальных антибактериальных свойств. Тем не менее, традиционные методы производства, такие как образование сухого давления и эмуляция геля, по-видимому, недостаточны для подготовки сложных, персонализированных имплантатов. Конструкция материалов, особенно технология прямого чернильного письма (DIW), может строить сложные структуры путем извлечения высококонденсированной керамики, но давний «резиновый тигр» преследует исследователей: значительное сокращение в процессе спекания.
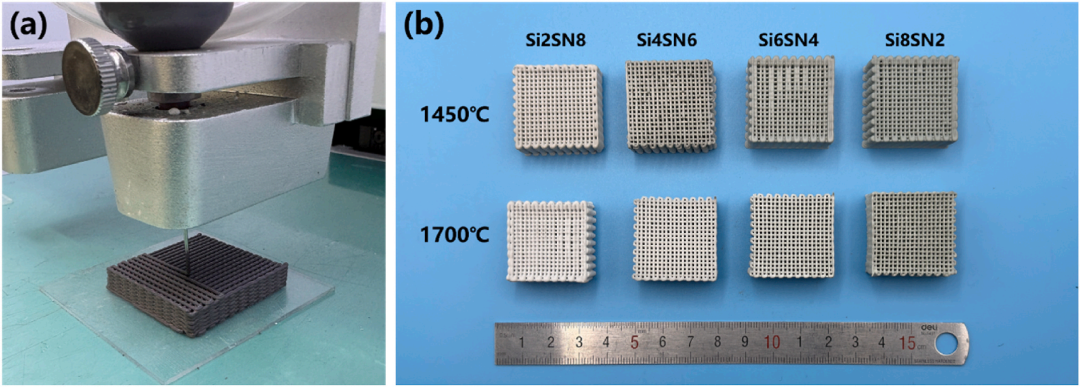
В последние дни исследовательская группа университета опубликовала исследование в академическом журнале Ceramics International под названием «Формирование брутто-дисциплины по отношению к направленности и реакционной печати» и смогла разработать решение с использованием 3D-печати ADT-DIW, сочетающее прямое письмо чернилами с ключами реакции, поддерживаемое холодным процессом сушки, который успешно достиг «почти сетки» общей скорости сокращения менее 1 процента. Это означает, что печатная фарфоровая стойка имеет почти размер конечного продукта.
I. Кнопки реагирования: Изоляция для компенсации сгорания
Ядро этого исследования прекрасное. Традиционное керамическое спекание обусловлено уплотнением частиц порошка при высоких температурах и естественным уменьшением объема. И исследователи придумали другой подход — введение «надувки» в процессе горения.
Они используют смесь кремниевого порошка и кремниевого порошка. Кремниевый порошок реагирует in situ с азотом, когда он горит в атмосфере азота, производя кремниевый азот. Эта химическая реакция сопровождалась увеличением объема на 21%.
Инфляция в 21% может быть использована для «снятия» сокращения при последующем спекании. Точно контролируя соотношение кремниевого порошка к кремниевому порошку на основе азота, исследователи могут тонко сбалансировать расширение и сокращение, как скорректированные шкалы, что приводит к почти нулевому чистому сокращению.
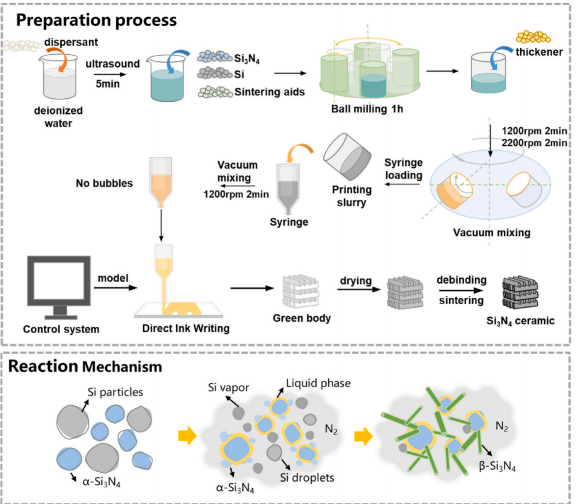
II. Замороженная сушка: содержащая сухое сокращение
Однако недостаточно просто реагировать. Существует ключевой этап сушки перед началом спекания после печати. В традиционном естественном процессе сушки или нагревания, когда растворитель испаряется, каузальный шлейф тянет керамические частицы, что приводит к значительному сухому сокращению (обычно до 5-10 процентов) тела, что достаточно для нарушения цели сетки.
Исследовательская группа искусно ввела холодную сушку. Они быстро замораживают послепечатанное тело, превращая растворитель (воду) в твердый лед, а затем в вакууме лед поднимается прямо к водяному пару. Из-за отсутствия поверхностного натяжения в жидкой воде ядра были полностью устранены. Экспериментальные результаты показывают, что замораживание сушки снижает скорость сокращения сушки до 0,26 процента, что почти незначительно.
III. Микроструктура и механика
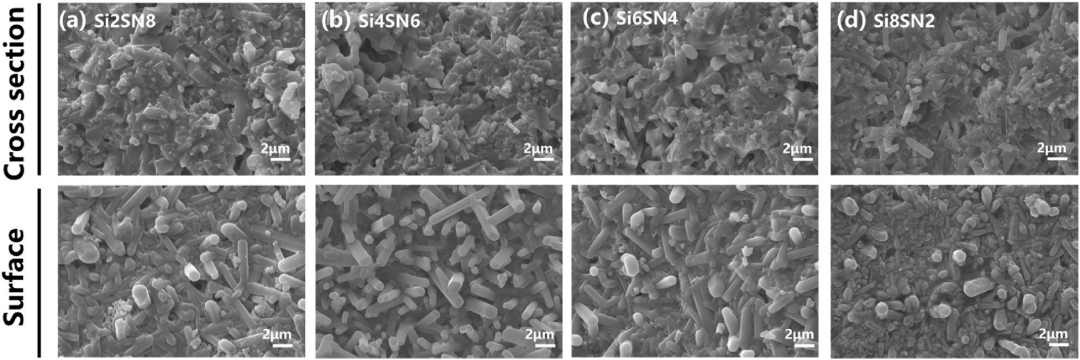
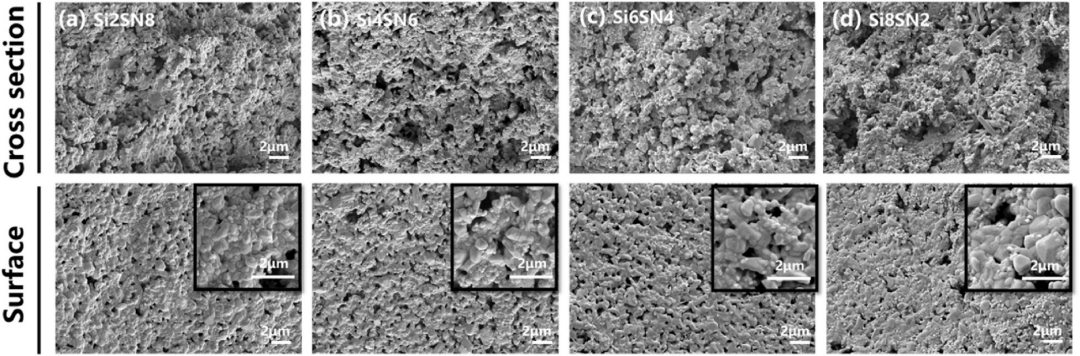
В дополнение к точности размеров, исследователи систематически изучали влияние различных соотношений кремнезема / силикатного силиката и температуры агломерата на производительность конечных материалов. Результаты показывают, что этот процесс не только достигает почти полной очистки, но и регулирует микроструктуру и механику материалов по мере необходимости.
При 1700°С 60% образца с содержанием кремния (No Si6SN4) сформировали идеальную межблокировочную микроструктуру - - Длинные кристаллы β-Si3N4 пропитаны и прогрызены, как сталь в бетоне. Эта структура придает материалу максимальную прочность на изгиб, достигающую 235,12 МПа, достаточную для удовлетворения механических требований к тяжелой имплантации кости.
Более удивительно, что влажность поверхности материала значительно изменилась с увеличением уровня бета-Si3N4. Угол контакта с водой был уменьшен с 112° (добыча воды) до 60° (детская вода). Для костных имплантатов клейкая поверхность более благоприятна для клеточной адгезии, селекции и интеграции костей, что является ключевым условием для сильной интеграции имплантатов с человеческими костями.
IV. Последствия исследований и проверка границ
Исследование не только предложило общий метод производства высокоточной, высокопрочной и высокозатравленной кремниевой керамики, но, что более важно, оно проложило путь для клинической трансформации индивидуализированных костных имплантатов.
Представьте себе будущий сценарий: пациент страдает от переломов из-за удаления опухоли кости или тяжелых переломов. Врач получил трехмерные данные о недостающих частях с помощью компьютерной томографии, и инженеры использовали технологию DIW для печати непосредственно опор азотного силиката, которые соответствовали недостающей целостности. После прогорания реакции длина рамы была практически идентична плану конструкции и никакой вторичной обработки не требовалось. После имплантации структура пор приводит к росту костной ткани, клейкая поверхность способствует прикреплению клеток и в конечном итоге приводит к прочной интеграции имплантата и костей человека.
Конечно, еще предстоит пройти долгий путь от лабораторных результатов до клинических применений. Будущие исследования потребуют дальнейшей оптимизации параметров процесса, изучения более сложных структурных конструкций и проведения комплексной оценки биосовместимости in vitro и in vitro. Неоспоримо, однако, что исследование открыло новую дверь для производства керамики — дверь, ведущую к «нулевому сжатию, высокой точности, кастомизации».
Ссылки
Информация о цитировании статьи: