Практика печати
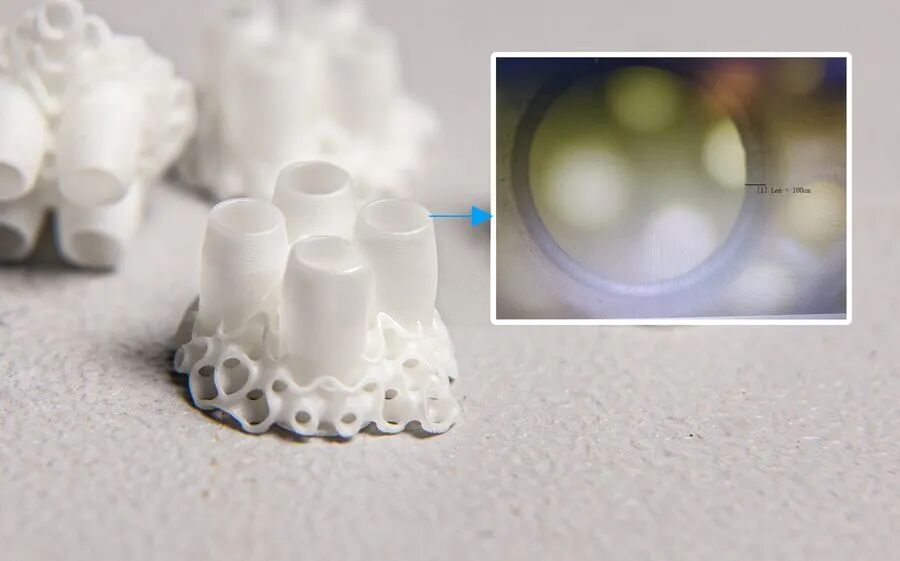
Тонкая стенка ZrO₂ порядка 100 мкм
Тонкостенная демонстрация подчёркивает связь экспозиции, отвода суспензии, обращения с зелёной деталью и окончательной усадки.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Настоящая трудность в 3D-печати керамики заключается не только в самом материале, но и в том, как добиться тонкой структуры. Для 3D-печати керамики DLP требования к точности формования, реологии суспензии и контролю параметров воздействия выше; а после вступления в этапы обезжиривания и спекания усадка материала еще больше усилит риск деформации и растрескивания тонкостенной конструкции. Таким образом, толщина стенки 100 мкм не только проверяет точность формования печатного оборудования, но также проверяет возможности управления всем процессом от суспензии, печати до спекания. Сам цирконий имеет высокую температуру спекания и значительную усадку при спекании, что также затрудняет стабильное формование сверхтонкостенных структур.
Образец и его изготовление
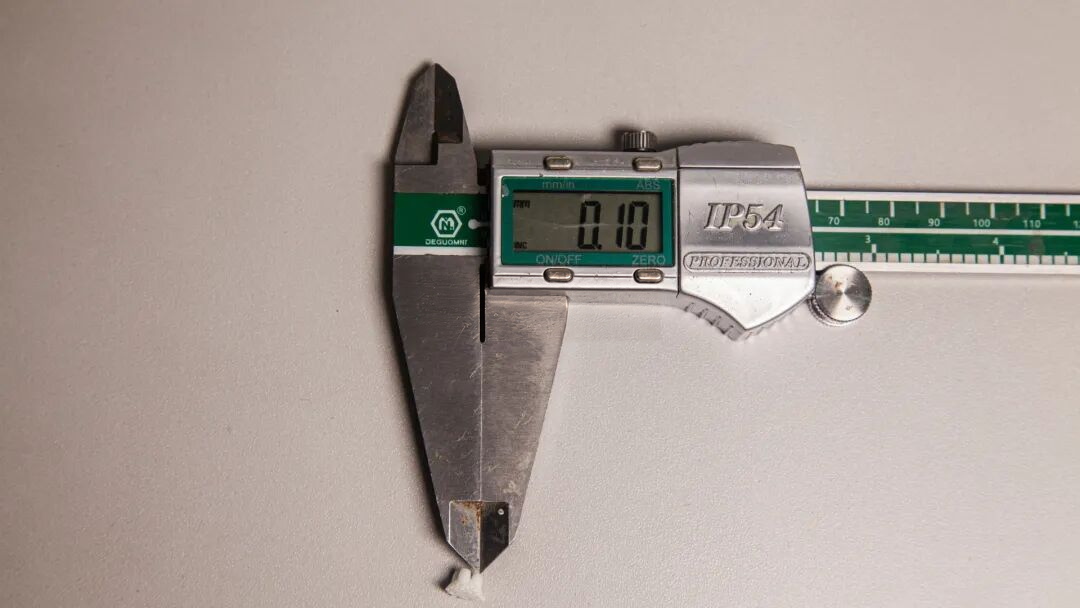
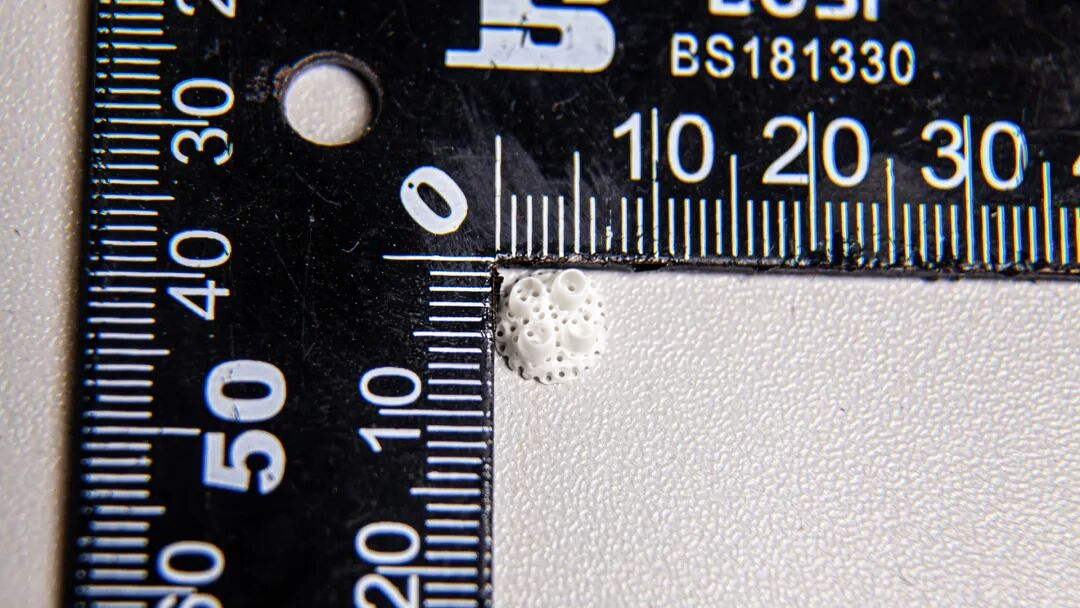
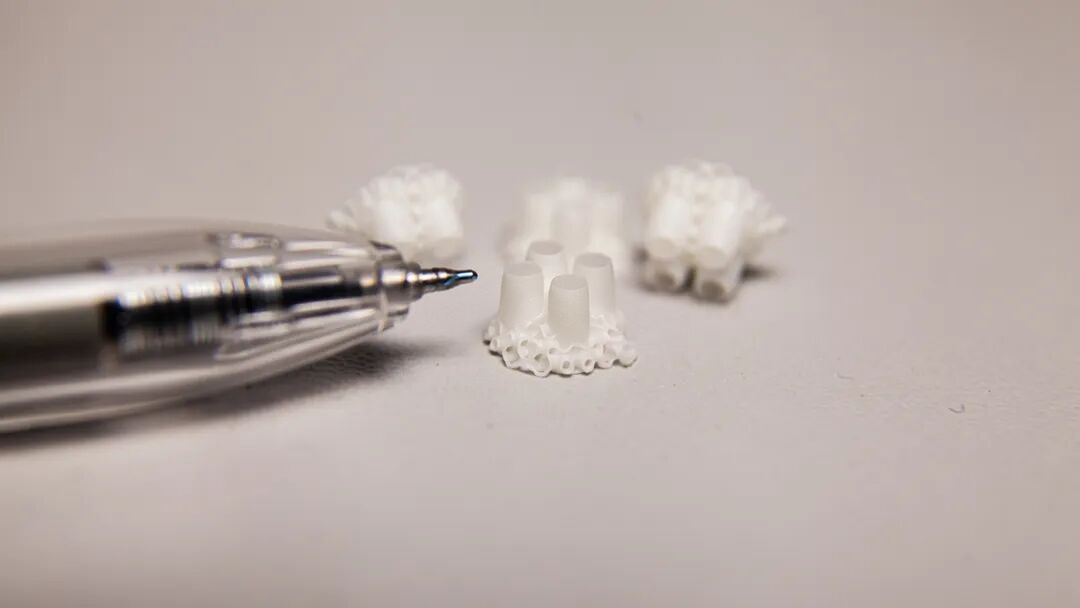
Этот корпус представляет собой высокоточный образец диоксида циркония. На следующих рисунках показана толщина стенки образца, состояние готового изделия после спекания, результаты измерения размеров и сравнение размеров с кончиком шариковой ручки.
Печать, отделение и очистка стенок 100 μm
На следующей анимированной диаграмме показан процесс от печати, развертывания и очистки окисляющего образца.
Проблемы формирования стенок толщиной 100 μm
Цирконий является относительно зрелым материалом для керамической 3D-печати, его суспензионная система и процесс спекания также относительно зрелы. Однако формирование стенки толщиной 100 мкм по-прежнему требует решения инженерных задач, присущих тонкостенным конструкциям.
- Контроль тонких стенок: при 100 μm малые отклонения экспозиции, толщины слоя или границы отверждения вызывают ошибки размеров, деформацию и непропечатанные участки.
- Контроль усадки: удаление связующего и спекание сопровождаются усадкой. В стенках 100 μm небольшие различия вызывают ошибки размеров, коробление или трещины; важны скорость нагрева, выдержки и равномерность температуры.
- Концентрация термонапряжений: тонкие стенки чувствительны к перепадам температуры и неравномерной усадке при термообработке, что повышает риск коробления и трещин.
Вся серия продуктов KUNWU обеспечивает оптическую точность до 25 мкм. В сочетании с собственной разработкой системы суспензии и управления процессом она обеспечивает надежное оборудование и поддержку процесса для производства высокоточных и изысканных керамических конструкций. В данном случае образец напечатан с помощью ADT Ceram-D-F144.
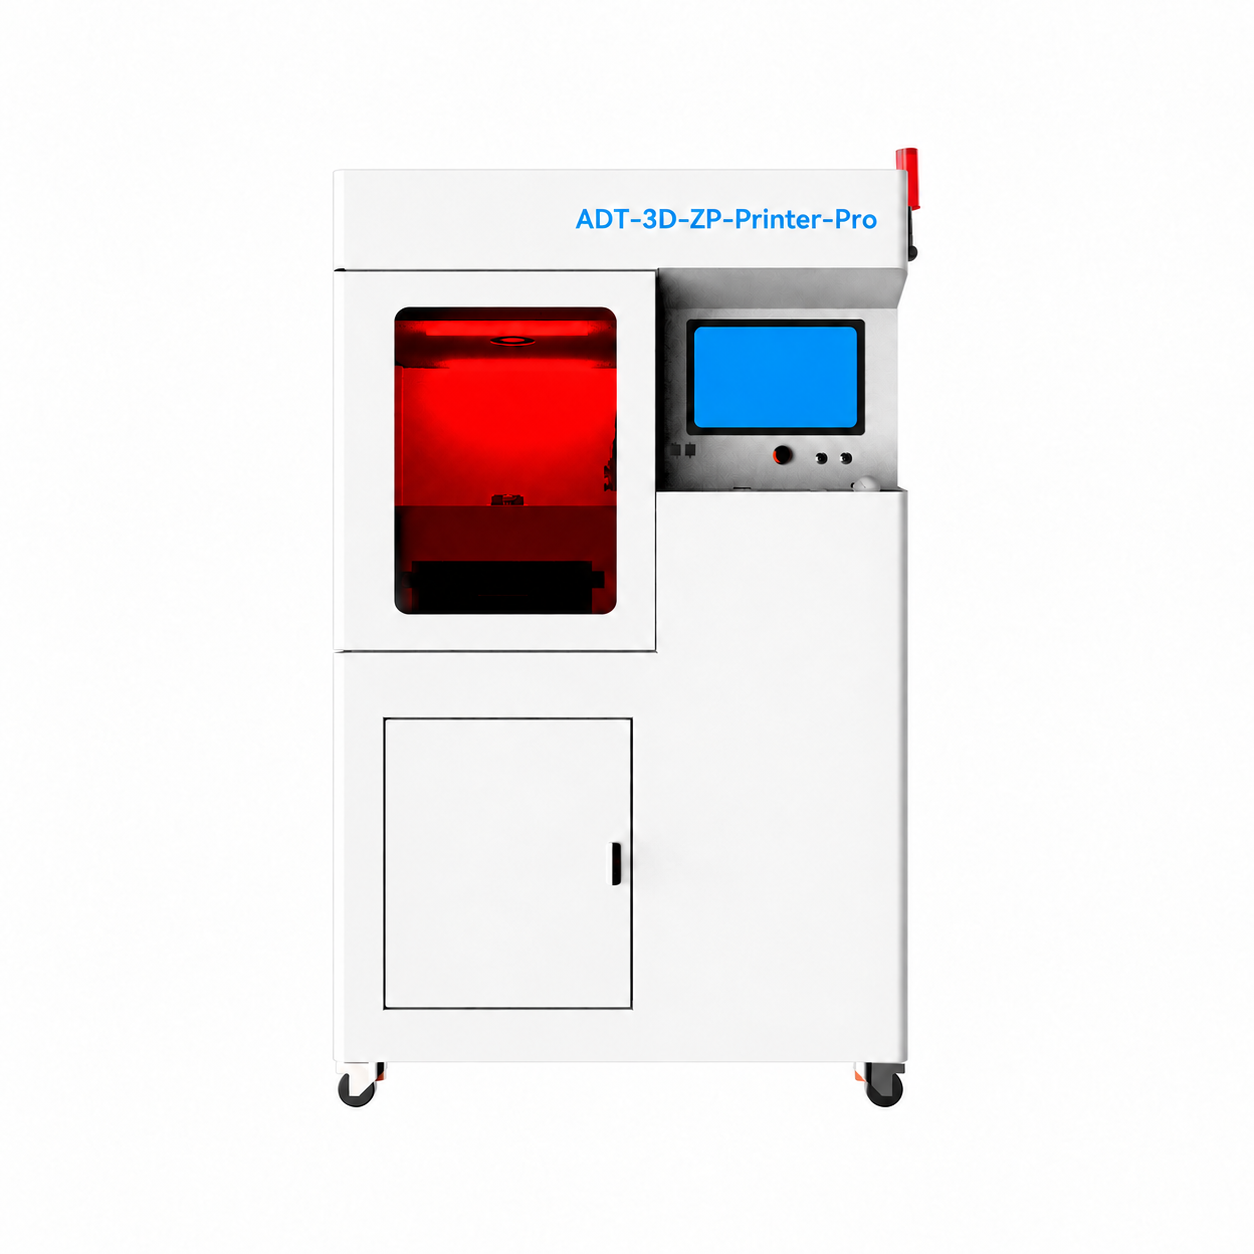
Рисунок 8 · Принтер ADT Ceram-D-F144.