Термообработка
Порошковая опора при предварительном удалении связующего из керамико-металлических FFF-деталей
Мелкий порошок Al2O3 поддерживает форму полиэтиленовых филаментов во время самого нестабильного температурного участка.
Авторизованная публикация с переводом и оригинальными научными иллюстрациями источника. Численные результаты относятся к описанному исследованию, а не к паспортным характеристикам оборудования KUNWU.
- Окно предварительной выдержки
- 200–400 °C
- Проверенные процедуры
- 4
- Типов филамента
- 5
Исследование напечатанных керамико-металлических многоматериальных деталей показывает, что предварительное удаление связующего в порошковой засыпке из оксида алюминия существенно повышает устойчивость формы при термообработке, помогая изготовлению сложных высокоэффективных компонентов.
1. Краткое содержание
Керамика и металлокерамические композиты интересны для высокотемпературных применений — авиационных турбин, топливных элементов и точного инструмента — благодаря термостойкости и стабильности. Традиционному формованию трудно получать сложные формы. Послойное наплавление филамента FFF позволяет создавать многоматериальные заготовки, близкие к конечной форме, но удаление примерно 50% полимерного связующего и последующее спекание без деформаций остаются ключевой проблемой.
Традиционное термическое удаление связующего медленно и может искажать форму; растворители действуют быстрее, но создают экологические риски. Коллектив Piotr Malczyk из Фрайбергской горной академии опубликовал в Ceramics International работу «Development of powder bed pre-debinding techniques for the manufacturing process of 3D-printed multi-material parts made of polyethylene-based ceramic, metal and metal–ceramic filaments». Сравнение четырёх вариантов показало, что мелкий порошок оксида алюминия служит временной опорой, сохраняющей геометрию на раннем этапе удаления связующего.
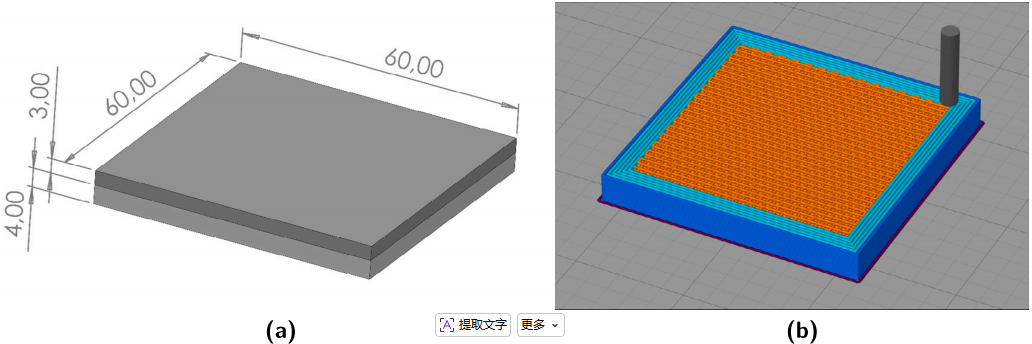
2. Методы
Керамические и металлические FFF-заготовки содержат частицы порошка в полимерном связующем, например полиэтилене и парафине. При нагревании связующее размягчается, разлагается и испаряется. Потеря опоры делает деталь уязвимой к искажению, обрушению и растрескиванию под действием тяжести и термических напряжений.
При традиционном капиллярном удалении связующего заготовку закапывают в инертный порошок, например оксид алюминия, который вытягивает расплав капиллярными силами. Процесс может быть медленным и чувствительным к свойствам порошка. Здесь поддержку засыпкой ограничили предварительным этапом — критическим размягчением примерно при 200–400°C, — затем применяли обычное термическое удаление и спекание. Цель — сохранить устойчивость и сократить общую длительность.
Подготовили пять составов филамента, включая манганит лантана-стронция LSM, алюмомагниевую шпинель AR78, нержавеющую сталь 316L и их композиты. Сравнили четыре маршрута:
EX — контрольный маршрут.
Без предварительного этапа: непосредственно обычное термическое удаление связующего.
C — коксовая засыпка.
Филаменты полностью закапывали в гранулы кокса и предварительно удаляли связующее в восстановительной атмосфере.
A — засыпка из оксида алюминия.
Филаменты полностью закапывали в мелкий порошок оксида алюминия и обрабатывали в окислительной атмосфере.
A+C — комбинированная засыпка.
Филаменты сначала окружали оксидом алюминия, затем гранулами кокса: восстановительная атмосфера создавалась без прямого контакта с углеродным порошком.
Эксперименты показали существенные различия.
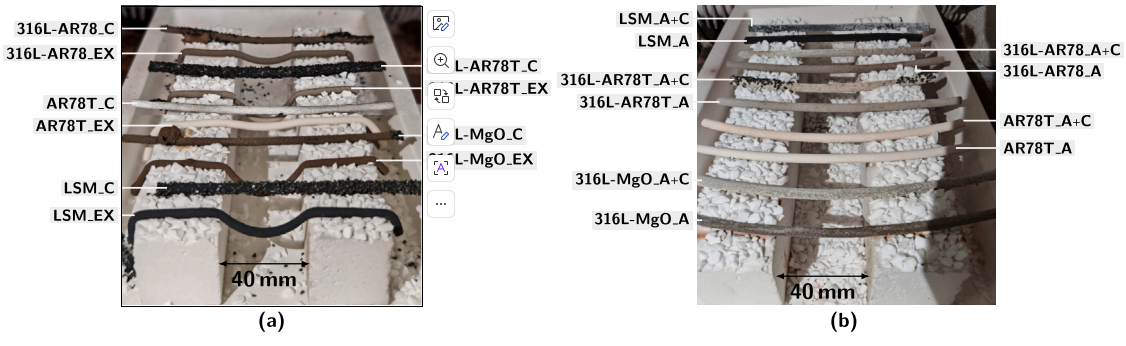
По устойчивости формы предпочтительна засыпка из оксида алюминия. В испытаниях EX сильно размягчался и обрушался; C улучшал устойчивость, но часть образцов заметно искажалась. A и A+C сохраняли форму лучше всего, почти без видимой деформации. Таким образом, мелкий оксид алюминия физически поддерживал заготовку и подавлял ползучесть при размягчении связующего.
3. Микроструктура: влияние устойчивости на конечное качество
Устойчивость формы при удалении связующего влияет на микроструктуру после спекания. Авторы исследовали спечённые филаменты методом SEM.
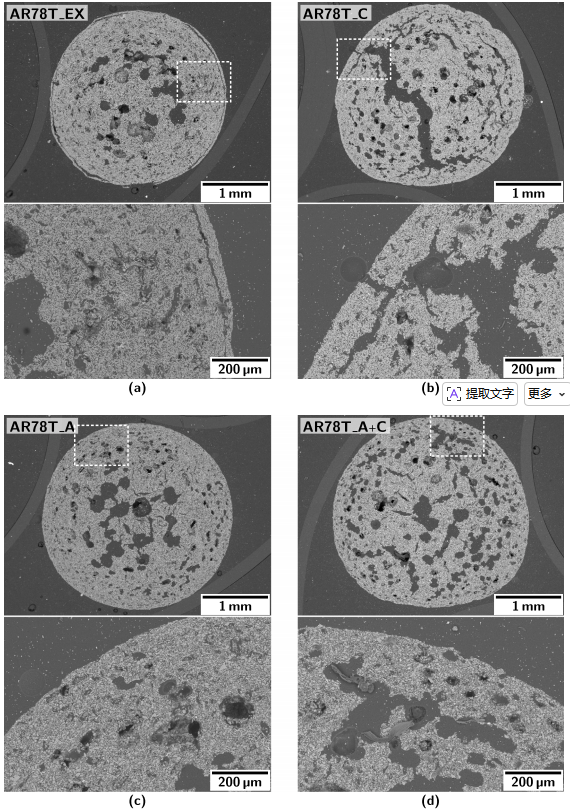
Образцы LSM после EX содержали много крупных неправильных пор и микротрещин, согласующихся с неравномерными деформацией и усадкой. A и A+C давали более плотный материал с мелкими, равномерно распределёнными порами: устойчивость на предварительном этапе поддерживала равномерное спекание.
Алюмомагниевая шпинель AR78 и её композиты с TiO2 показали сходную картину: предварительное удаление связующего в оксиде алюминия снижало внутренние дефекты, помогая избежать расслоения и трещин от чрезмерной местной усадки.
4. Демонстрационный образец
Затем изготовили сложный демонстратор из LSM и AR78+TiO2, применив подходящий маршрут предварительного удаления связующего. Текст источника предполагает A или A+C; подпись оригинального рисунка конкретно указывает A+C для изображённого образца.
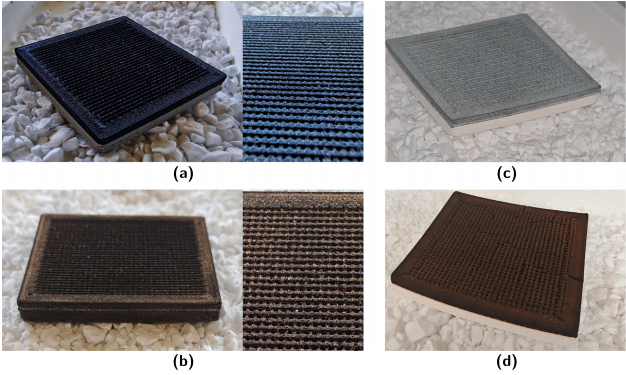
После удаления связующего и спекания демонстратор сохранил геометрию и хорошее соединение материалов без видимых трещин, расслоения и коробления. Это подтверждает перспективность оптимизированной порошковой засыпки для сложных керамико-металлических многоматериальных компонентов.
5. Выводы и перспективы
Предложен эффективный маршрут изготовления многоматериальных FFF-деталей. Основные выводы: предварительное удаление связующего в засыпке улучшает устойчивость формы; мелкий оксид алюминия поддерживает лучше, чем один кокс или отсутствие предварительного этапа; сочетание оксида алюминия и кокса позволяет совместить поддержку с управлением атмосферой.
Возможные применения — твердооксидные топливные элементы, микрореакторы и индивидуальные имплантаты. Дальнейшие исследования могут оценить влияние размера порошка и скорости нагрева на кинетику удаления связующего, а также более сложные градиентные многоматериальные структуры.
Сведения по источнику: Piotr Malczyk et al. Development of powder bed pre-debinding techniques for the manufacturing process of 3D-printed multi-material parts made of polyethylene-based ceramic, metal and metal–ceramic filaments. Ceramics International. Источник указывает 2026 год, том 50(12) и строку страниц «2123421245»; оформление библиографии требует проверки по DOI.
DOI: 10.1016/j.ceramint.2026.01.076.