Материалы
Маршруты аддитивного производства карбида кремния
Литературный обзор сравнивает суспензионные, порошковые и филаментные маршруты и показывает, почему показатели прочности необходимо сопровождать условиями уплотнения и испытаний.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Введение
3D-печать выводит керамику из карбида кремния (SiC) за рамки традиционных производственных ограничений для достижения сложной структурной эффективности. В статье обобщены основные процессы и ход оптимизации производительности при производстве керамики SiC.
Керамика из карбида кремния (SiC), основанная на их превосходной химической стабильности и коррозионной стойкости, постепенно становится ключевым материалом для замены традиционных металлических нагревателей, демонстрируя большой потенциал применения в промышленных печи, таких как горячие печи и печи. Тем не менее, традиционные процессы подготовки уже давно ограничены такими узкими местами, как низкая изощренность, высокие производственные затраты и неэффективное производство, что серьезно ограничивает масштабные применения керамики SiC в индустриализации. С быстрым развитием технологии производства материалов (3D-печати) появился новый путь, который может нарушить геометрические границы и достичь сложной структурной интеграции. Целью данной работы является систематизация новейших достижений в технологии 3D-печати при изготовлении керамики SiC, проведение углубленного анализа механизмов, влияющих на механику материалов различных процессов формирования и взгляд в будущее.
I. Обогащение суспензионной базы
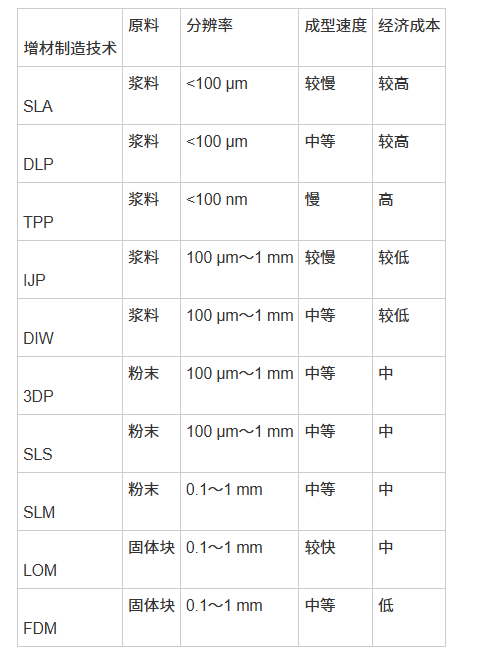
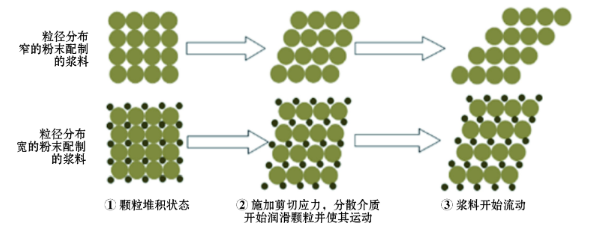
Формирования суспензионных оснований (например, непосредственно DIW, фотоконсолидация SLA/DLP) занимают важное место во многих технических маршрутах 3D-печати керамики SiC. Ядром таких технологий является текучесть плазмы и поведение затвердевания. В случае прямописного (DIW) он преобразует структуры в цифровые модели с помощью компьютерного проектирования, извлекает слой за слоем с помощью насадок и полагается на поведение, поддерживающее материал, для построения трехмерной структуры. Мутагенность и урезанное поведение суспензии являются ключом к определению качества образования, и исследования показывают, что, когда твердая фаза суспензии составляет 4 процента, появляются оптимальные свойства жидкости.
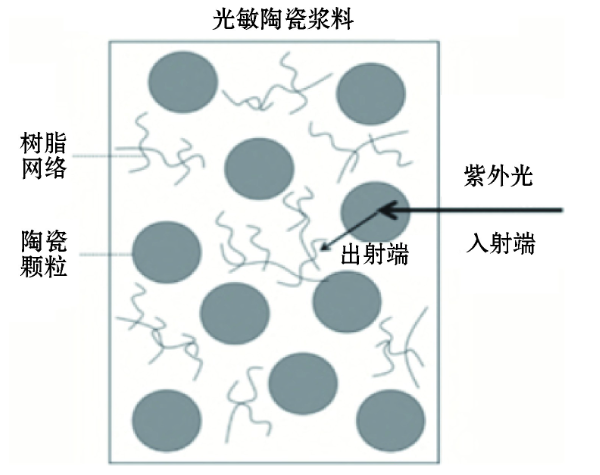
Однако процесс на основе суспензии сталкивается с трудностями в балансировании твердых фазовых фракций, сорбции и глубины твердости, что часто приводит к недостаточной точности образования или плохой гомогенизации. В ответ на эту проблему критически важна оптимизация параметров состава и затвердевания суспензии. Например, введение композитного порошка SiO2 в технологию фотоконсервации повышает проникновение УФ и улучшает печатаемость, в то время как добавление метилбензол полисилоксана (PSO) в качестве криогенной горелки помогает сформировать механическую блокировку между слоями SiOC в результате его растрескивания, эффективно снижая аллогенные свойства материалов и значительно повышая интенсивность сжатия. Кроме того, важна и тонкая настройка параметров оборудования.
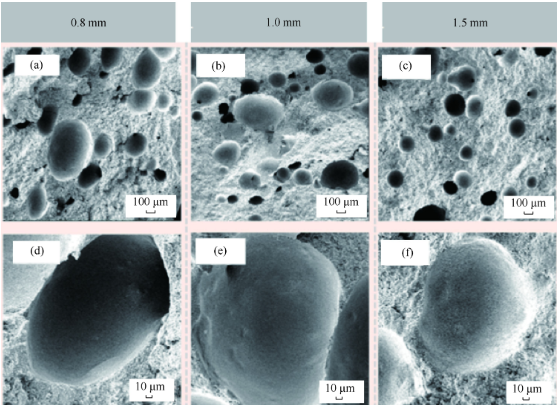
Моделирование сцепления с жидкостной структурой комсолей показывает, что при использовании углов волокнистого сопла 60° и диаметров сопла 1,55 мм вязкость суспензии является лучшей, с относительной плотностью материала после сгорания и прочностью сопротивления 113,17 МПа соответственно. Для получения многопоровой структуры меньший диаметр сопла (например, 1 мм) помогает поддерживать целостность тела и может удерживать до 7,9 МПа после спекания.
Второй. Производство обогащения порошковой базы
По сравнению с процессом на основе суспензии, подготовка на основе порошка (например, селективное лазерное спекание SLS) имеет преимущество простого процесса и не требует сложного сопоставления суспензии, сокращения отходов материалов и облегчения контроля затрат. Процесс на основе порошка меньше зависит от высокой скорости инсорбции и преломления частиц SiC и имеет более высокое качество печати и эффективность. Тем не менее, контроль частиц порошка является ключом к успеху: когда размер частиц меньше 5 мкм, дефекты пролиферации серьезно влияют на качество печати; и когда больше 20 мкм, мобильность значительно снижается. Поэтому строгий контроль порога размера частиц при 5-20 мкм лежит в основе обеспечения массы образования.
С точки зрения филаментации, основание порошка только частично заполнено адгезивными клеями с высокой скоростью пор и должно полагаться на последующие процессы спекания. Высокоинтенсивная керамика SiC высокой интенсивности может быть получена путем оптимизации параметров, таких как мощность лазера, толщина слоя и сканируемое пространство. Например, композитные порошки, приготовленные с использованием метода испарения смеси (SPC), сжигаются при определенных параметрах лазера с объемной плотностью более 2,8 г/см3 и прочностью разложения более 240 МПа.
III. Серьезное базовое производство
Производство твердых приращений на основе блоков (например, расплавленное образование осадка FDM) сталкивается с такими проблемами, как высокая неоднородность и большая шероховатость поверхности, часто демонстрируя высокие коэффициенты трения. Для улучшения их механических характеристик могут быть введены нановолокна, такие как углеродное волокно, графит и керамические наночастицы, а методы обработки поверхности, такие как полировка, покрытие и так далее, могут дополнительно уменьшить шероховатость поверхности и факторы трения. В процессе FDM система регулирует температуру, диаметр сопла и толщину слоя печати для значительного выполнения. Было обнаружено, что керамика SiC имела контурную прочность до оптимальной 302 МПа при 180°С, диаметр сопла 0,8 мм и толщину слоя печати 0,2 мм. Кроме того, треугольный наполнитель обычно обеспечивает лучшую производительность растяжения.
Обработка и конфиденциальность
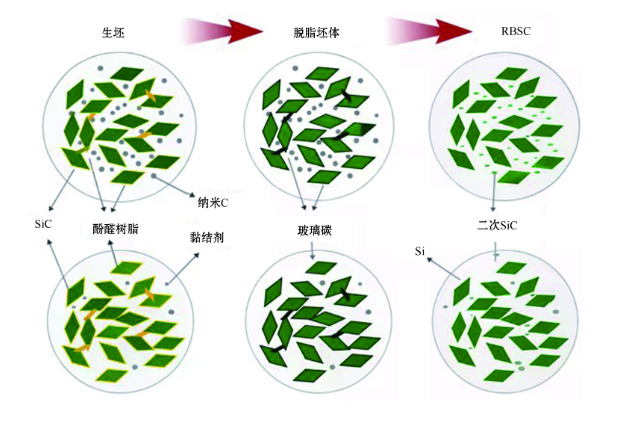
Независимо от типа используемой печати, переработка для расшифровки является ключевым элементом в определении конечной механической производительности керамики SiC. Технология экстракции суспензии и порошкового клея часто полагаются на процессы пропитки полимера (PIP), выщелачивания жидкого кремния (LSI) или выщелачивания реакции (RMI) для обеззараживания, но этот процесс часто связан с остаточным кремнием, вторичным распределением siC и пороками конденсации. Ожидается, что в будущем тонко калиброванные последующие процессы значительно улучшат механику керамики SiC, обеспечивая точность размера печати.
Технология проникновения фазы химического газа (CVI) представляет собой уникальное преимущество в качестве средства расшифровки при низкотемпературном давлении. Технология позволяет материалу иметь объемную плотность 2,95 г/см3 (примерно 92% теоретической плотности SiC), обеспечивает новые пути для производства сложных форм высокопроизводительных материалов и имеет потенциал для распространения на другие высокотемпературные керамики или металлы. Для композитов с улучшенным волокном дизайн угла печати напрямую влияет на ориентацию волокна и механику. При печати с углом 0° однотело SiC и обогащение углеродным волокном SiC композиты устойчивы к уровню 375 МПа и 361 МПа соответственно, что указывает на отличную грузоподъемность.
Вызовы и направления развития
Хотя 3D-печать керамики SiC достигла значительного прогресса, она по-прежнему сталкивается с такими ограничениями, как сложность баланса формулы суспензии и сложность контроля конденсации. Будущие разработки будут сосредоточены на следующих направлениях: во-первых, углубленное исследование механизмов оптимизации синергии для формулировки параметров плазмы и затвердевания, решение конфликта между фракциями твердой фазы и глубинами затвердевания, а также повышение точности и однородности образования. Во-вторых, содействовать глубокому применению технологий 3D-печати в таких высокопроизводительных областях, как аэрокосмическая, ядерная энергетика, электроника и биомедицина, а также разрабатывать высокоэффективные компоненты со сложными структурами.
Кроме того, устойчивое развитие станет отраслевым консенсусом. Усиление развития зеленых производственных процессов и технологий переработки для обеспечения согласованности и надежности печатных компонентов является важным направлением для будущих технологических перекрытий. Ожидается, что благодаря междисциплинарному перекрестному оплодотворению технологии 3D-печати полностью сломают узкие места в традиционной керамике SiC, будут способствовать их широкому применению в экстремальных условиях и обеспечат прочную материальную поддержку для модернизации промышленных печей.
Справочные документы
Информация о цитировании статьи:
Liu Zai, Liu Hsiang, Ting Guoqiang, Feng Tung, Luo Xudong, Jigang, Zhi Dabin 3D для печати прогресса в развитии карбидной керамики и механики. J. Iron and Steel Research Journal, 2026, 38(4): 494-506. DOI: 10.13228/j.boyuan.issn 1001-0963250359.
Примечание: Эта статья основана на аналитическом содержании синтез-бумаги, которая содержит оригинальные иллюстрации статьи, со ссылками на оригинальную литературу.