Исследования материалов
Нитрид кремния: связь состава суспензии и спекания
Краткий обзор исследования фотополимерной печати керамики и оценки полного технологического цикла.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Библиографические сведения проверены; экспериментальные значения относятся к цитируемому исследованию и не являются характеристиками оборудования KUNWU.
- Прочность при трёхточечном изгибе
- 209.67 ± 2.51 MPa
- Относительная плотность
- 64.67%
Введение
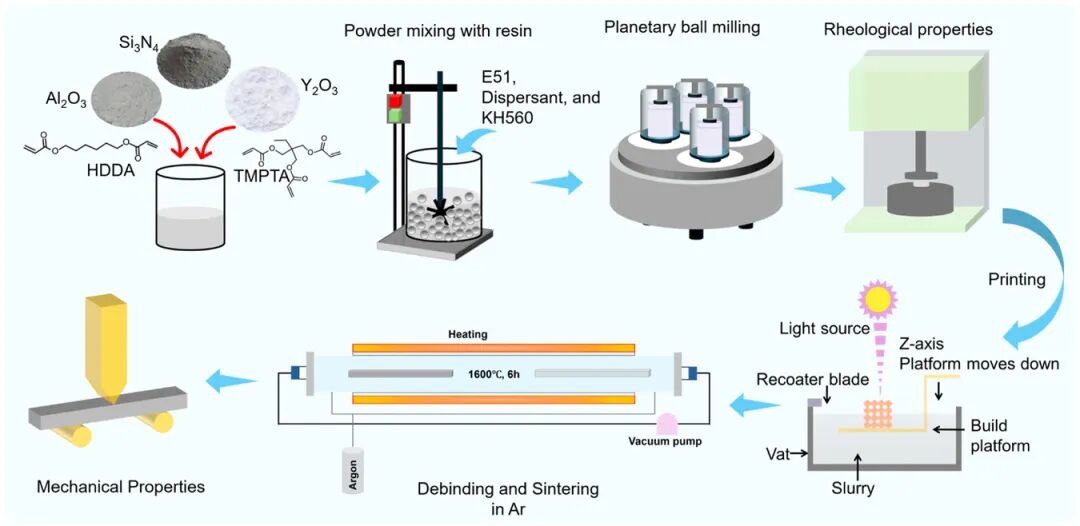
Нитрид кремния (Si₃N₄) представляет собой высокоэффективную конструкционную керамику, используемую в аэрокосмической, биомедицинской и других областях. Однако его высокое светопоглощение и высокий показатель преломления затрудняют использование светоотверждения для создания суспензий с низкой вязкостью и высоким содержанием твердых веществ. Команда из Научно-исследовательского института аддитивного производства Шэньчжэньского университета (совместно с Тайбэйским технологическим университетом) опубликовала исследование в «Журнале сплавов и соединений», в котором предлагается совместная стратегия оптимизации рецептуры суспензий и динамики спекания, использования светоотверждения (VPP) для печати Si₃N₄ керамики сложной формы и достижения прочности на изгиб 209,67 ± 2,51 МПа и относительной плотности 64,67%.
1. Почему Si₃N₄ трудно печатать светоотверждаемым материалом?
Нитрид кремния обладает высокой твердостью, износостойкостью и термической стабильностью, что делает его идеальным кандидатом для компонентов двигателей, подшипников и имплантатов. Однако большинство этих приложений требуют сложных структур. Традиционное литье под давлением, литье с помощью ленты и литье под давлением геля являются медленными и дорогостоящими. Затраты на пресс-формы высоки, а время цикла продолжительно, что затрудняет удовлетворение спроса.
Фотоотверждение (VPP, фотополимеризация в чане) позволяет напрямую формировать сложные детали без форм, а его точность и качество поверхности также превосходны. Однако Si₃N₄ сталкивается с двумя проблемами: во-первых, поверхностный заряд ниже, чем у оксидного порошка, и его трудно диспергировать в смоле; во-вторых, он обладает сильным светопоглощением и большой разницей показателей преломления со смолой, что приводит к высокой вязкости суспензии и неглубокому затвердевшему слою.
Оба они ограничивают увеличение содержания твердых веществ. Если содержание порошка Si₃N₄ слишком велико, вязкость суспензии резко увеличится, и ее будет трудно сформировать. Если его содержания недостаточно, будет трудно полностью уплотниться после спекания, и плотность и прочность будут ограничены. Существует противоречие между высоким содержанием твердых веществ, низкой вязкостью и глубоким затвердеванием.
2. Формула суспензии: содержание твердых веществ 50 об.% и низкая вязкость.
Стратегия команды состоит в том, чтобы позволить различным добавкам брать на себя свою ответственность. Порошок смешивают в соотношении Si₃N₄: Al₂O₃: Y₂O₃ = 90:5:5, причем два последних используют в качестве вспомогательных средств для спекания; смолу смешивают с HDDA и TMPTA в соотношении 2:3, а затем добавляют 1 мас.% силанового связующего агента KH-560 для улучшения межфазного соединения между порошком и смолой.
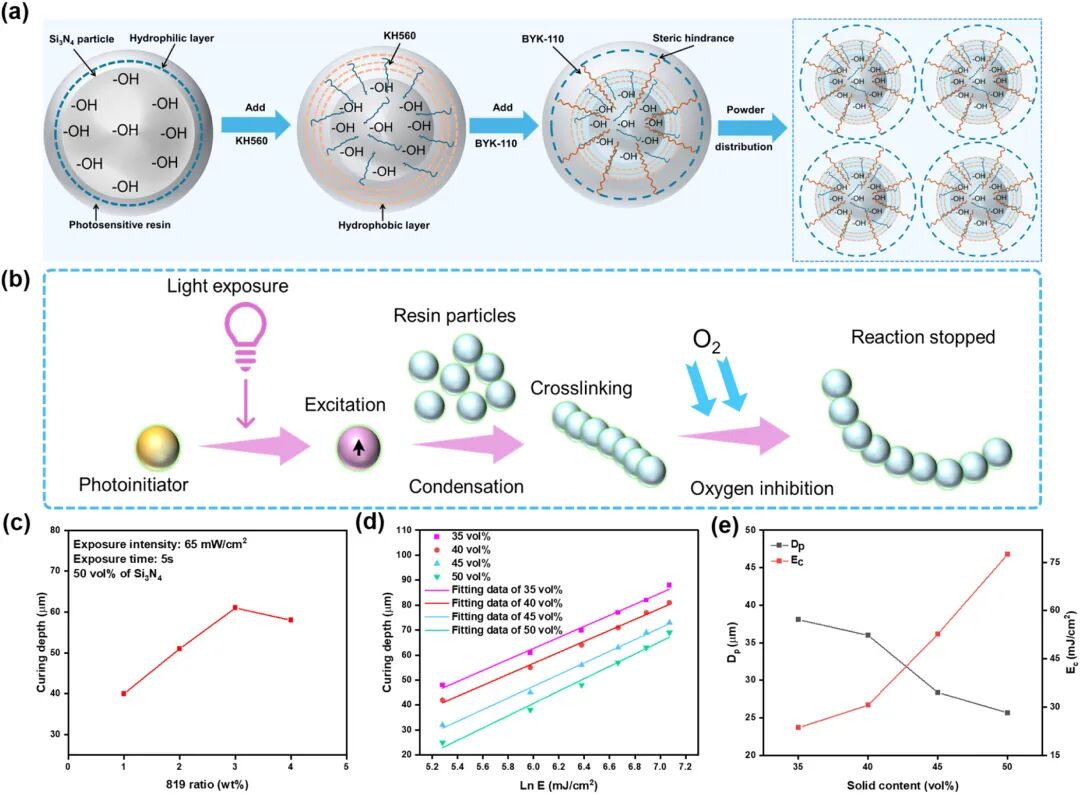
Фрагментация – это первый вызов. Команды BYK-111, KOS-110 и BYK-110 имеют лучшие вискозы. Его адсорбция на основе кислотного эфира прикреплена к поверхности Si3N4 с длинными цепями, растягивающимися в смолу, чтобы создать сопротивление пространственному положению и диспергировать частицы. Использование также имеет наилучшее значение: 2 мас.% является лучшим, и больше вызывает мосты частиц, молекулярные запутанности и отсутствие скольжения.
Лечение – еще одна проблема. Фотоинициатор ПИ-819 обладает сильным поглощением в области 350–420 нм. Он генерирует свободные радикалы под действием света и разрывает связи C=C в смоле, инициируя полимеризацию. При добавлении 3 мас.% глубина отверждения достигает 69 мкм. По мере подъема свободные радикалы гасятся кислородом (ингибирование кислорода), и отвержденный слой становится более мелким. Кроме того, в качестве пластификатора для предотвращения растрескивания при спекании добавляют 2 мас.% эпоксидной смолы E51.
После вышеуказанного совместного регулирования вязкость суспензии с содержанием твердых веществ 50 об.% упала до 2,58 Па·с (30 с⁻¹), что на 93 % выше, чем вязкость суспензии с 35 об. %, но ниже значения, указанного в литературе для того же диспергатора. Противоречие между высоким содержанием твердых веществ и низкой вязкостью разрешается на уровне рецептуры.
3. Скорость нагрева: снизить до 0,5 °C/мин и увеличить прочность на изгиб до 210 МПа.
Формула определяет первую половину, а спекание определяет вторую половину. Необожженное тело сначала обезжиривается в два этапа (вакуумное обезжиривание + воздушное обезуглероживание) для очистки от органической смолы, а затем спекается при температуре 1600°С в течение 6 часов. Команда систематически сравнивала четыре скорости нагрева (T1–T4): 5, 2, 1 и 0,5 °C/мин.
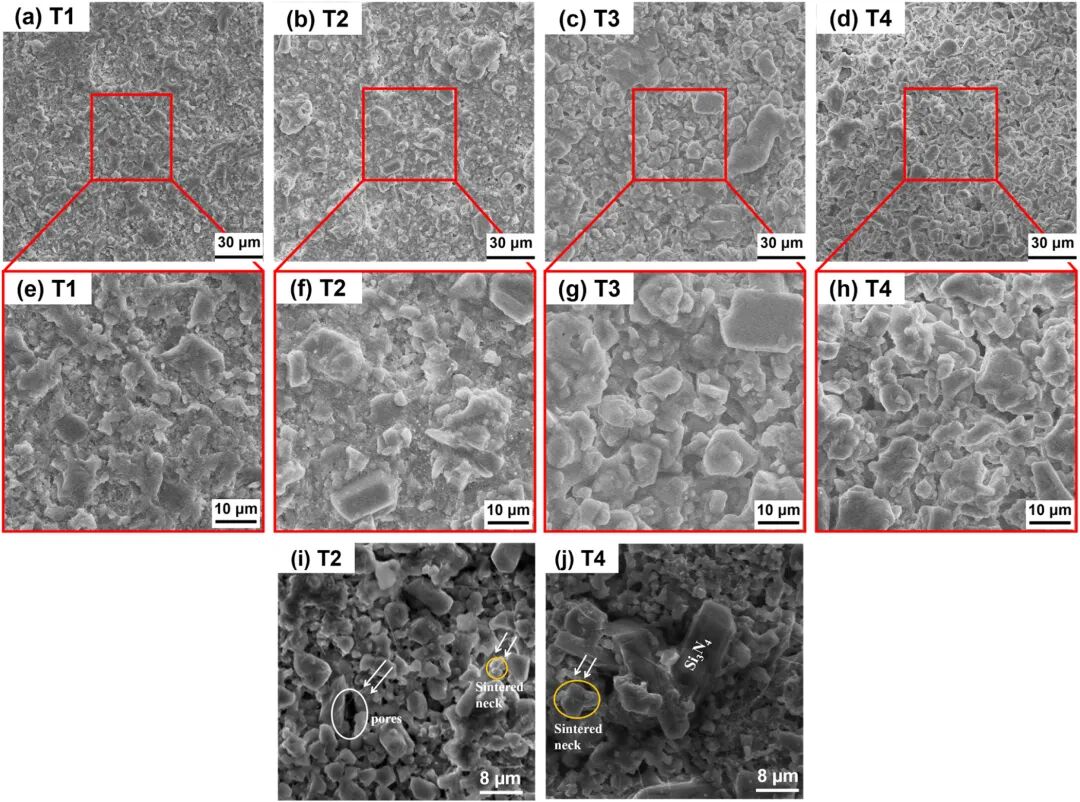
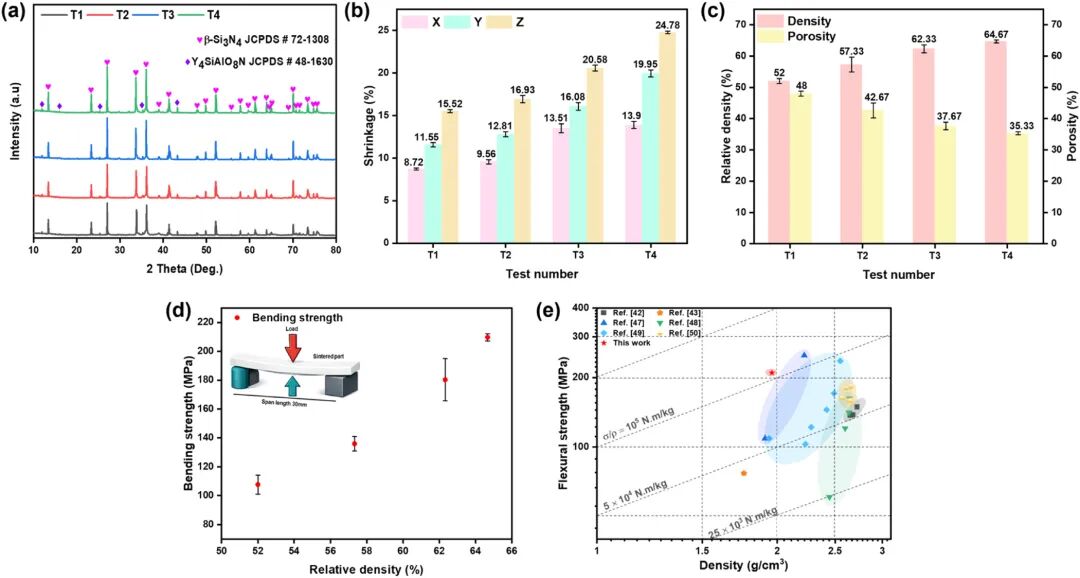
Результаты показывают обратную тенденцию: чем ниже скорость нагрева, тем полнее уплотнение. Группа Т4 при 0,5 °С/мин способствует жидкофазному спеканию, при этом размер зерна увеличивается с 4,34 мкм до 7,37 мкм. Вспомогательный материал для спекания также генерирует вторую фазу Y₄SiAlO₈N (оксинитрид иттрия-кремния-алюминия), которая улучшает сцепление шейки спекания между зернами.
По макроскопическим свойствам относительная плотность группы Т4 увеличилась с 52% до 64,67%, пористость снизилась с 48% до 35,33%, а прочность на изгиб достигла 209,67±2,51 МПа - в аннотации статьи указано, что она примерно на 95% выше, чем у самой быстрой группы. Более низкая скорость нагрева дает материалу больше времени для уплотнения, а усадку можно лучше контролировать.
4. Сложные детали формируются за один проход с контролируемой анизотропией усадки.
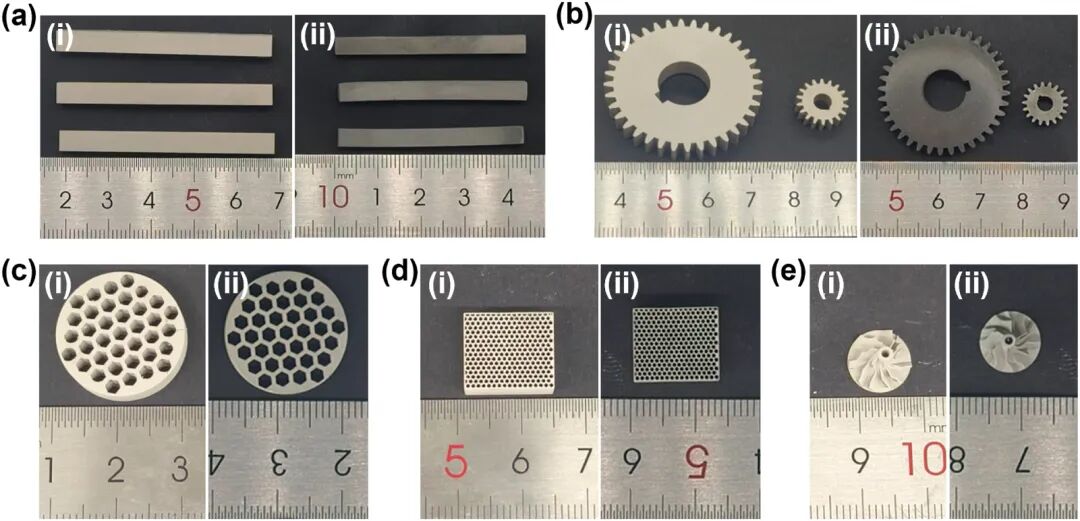
Оптимизированная суспензия используется непосредственно для печати сложных деталей. На бумаге были показаны прямоугольные стержни, зубчатые передачи, круглые ульи, квадратные ульи, пять типов конструкции листового колеса и полная форма суспензии и агломерата, что указывало на то, что суспензия высокой плотности способна поражать сложные структуры и не имела явных дефектов после спекания.
Шринк тоже стоит посмотреть. Медленный нагрев делает уплотнение более полным, и соответственно увеличивается трехосная усадка; усадка в направлении печати (ось Z) всегда наибольшая - ось Z группы 0,5 °С/мин достигает 24,80 %, что значительно превышает 13,90 % оси X и 19,95 % оси Y.
Усадка по оси Z относительно велика, и ее первопричиной является послойное формование ВПП: суспензия накапливается слой за слоем, оставляя больше зазоров между слоями в направлении Z, чем в направлениях X и Y. При спекании эти зазоры закрываются, и усадка, естественно, увеличивается. Это также напоминает, что при выполнении компенсации размера три оси не могут обрабатываться одинаково, и в направлении Z необходимо зарезервировать отдельный припуск на усадку.
5. Вдохновение для 3D-печати структурной керамики
Значение этой работы заключается в оптимизации, а не разрыве, потока плазмы, фотофиксации и кривых спекания в целом. Фрагментация и затвердевание концевого состава, которое в конечном итоге приводит к увеличению температуры на конце агломерата до увеличения плотности и интенсивности, имеет важное значение.
Для структурной керамической печати это дает четкое представление: часто упускаемые из виду параметры процесса, такие как скорость нагрева, часто являются ключом к определению характеристик готового продукта. Вместо того, чтобы просто стремиться к более высокому содержанию твердого вещества или более высокой температуре спекания, лучше вернуться к общей цепочке диспергирования, затвердевания и спекания, чтобы найти оптимальное соответствие между каждым параметром.
Нитрид кремния долгое время считался трудным материалом для стереолитографической печати. Это исследование доказывает, что, пока формула суспензии и система спекания согласованы, высокопрочные сложные керамические компоненты также могут формироваться стабильно. Когда материалы, формулы и процессы разрабатываются как система, керамическая стереолитографическая печать может действительно перейти от «пригодной для печати» к «уплотняемой и стабильной». Это также наиболее ценный аспект данного исследования в области производства конструкционной керамики.
Сакиб М., Раза М., Асгар А., Аршад К., Хуссейн М.И., Али У, Али Д., Цзян С.П., Чен З. Фотополимеризация в чане. 3D-печать высокоэффективной керамики Si₃N₄ посредством синергетической оптимизации состава суспензии и кинетики спекания. Журнал сплавов и соединений. 2026;1080:190659. DOI: 10.1016/j.jallcom.2026.190659.
Источники
Оригинальная работа · DOI
Saqib et al. · Journal of Alloys and Compounds · 1080 (2026), 190659