Материалы
Добавки для межслойного сцепления Al₂O₃
Сравнение оксидных добавок показывает, как жидкофазное спекание и зернограничные процессы меняют межслойное сцепление и прочность.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Спекающие добавки являются не только «ускорителем», снижающим температуру спекания керамики, но и ключом к решению основной проблемы слабой связи между слоями светоотверждаемой 3D-печатной керамики.
Предпосылки исследования
В течение долгого времени светоотверждаемая (VPP) 3D-печатная керамика сталкивалась с проблемой межслойного отслаивания. Поскольку в процессе печати происходит отверждение и наложение слоя за слоем, сила сцепления между слоями часто слабее, чем сам материал. Это похоже на строительные блоки, склеенные клеем, не такие прочные, как цельный кусок дерева. Этот дефект напрямую приводит к низким механическим свойствам печатных деталей, ограничивая их применение в наукоемких областях.
Итак, есть ли способ полностью интегрировать эти «строительные блоки» во время спекания? Недавнее исследование, опубликованное в «Журнале Американского керамического общества», раскрывает два возможных для нас метода: MnO₂–TiO₂ и Nb₂O₅.
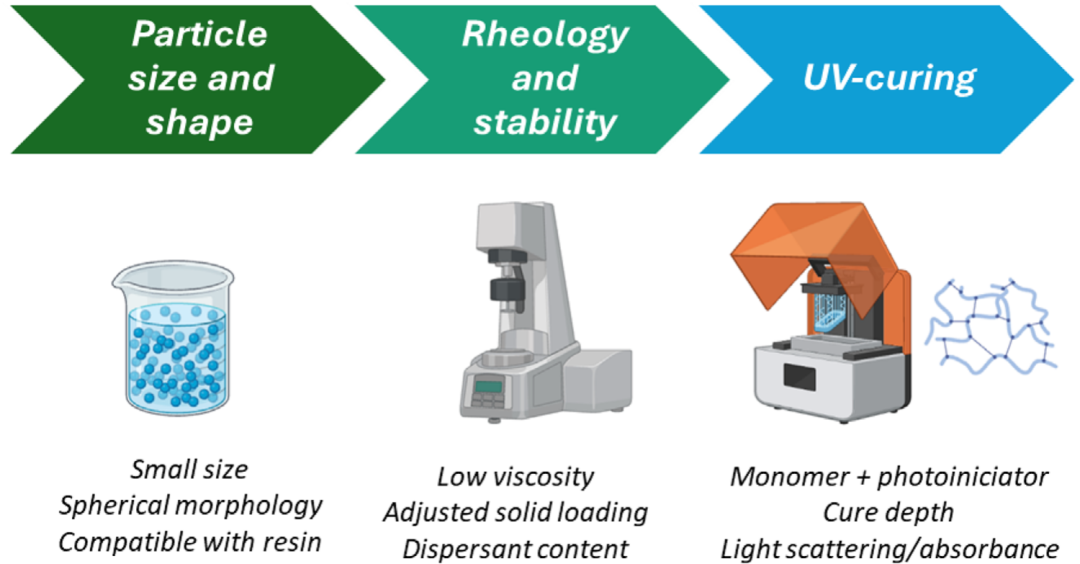
Методы
Керамика из оксида алюминия (Al₂O₃) имеет превосходные эксплуатационные характеристики, но у нее «упрямый характер»: для полного спекания и уплотнения требуется высокая температура более 1600°C. Это не только потребляет огромное количество энергии, но и предъявляет чрезвычайно высокие требования к оборудованию. Чтобы «подчинить» его, ученые придумали хитрый способ — добавление вспомогательных средств для спекания.
Эти средства образуют небольшое количество жидких фаз или твердых растворов при высоких температурах, как если бы слой «любриканта» или «сварки» был уложен между керамическими частицами для ускорения пролиферации атомов и, таким образом, достижения высокой плотности при более низких температурах. Новшество этого исследования заключается не только в том, что они хотят снизить температуру агломерата, но и в том, что они хотят увидеть, могут ли эти «фармацевтические препараты» вылечить «стриппинг» 3D-печатной керамики одновременно.
Исследователи разработали три рецептуры, в каждой из которых используются суспензии оксида алюминия с содержанием твердых веществ до 50 об.%, и производят их с помощью более экономичных DLP-принтеров ЖК-типа:
- Контроль A-50: чистый оксид алюминия без добавок.
- A-50-Mn-Ti: 2,0 wt% MnO₂ и 2,0 wt% TiO₂.
- A-50-Nb: 4,5 wt% Nb₂O₅.
Чтобы понять механизм действия этих двух материалов, исследователи сначала опирались на «карту» термодинамики — фазовую диаграмму.
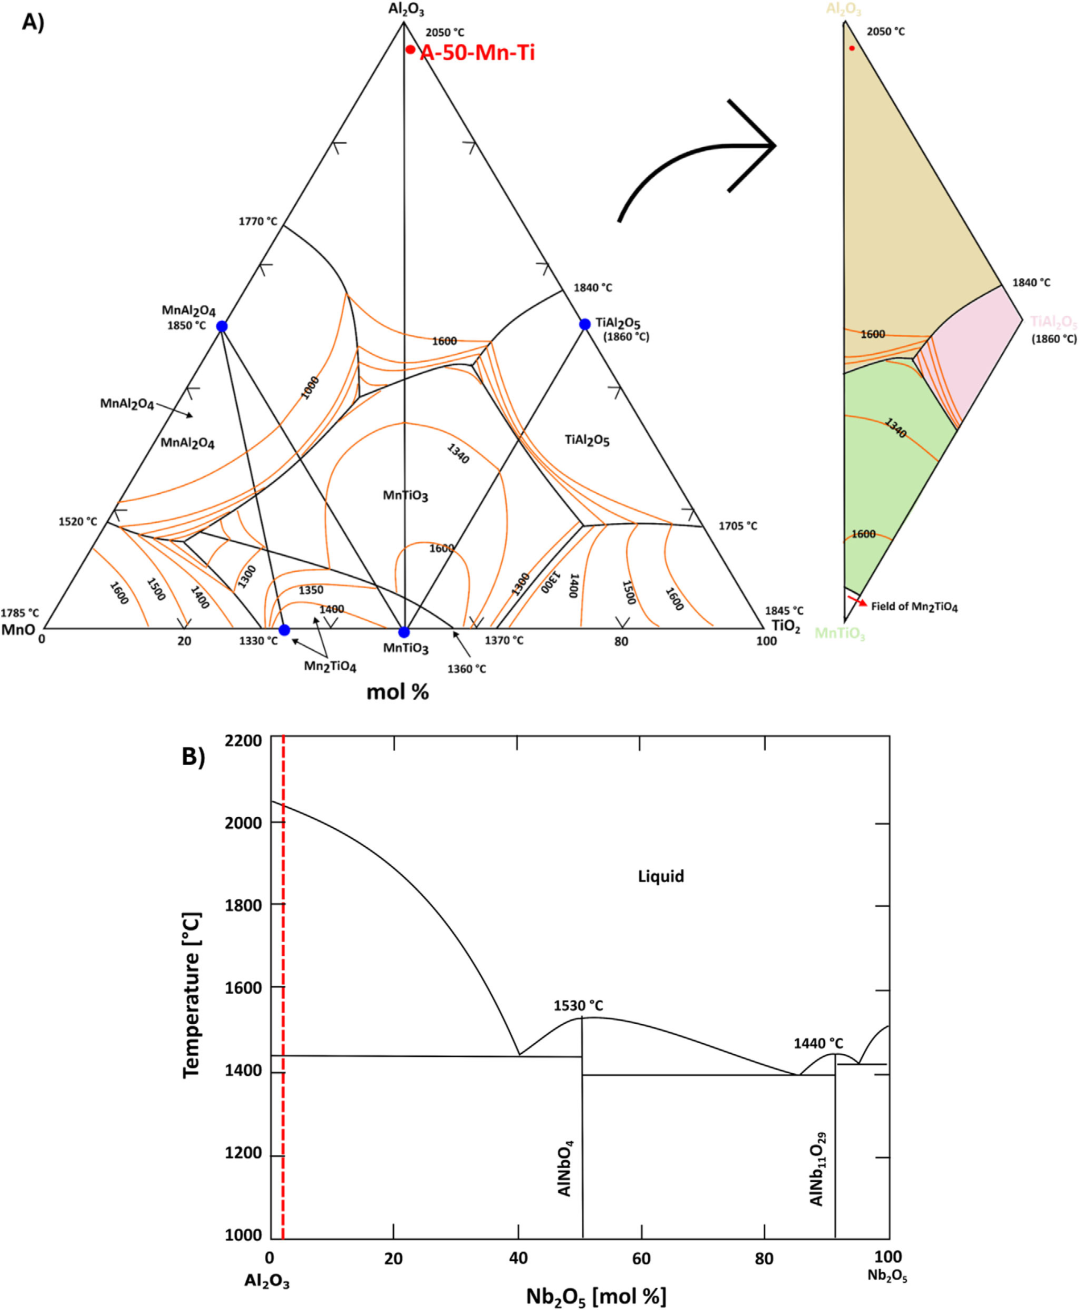
Как видно на рисунке 2, при температуре спекания 1600°C обе системы присадок производят примерно 4,35 об.% жидкой фазы. Но их «тактика» совершенно разная: * MnO₂–TiO₂ имеет тенденцию образовывать жидкие фазы, такие как MnTiO₃ и Al₂TiO₅, которые могут эффективно смачивать границы зерен и способствовать перегруппировке частиц и миграции материала. * Nb₂O₅ имеет тенденцию вступать в реакцию с оксидом алюминия с образованием твердого раствора AlNbO₄, который ускоряет диффузию за счет искажения решетки и точечных дефектов.
Результаты
После обезжиривания и спекания результаты были впечатляющими.
- Относительная плотность с MnO₂–TiO₂ достигла 95,9% против примерно 93% у чистой Al₂O₃. Nb₂O₅ также повысил плотность, но слабее.
- Прочность при изгибе A-50-Mn-Ti — 80,9 MPa против около 38 MPa у чистой Al₂O₃, рост свыше 110%. С Nb₂O₅ получено примерно 55 MPa.
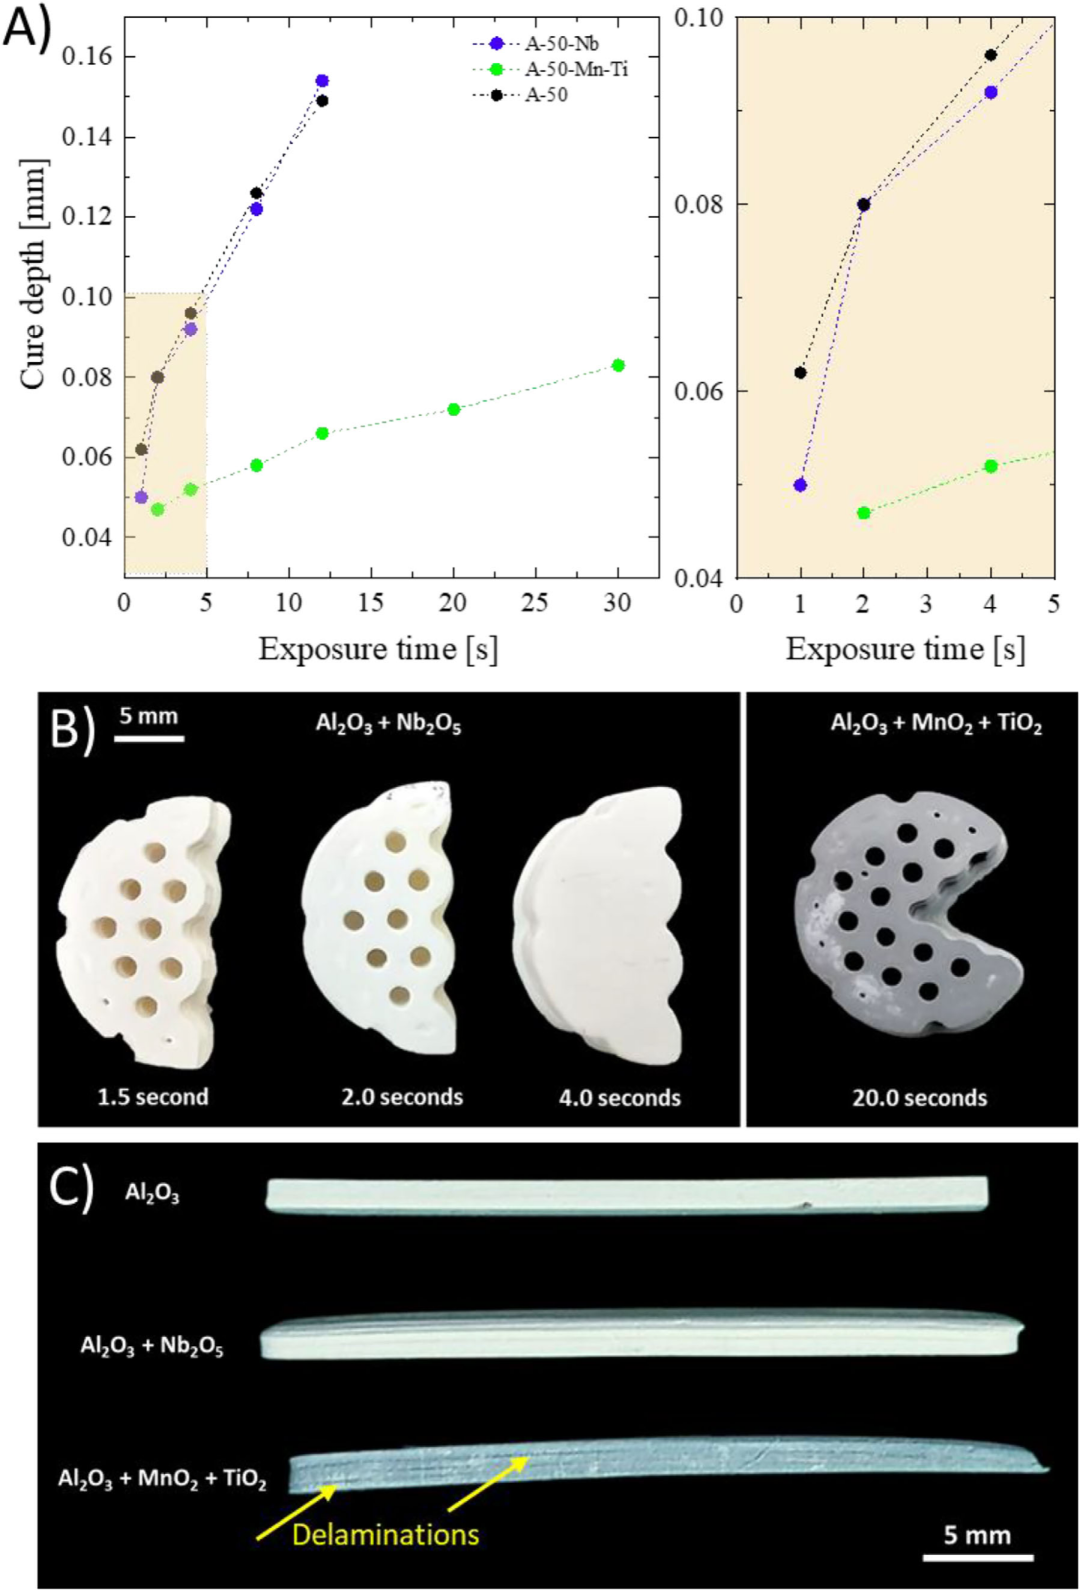
Рис. 3. (а) Глубина отверждения светочувствительной суспензии; (б) Влияние времени экспозиции на рассеяние УФ-излучения во время печати образцов (белые и серые образцы получены из суспензий A-50-Nb и A-50-Mn-Ti соответственно); (в) Структура напечатанного слоя зеленого образца.
Более важным является наблюдение за микроструктурой. На поверхности излома образца чистого оксида алюминия исследователи обнаружили явные следы межслоевого отслаивания — были четко различимы слои керамических чешуек, которые представляли собой «шрамы», оставленные в процессе печати.
Однако в образцах с добавкой MnO₂–TiO₂ ситуация совершенно иная. Поверхность излома плотная и однородная, граница раздела слоев практически не видна. Жидкая фаза, образованная спекающей добавкой, подобна «клею», плотно сваривающему сложенные друг с другом керамические частицы, образуя единую микроструктуру.
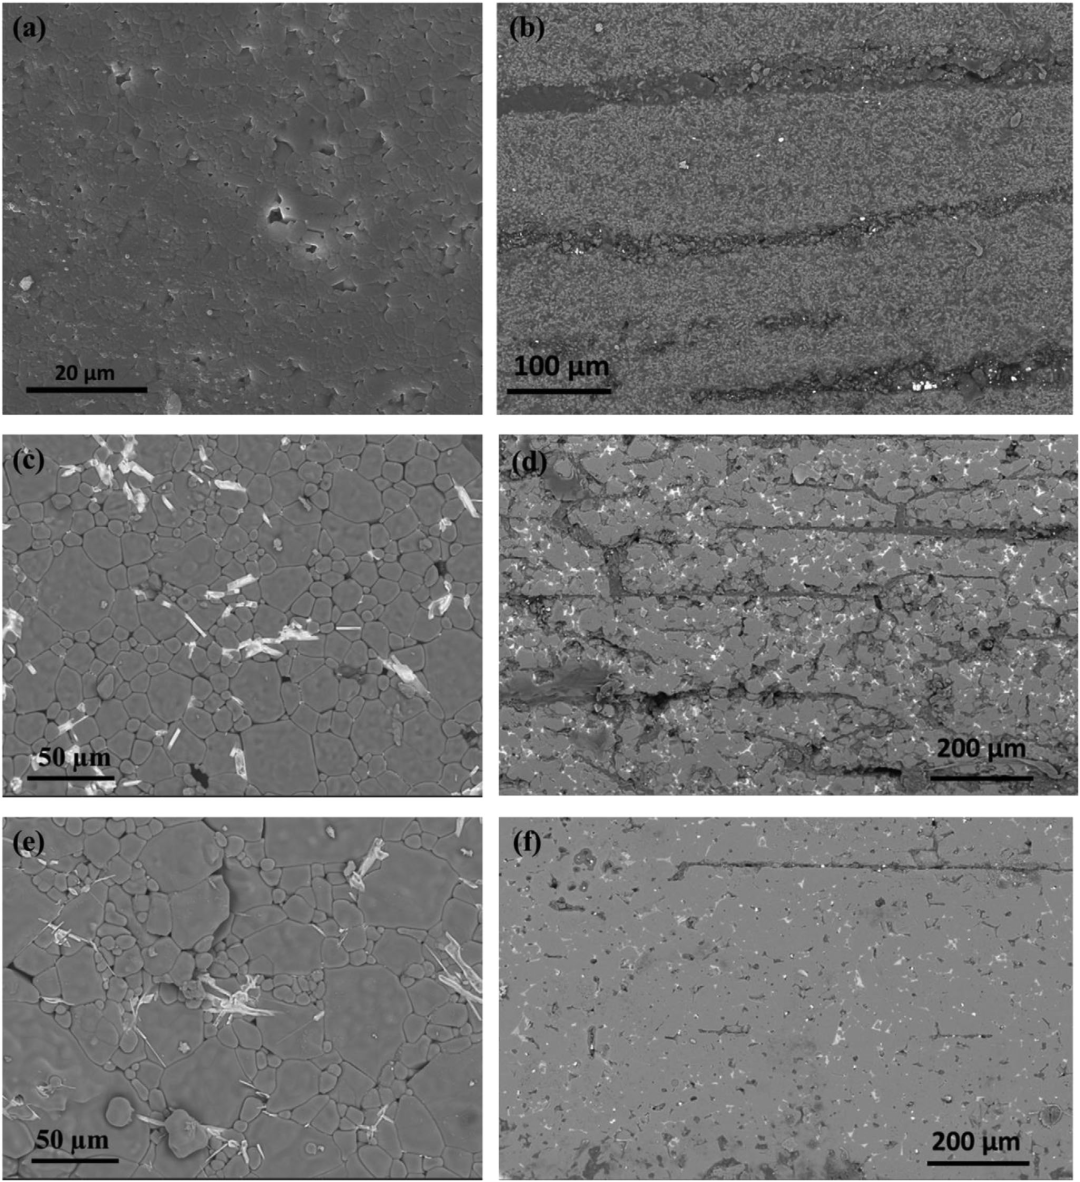
Рисунок 4: СЭМ-микрофотографии керамических деталей, обожженных с использованием суспензии: (а и б) А-50 (контроль); в и г – А-50-Нб; (д и е) А-50-Mn-Ti. Все образцы предварительно спекались при температуре 1600°С в течение 2 часов.
Это фундаментальное улучшение микроструктуры является прямой причиной значительного увеличения сопротивления. Хотя Nb2O5 также способствовал расшифровке, улучшение межслойной интеграции было менее значительным, чем у Mno2-TiO2 из-за менее эффективных механизмов пролиферации образования твердых растворителей, чем жидкое спекание.
Выводы
Исследование ясно показало, что:
- Выбор добавки важен: рост плотности не гарантирует устранения расслоения. Жидкая фаза MnO₂–TiO₂ способствует спеканию и улучшает межслойную целостность исследованной системы.
- По сравнению с твердофазной диффузией жидкая фаза быстрее и равномернее заполняет межслойные зазоры и поры, повышая целостность и механические свойства.
- Работа использовала LCD-фотополимеризацию и показывает возможности подбора состава для более доступного оборудования; универсальное преимущество по себестоимости не доказано.
Информация для цитирования статьи: Верза Дж. Р., Камарго И. Л., Луз А. П. Влияние MnO₂–TiO₂ и Nb₂O₅ на изготовление и свойства глиноземной керамики, полученной посредством фотополимеризации в чане [J]. Журнал Американского керамического общества, 2026, 109 (5): e70820. DOI: 10.1111/jace.70820.