Процесс
Твёрдая фаза и слоистость керамических стержней
Повышение содержания порошка может снижать усадку, но одновременно меняет вязкость, растекание слоя и риск межслойных дефектов.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
1. Лезвия должны быть устойчивы к высоким температурам. Сначала спросите ядро, согласны ли вы.
Тяговооруженность ТРДД во многом зависит от температуры перед турбиной. Каждый раз, когда температура повышается, лопатки должны выдерживать более сильную тепловую нагрузку, поэтому канал охлаждения внутренней полости превратился из однослойного простого канала в многослойную, многоканальную сложную систему охлаждения. Чтобы «вырезать» такой набор лабиринтов внутри отливки, традиционное литье под давлением горячим прессом требует повторной сборки нескольких наборов форм. Стоимость высока, цикл длинный, точность согласования трудно гарантировать, а создать по-настоящему сложные конфигурации практически невозможно.
Таким образом, подготовка керамического сердечника стала неизбежным этапом производства лезвий. Так называемое керамическое ядро представляет собой «негативное пространство», которое предварительно заделывается в полость формы при литье по выплавляемым моделям и может растворяться после формования: сначала оно занимает положение, где должен находиться канал охлаждения, а после затвердевания монокристаллических лопаток стержень растворяется раствором щелочи, оставляя вентиляционный канал. Точность, плотность и термическая стабильность сердечника напрямую определяют, можно ли сформировать лезвие за один раз.
Для этой сложной конфигурации керамическая 3D-печать дает новое решение. Суспензия затвердевает, слоистая и сложенная под ультрафиолетовым светом, ядра больше не подвергаются плесени, а охлаждающие коридоры могут обходить несколько изгибов. Но груды слоев также создают проблемы: слои интерфейсов образуются между каждым слоем, частицы неравномерно распределяются внутри и между слоями, а макросы представлены как «слойные структуры». Эта структура позволяет поре распределяться в разных направлениях противоположного пола, а также подвержена трещинам при сгорании, что делает ее самой переменной основной массой.
2. Откуда берется слоистая структура: «слоистая игра» при укладке
Чтобы разобраться в слоистой структуре, нужно сначала понять, как укладывается навозная жижа. При 3D-печати керамики скребок распределяет суспензию тонким слоем на платформе, а затем обнажает и затвердевает. Может показаться, что это обычная куча, но внутри есть что-то особенное: частицы разного размера. Мелкие частицы с большей вероятностью будут следовать за суспензией, тогда как более крупные частицы легче осядут в слое.
Используется керамическая суспензия с тройным размером частиц (76 мас.% плавленого кварца D50 = 20 мкм, 20 мас.% нано ZrO₂ D50 = 10 нм, 4 мас.% Al2O3 D50 = 10 мкм), а размер частиц варьируется от микрона до нанометра. Во время укладки мелкие частицы имеют тенденцию собираться вблизи границы слоя жидкого навоза, а крупные частицы имеют тенденцию оседать внутри слоя. Таким образом, каждый раз, когда слой затвердевает, формируется градиент частиц, при котором граница раздела становится тоньше, а слой — грубее. Когда слои уложены таким образом, слоистая структура неизбежна.
Какую роль играет солидный контент? Ключ заключается в текучем состоянии суспензии. Эксперименты показывают, что при содержании твердого вещества менее 60 об.% суспензия становится почти ньютоновской, а вязкость мало меняется в зависимости от скорости сдвига; как только оно превышает 60 об.%, стерическое затруднение между частицами значительно увеличивается, и вязкость резко возрастает — от примерно 0,6 Па·с при 40 об.% до более 4 Па·с при 65 об.%, при этом суспензия также, очевидно, переходит к неньютоновскому сдвиговому загустеванию.
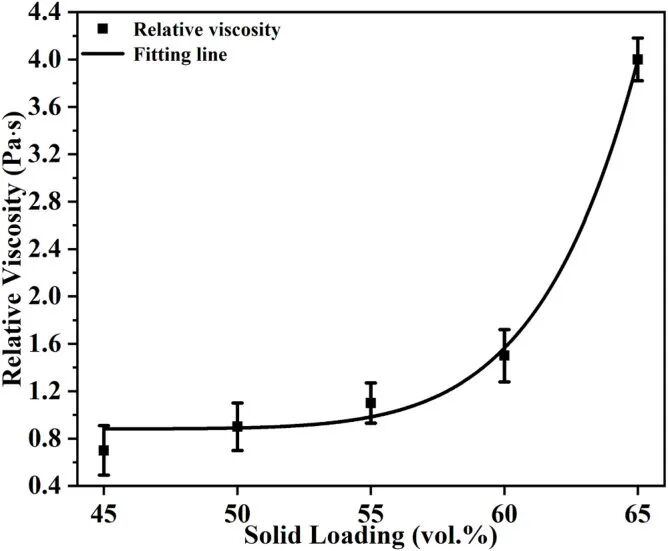
Используя вычислительную гидродинамику (CFD) для моделирования поля потока возле скребка, правила становятся более ясными: чем выше содержание твердых частиц, тем более вязкая суспензия, тем уже зона ламинарного течения суспензии в средней секции во время укладки и тем короче время течения. Зона ламинарного потока сужается, слой суспензии перемешивается более равномерно, а разделение частиц внутри слоя подавляется – в этом и заключается основная логика использования ручки «содержание твердых веществ» для регулировки прочности слоистой структуры.
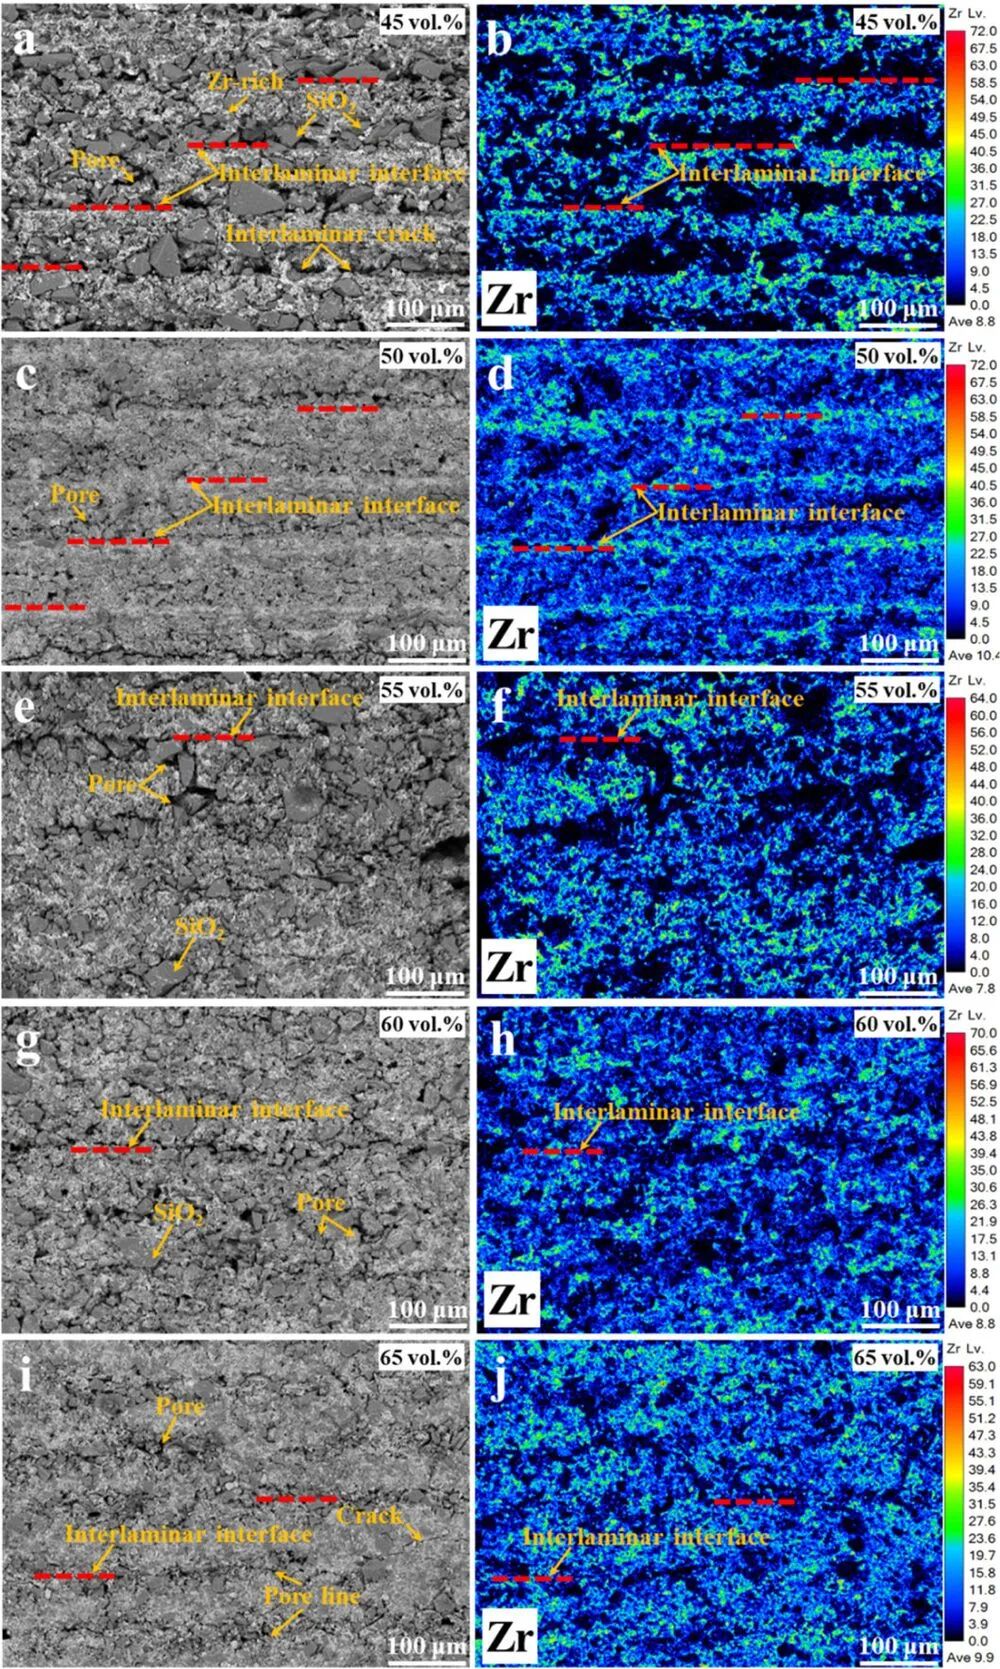
3. Пористость и трещины: «изменяются» при твердом содержимом.
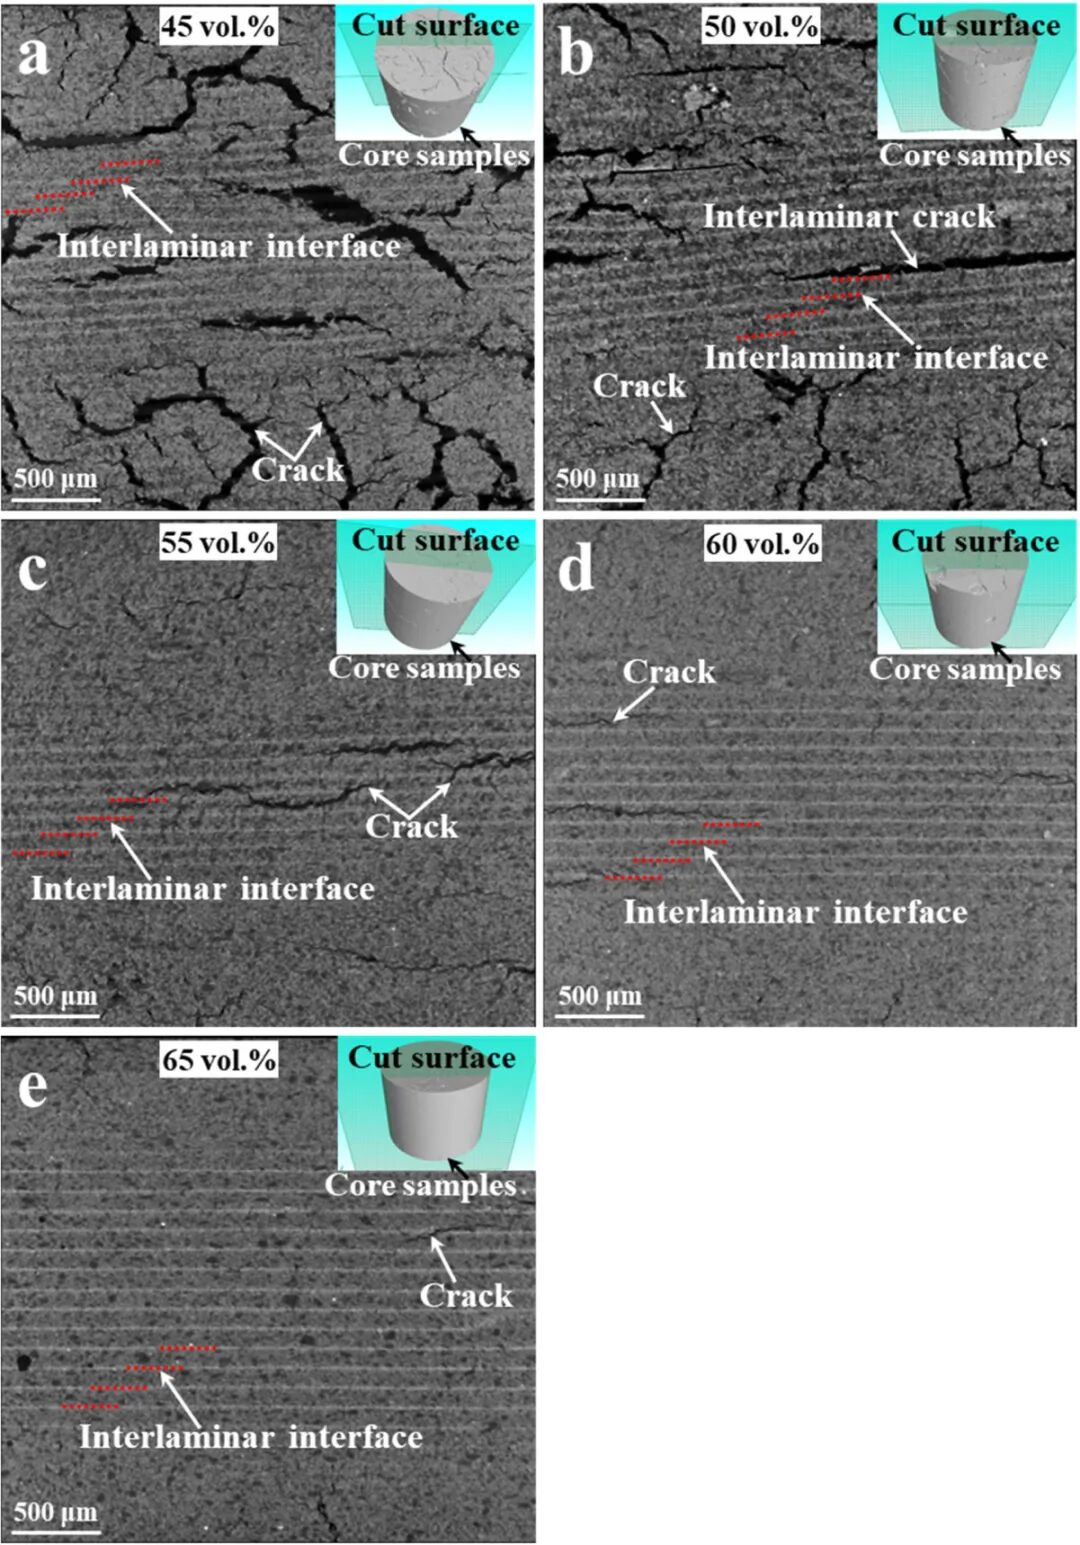
Прямым следствием слоистой структуры является развитие пор и трещин. После спекания образцов с различным содержанием твердых веществ один за другим, используйте СЭМ, чтобы наблюдать микроскопическую морфологию их боковых поверхностей, и вы сможете четко увидеть регулярные изменения.
Для образцов с низким содержанием твердых веществ (например, 45 об. %) слоистая граница раздела рыхлая, с большим количеством распределенных пор разного размера, а слои относительно плотные; усадка при спекании велика, и на границе раздела склонны возникать продольные трещины. По мере увеличения содержания твердого вещества до 50 или 55 об.% слоистая граница раздела постепенно уплотняется, а количество пор значительно уменьшается. Однако между слоями все еще остаются «линии пор», представляющие собой следы, оставленные границей раздела, где происходит обогащение мелких частиц.
По мере дальнейшего увеличения содержания твердого вещества продольные трещины постепенно трансформируются в межслоевые, а линии пор, первоначально распределенные вдоль слоев, также трансформируются в крупные поры внутри слоев. Когда содержание твердого вещества превышает 60 об.%, межслойная граница «заполняется» содержанием твердого вещества, и образование трещин эффективно подавляется от источника. Это в точности соответствует прогнозу CFD о том, что более высокое содержание твердых частиц уплотняет межслоевую границу и уменьшает слоистые дефекты.
4. Реализация производительности: баланс пористости, прочности и усадки.
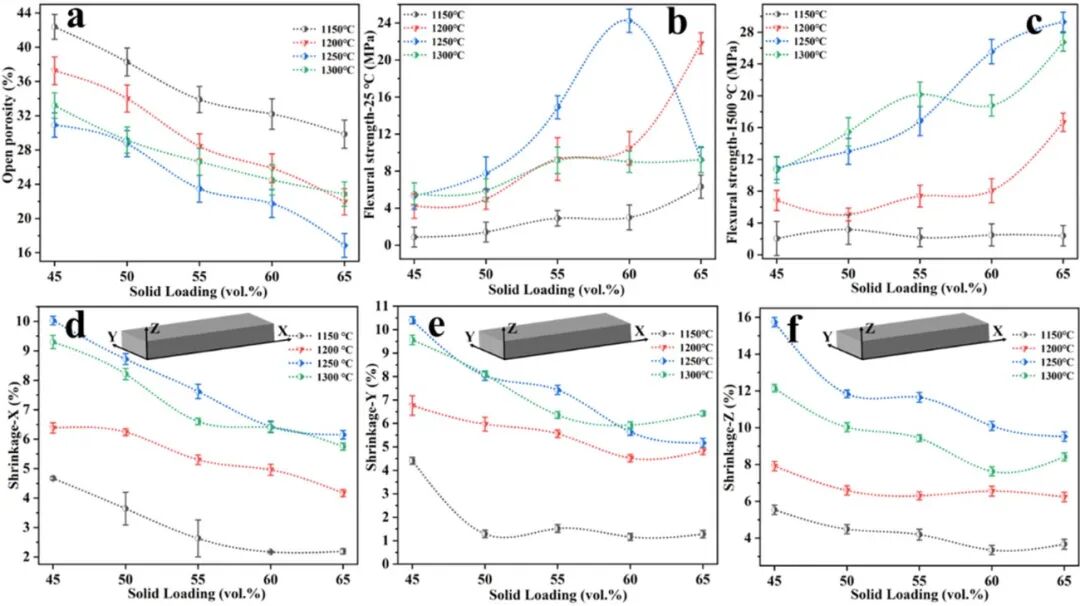
После того, как микроструктура выправлена, в конечном итоге зависит, смогут ли макроскопические свойства удовлетворить требования точного литья. Образцы с различным содержанием твердых веществ спекали при 1150, 1200, 1250 и 1300°C, систематически измеряли пористость, прочность на изгиб и усадку при спекании. Выводы полностью соответствовали микроскопическим наблюдениям.
Открытая пористость уменьшается с увеличением содержания твердого вещества и существенно снижается с увеличением температуры спекания. Самая привлекательная группа: содержание твердых веществ 65 об.% + спекание при 1250°C, пористость падает примерно до 18%, что является самым низким показателем в данной области; другие комбинации содержания твердого вещества и температуры в основном превышают 20%.
| Твёрдая фаза (vol%) | Межслойная граница | Поры/трещины | Открытая пористость около 1250 °C |
|---|---|---|---|
| 45 | Рыхлая, пористая | Много межслойных пор и продольные трещины | >20% |
| 50–55 | Уплотнение | Меньше пор, остаточные межслойные линии пор | >20% |
| 60–65 | Плотная, прочная | Продольные трещины исчезают; крупные внутрислойные поры | До ~18% |
Таблица 1 · Влияние содержания твёрдой фазы на границы слоёв, поры, трещины и открытую пористость.
Прочность на изгиб и усадка также имеют «золотую середину». Когда содержание твердых веществ превышает 55 об.%, а температура спекания превышает 1200°C, прочность на изгиб достаточна для удовлетворения требований точного литья; когда содержание твердых веществ составляет ≥60 об.% и температура спекания ≤1200°C, пористость составляет ≥28%, а прочность на изгиб составляет около 15 МПа, что является благоприятным соотношением для процесса растворения. И наоборот, когда содержание твердых веществ ниже 55 об.% или температура спекания выше 1250°С, усадка при спекании превышает 7%, что неприемлемо для литья по выплавляемым моделям.
Также стоит отметить анизотропию. Из-за существования слоистой структуры усадка печатного слоя при спекании в направлении Z примерно на 50% выше, чем в двух других направлениях - это означает, что усадка в каждом направлении после извлечения из формы неодинакова. Эту разницу в направлении слоев необходимо учитывать при проектировании размера сердцевины, иначе готовое изделие легко превысит допуски.
Более интересен двусторонний характер структуры слоя. Данные показывают, что в образцах с твердым содержанием, превышающим 60 об.%, сопротивление 1300 °C высокотемпературным горящим образцам значительно ниже, чем у 1250 °C. Анализ показал, что эта аномалия может быть результатом потери слоистых структур при более высоких температурах, в то время как слоистый интерфейс способен в некоторой степени перераспределять напряжение и нагрузку внутри ядра. Другими словами, слои не являются плохой вещью: Он приносит неравномерную пору с трещиной и разделяет стресс, как естественный пластырь. Это напоминает нам о том, что стремление к предельному паритету не всегда является оптимальным, и что ключом является поиск баланса между существованием слоев и их недостатками.
Вывод: одна ручка влияет на всю технологическую цепочку
Вернем видение на инженерную площадку: причина сложности изготовления керамических стержней заключается в том, что дефекты не ограничиваются одним процессом. Реология жидкого раствора влияет на дорожное покрытие, дорожное покрытие определяет слоистую структуру, а слоистая структура влияет на поры, трещины и усадку после спекания. В прошлом проблему часто связывали с одним или двумя этапами печати, но фактическая первопричина часто кроется раньше, в ссылке «как распределить жидкий раствор».
Лучшее, что можно узнать из этого исследования, это использовать твердое содержимое в качестве кнопки постоянной модуляции. Он изменяет ширину потока суспензии и баланс ларьков, а также силу и слабость структуры стратификации от источника. Частицы смеси формул, поток суспензии и сдвиг Ньютона/не-Ньютона, поток печатной кровати — все это связано с логической линией. Для пользователей фарфоровой 3D-печати это означает, что дефекты обрезки ядра не должны слепо сжигать температуру и накапливаться, а содержание суспензии сглаживается с уровнем маршрутизации частиц, часто с четырьмя или двумя килограммами.
Что касается следующего шага, направление ясно: для более точного контроля слоистой структуры необходимо глобально связать моделирование поля потока и параметры печати, чтобы выяснить количественную взаимосвязь между содержанием твердых частиц, скоростью скребка и дозой воздействия. В то же время, поскольку слоистая структура имеет двойную функцию: «вызывать дефекты» и «перераспределять напряжение», то, как выбрать наиболее подходящую точку баланса между ними в зависимости от конкретных условий работы, по-прежнему остается проблемой, заслуживающей тщательного изучения при переходе к крупномасштабной 3D-печати керамических сердечников.
Ли Кью, Лян Дж., Биасетто Л., Чжоу Ю., Ли Дж., Коломбо П. Стратегия оптимизации микроструктуры керамических сердечников, напечатанных на 3D-принтере: загрузка и течение твердой суспензии. Журнал Европейского керамического общества, 2026, 46: 118275. DOI: 10.1016/j.jeurceramsoc.2026.118275.