Применения
Прогноз прочности каркасов β-TCP
Моделирование связывает параметры пористой архитектуры с механическим откликом биокерамического каркаса; это исследовательский инструмент, а не медицинское заключение.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Почему трудно предсказать прочность каркаса
β-TCP (β-трикальцийфосфат) представляет собой разлагаемую биокерамику, близкую к минералам человеческой кости и широко используемую в каркасах для восстановления костей, зубных имплантатах и реконструкции черепа. 3D-печать DLP (цифровая обработка света) позволяет формировать взаимосвязанную структуру пор с высоким разрешением в одном куске, которая точно соответствует топологии пор, необходимой для роста костной ткани. Такое сочетание «гибкости конструкции + высокой точности» делает DLP все более конкурентоспособным на пути к костному каркасу.
Однако, как только стент вступает в сферу восстановления несущей кости, первое, с чем сталкиваются инженеры, — это не «можно ли его починить?» но "можно ли его переносить после ремонта?" Сам β-TCP очень хрупок, и распределение напряжений, вызванное различными структурами TPMS (трехпериодная минимальная поверхность), сильно различается. Кроме того, сам процесс DLP вносит «непроектные» нарушения, такие как межслоевые дефекты, неравномерная усадка и внутренние отверстия, а прочность на сжатие становится чрезвычайно трудно прогнозируемой величиной. Традиционный метод - «отбить одну деталь, прижать одну деталь и снова отрегулировать». Один раунд может занять от нескольких месяцев до года.
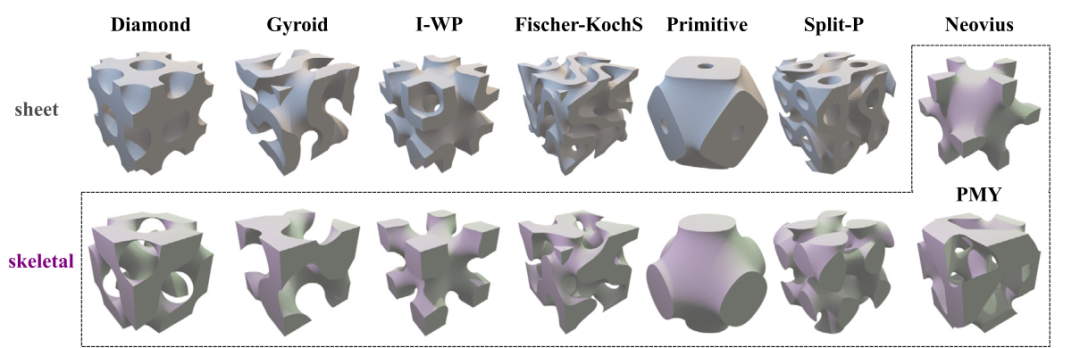
Проблема не просто в «медленности». Само семейство TPMS имеет два типа: листовой (тонкостенный тип) и скелетный (скелетный тип). Он разделен на восемь основных топологий, таких как Diamond, Gyroid, I-WP, Fischer-KochS, Primitive, Split-P, Neovius и PMY. Каждый тип имеет изменения пористости, вызванные регулируемой толщиной стенок. Всё проектное пространство огромно, и каждое из них нужно проходить печатью + тестами на сжатие, что нереально и дорого.
То, что хочет сделать команда Шуо Иня, совершенно ясно: вместо того, чтобы печатать снова и снова, можем ли мы сначала использовать статистику + конечный элемент для «вычисления» силы; можно ли его вообще экстраполировать при изменении структуры и пористости? Это их последняя работа, опубликованная в Международном журнале механических наук.
Статистика Вейбулла, конечные элементы и накопление повреждений
Команда разделила проблему на три части и использовала три типа инструментов для ее решения.
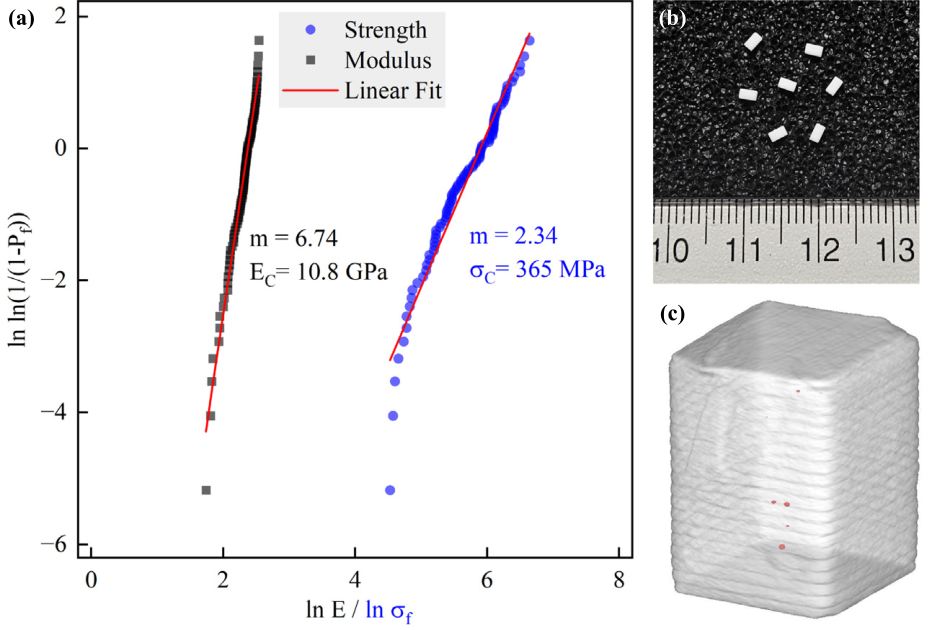
Первая часть – это внутренняя прочность материала. Хрупкое разрушение β-ТКФ, естественно, имеет разброс данных. Чтобы говорить о «силе», мы должны сначала иметь статистическое распределение. Команда использовала процесс DLP (Lithoz CeraFab 7500, коммерческая суспензия LithaBone TCP 300, толщина слоя 25 мкм, экспозиция 168 мДж/см², спекание при 1200 ℃) для приготовления 86 плотных блоков размером 1,2×1,2×2,4 мм³. Измеренный модуль Вейбулла m=2,34 и характеристическая прочность на сжатие σC=365 МПа; Модуль Юнга соответствует m=6,74, EC=10,8 ГПа. Эти два набора чисел обеспечивают опорную точку калибровки «локальной прочности материала» для всех последующих архитектурных прогнозов.
Вторая часть — это эффект усиления структурных напряжений. Один и тот же материал, помещенный в разные блоки TPMS, будет иметь существенно разное распределение напряжений. Команда провела моделирование одноосного сжатия методом конечных элементов на 14 типах блоков TPMS с целевой пористостью 50 % (за исключением Neovius и PMY, которые сохраняют только скелетный тип, все остальные шесть типов топологии появляются в парах лист/скелет, всего 14 типов) и извлекли максимальное главное распределение напряжения-объема (SCF-объемное распределение) для каждой архитектуры. Это эквивалентно количественному определению «геометрически вызванных концентраций напряжений» в вычислимом и сопоставимом отпечатке пальца.
Третий блок – критерий отказа. Команда сравнила различные критерии хрупкого разрушения, такие как максимальное главное напряжение, напряжение Друкера-Прагера, напряжение Мизеса и напряжение сдвига, и, наконец, определила, что максимальное главное напряжение является наиболее точным и последовательно ранжируемым критерием разрушения, который согласуется с физическим изображением бокового разрушения керамики при растяжении. В сочетании с критерием совокупного повреждения «объемной доли критического разрушения» (когда объем разрушения в конструкции достигает критического значения, учитывается общий отказ) «геометрический отпечаток пальца» можно превратить в «прогноз макропрочности».
Неопределенность проекций также определена количественно: 95 процентов диапазонов проекций применяются к каждой из 14 структур путем случайной выборки распределения SCF-объема. Другими словами, прогнозный отчет - это не просто показатель силы, а точка падения интенсивности, которая дает дизайнерам суждение о худшем случае.
Одна калибровка для 14 TPMS-архитектур и разной пористости
Эта система прогнозирования «маркируется» и «проверяется» в два этапа.
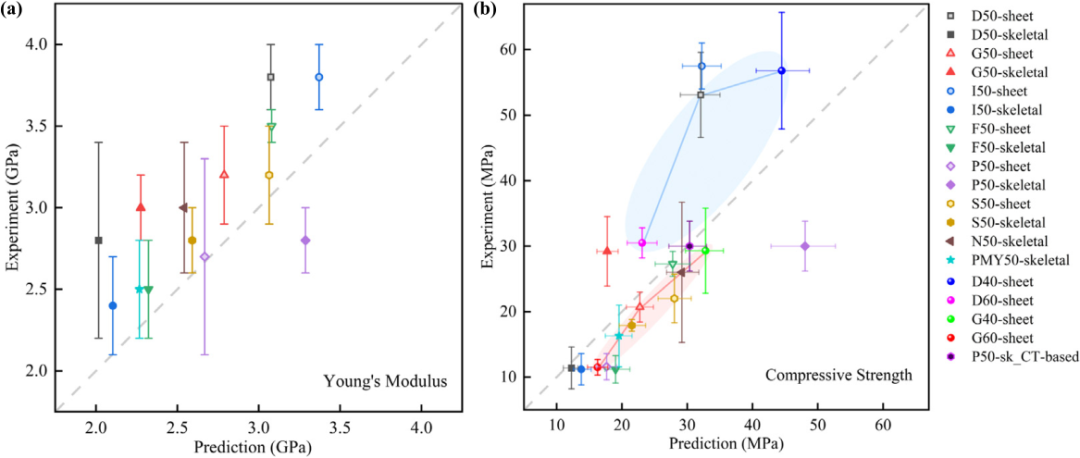
На первом этапе для калибровки используются 14 TPMS-структур с пористостью 50 %: для каждой структуры изготавливаются 7 стандартных образцов на сжатие размером 4,0×4,0×8,0 мм³ и проводится одноосное сжатие для измерения измеренной прочности; в то же время запускается метод конечных элементов для получения прогнозируемой прочности. Сравнение прогнозов и измерений показывает, что критерий максимального главного напряжения значительно лучше других критериев отказа с точки зрения последовательности ранжирования.
Вторым шагом является проверка на уровне пористости, который не участвует в калибровке (выбираются две листовые топологии D и G, каждая с двумя уровнями 40% и 60%, а именно D40/D60/G40/G60). Без изменения параметров прогнозируемые результаты по-прежнему попадают в интервал 95% фактических измерений. Это означает, что эту структуру можно экстраполировать в обоих измерениях структура + пористость, и нет необходимости проводить эксперимент с большой выборкой каждый раз при изменении конструкции.
| Архитектура TPMS, пористость 50% | Прочность при сжатии (MPa) | Модуль Юнга (GPa) |
|---|---|---|
| I50-sh | 57.5 ± 3.5 | 3.8 ± 0.2 |
| D50-sh | 53.1 ± 6.5 | 3.8 ± 0.2 |
| P50-sk | 30.0 ± 3.8 | 2.8 ± 0.2 |
| G50-sk | 29.2 ± 5.3 | 3.0 ± 0.2 |
| F50-sh | 27.3 ± 1.9 | 3.5 ± 0.1 |
| N50-sk | 26.0 ± 10.7 | 3.0 ± 0.4 |
| S50-sh | 22.0 ± 3.7 | 3.2 ± 0.3 |
| G50-sh | 20.7 ± 2.3 | 3.2 ± 0.3 |
| S50-sk | 17.9 ± 0.9 | 2.8 ± 0.2 |
| PMY50-sk | 16.3 ± 4.7 | 2.5 ± 0.3 |
| P50-sh | 11.6 ± 2.0 | 2.7 ± 0.6 |
| I50-sk / D50-sk / F50-sk | ≈ 11.2–11.4 | 2.4–2.8 |
Таблица 1 · Прочность на сжатие и модуль Юнга 14 структур TPMS при пористости 50 % (sh = лист, sk = скелет; три структуры в последней строке имеют схожие значения и перечислены вместе)
Просто взглянув на таблицу, можно обнаружить парадоксальное явление: при одинаковой 50% пористости прочность листа I-WP и алмазного листа превышает 50 МПа, а модуль Юнга достигает 3,8 ГПа, что в два раза выше, чем у большинства скелетных конструкций. Для одной и той же топологии интенсивность от листа к скелету может упасть сразу с 50 МПа до 11 МПа – при изменении геометрии интенсивность будет отличаться в 5 раз. Дизайнерам сложно судить заранее, если они полагаются только на опыт. Это лишь подчеркивает ценность прогнозов типа «геометрического отпечатка пальца».
Происхождение дефектов: влияние архитектуры на трещины
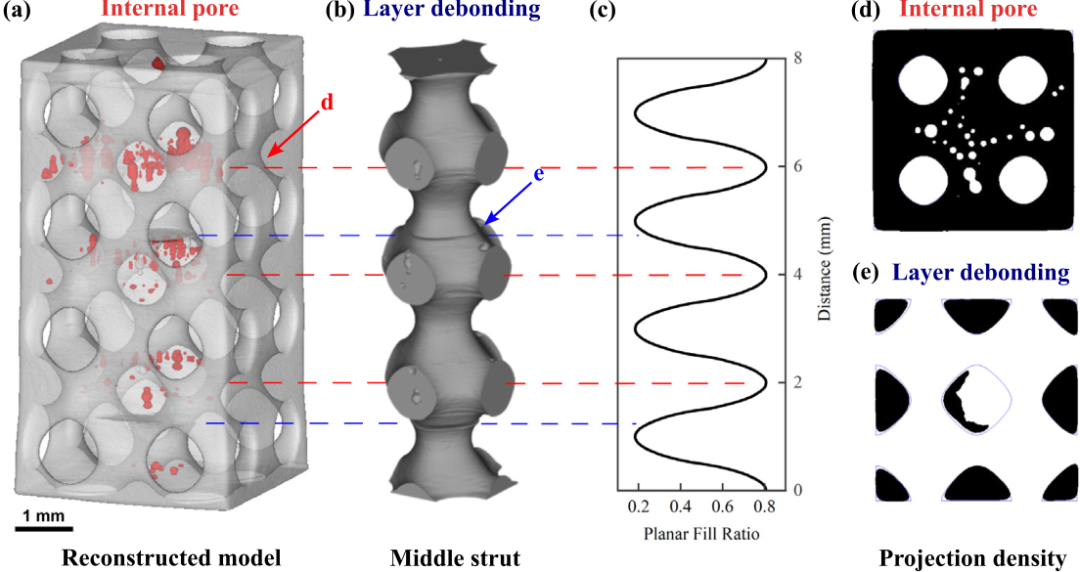
Предсказания идеальной геометрии не идеальны. Реконструкция микроКТ показала, что остаточные отклонения в основном возникают из-за макроскопических дефектов, возникающих в процессе, и что эти дефекты не распределены случайным образом - структура "выбирает", какие типы трещин наиболее вероятны.
Команда обобщила это явление в двух архитектурных дескрипторах:
① Коэффициент плотности: объемная доля полностью плотных пикселей в «проецируемой плотности» в направлении печати. Чем больше коэффициент плотности, тем лучше вертикальная непрерывность и выше несущая способность; но в то же время при обезжиривании и спекании более очевидна концентрация межфазных напряжений и возрастает риск межслоевого отслоения. Коэффициенты плотности P50-sk и G50-sk высоки, и на микроКТ действительно видны межслоевые трещины; хотя соотношения плотностей И50-ск, Д50-ш и ПМИ50-ск не низкие, участки плотности более дисперсны и не образуют сплошных «внутрислойных столбиков», поэтому форма дефектов переходит во внутренние поры.
② Коэффициент планарного заполнения: максимальная доля твердой фазы в плоскости во всех слоях печати. Высокое значение означает, что при обезжиривании объем отдельного слоя сжимается сильнее, а внутренние напряжения, вызванные неравномерной усадкой, могут легко накапливаться в слое и в дальнейшем перерастать во внутренние отверстия.
Использование этих двух факторов в качестве «селекторов дефектов» может объяснить, почему режимы отказа, демонстрируемые разными TPMS, так сильно различаются. Команда также использовала P50-sk для проведения обратной проверки: «содержащая дефекты» геометрия, восстановленная с помощью микроКТ, напрямую подавалась на конечный элемент, и точность прогнозирования была значительно улучшена. Это, в свою очередь, доказывает, что причина, по которой предсказания идеальной геометрии являются предвзятыми, заключается в первую очередь не в проблеме самой модели, а скорее в «ранах», оставленных мастерством, скрытых в геометрии.
Значение для восстановления кости
Применяя эту схему к реальной ситуации восстановления несущей кости, можно выделить три важных момента:
Сначала быстро просмотрите архитектуру. На этапе проектирования 3D-печати керамики DLP инженерам больше не нужно выполнять цикл печати + сжатие для каждой комбинации топологии TPMS + толщины стенок; вместо этого они используют структуру прогнозирования, чтобы сначала выполнить «сортировку по степени сложности» на компьютере, чтобы сузить возможные архитектуры до 2-3, прежде чем запускать их на компьютере. Цикл разработки может быть значительно сокращен.
Во-вторых, предоставляется отчет с неопределенностью. Интервал прогнозирования 95% означает, что проектировщики могут получить как «оптимистические оценки», так и «консервативные оценки» одновременно, а также иметь прямое эталонное значение для калибровки несущих частей в наихудшем случае - то, чего не могли обеспечить предыдущие отчеты «о прочности в одной точке».
В-третьих, превратить законы о дефектах в правила проектирования. Два дескриптора коэффициента плотности и коэффициента заполнения плоскостей превращают «какую архитектуру легко отделить и в какой легко иметь внутренние отверстия» в поддающийся количественной оценке геометрический показатель. Проектировщики, в свою очередь, могут ограничить выбор архитектуры исходя из требований к несущей способности. Например, область с высоким коэффициентом плотности контролируется ниже определенного порога, чтобы избежать риска образования межслоевых трещин.
Конечно, команда также признает ограничения текущей структуры: для проверки каждой архитектуры используется только 7 образцов, а размер статистической выборки ограничен; анизотропия, вызванная направлением построения, еще не учтена в модели. Это все направления, которые в будущем могут быть дополнены. Команда Yin раскрыла все данные о Zenodo, и заинтересованные читатели могут напрямую использовать их для сравнения показателей.
Для коллег, занимающихся DLP-керамической 3D-печатью, а также исследованиями и разработками костных каркасов, этот метод очень портативен: меняя керамический материал и набор архитектуры TPMS, основной процесс остается неизменным. Это не только решает проблему «прогнозирования прочности β-TCP», но также выдвигает проблему «механической надежности керамических пористых деталей, напечатанных на 3D-принтере» на уровень, позволяющий сделать выводы на инженерном уровне.
Ссылки
Чжао Ю., Лю К., Лупой Р., Инь С. Прогноз прочности с помощью анализа дефектов каркасов β-TCP, напечатанных DLP. Международный журнал механических наук, 2026, 326: 111873.