Процесс
Успешная печать ещё не означает успешное спекание
Дефекты могут проявиться только при удалении связующего и спекании; поэтому критерий успеха должен охватывать плотность, трещины, деформацию и размеры готовой детали.
Редакционный обзор KUNWU подготовлен по предоставленному техническому материалу. Приведённые результаты относятся к описанному исследованию или образцу и не являются характеристиками оборудования KUNWU.
Одно фотоотверждение не управляет всей технологической цепочкой
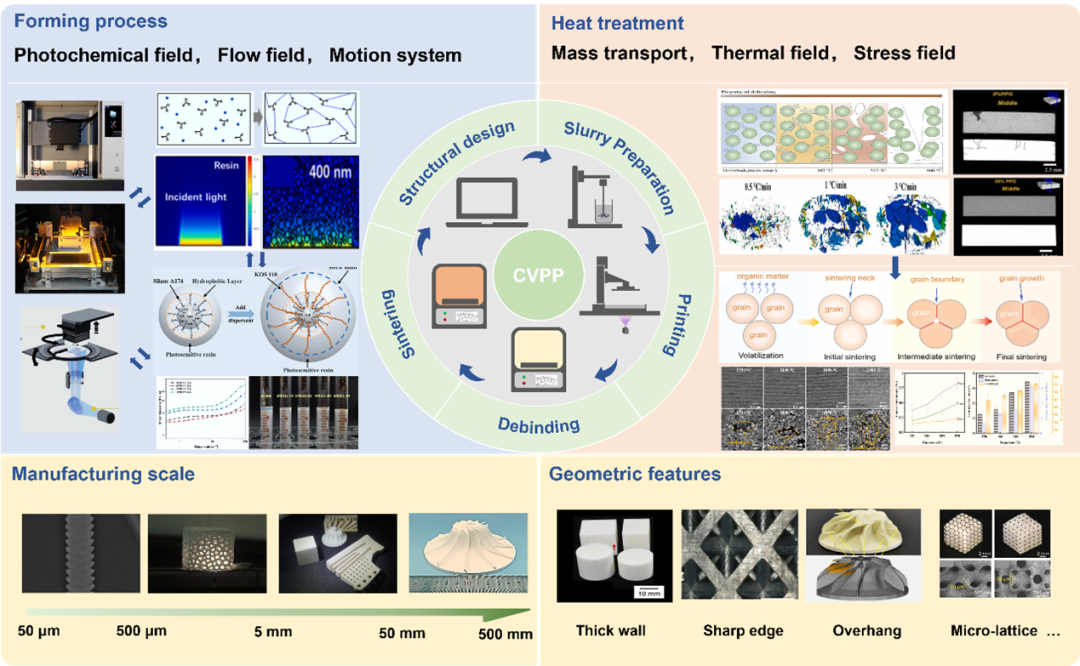
Логика керамической фотополимеризации (VPP) кажется простой: УФ-свет облучает светочувствительную суспензию, содержащую керамический порошок, слой за слоем, и смола сшивается, чтобы «заморозить» частицы на месте, сложить их в сырые тела, а затем обезжирить и спекать их в плотные керамические детали. Точность формования может достигать микронного уровня, а свобода структурного проектирования намного превосходит традиционное литье под давлением и литье под давлением геля.
Но «успешное формирование» — это только начало. Настоящее испытание происходит на этапе термообработки: обезжиривание требует сжигания значительной части органического связующего, составляющего объем сырца, а спекание требует уплотнения частиц при высоких температурах. Оба этапа сопровождаются резким уменьшением объема и перераспределением напряжений. Внешний вид сырого тела не поврежден, но после спекания он трескается, деформируется, а тонкие стенки разрушаются — эта дилемма, которую в отрасли охарактеризовали как «пригодна для печати, но не спекается» (пригодна для печати, но не спекается), является узким местом номер один, препятствующим индустриализации светоотверждения керамики.
Корень проблемы в том, что фотоотверждение керамики охватывает огромный диапазон: от наноразмерных порошков до компонентов сантиметрового размера. Четыре типа физических полей, включая световые поля, поля жидкости, тепловые поля и поля напряжений, связаны на протяжении всего процесса. Крошечные дефекты в любом звене будут продолжать накапливаться и усиливаться шаг за шагом по всей технологической цепочке. Это означает, что оптимизация определенного процесса в одной точке (например, корректировка только формулы раствора, только оптимизация кривой спекания) часто устраняет симптомы, но не первопричину.
Кольцо заслуживает развития в одиночку. Как только смола смешивается с керамическими частицами, ситуация уже не так проста, как чистая фотофиксация: чем больше скорость преломления керамики, тем больше разница между ними, тем больше рассеивание входного света на поверхности частицы. В типичных полосах фотофиксации (от 365 до 405 нм) и обычных размерах порошковых частиц (от 100 нм до 10 нм) основным явлением керамических взвешенных жидкостей является дисперсия ми. Он распространяет свет в сторону, глубина затвердевания уменьшается экспоненциально, а ширина затвердевания «расширяется», что приводит к частичной стабилизации и прямому снижению точности биологических горизонтальных размеров. Это физический корень высокоточной керамики, которую труднее поразить, чем чистые смолы, и многих оптимизаций процесса (например, снижение содержания твердого вещества, соответствие коэффициентов преломления, корректировка компенсации воздействия) вокруг него.
Четыре исходных дефекта и их совместное влияние
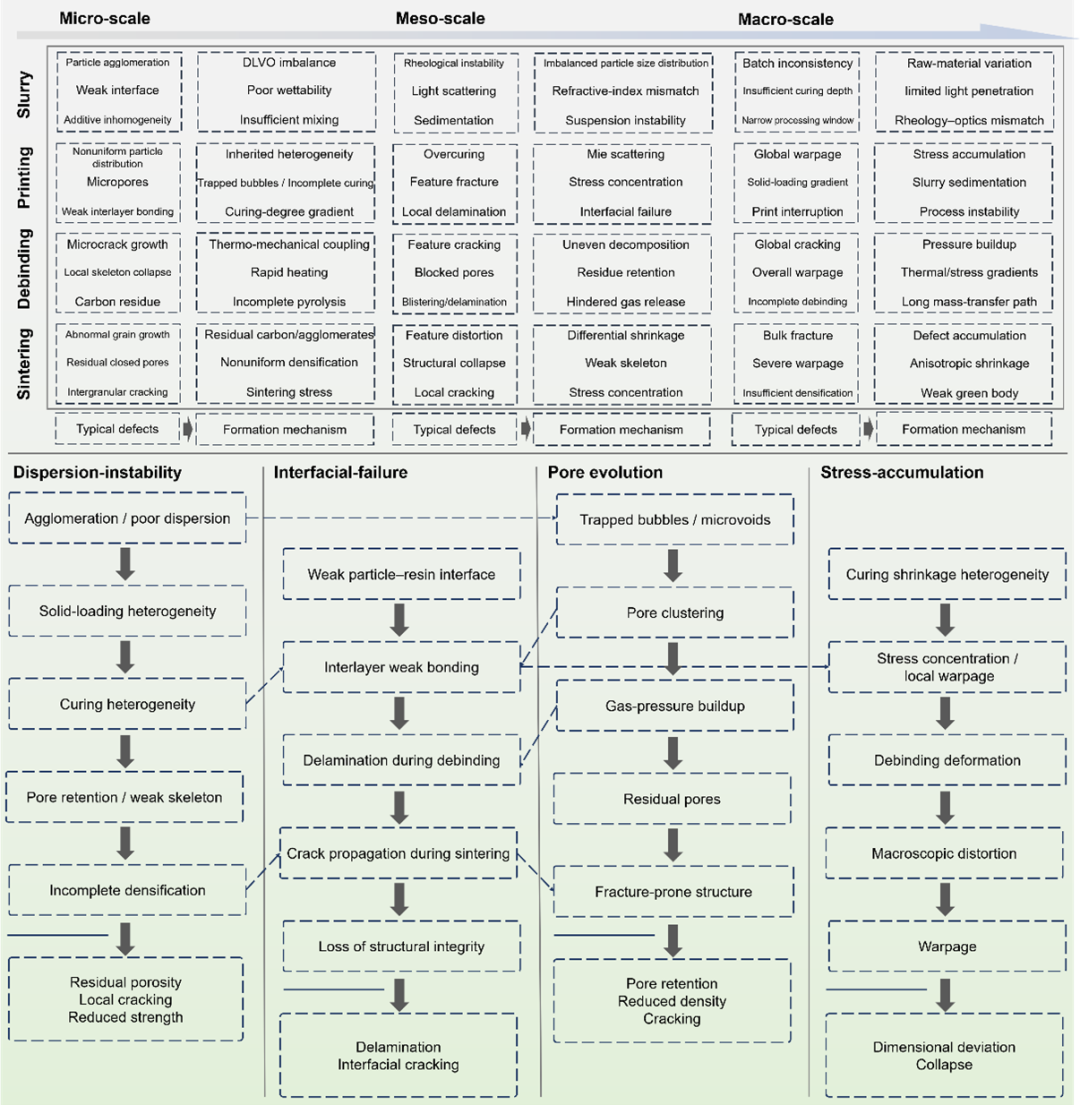
Чтобы понять, почему спекание не удается, мы должны сначала понять, откуда берутся дефекты. Недавний систематический обзор, опубликованный в журнале «Прогресс в материаловедении», классифицировал собственные дефекты фотоотверждения керамики на четыре категории. Они не независимы друг от друга, а связаны друг с другом и способствуют друг другу.
Во-первых, порошок распределяется неравномерно. Если керамические частицы агломерированы в смоле, а местное твердое вещество распределено неравномерно, на этапе печати возникнут региональные различия в затвердевании; на этапах обезжиривания и спекания эти неровные участки превращаются в закрытые поры и рыхлые каркасы, что напрямую снижает плотность и механические свойства.
Во-вторых, сочетание интерфейсов слабое. Сила межфазной связи между керамическим порошком и светочувствительной смолой уже слаба. Кроме того, из-за недостаточного смачивания печатных слоев и неполного местного отверждения прочность сцепления между неспеченными слоями по своей сути недостаточна. Во время обезжиривания его легко расслаивать и отклеивать, а трещины быстро расширяются вдоль слабой границы раздела во время спекания, что в конечном итоге приводит к общему расслоению.
В-третьих, дефекты устьиц. Перемешивание навозной жижи и установка скребка будут улавливать крошечные пузырьки; на этапе обезжиривания органическое вещество разлагается и выделяет газ. Если выпуск заблокирован, внутреннее давление воздуха будет продолжать расти и образовываться постоянные дыры. В процессе спекания поры становятся источником концентрации напряжений и продолжают образовывать микроскопические трещины.
В-четвертых, накопление стресса. Эффект термомеханической связи объемной усадки при светоотверждении, разницы между слоями усадки, а также повышения и понижения температуры будет постоянно накапливать локальное напряжение в течение всего процесса печати, обезжиривания и спекания. На начальном этапе наблюдается лишь незначительная деформация. После непрерывного усиления появится общая деформация и отклонение размеров. В тяжелых случаях компонент сразу разрушается.
Дело в том, что эти четыре вида недостатков не возникают самостоятельно. Воздушные отверстия увеличивают концентрацию напряжения, что, в свою очередь, разрушает интеграцию интерфейса, а неравномерное рассеивание порошка вызывает одновременные отверстия гнева и дефекты интерфейса. Они соухудшаются, образуя цепь увеличения снежного кома. Это основная причина неспособности вылечить спекание путем оптимизации отдельных процессов.
Подход: противодействовать, предотвращать, снимать и использовать
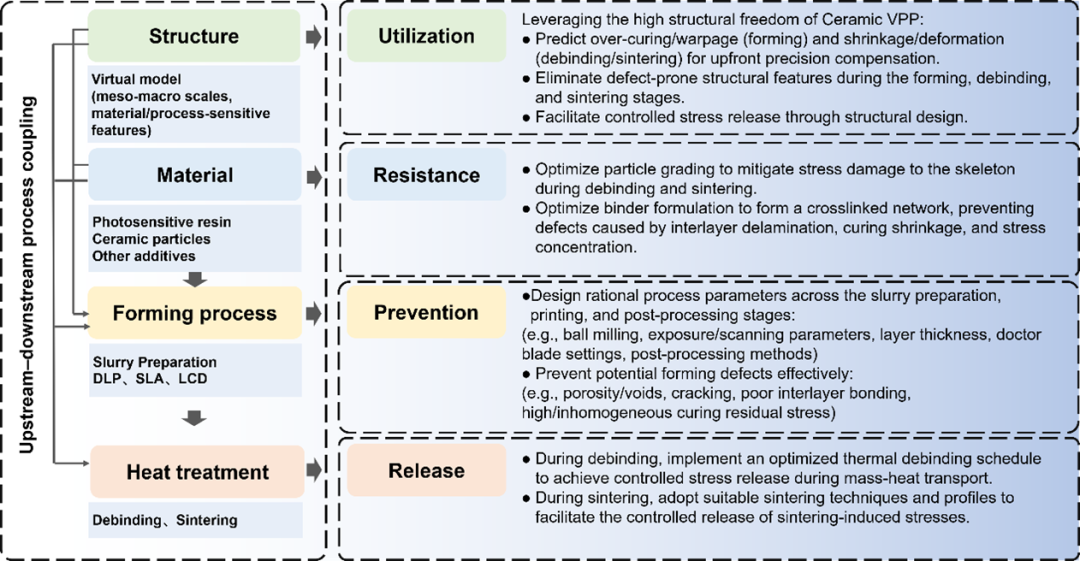
Поскольку дефекты возникают в разных процессах, решение должно охватывать всю цепочку процессов. В этом обзоре предлагается стратегия «четырехуровневой комплексной совместной оптимизации процесса», которая соответствует четырем звеньям: суспензия, формование, термообработка и цифровое проектирование.
| Этап | Стратегия | Меры | Устраняемые дефекты |
|---|---|---|---|
| Суспензия | Противодействовать | Фракционный состав повышает загрузку и снижает вязкость; малоусадочная смола уменьшает напряжения; добавки снижают температуру уплотнения | Неравномерная дисперсия |
| Формование | Предотвращать | Согласовать экспозицию и слой с оптикой; градации серого уменьшают градиенты; бесконтактные поддержки снижают растяжение стенок | Поры и слабые границы |
| Термообработка | Снимать | Ступенчатое удаление связующего снижает давление газа; выдержки выравнивают плотность; засыпка выравнивает температуру толстых стенок | Напряжения и коробление |
| Проектирование | Использовать | Направленная компенсация усадки; скругления тонких углов; сквозные каналы отвода газа | Ошибки усадки и трещины |
Таблица 1 · Четырехуровневая стратегия совместной оптимизации для всей технологической цепочки фотоотверждения керамики
Первый уровень «сопротивления» приходится на конец суспензии. Свойства порошка действуют на протяжении всего процесса от формования до спекания и являются основой устойчивости к повреждениям. Многомасштабная градация (сопоставление крупных и мелких частиц) может не только увеличить скорость заполнения твердым веществом, но также снизить вязкость суспензии и улучшить качество печати; использовать светочувствительную систему смол с низкой полимеризационной усадкой, чтобы ослабить межслойное напряжение от источника; а затем адаптировать вспомогательные средства для спекания, чтобы снизить температуру, необходимую для уплотнения, и облегчить высокотемпературную деформацию. Равномерно диспергированный порошок также может подавлять локальную концентрацию напряжений на этапе обезжиривания.
Второй уровень «профилактики» содержит дефекты источника на этапе печати. Доза воздействия и толщина одного слоя должны соответствовать характеристикам оптического поглощения суспензии и обеспечивать баланс между точностью формования и прочностью связи между слоями; Экспозиция градиентного разделения в оттенках серого может устранить разницу в градиенте отверждения между слоями; адаптация скребка и схемы бесконтактной поддержки может уменьшить повреждение тонких стенок и микроструктур при растяжении; поддерживающие процессы очистки могут удалить остатки шлама и избежать скрытых опасностей, связанных с образованием пор.
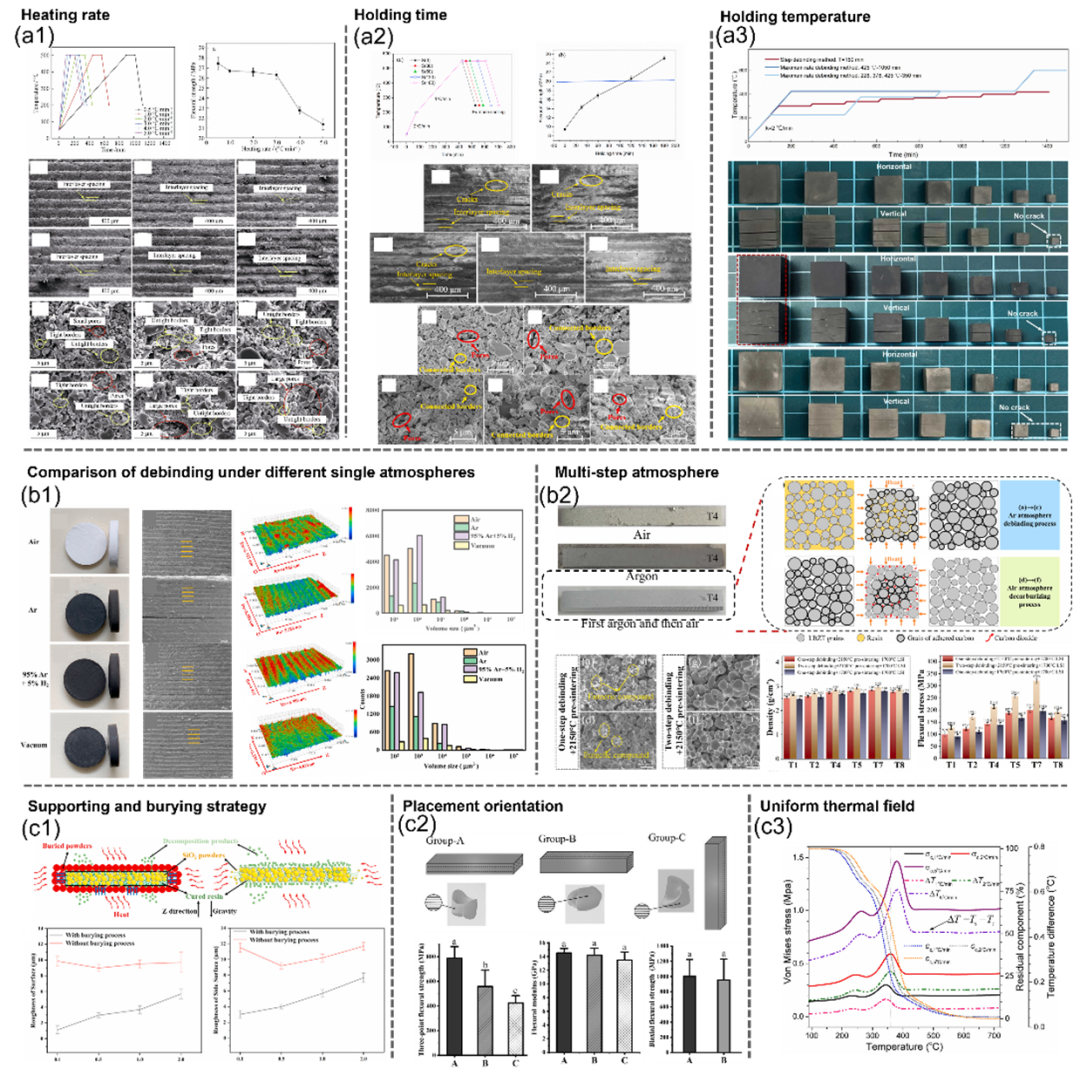
Третий уровень «снимает» напряжение в процессе термообработки. Обезжиривание не производится за один раз. Ступенчатая программа нагрева должна быть разработана на основе кривой термического разложения смолы, чтобы обеспечить медленный выход органических продуктов разложения во избежание внезапного повышения внутреннего давления воздуха и растрескивания компонентов. Многоступенчатые зоны изоляции созданы для спекания, чтобы обеспечить равномерное уплотнение частиц и уменьшить региональные различия в усадке. Для крупностенных, пористых и сложных деталей необходимо использовать процесс захоронения порошка, чтобы сбалансировать глобальное температурное поле и подавить общее коробление.
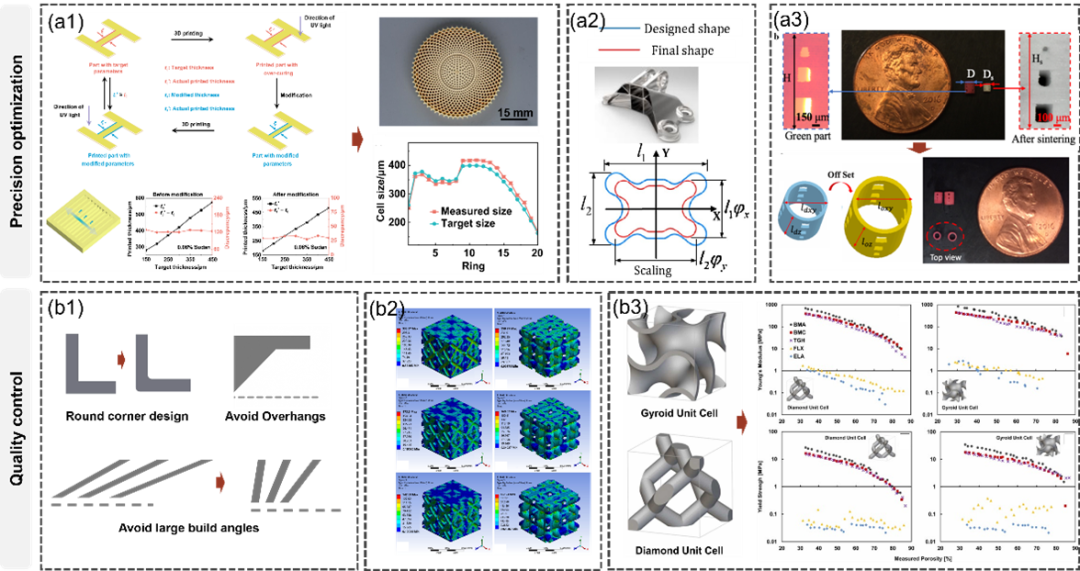
Четвертый уровень «использования» предполагает усилия на стадии проектирования. Это самое уникальное преимущество фотоотверждения керамики — поскольку с его помощью можно напечатать любую сложную структуру, усадку и концентрацию напряжений, вызванную спеканием, следует прогнозировать заранее во время трехмерного моделирования. Спроектируйте закругленные углы и местное усиление для зон концентрации напряжений, таких как острые углы и тонкие стены; устанавливать дифференцированные коэффициенты компенсации усадки для различной толщины стенок и площади пор; спроектируйте непрерывные каналы сквозного типа, чтобы обеспечить плавный путь выхода обезжиривающего газа. Дефекты не устраняются после обжига, а устраняются при моделировании.
Четыре направления применения и разные приоритеты процесса
Широко применяется вся эта цепная синергетическая структура. Основная цепочка полиграфического дефамационного сжигания используется в различных приложениях, но фокус процесса варьируется.
Биомедицинское использование — одно из наиболее быстро развивающихся направлений фотоотверждения керамики. Каркасы для восстановления кости на основе кальция и фосфора (HAP, TCP) требуют точного контроля размера, формы и взаимодействия сквозных пор, чтобы соответствовать врастанию костной ткани. Цельнокерамические коронки из циркония требуют как высокой плотности, так и высокой прочности на излом. Трудность здесь в том, что существует естественный конфликт между пористой структурой и уплотнением. Чем больше связаны поры, тем легче локальному разрушению спекания - «использование» (дизайн пор) и «высвобождение» (сегментированное спекание) в четырехуровневом каркасе особенно важны.
В аэрокосмической отрасли основное внимание уделяется крупногабаритным, тонкостенным, устойчивым к высоким температурам компонентам, основными материалами которых являются оксид алюминия и карбид кремния. Тонкостенные детали легко деформируются из-за собственного веса и напряжения во время обезжиривания, и чтобы справиться с этой проблемой, они полагаются на «предотвращение» (бесконтактная поддержка) и «освобождение» (скрытое горящее сбалансированное температурное поле). Температура спекания этого типа жаростойкой керамики, как правило, высокая, а однородность температурного поля является залогом успеха.
Электронное рассеивание тепла и новая энергия уделяют больше внимания точному формованию микроканалов и пористых функциональных структур. Пористые керамические детали для батарей и топливных элементов требуют точных и контролируемых структур пор, а электронные микроканалы рассеивания тепла чрезвычайно чувствительны к однородности толщины стенок. Такие конструкции часто имеют чрезвычайно тонкую толщину стенок и чрезвычайно малые размеры элементов, что предъявляет более высокие требования к реологии суспензии («сопротивление») и точности воздействия («предотвращение»).
От локальной оптимизации к согласованию всей цепочки
Сегодня, при светоотверждении керамики, реальная конкуренция больше не в том, «у кого более высокая точность» или «у кого более быстрые слои», а в том, кто действительно может соединить пять звеньев: суспензия, печать, обезжиривание, спекание и дизайн. Каким бы совершенным ни было сырое тело, пока оно не пройдет стадию спекания, вся предыдущая точность формования будет сброшена на ноль.
Именно такова логика приверженности KUNWU интегрированной программе «Оборудование + Материалы + Стволовой процесс» — керамическая 3D-печать никогда не поставлялась как сырая, а как надежный продукт после сжигания. От оксида алюминия, окисления до гидроксилфосфатного известняка, карбида кремния, платформа керамической печати DLP 3D в KUNWU проверила более 30 материальных систем со стандартизированной светочувствительной суспензией и пакетом параметров процесса зрелого спекания, что позволяет каждому керамическому 3D-принтеру экспортировать конечную керамику, которая является не только точными геометрическими формами, но также спекательной, дешифрованной и посадочной.
В течение следующих трех лет наиболее интересной точкой прорыва для затвердевания керамического света является, вероятно, не небольшая корректировка параметров конкретного процесса, а скорее сочетание уровней «сопротивление-профилактика-выпуск-использование», так что печать и сжигание больше не являются изолированными островами, а скорее взаимосвязанной, предсказуемой и вновь возрождаемой цепью процессов.
Ссылки
Е Ю, Тянь З, Цзяо С и др. Фотополимеризация в керамических ваннах: многомасштабная перспектива. Прогресс в материаловедении, 2026. DOI: 10.1016/j.pmatsci.2026.101767.